

Ondulation des bords des profilés en acier léger : causes et solutions pour les brides à goujons
Pourquoi les brides à goujons en acier léger présentent-elles une ondulation de bord et comment le contrôle du jeu de roulis y remédie ?
Lorsqu'un goujon en acier léger sort de la dernière passe de formage, ses ailes doivent être planes. Or, on observe parfois un bord ondulé sur toute la longueur de l'aile. Cette ondulation n'est pas un simple défaut esthétique ; elle est souvent le symptôme récurrent d'une répartition inégale des contraintes et d'un allongement différentiel générés dans la machine de formage. Pour y remédier, il est nécessaire d'analyser le de l'écartement des cylindres , l'équilibrage de la séquence de formage, l'état de l'outillage et les variables de la bande entrante comme un système unique et interagissant.
Aperçu de l'article
Pourquoi des ondulations se forment-elles sur les bords des brides à goujons en acier léger ?
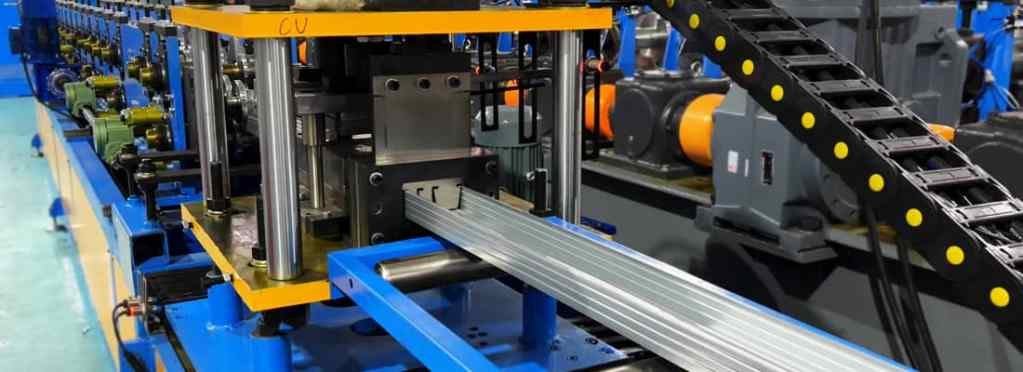
Le profilage par laminage consiste à cintrer une bande plate en plusieurs passes successives qui façonnent progressivement sa section. Dans un profilé à montant, l'âme et les deux ailes ne parcourent pas la même distance lors de la transformation de la bande. Les bords des ailes doivent s'étirer légèrement plus que l'axe de l'âme pour épouser la géométrie, mais cette différence de déformation doit rester maîtrisée. Lorsque la déformation locale dépasse la capacité du matériau à répartir uniformément les contraintes, un pli ou une ondulation apparaît sur le bord de l'aile.
Mécaniquement, ce phénomène se produit lorsque la bande entre dans une passe légèrement hors plan ou lorsqu'un côté de l'outil contraint le matériau à se déplacer davantage que l'autre. L'acier de faible épaisseur (généralement de 0,45 à 1,2 mm) présentant une faible résistance à la flexion, il a tendance à se déformer élastiquement avant de se déformer plastiquement. Même une légère compression indésirable au niveau du bord de la bride engendrera une ondulation visible au lieu d'un écoulement régulier.
Le phénomène physique sous-jacent est bien documenté dans le domaine du formage de la tôle : l’ondulation des bords de l’acier léger apparaît lorsque la zone de bord subit des contraintes résiduelles de compression après le passage dans un poste de formage. Au fur et à mesure que le profilé passe par les postes suivants, ces contraintes résiduelles se redistribuent et deviennent visibles sous la forme d’une ondulation périodique le long de la bride.
Causes primaires et démarche diagnostique
Avant de régler un composant de la machine, il convient de distinguer les causes liées au réglage de l'outillage de celles liées à la bande d'alimentation. La procédure de diagnostic la plus rapide sur une profileuse à goujons et rails est la suivante :
- Faites passer une courte bande dans la fraiseuse sans activer les guides de bord pour voir si l'onde reste symétrique ou se déplace latéralement ; cela permet de distinguer le déséquilibre de l'outillage des problèmes de mouvement latéral.
- Mesurez la largeur de la bride à plusieurs endroits le long du profil : une largeur irrégulière indique que la bande n’est pas maintenue de manière uniforme entre les passages.
- Vérifiez la présence de marques ou de brunissage sur le bord de la bride : les points brillants indiquent souvent que la bande est en contact trop fort avec l’épaulement du rouleau, ce qui crée la zone de compression qui provoque le flambage.
- Vérifiez que l'écartement des rouleaux est uniforme sur toute la face à l'aide d'une cale ou d'une jauge d'épaisseur lorsque les rouleaux sont immobiles, puis vérifiez sous charge à la vitesse de production.
Une fois que le processus de diagnostic a permis d'isoler les variables contributives, la correction se répartit généralement en quatre catégories.
Asymétrie de l'écartement des rouleaux et compression de la bride
La cause la plus fréquente est liée au réglage de l'écartement des cylindres et à l'apparition d'ondulations sur les bords. Lors d'un passage bien aligné, les cylindres supérieur et inférieur doivent entrer en contact symétriquement avec la bande afin que le bord du rebord soit cintré progressivement sans être comprimé. Si l'écartement est plus faible d'un côté ou globalement trop faible, la face du cylindre écrase légèrement le bord du rebord. Cette action d'écrasement repousse la matière latéralement et vers l'arrière, créant ainsi la même condition de compression qui est à l'origine des ondulations sur les bords des tôles d'acier de faible épaisseur.
Pour corriger ce problème, il est nécessaire de vérifier l'écartement des cylindres par incréments sur toute la surface de la face du cylindre, et non pas seulement au centre ou sur un épaulement. L'acier de faible épaisseur présente rapidement une ondulation des bords, même pour une différence de quelques centièmes de millimètre ; le réglage doit donc être effectué avec le laminoir arrêté et les cylindres complètement fermés. Ensuite, vérifiez à nouveau, la bande en mouvement, si l'écartement s'accroît sous la charge de formage, ce qui indiquerait une déformation de la broche ou une usure des paliers plutôt qu'un problème de réglage statique.
Équilibre de séquence de formation
Un autre facteur important est la séquence de formage elle-même. Si le pliage de la bride est trop brusque en une seule passe, le matériau au niveau du rayon de courbure ne peut pas s'écouler suffisamment vite vers l'intérieur et se déforme par flambage au niveau du bord libre. À l'inverse, si la séquence de formage est trop progressive, les passes suivantes risquent de ne pas maintenir une tension de bande suffisante pour garantir la planéité de l'âme, ce qui peut entraîner un déplacement latéral de la bride.
L'objectif est une séquence équilibrée où chaque passe contribue de manière sensiblement égale au travail de formage. Lors du diagnostic d'une ondulation de bord, observez quelle passe l'introduit. Si l'ondulation apparaît immédiatement après une passe réalisant plus de la moitié de l'angle de pliage total, le programme de formage est trop agressif à cet endroit. L'acier léger ayant une capacité limitée à absorber un pliage rapide sans flambage, il peut être nécessaire de répartir plus finement l'incrément de pliage sur plusieurs stations.
État de l'outillage et interaction des matériaux
L'état de l'outillage est souvent négligé lorsque des ondulations apparaissent sur les bords des tôles d'acier de faible épaisseur, notamment sur les machines récentes où les opérateurs supposent que l'outillage est encore affûté. En pratique, même une légère usure du rayon du cylindre inférieur ou un faible accrochage sur la zone de formage du rebord peuvent modifier la géométrie de contact locale. Cette géométrie altérée peut créer un effet de serrage qui comprime le bord de la bande et contribue au même symptôme qu'un écartement incorrect des cylindres.
De même, il est essentiel de tenir compte des caractéristiques de la bande entrante. Une bande légèrement bombée ou une bobine aux bords roulés présente des caractéristiques d'allongement des bords différentes de celles d'une bande parfaitement plane. Le profilage amplifie ces écarts ; une planéité acceptable pour une bande standard devient inacceptable après plusieurs passes. Si une ondulation des bords apparaît uniquement sur certaines bobines, comparez la régularité de la largeur et l'état des bords de la bande entrante à vos spécifications. La relation entre le formage des brides et le flambage des bords est sensible à ces variables en amont, comme le montrent les publications spécialisées sur le formage à froid des métaux (voir les notions de mécanique du profilage). Selon votre volume de production, envisagez une passe de léger aplanissement ou l'installation d'un redresseur d'entrée pour normaliser le profil de la bande avant son passage dans le laminoir.
Mesures correctives et compromis pratiques
Lorsque vous confirmez que le réglage de l'écartement des cylindres est la cause du problème, la correction, bien que mécanique, doit être effectuée de manière systématique. Commencez par la passe où apparaît l'ondulation du bord de l'acier léger et travaillez en amont et en aval. Ajustez l'écartement des cylindres par petits incréments, en vérifiant à chaque étape l'effet sur la planéité transversale du profilé, plutôt que de vous fier uniquement à une évaluation visuelle. Une règle posée sur la largeur de la semelle permet de détecter facilement si l'ondulation du bord de l'acier léger diminue ou se déplace vers l'âme.
| Facteur contributif | Mécanisme | Que vérifier | Correction / Considération |
|---|---|---|---|
| asymétrie de l'écart de roulement | Une pression de laminage inégale ou excessive écrase le bord de la bride, créant une zone de compression. | Uniformité de l'écartement des cylindres sur toute la surface du cylindre, le laminoir étant arrêté et la bande tournant sous charge. | Réglez l'écartement de façon à ce que le rouleau se plie sans comprimer le métal non formé. Surveillez l'ouverture de l'écartement sous charge, signe d'une déformation de la broche ou d'une usure des roulements. |
| Déséquilibre de la séquence de formation | Une passe qui effectue une trop grande partie de l'angle de pliage total force le matériau à se déformer au niveau du bord libre plutôt qu'à s'écouler vers l'intérieur. | Identifiez le passage où la vague apparaît pour la première fois. Si elle suit un passage dont l'angle de courbure dépasse la moitié de l'angle total, le programme est trop ambitieux. | Répartissez l'incrément de courbure plus uniformément sur plusieurs stations afin que chaque passage contribue à une quantité à peu près égale de travail de formage. |
| Usure des outils | L'usure du rayon du rouleau inférieur ou de la surface de formage de la bride modifie la géométrie de contact, créant un effet de serrage qui comprime le bord de la bande. | Inspectez le rayon de formage de la bride sur le rouleau inférieur pour détecter tout arrondi des bords ou toute usure des flancs. | Comparez le rayon d'usure au dessin d'origine de l'outil. Même une légère usure peut déplacer le point de contact et annuler toute correction apportée par le réglage de l'entrefer. |
| Variables de bande entrantes | Les bords bombés ou laminés des bandes modifient les caractéristiques d'allongement des bords, que le laminoir amplifie en une ondulation visible sur les bords. | Lorsque l'ondulation des bords n'apparaît qu'avec certaines bobines, comparez la régularité de la largeur de la bande entrante et l'état des bords aux spécifications. | Envisagez d'ajouter une passe de léger aplanissement ou un redresseur d'entrée pour normaliser le profil de la bande avant son entrée dans le laminoir de formage. |
Il est important de tenir compte d'un compromis pratique : un écartement excessif des cylindres permet certes d'éliminer les ondulations des bords des tôles d'acier léger en les aplatissant, mais il accroît également l'usure des cylindres et peut écrouir le bord de la bride au point de rendre difficiles les opérations de poinçonnage ou de découpe ultérieures. L'objectif n'est pas d'aplatir la bande par compression, mais de régler l'écartement de manière à ce que le cylindre cintre la bride sans comprimer le métal non formé. Le contrôle de l'écartement des cylindres doit s'apparenter à la correction d'un défaut de formage, et non à la suppression d'un défaut par serrage.
En cas de suspicion d'usure de l'outillage, inspectez le rayon de formage de la bride sur le rouleau inférieur afin de détecter tout arrondi des bords ou toute usure du flanc. Si le rayon s'est même légèrement ouvert par rapport au plan d'outillage d'origine, le point de contact se déplace vers l'extérieur, en direction du bord de la bride, et le point d'application de la force de formage est modifié. C'est l'une des raisons pour lesquelles l'ondulation du bord de la bride des goujons LGS persiste souvent après le réglage du jeu : la géométrie de l'outillage elle-même peut être suffisamment usée pour compenser toute correction de jeu effectuée.
Points clés pratiques pour les responsables de production
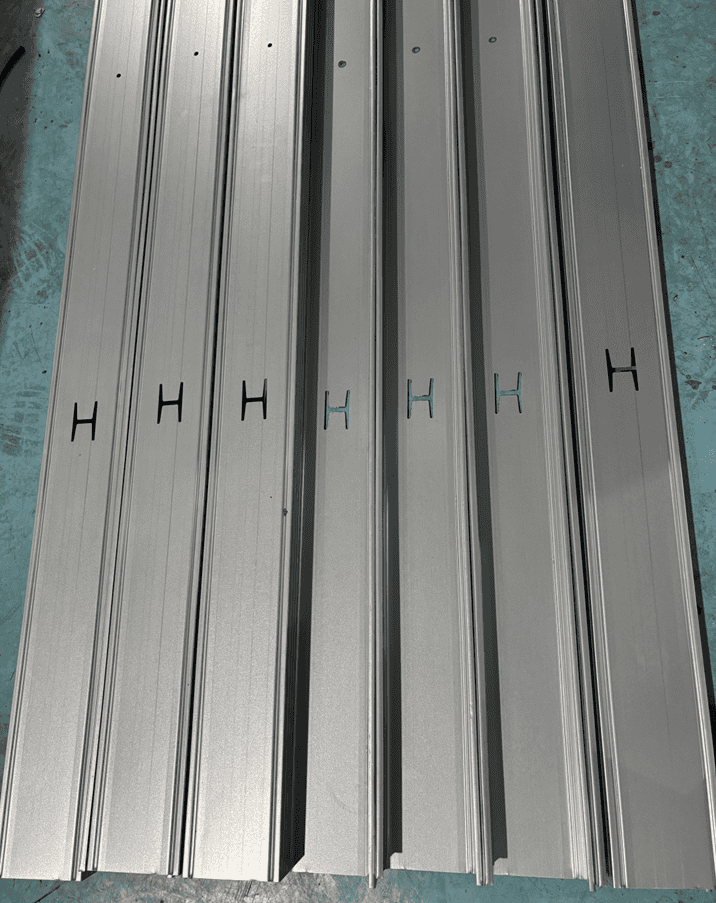
En production, les profilés en acier léger sont utilisés à des vitesses modérées. Le phénomène d'ondulation des bords apparaît généralement après un changement d'outillage, l'arrivée d'un nouveau lot de bobines ou une modification de la lubrification. Ce délai est en soi un indice diagnostique : il indique une modification des variables en interaction plutôt qu'un défaut de conception du profilé ou du laminoir. La meilleure solution consiste à considérer la planéité des profilés en acier léger comme un paramètre de procédé sensible à l'écartement des cylindres, à l'équilibre de la charge de formage et à la géométrie d'entrée de la bande.
Pour une ligne de profilage MTC, le principe pratique est le même que pour toute opération de profilage de qualité : l’écartement des cylindres doit être réglé pour permettre l’écoulement naturel du matériau sur le bord de la bride sans compression artificielle, et la séquence de profilage doit être suffisamment progressive pour l’épaisseur de matériau donnée. Lorsque ces paramètres sont corrects, les contraintes résiduelles dans la bride restent inférieures au seuil de flambage, et les défauts de profilage des goujons et des rails, tels que l’ondulation des bords des tôles d’acier léger, sont absents tout au long du bobinage.
Foire aux questions
Lors de l'évaluation d'une ligne de profilage à rouleaux pour des montants en acier léger, quelle vitesse de ligne dois-je spécifier pour équilibrer le volume de production et le contrôle des ondulations des bords ? ›
Pour les montants en acier de faible épaisseur (0,45 à 1,2 mm), les vitesses de formage typiques sont de 20 à 40 m/min pour les profils de montants en C standard. Un fonctionnement à plus de 40 m/min exige des précautions supplémentaires : les vitesses élevées augmentent les variations de tension dynamique de la bande entre les passes, ce qui peut amplifier l’allongement différentiel et provoquer des ondulations sur les bords. Si votre production prévisionnelle requiert des vitesses supérieures à cette plage, il est conseillé de spécifier une ligne avec un plus grand nombre de passes de formage (généralement 12 à 16 au lieu de 8 à 10) afin de limiter l’incrément de pliage par passe, ainsi qu’un accumulateur d’entrée à haute vitesse pour lisser les fluctuations de tension de la bande. Les acheteurs oublient souvent que la vitesse nominale de la ligne n’est atteignable qu’avec des bobines de largeur et d’état de bord constants ; si la qualité de votre bande entrante varie d’un lot à l’autre, prévoyez une vitesse continue réduite à 60-70 % de la vitesse maximale afin de maintenir les tolérances de planéité.
Comment choisir entre une profileuse conventionnelle et une profileuse avec réglage de l'écartement des rouleaux par servomoteur lorsque ma production comprend des goujons de profondeurs et de largeurs de brides variées ? ›
Pour les productions en série d'un seul profil, une profileuse mécanique classique avec réglage manuel de l'écartement est économique et suffisante pour maîtriser l'ondulation des bords. Cependant, si vous changez de profil plusieurs fois par poste ou si vous devez maintenir des tolérances de planéité des brides très strictes lors de changements de dimensions rapides, le réglage de l'écartement par servocommande sur les 3 à 4 dernières passes devient un atout précieux. La servocommande permet de programmer les réglages d'écartement pour chaque profil, éliminant ainsi le risque d'asymétrie d'écartement lors des changements manuels – une cause majeure d'ondulation des bords. En revanche, les stations servocommandées coûtent environ 25 à 35 % plus cher par passe et complexifient le contrôle. En pratique : si votre gamme de produits comprend plus de trois profondeurs de goujons et que votre vitesse de production est inférieure à 40 m/min, envisagez le réglage par servocommande uniquement sur les deux dernières passes de formage et la passe de planage. Vous bénéficiez ainsi d'une capacité de correction optimale là où l'ondulation des bords est la plus sensible, sans avoir à payer pour une servocommande sur toutes les stations.
Quelles spécifications de bandes entrantes dois-je imposer à mon fournisseur de bobines afin de minimiser le risque d'ondulation des bords sur les montants en acier de faible épaisseur ? ›
Pour éviter l'apparition d'ondulations en amont, spécifiez trois paramètres clés dans votre commande de bobines. Premièrement, limitez la tolérance de largeur de la bande à ±0,3 mm sur toute la longueur de la bobine. Des variations plus importantes entraînent un décalage latéral de la bande lors du profilage, créant une formation irrégulière du rebord et une compression localisée sur un bord. Deuxièmement, exigez une hauteur de bavure maximale de 0,05 mm sur les bords de la bande. Une bavure excessive agit comme un concentrateur de contraintes qui pince localement entre les rouleaux, produisant la même zone de compression qu'un écartement de rouleaux trop faible. Troisièmement, demandez un bombage de la bande (épaisseur centrale par rapport à l'épaisseur du bord) ne dépassant pas 1,5 % de l'épaisseur nominale. Un bombage plus important crée un allongement différentiel sur la largeur de la bande, que le profilage convertit directement en ondulations de bord. Si votre fournisseur ne peut garantir ces tolérances, prévoyez une redresseuse d'entrée en ligne avec fonction de coupe des bords ; cela augmente le coût de la ligne d'environ 15 à 20 %, mais élimine la variable liée au matériau la plus courante dans le diagnostic des ondulations de bord.
Lors de la phase de conception de l'outillage de laminage pour un nouveau profil de goujon en C, quelle spécification de rayon de bride empêche l'ondulation des bords avant même le lancement de la production ? ›
Le rayon de courbure intérieur à la jonction âme-semelle doit être compris entre 1,5 et 2,5 fois l'épaisseur du matériau pour les goujons en acier léger. Un rayon inférieur à 1,5 fois l'épaisseur concentre les contraintes au niveau de la ligne de pliage, ralentissant l'écoulement du matériau vers l'âme ; l'excédent de matériau se déplace alors vers le bord libre de la semelle, formant une ondulation. Un rayon supérieur à 2,5 fois l'épaisseur réduit l'écrouissage nécessaire pour maintenir la semelle plane, ce qui rend le profil plus sensible au retour élastique et exige une pression de laminage plus importante lors des passes suivantes, avec un risque accru de compression du bord. De plus, il convient de spécifier que le rayon de laminage inférieur soit conçu avec une butée de 0,1 à 0,2 mm à l'extérieur du rayon de courbure. Cette butée empêche l'épaulement du laminoir de toucher la zone plane de la semelle au-delà du pli, éliminant ainsi l'effet de serrage qui crée des contraintes résiduelles de compression. Ces deux spécifications sont relativement peu coûteuses à mettre en œuvre lors de la conception, mais sont quasiment impossibles à corriger a posteriori par ajustement de l'écartement des laminoirs une fois l'outillage usiné.
Quels contrôles de maintenance sur la profileuse elle-même sont les plus importants au fil du temps pour éviter l'apparition d'ondulations sur les profils qui étaient auparavant plats ? ›
Trois opérations de maintenance influent directement sur l'ondulation des bords des goujons de faible épaisseur. Premièrement, inspectez le jeu des paliers de broche sur les arbres de formage inférieurs toutes les 500 heures de fonctionnement. Une usure des paliers de seulement 0,05 mm engendre un mouvement vertical des cylindres sous charge, modifiant ainsi l'écartement effectif des cylindres de manière dynamique d'une passe à l'autre ; il s'agit d'une cause majeure d'ondulation intermittente des bords, apparaissant uniquement à certaines tensions de bobine. Deuxièmement, mesurez le faux-rond des faces des cylindres de formage – en particulier la zone de formage de la bride – à l'aide d'un comparateur à cadran, pendant que les cylindres tournent sans bande. Le faux-rond total acceptable est inférieur à 0,03 mm ; au-delà, chaque tour de cylindre introduit une variation cyclique de l'écartement qui se traduit par des ondulations périodiques le long de la bride. Troisièmement, vérifiez la rugosité de surface des cylindres sur la zone de la bride à l'aide d'un profilomètre portable. Lorsque la rugosité de surface dépasse 0,8 µm Ra, le cylindre a tendance à accumuler des particules microscopiques de zinc ou d'acier provenant de la bande, créant des aspérités locales qui marquent la bride. Ces aspérités doivent être éliminées par polissage ; à défaut, il devient impossible d'obtenir un écartement constant des cylindres. Un programme de maintenance préventive basé sur ces trois contrôles est plus efficace pour stopper les ondes de bord que n'importe quel réglage réactif de l'écartement des rouleaux.
Dois-je spécifier un redresseur après coupe ou un redresseur à rouleaux après le laminoir de formage pour corriger l'ondulation des bords, ou est-ce traiter un symptôme plutôt que la cause ? ›
Un redresseur à rouleaux placé après le laminoir peut corriger une ondulation de bord de faible amplitude (inférieure à 1 mm sur une portée de 300 mm), mais il ne doit jamais constituer votre principal moyen de défense. Placer un redresseur immédiatement après la presse de découpe ajoute une tension supplémentaire après la dernière passe de formage ; cette tension peut masquer l'ondulation de bord lors de la mise en place initiale, induisant les opérateurs en erreur et leur faisant croire que le processus de formage est correct. Lorsque le redresseur est ensuite court-circuité pour maintenance, le défaut réapparaît. Si une ondulation de bord résiduelle persiste après l'optimisation de la séquence de formage et de l'écartement des rouleaux, une solution plus efficace consiste à ajouter une seule passe de planage spécifiquement sur les bords de la bride, configurée pour appliquer une réduction de 2 à 3 % sur l'épaisseur de la bride sans contact avec l'âme. Ce planage localisé répartit les contraintes résiduelles sans dépendre de la tension globale de la bande. Ce n'est que dans les cas où toutes les variables liées à l'outillage et aux matériaux ont été éliminées — et si l'amplitude de l'ondulation de bord dépasse 2 mm — que vous devriez envisager une unité de planage à rouleaux sur toute la largeur, et dans ce cas, prévoyez une longueur de ligne supplémentaire de 3 à 5 m ainsi qu'un système d'entraînement motorisé séparé.

[…] Pour une analyse détaillée des brides de goujons instables, consultez le guide de MTC sur l'ondulation des bords des aciers légers. […]