

Torsion du profil de profilage à rouleaux : causes et dépannage
Dépannage des problèmes de torsion des profilés de profilage en production
Parmi les nombreux défis rencontrés dans la production de profilés métalliques, la torsion des profilés demeure l'un des plus problématiques, car elle se développe souvent progressivement plutôt que d'apparaître immédiatement après le démarrage de la machine. Une ligne de production peut fonctionner normalement pendant plusieurs heures avant que les opérateurs ne remarquent une légère rotation du profilé fini, ce qui rend l'identification de la cause première difficile.
Qu’il s’agisse de profilés en C et en Z, de composants de chemins de câbles, de montants de rayonnages, de panneaux de toiture, de caniveaux de serresou de profils de drainage, la torsion des profilés peut affecter l’assemblage en aval, l’efficacité du conditionnement et la régularité dimensionnelle. Ce problème n’est pas limité à un type de profilé ou à une qualité de matériau particulière. Il résulte généralement de l’influence combinée du comportement du matériau, des conditions d’outillage et des paramètres de production.
Pour les fabricants utilisant une profileuse dans le cadre d'une ligne de production continue, comprendre comment se développe la torsion est souvent plus précieux que de procéder à des réglages répétés des rouleaux sans identifier la cause sous-jacente.
Table des matières
La torsion du profil de profilage est souvent le résultat de plusieurs petites variations
Les opérateurs supposent souvent que la torsion provient d'un seul poste de formage mal aligné. Bien que l'alignement des profils soit important dans la production métallique, l'expérience montre que le problème est souvent cumulatif.
De petites différences dans l'état des bords de la bobine, le guidage à l'entrée, la pression des rouleaux ou les propriétés du matériau peuvent passer inaperçues individuellement. Cependant, au fur et à mesure que la bande passe par plusieurs stations de formage, des contraintes résiduelles peuvent s'accumuler progressivement jusqu'à ce que le profil commence à pivoter.
La tolérance d'épaisseur du matériau mérite également d'être prise en compte. Même lorsque l'acier est conforme aux spécifications, de légères variations de largeur de la bobine peuvent influencer les forces de formage lors d'opérations de longue durée.
Avant de procéder à un réglage de l'outillage, de nombreux fabricants expérimentés vérifient d'abord :
- Centrage de la bobine à l'entrée
- Alignement du guide latéral
- cohérence de la largeur du matériau
- Propreté du rouleau
- État du roulement
- État de la lubrification
Ces inspections permettent souvent d'éliminer les causes simples avant que des réglages mécaniques plus complexes ne deviennent nécessaires.
La régularité de l'alimentation du servomoteur doit être évaluée en premier lieu
Une erreur fréquente lors du dépannage consiste à se concentrer exclusivement sur la section de formage tout en négligeant l'alimentation en matériau.
Si la bande n'entre pas de manière régulière dans la première station de formation, chaque station en aval compense cet écart. Sur des centaines de mètres de production, l'effet cumulé peut se traduire par une torsion du profil plutôt que par une instabilité d'alimentation manifeste.
Les lignes de production modernes intègrent de plus en plus de systèmes d'alimentation servo, de guides d'entrée de précision et de surveillance par encodeur afin de maintenir une progression stable de la bande avant le début du formage.
Pour les lignes de production intégrant le poinçonnage hydraulique, la régularité de l'alimentation est primordiale. Un défaut de synchronisation entre l'alimentation et le poinçonnage peut engendrer des contraintes localisées susceptibles d'affecter l'alignement du profil lors du formage.
Bien que des torsions puissent devenir visibles près de la sortie de la ligne, leur origine se situe souvent bien plus tôt dans la séquence de production.
L'usure des outils peut modifier progressivement le comportement du profil
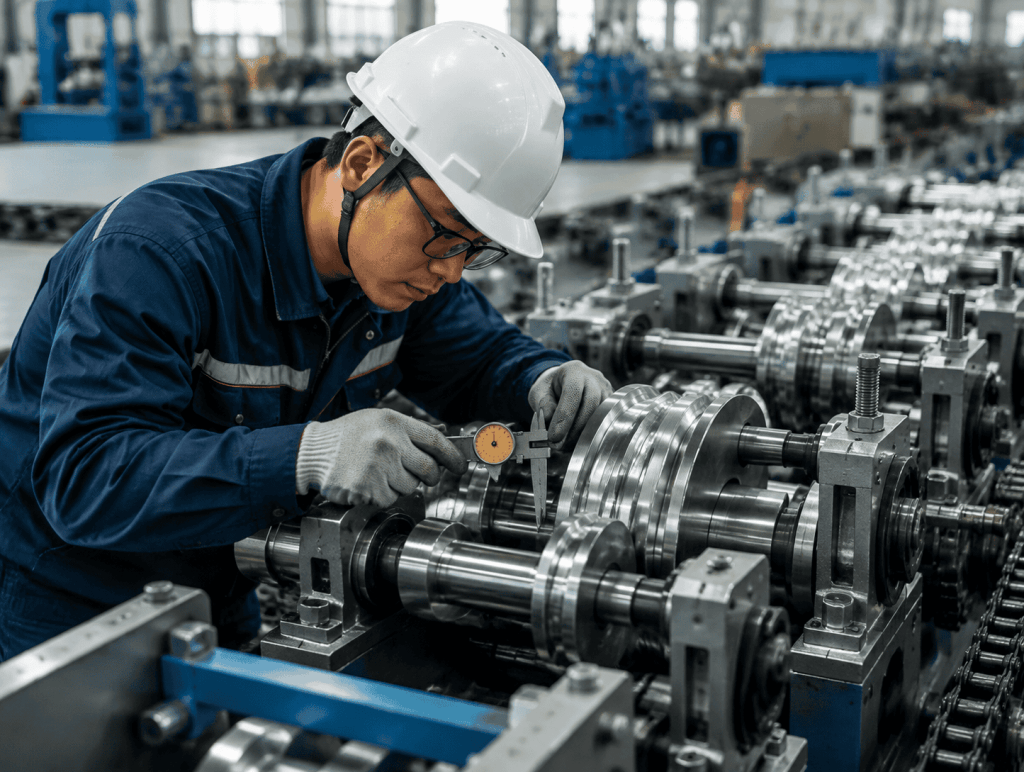
Les outils de laminage ne tombent généralement pas en panne subitement, mais lorsque cela arrive, la stabilité du profilage à froid est anéantie.
L’usure des rouleaux se développe en revanche progressivement, notamment dans les installations traitant de l’acier galvanisé à volumes de production élevés ou des matériaux de structure plus lourds.
L'usure irrégulière des rouleaux peut engendrer de légères différences de pression de formage entre les côtés gauche et droit du profil. Initialement, ces variations sont difficiles à déceler par simple inspection visuelle.
La mesure dimensionnelle régulière des produits finis fournit des informations plus utiles que d'attendre que la torsion devienne évidente.
De nombreux fabricants établissent des programmes de maintenance préventive basés sur les heures de production plutôt que d'attendre l'apparition de dommages visibles sur l'outillage. L'inspection périodique des roulements, de la rigidité des arbres, des entretoises et des surfaces des rouleaux contribue à maintenir des conditions de formage stables tout au long des campagnes de production prolongées.
Cette approche est tout aussi applicable à la fabrication de profilés structuraux, tels que les profilés en C et en Sigma, les systèmes de chemins de câbles, les rails de montage solaire et les composants de racks de stockage.
La configuration des équipements influence la stabilité à long terme
La conception des équipements joue également un rôle important dans la réduction des variations de profil.
Des châssis de machines rigides, des arbres usinés avec précision, des systèmes de transmission fiables et des stations de formage correctement équilibrées constituent une base stable pour une production continue.
Les équipements d'empilage automatique et les systèmes de déchargement contrôlé y contribuent également. Les profilés longs qui quittent la zone de formage sans support adéquat peuvent paraître tordus même si le processus de formage lui-même reste stable.

Une ligne de production type conçue pour les profilés structuraux peut comprendre un dérouleur hydraulique, un système de mise à niveau, une unité d'alimentation servo-commandée, une section de poinçonnage si nécessaire, une profileuse, un système de découpe hydraulique et un système d'empilage automatique. Chaque section contribue à garantir la constance dimensionnelle tout au long du processus de production.
Pour les fabricants qui prévoient une production régulière de profils spécialisés, les fournisseurs d'équipements peuvent collaborer ponctuellement lors de la vérification de l'outillage et des essais de production. Ces collaborations sont généralement plus appropriées pour les programmes de fabrication stables, avec une demande de production constante, que pour les commandes en petites séries.
Les guides techniques publiés par l' Organisation internationale de normalisation et l' Association européenne de l'acier fournissent des informations de référence précieuses sur la qualité de la fabrication, les matériaux en acier et le contrôle dimensionnel, favorisant ainsi l'amélioration continue des processus.
La torsion du profil est rarement due à un simple réglage. Pour résoudre ce problème, il est généralement nécessaire d'évaluer l'ensemble du processus de production, de l'entrée de la bobine à la manipulation du profil fini, plutôt que de se concentrer sur un seul poste.
Foire aux questions
Dans de nombreux cas, la torsion résulte de multiples petites variations dans l'alimentation, le comportement du matériau et la pression de formage plutôt que d'un seul défaut.
Pas toujours. Le guidage d'entrée, le centrage de la bobine, l'homogénéité du matériau et l'état des roulements doivent être vérifiés avant de modifier les réglages des rouleaux.
Oui. Une mauvaise synchronisation entre l'alimentation et le poinçonnage peut engendrer des contraintes localisées qui affectent ultérieurement l'alignement du profil.
Les profilés structuraux en C et en Z, les sections Sigma, les chemins de câbles, les montants de rayonnages de stockage, les rails de montage solaire, les canaux de serre et les longs profilés de toiture peuvent tous être affectés.
L'inspection régulière des rouleaux, des roulements, des arbres et des entretoises contribue à maintenir des conditions de formage stables et à réduire les variations dimensionnelles progressives. De ce fait, la torsion du profil de profilage est minimisée.
Oui. Un support de profil adéquat après formage contribue à prévenir la déformation des produits longs lors du déchargement et de la collecte.
