

Comprensión del problema de corte y la deformación del borde de la máquina perfiladora de canales de puntal
La máquina perfiladora de perfiles es un equipo esencial para la producción de perfiles en forma de C, Z y U, utilizados en la construcción, sistemas de montaje solar, estructuras industriales e instalaciones eléctricas. Estas máquinas ofrecen una capacidad de perfilado precisa, lo que permite a los fabricantes producir perfiles con dimensiones uniformes, orificios o ranuras exactas y bordes lisos. A pesar de su eficiencia, una preocupación común entre los operarios es la deformación de los bordes durante el corte, que puede afectar la calidad del producto, la precisión del montaje y la instalación posterior.

Hoy vamos a analizar en profundidad el problema del corte en la máquina perfiladora de perfiles, sus causas y las soluciones prácticas para minimizar o eliminar la deformación de los bordes.
Tabla de contenido
Comprensión del proceso de perfilado de canales de puntal
Un proceso típico de perfilado de canales para puntales consiste en alimentar una bobina de metal a través de una serie de rodillos de precisión, cada uno de los cuales dobla gradualmente la tira plana hasta obtener el perfil de canal deseado. Según los requisitos del producto, la máquina también puede realizar punzonado, estampado, etiquetado u otras operaciones en línea.
Uno de los pasos críticos de este proceso es cortar el canal a la longitud requerida. Las máquinas perfiladoras pueden utilizar varios métodos de corte, entre ellos:
- Corte frontal (precorte): corte de la tira antes de que entre en la sección de perfilado, generalmente para canales más cortos o procesamiento por lotes.
- Postcorte (después del conformado): Corte del canal formado a la longitud deseada con una cortadora hidráulica o una sierra de calar. El postcorte se utiliza ampliamente porque garantiza la precisión de la longitud del canal después de todas las operaciones de conformado, especialmente en canales más largos.
Rango de espesor del material y su impacto
Las máquinas perfiladoras modernas de canales de puntal están diseñadas para procesar diferentes espesores de material, que suelen oscilar entre 1,5 mm y 2,5 mm. Sin embargo, muchos clientes solicitan canales fabricados con chapas ligeramente más gruesas, de hasta 3,0 mm. Si bien la máquina perfiladora de canales de puntal puede adaptarse técnicamente a este requisito, la variación en el espesor del material presenta dificultades durante el corte, especialmente cuando la diferencia entre el espesor mínimo y el máximo es significativa.
En los perfiles de canal de puntal, el radio interior (R) del canal unistrut suele ser fijo, mientras que el radio exterior varía según el espesor del material. Cuando la variación de espesor es grande, la cortadora hidráulica puede tener dificultades para cortar con precisión, lo que provoca deformaciones en los bordes superior e inferior del canal.
Soluciones de corte comunes
Existen principalmente dos tipos de soluciones de postcorte que se utilizan en las máquinas perfiladoras de canales de puntal:
1. Corte hidráulico
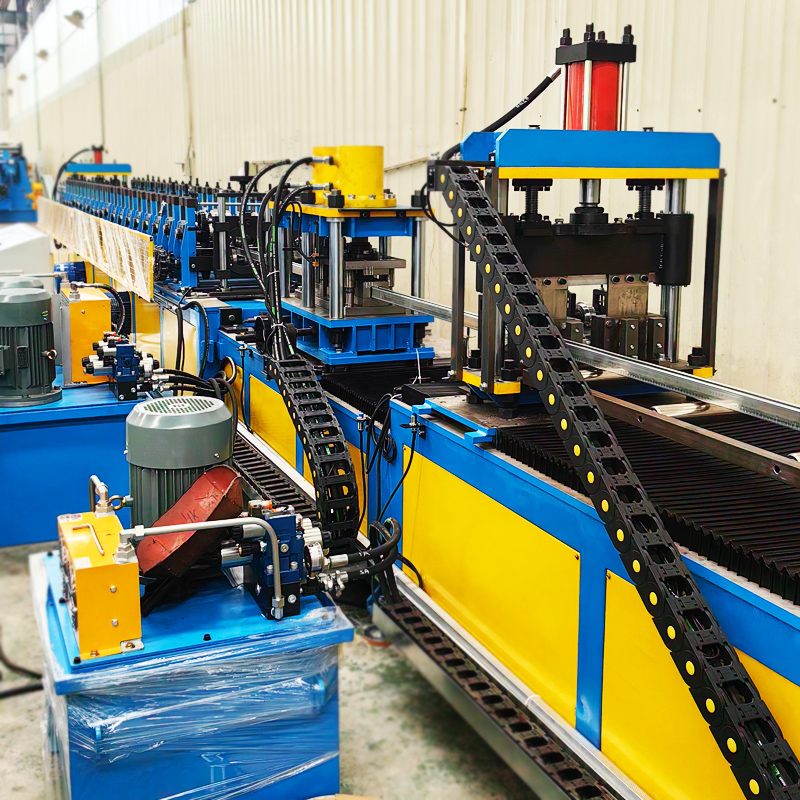
La cortadora hidráulica se utiliza ampliamente gracias a su resistencia, velocidad y su idoneidad para materiales de espesor medio a grueso. Puede cortar acero de alta resistencia sin dañar los rodillos ni otros componentes de la máquina.
Sin embargo, la deformación del borde a menudo ocurre en el corte hidráulico en las siguientes condiciones:
- Gran variación de espesor: cuando se utiliza la misma hoja para material de 1,5 mm y 3,0 mm, la falta de coincidencia en el radio exterior provoca tensión en el punto de corte.
- Espacio libre entre la cuchilla y la matriz no está ajustado al espesor del material, la fuerza de corte puede doblar el borde o crear rebabas.
- Uso repetido: con el tiempo, las cuchillas se desgastan de manera desigual, lo que agrava los problemas de deformación.
Solución: Se recomienda utilizar un juego de cuchillas específico para un rango de espesor de material reducido, idealmente dentro de ±0,5 mm. Esto minimiza la holgura entre la cuchilla y la matriz, reduciendo la deformación del borde. Reemplazar las cuchillas desgastadas a tiempo también es fundamental para mantener una calidad de corte uniforme.
2. Cortador de sierra volante
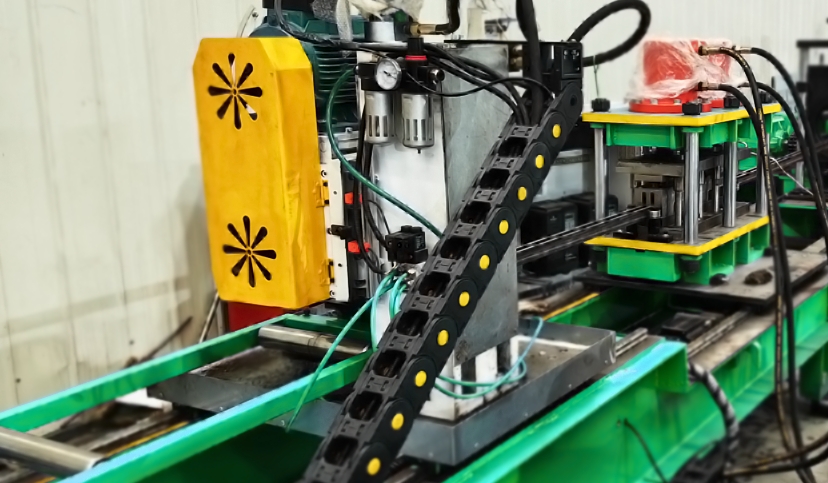
La cortadora de sierra volante gira a alta velocidad y corta el canal a medida que avanza por la máquina, produciendo un borde más liso en algunos casos. La cortadora de sierra volante con sistema de seguimiento servo se utiliza siempre para la producción de revestimientos metálicos de PU.
Las ventajas del corte con sierra volante incluyen:
- Deformación de borde reducida para ciertos rangos de espesor
- Mejor rendimiento con materiales delgados o delicados
Sin embargo, las cortadoras de sierra volante tienen algunas limitaciones:
- Desgaste de la hoja: Las hojas de sierra circular se desgastan más rápido debido al contacto a alta velocidad, lo que requiere un afilado o reemplazo frecuente.
- Ruido y vibración: El proceso de corte genera más ruido en comparación con los cortadores hidráulicos.
- Formación de rebabas: durante tiradas de producción prolongadas, pueden aparecer pequeñas rebabas que requieren un desbarbado manual o secundario.
- Velocidad de corte: Si bien es preciso, el corte con sierra volante generalmente es más lento que el corte hidráulico para canales gruesos o largos.
Por qué importa el grosor
Para ilustrar mejor este problema, considere un canal de puntal tipo C con un radio interior fijo de 10 mm. Para un material de 1,5 mm, el radio exterior es de 11,5 mm, mientras que para un material de 3,0 mm, es de 13 mm. El uso de un mismo juego de fresas para ambos espesores introduce una tensión excesiva en el borde durante el corte, lo que provoca:
- Ligera curvatura en las esquinas
- Pequeñas rebabas a lo largo del borde cortado
- Grietas o deformaciones ocasionales en aceros más duros
Una combinación precisa de cuchilla y espesor elimina la mayoría de estos problemas, lo que garantiza que el canal cumpla con las especificaciones de diseño y pueda ensamblarse sin problemas en proyectos de estructura solar o industrial.
Consejos prácticos para minimizar la deformación del ángulo R
- Utilice cuchillas separadas para diferentes rangos de espesor: mantenga un juego de cuchillas de corte hidráulicas específico para cada rango de espesor de material, idealmente dentro de una desviación de 0,5 mm.
- Controle el desgaste de la cuchilla: inspeccione y reemplace las cuchillas periódicamente para evitar cortes desiguales.
- Considere el corte con sierra volante para materiales delgados o sensibles: si bien son más lentos y ruidosos, los cortadores con sierra volante pueden producir bordes más limpios para espesores específicos.
- Ajustar los parámetros de corte: ajuste la holgura de la cuchilla y la presión hidráulica en función del espesor del material y el tipo de perfil.
- Control de calidad: inspeccione una muestra de canales cortados de cada lote para garantizar una calidad de borde uniforme antes de la producción completa.
Al implementar estas estrategias, los fabricantes pueden reducir significativamente la incidencia de problemas de corte en las máquinas formadoras de canales de puntal y, al mismo tiempo, mantener una alta productividad y calidad del producto.
Conclusiones clave
La deformación de los bordes en las perfiladoras de perfiles de perfil es un problema común, especialmente al cortar materiales con diferentes espesores. Este problema suele estar relacionado con el corte hidráulico posterior al corte, donde la holgura de las cuchillas y las grandes variaciones de espesor pueden comprometer la calidad del borde. Al ajustar cuidadosamente las cuchillas a los rangos de espesor, controlar el desgaste y utilizar métodos de corte alternativos, como la sierra volante, cuando sea necesario, los fabricantes pueden mantener altos estándares de calidad de producción.
En MTC, compartimos frecuentemente consejos para la resolución de problemas y perspectivas de producción para ayudar a los operadores a optimizar sus procesos de perfilado. Si desea mantenerse al día sobre las últimas soluciones para problemas de corte de máquinas perfiladoras de perfiles, le invitamos a suscribirse a nuestro boletín informativo.
Preguntas frecuentes
¿Qué causa la deformación de los bordes al cortar los canales de los puntales con una herramienta de corte hidráulica? ›
La deformación del borde durante el corte hidráulico suele deberse a una discrepancia entre la cuchilla y el espesor real del material. Dado que el radio exterior del canal varía con el espesor del material (por ejemplo, de 1,5 mm a 3,0 mm), un solo juego de cuchillas puede no generar un ajuste suficientemente preciso. Esto provoca una tensión excesiva en el punto de corte, causando esquinas dobladas o rebabas. Además, las cuchillas desgastadas y una presión hidráulica inadecuada pueden agravar el problema.
¿Cómo afecta el grosor del material a la calidad del corte en una máquina perfiladora de perfiles en U? ›
El espesor del material afecta directamente al radio exterior del canal formado, ya que el radio interior permanece fijo. Por ejemplo, una lámina de 1,5 mm produce un radio exterior menor que una de 3,0 mm. Si la herramienta de corte no se ajusta a ese espesor específico, la cuchilla no podrá cortar limpiamente el perfil. Esto genera deformación en el ángulo R y puede comprometer la precisión dimensional del canal. Se recomienda ajustar las cuchillas con una tolerancia de ±0,5 mm respecto al espesor del material para obtener cortes limpios.
¿Cuál es la diferencia entre el corte hidráulico y el corte con sierra volante para la producción de perfiles de soporte? ›
Las cortadoras hidráulicas utilizan una matriz de presión y son robustas, rápidas e ideales para materiales de grosor medio a grueso. Sin embargo, pueden deformar los bordes si la holgura de la hoja no se ajusta correctamente al grosor del material. Las cortadoras de sierra volante utilizan una hoja giratoria y pueden producir bordes más suaves, especialmente en materiales delgados. No obstante, las sierras volantes suelen ser más lentas, ruidosas y requieren cambios de hoja más frecuentes debido al desgaste. La mejor opción depende del tipo de material y de los requisitos de velocidad de producción.
¿Puede una sola máquina procesar tanto material de perfilería delgado como grueso sin cambiar de herramienta? ›
Técnicamente, una máquina puede procesar diversos espesores, pero usar un solo juego de cuchillas para espesores muy diferentes (como 1,5 mm y 3,0 mm) casi siempre genera problemas de corte, como rebabas y esquinas deformadas. Para mantener la calidad, es mejor usar juegos de cuchillas específicos para cada rango de espesor, idealmente con una tolerancia de 0,5 mm. Este método reduce la tensión en el corte y mantiene los bordes del canal limpios y rectos, lo cual es fundamental para un montaje preciso en proyectos de construcción.
¿Qué prácticas de mantenimiento ayudan a prevenir defectos de corte en una línea de conformado por rodillos? ›
El mantenimiento regular es esencial para evitar defectos de corte. Inspeccione con frecuencia las cuchillas y matrices hidráulicas para detectar desgaste irregular y reemplácelas antes de que afecten la calidad del corte. Además, verifique que la holgura de la cuchilla esté ajustada cada vez que cambie el grosor del material. Mantenga las herramientas de corte limpias y bien lubricadas. Finalmente, realice una prueba de corte en una pieza de muestra antes de comenzar la producción en serie para confirmar la calidad del borde. Estos pasos ayudan a detectar pequeños problemas antes de que se conviertan en grandes problemas de producción.
¿Cómo puedo determinar qué método de corte es el mejor para mi material y perfil? ›
Para materiales con un rango de espesor estrecho (alrededor de ±0,5 mm), una cortadora hidráulica suele ser la opción más económica y fiable. Si trabaja con materiales delgados o blandos, una sierra de volante puede producir un borde más limpio con menos deformación. Sin embargo, las sierras de volante pueden ser más lentas y ruidosas. Considere factores como la velocidad de producción requerida, los niveles de ruido aceptables y los recursos de mantenimiento disponibles. También es recomendable solicitar al fabricante de la máquina una muestra de corte con su material en bobina para comparar los resultados.
