

Máquinas perfiladoras de perfiles para estructuras solares: Un caso práctico de un proyecto de 41×21 y 41×41
Transmisión por cadena frente a transmisión por engranajes: Proyecto de máquina perfiladora de perfiles en U para estructuras solares de 41×21 y 41×41 mm
Dos máquinas perfiladoras de perfiles para estructuras solares han completado las pruebas y están listas para su envío. Una línea está configurada para perfiles de 41 × 21 mm, y la otra para perfiles de 41 × 41 mm. Ambas máquinas utilizan transmisión por cadena, punzonado posterior y corte posterior con punzonado y corte por seguimiento. Este proyecto de perfiladora de perfiles para estructuras solares ilustra una decisión de ingeniería práctica a la que se enfrentan los compradores al inicio de la especificación de la línea: si utilizar transmisión por cadena o por engranajes, y cómo esta elección interactúa con el resto de la configuración de la línea.
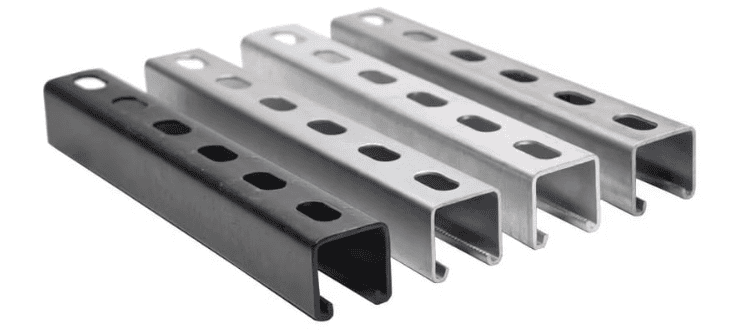
Tabla de contenido
Descripción general del proyecto
El proyecto abarca dos máquinas perfiladoras de perfiles solares independientes, diseñadas para la producción de dichos perfiles. Ambas máquinas se especificaron con punzonado y corte posteriores, lo que significa que estas operaciones se realizan después de las etapas de conformado, en lugar de en línea antes del mismo. Ambas líneas utilizan punzonado y corte con seguimiento, de modo que las unidades de punzonado y corte se mueven con el material durante el proceso, en lugar de detener la tira.
Para este pedido, el cliente optó por la transmisión por cadena en lugar de la transmisión por engranajes, basándose en consideraciones de costo. Se han completado las pruebas de ambas líneas y ambas máquinas están listas para su envío. Para los compradores que investigan un proyecto de conformado de perfiles para perfiles solares, este caso demuestra cómo el tipo de transmisión es una de las diversas decisiones de configuración que influyen en el costo y el rendimiento de la línea.
Máquina y aplicación
Las máquinas perfiladoras de perfiles solares de este proyecto producen perfiles ranurados o lisos, ampliamente utilizados para el montaje de rieles, soportes y estructuras de apoyo en paneles fotovoltaicos. La geometría del perfil se define por la combinación de su ancho y altura, y en este proyecto ambos tamaños de perfil son estándar. La velocidad de línea se especificó entre 0 y 12 m/min, y el conformado se realizó sobre material con un espesor de entre 1,5 mm y 2,5 mm.
Debido a que las dos líneas utilizan perfiles de diferentes tamaños, el número de estaciones de conformado, las dimensiones de las herramientas de laminación y las posiciones de punzonado y corte difieren entre ellas. Lo que sí comparten es la secuencia general del proceso: alimentación de la bobina, conformado por laminación, punzonado con seguimiento, corte con seguimiento y desmoldeo. Esta secuencia permite la producción continua, típica de los perfiles en U utilizados en sistemas de montaje solar, donde se requieren series largas con un perfil uniforme.
A continuación se resumen las especificaciones compartidas clave y la configuración por línea.
| Parámetro | Línea 1: 41 × 21 mm | Línea 2: 41 × 41 mm |
|---|---|---|
| Perfil | Canal de soporte de 41 × 21 mm | Canal de soporte de 41 × 41 mm |
| Velocidad de línea | 0–12 m/min | 0–12 m/min |
| Espesor del material | 1,5–2,5 mm | 1,5–2,5 mm |
| Transmisión | Transmisión por cadena | Transmisión por cadena |
| Perforación / corte | Post-perforación, post-corte (seguimiento) | Post-perforación, post-corte (seguimiento) |
| Secuencia de procesos | Alimentación de bobina → conformado por rodillos → punzonado de seguimiento → corte de seguimiento → salida | Alimentación de bobina → conformado por rodillos → punzonado de seguimiento → corte de seguimiento → salida |
| Estaciones de conformado, herramientas de laminación, posiciones de punzonado/corte | Configurado para 41 × 21 mm | Configurado para 41 × 41 mm |
Los diferentes tamaños de perfil determinan las distintas estaciones de conformado, las dimensiones de las herramientas de laminación y las posiciones de punzonado y corte entre las dos líneas, mientras que el tipo de transmisión, la secuencia de control y el flujo del proceso se mantienen iguales.
Características técnicas y requisitos del proyecto
Las decisiones técnicas clave en este proyecto de máquina perfiladora de perfiles para paneles solares son el tipo de transmisión y la configuración posterior al punzonado y al corte. En este caso se optó por la transmisión por cadena, pero conviene analizar la comparación con la transmisión por engranajes.
| Tipo de transmisión | Principio de accionamiento | Características clave | Compensación notable |
|---|---|---|---|
| Transmisión por cadena | Los accionamientos forman estaciones mediante un sistema de cadena y piñón | Diseño más sencillo; menor coste inicial | Puede acumularse cierta holgura a lo largo de toda la longitud de la línea |
| Transmisión de la caja de cambios | Distribuye el accionamiento a través de las cajas de cambios en cada estación | En general, mayor precisión, mayor velocidad y mayor estabilidad | Por lo general, mantiene una sincronización más precisa entre estaciones |
La disyuntiva es práctica, no teórica. Un sistema de transmisión por cadena puede experimentar cierta acumulación de holgura a lo largo de toda la línea, mientras que un sistema de transmisión por engranajes suele mantener una sincronización más precisa entre estaciones. En el caso de los perfiles de acero, esta diferencia puede influir en la consistencia dimensional a velocidades de línea elevadas. La precisión de punzonado se especificó en ±0,5 mm y la tolerancia de corte en ±1 mm para estas máquinas, requisitos que se eligieron para cumplir con la configuración seleccionada.
Progreso y resultados del proyecto
Se han completado las pruebas de ambas líneas de producción y ambas máquinas están listas para su envío. Las pruebas abarcaron los dos tamaños de perfil, 41 × 21 mm y 41 × 41 mm, así como la secuencia de post-punción y post-corte con seguimiento de las operaciones. La realización de las pruebas antes del envío permite verificar las funciones de conformado, punzonado y corte de forma conjunta, como una línea de producción, en lugar de como unidades independientes.
Por lo tanto, el estado del proyecto es claro: el diseño y la construcción han finalizado, las pruebas se han realizado y las máquinas están listas para su envío. No se han confirmado más hitos del proyecto aparte de la preparación para el envío.
Ingeniería y soporte de proyectos
La elección entre transmisión por cadena y por engranajes es un aspecto fundamental al especificar equipos de conformado por rodillos. Los compradores suelen sopesar el coste inicial frente a la precisión, la velocidad y la estabilidad a largo plazo, y la respuesta adecuada depende del perfil, la producción prevista y el presupuesto. Las normas relacionadas con el conformado de acero y los productos estructurales, como las publicadas por ASTM International, proporcionan información útil sobre las consideraciones relativas a los materiales y los productos, si bien la configuración de la máquina sigue siendo una decisión específica para cada proyecto.
Para este proyecto de máquina perfiladora de perfiles solares, la elección de la transmisión por cadena permitió que la línea se ajustara al presupuesto del cliente, mientras que la configuración de punzonado y corte con seguimiento satisfizo la necesidad de operaciones continuas de postformado. Ambas máquinas han completado las pruebas y están listas para su envío.
Preguntas frecuentes
¿Cuándo debo elegir una caja de cambios en lugar de una transmisión por cadena? ›
Elija la transmisión por engranajes cuando la precisión dimensional, la mayor velocidad de línea y la estabilidad de sincronización a largo plazo sean prioritarias, ya que los engranajes suelen mantener una sincronización más precisa entre estaciones. La transmisión por cadena es adecuada para compradores que priorizan un menor costo inicial y un diseño más sencillo, aceptando que puede acumularse cierta holgura a lo largo de toda la línea. La decisión correcta depende de la tolerancia del perfil, la producción objetivo y el presupuesto. Confirme sus requisitos de precisión y velocidad con el proveedor antes de finalizar la configuración.
¿Qué significan el post-punción y el post-corte para mi línea de producción? ›
El punzonado y corte posterior implica que estas operaciones se realizan después de las etapas de conformado, en lugar de antes. Gracias al sistema de seguimiento, las unidades de punzonado y corte se mueven con la tira durante el proceso, en lugar de detenerla, lo que permite una producción continua. Esta configuración suele ser ideal para la fabricación de perfiles para estructuras solares, donde la uniformidad del perfil es fundamental. Los compradores deben confirmar con el proveedor el patrón de orificios, la separación entre ellos, la longitud de corte y los requisitos de tolerancia, ya que estos factores influyen directamente en la configuración de punzonado y corte.
¿Qué información se necesita para cotizar una línea de perfiles de acero? ›
Proporcione el plano del perfil con el ancho y alto exactos, el tipo de material y el rango de espesor, el ancho de la bobina, la velocidad de línea requerida, el patrón de orificios y la longitud de corte. Especifique también los requisitos de punzonado y corte, las tolerancias dimensionales, el suministro eléctrico y la distribución de la fábrica. Si planea utilizar más de un tamaño de perfil, indíquelo con anticipación, ya que las estaciones de conformado, las herramientas de laminación y las posiciones de punzonado y corte difieren según el perfil. Los datos de entrada completos permiten al proveedor proponer el tipo de transmisión y la configuración de línea correctos.
¿Cómo se determina la velocidad de la línea para el conformado del canal del puntal? ›
La velocidad de la línea depende de la geometría del perfil, el espesor del material, el número de estaciones de conformado, el tipo de transmisión y las tolerancias de punzonado y corte requeridas. Las velocidades más altas suelen exigir una sincronización más precisa entre estaciones, lo que puede favorecer la transmisión por engranajes. Los compradores deben considerar la velocidad de la línea como un objetivo que debe validarse en función de la secuencia completa del proceso, no como un valor aislado. Confirme la velocidad alcanzable con el proveedor según sus requisitos específicos de perfil, material y precisión antes de aprobar las especificaciones.
¿Qué determina el número de estaciones de conformado necesarias? ›
El número de estaciones de conformado depende de la geometría del perfil, las propiedades del material, el espesor del material y la deformación total necesaria para obtener la sección final. Los perfiles más complejos o gruesos generalmente requieren más estaciones para evitar el sobreprocesamiento del material. Dos líneas que procesan perfiles de diferentes tamaños, como 41 × 21 mm y 41 × 41 mm, normalmente necesitarán un número diferente de estaciones, dimensiones de las herramientas de laminación y posiciones de punzonado y corte. Confirme la disposición de las estaciones con el plano del perfil antes de aprobar el diseño.
¿Qué se debe verificar antes del envío de una línea de conformado por rodillos? ›
Las pruebas de la máquina deben verificar que el conformado, el punzonado y el corte funcionen conjuntamente como una línea completa, no como unidades separadas. Los compradores deben confirmar las dimensiones del perfil, la posición de los orificios, la longitud de corte y las tolerancias objetivo con respecto a la especificación acordada. También conviene comprobar el seguimiento del punzonado y la respuesta del corte, el rango de velocidad de la línea y la secuencia de control. Confirme la documentación, las listas de herramientas y las piezas de repuesto antes del envío. Realizar estas comprobaciones antes del envío reduce el tiempo de puesta en marcha en su fábrica.
¿Puede una máquina de perfiles de soporte procesar varios perfiles? ›
En principio, sí, pero la capacidad de producir múltiples perfiles depende de sus tamaños y de sus diferencias. Cada tamaño de perfil suele requerir su propio juego de herramientas de laminación, y es posible que sea necesario ajustar o cambiar las estaciones de conformado, las posiciones de punzonado y las posiciones de corte. Producir perfiles muy diferentes en una misma línea puede aumentar el tiempo y el costo de cambio. Si planea producir perfiles de varios tamaños, indique todos los perfiles y la frecuencia de cambio prevista durante la cotización para que la línea pueda configurarse adecuadamente.
