
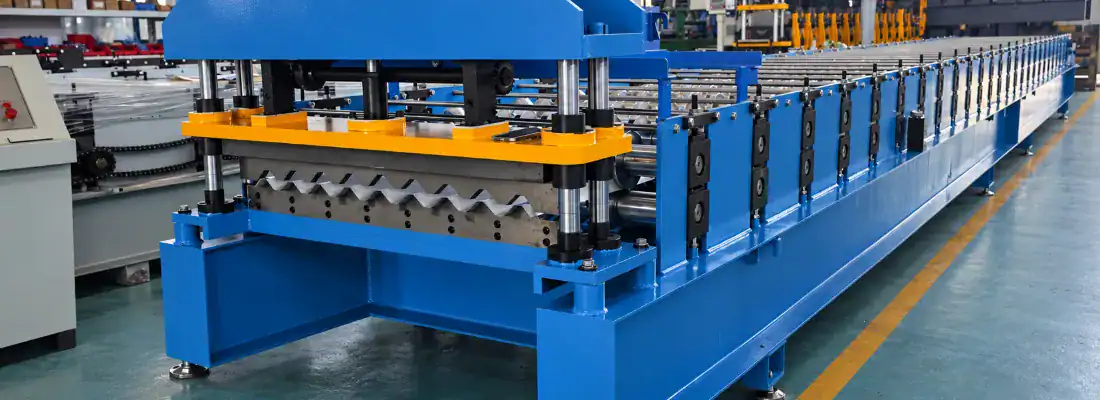
Cómo prevenir el agrietamiento del revestimiento de Galvalume en perfiles de techo trapezoidales
Cómo prevenir el agrietamiento del recubrimiento de Galvalume durante el conformado por rodillos de perfiles de techo trapezoidales
Los perfiles de cubierta de Galvalume dependen de un recubrimiento metálico delgado para su protección contra la corrosión, y dicho recubrimiento tolera mucho menos la tensión de flexión que el acero subyacente. Cuando los fabricantes solucionan problemas de agrietamiento en el conformado por laminación de Galvalume, la falla suele aparecer en las esquinas de las nervaduras de los perfiles trapezoidales, no en las placas planas. Este artículo explica dónde se originan las grietas en el recubrimiento, cómo se comporta el Galvalume de manera diferente a la banda galvanizada durante la flexión, y qué decisiones de diseño de pasadas de laminación y herramientas mantienen la tensión superficial localizada por debajo del límite de elongación del recubrimiento.
Resumen del artículo
Dónde aparece el agrietamiento del Galvalume en perfiles de techo trapezoidales
En un perfil de techo trapezoidal, el daño al revestimiento rara vez se extiende por toda la lámina. Se concentra en zonas predecibles: el radio interior de la curvatura superior e inferior de cada nervadura, la transición entre el alma y el flanco de la nervadura, los radios de esquina agudos producidos por pasadas iniciales agresivas y las áreas donde la tira se estira sobre un radio de rodillo pequeño bajo alta presión.
Las fallas visibles suelen manifestarse como finas líneas transversales, una superficie agrietada o blanquecina, o microfisuras que se convierten en puntos de inicio de corrosión tras la instalación. En muchos casos, el sustrato de acero permanece intacto, por lo que el defecto pasa desapercibido en una inspección visual superficial, pero se manifiesta posteriormente durante su uso. Por ello, el daño en el revestimiento del perfil trapezoidal del techo suele ser un problema de diseño, más que un defecto del material, y generalmente se detecta primero en las esquinas de las nervaduras, en lugar de en las secciones planas del panel.
Cómo se comporta el recubrimiento de Galvalume de manera diferente al galvanizado durante el doblado
El Galvalume es un recubrimiento de aleación de aluminio y zinc, generalmente con una composición aproximada de 55 % de aluminio y 43,4 % de zinc, con una pequeña adición de silicio. En comparación con un recubrimiento galvanizado convencional por inmersión en caliente, su microestructura es más dura y menos dúctil. Esta diferencia es importante durante el conformado, ya que el recubrimiento debe estirarse junto con el acero en la superficie exterior de la curvatura.
Los recubrimientos galvanizados son relativamente blandos y pueden soportar una tensión de flexión moderada mediante microfisuras en los límites de grano sin que se produzca una falla visible inmediata. La estructura de aleación de un recubrimiento de Galvalume tiene un de elongación bajo las mismas condiciones de flexión, por lo que el recubrimiento puede agrietarse antes de que el acero subyacente alcance su límite de deformación. El peso del recubrimiento, el grado del sustrato y el estado de la superficie también modifican dicho límite. Un recubrimiento más grueso, un sustrato de acero de mayor resistencia o un radio de curvatura menor reducen la tensión que el recubrimiento puede absorber antes de fracturarse.
¿Por qué las esquinas de las nervaduras concentran la tensión de flexión?

Las esquinas de las nervaduras no son simples dobleces; son dobleces con un radio interior definido que determina cuánto debe estirarse el revestimiento exterior. Para un espesor de lámina dado, un radio de curvatura interior menor produce una mayor tensión superficial en la fibra exterior. Los perfiles trapezoidales están diseñados para la rigidez, por lo que los diseñadores tienden a especificar radios relativamente pequeños en las esquinas de las nervaduras, y esta geometría perjudica la integridad del revestimiento.
Durante el conformado por rodillos de paneles de techo de Galvalume, la tensión no se aplica una sola vez. Se acumula progresivamente a lo largo de la secuencia de pasadas a medida que la tira pasa de plana a perfil final. Si una sola pasada intenta formar un ángulo de esquina excesivo, el revestimiento exterior experimenta un pico de tensión agudo y localizado. La reducción de dicho pico depende de cómo se distribuye el radio de curvatura de la pasada de rodillos a lo largo de toda la secuencia de conformado, y no solo de la geometría final.
Variables de diseño del proceso de laminación que afectan al agrietamiento del recubrimiento
La secuencia de conformado determina la tensión a la que se somete el recubrimiento en cada estación y la gradualidad con la que se introduce dicha tensión. Las variables principales se resumen a continuación y deben considerarse como un sistema coordinado, en lugar de ajustes independientes.
| Variable de diseño de paso | Efecto sobre la tensión del recubrimiento | Dirección práctica |
|---|---|---|
| Recuento de pases y distribución angular | Más pasadas con incrementos de ángulo más pequeños reducen el pico de tensión en cada esquina de la costilla; muy pocas pasadas fuerzan una flexión excesiva en una sola mordida | Aumentar el número de pasadas para que cada estación contribuya con un incremento angular moderado |
| Progresión del radio de esquina | Determina con qué gradualidad se cierra el radio interior a lo largo de la secuencia | Abra el radio interior gradualmente en lugar de saltar a su valor final en una o dos estaciones |
| Estrategia de sobrecurvatura | La sobreflexión aplicada tempranamente aumenta la tensión en la superficie exterior en la esquina | Aplique la mayor parte de la compensación de recuperación elástica en las estaciones de conformado final |
| Dirección del flujo de material | Al pellizcar la tira entre los rollos, se produce un adelgazamiento localizado en la línea de flexión | Permita que la tira fluya longitudinalmente en lugar de pellizcarla |
| Secuenciación de paso de las costillas | Cambia la forma en que la tensión se redistribuye a lo largo de la lámina | Seleccione deliberadamente la secuencia de afuera hacia primero o de adentro hacia primero |
En la práctica, el objetivo no es eliminar la tensión, sino distribuirla a lo largo de las pasadas de manera que ninguna esquina experimente un valor de tensión superior al límite de elongación efectivo del recubrimiento.
Efectos de la holgura de las herramientas y de la superficie del rodillo sobre el daño del recubrimiento
El estado de las herramientas agrava el efecto del diseño de la pasada. Cuando la holgura entre los rodillos superior e inferior es demasiado pequeña, la tira se comprime en lugar de doblarse, y el recubrimiento se somete a cargas de compresión y tracción en el mismo punto de la superficie. Cuando la holgura es demasiado grande, la tira puede deslizarse y formar un radio irregular que concentra la tensión.
La calidad de la superficie del rodillo también influye en el daño del recubrimiento de los perfiles de techo trapezoidales. Una superficie de rodillo rugosa o desgastada se arrastra sobre el recubrimiento en la superficie exterior de la curva y puede iniciar microfisuras que posteriormente se propagan. Las superficies de conformado pulidas, la lubricación adecuada y los ajustes correctos de resorte o presión ayudan a mantener el recubrimiento intacto. La selección del material del rodillo y el tratamiento térmico afectan la capacidad de la herramienta para mantener ese acabado superficial durante largos ciclos de producción, lo cual es una consideración práctica en cualquier análisis de componentes de techos metálicos y prácticas de conformado.
Cumplimiento de las normas de diseño para la producción de techos de Galvalume estables
En las herramientas de conformado por rodillos para techos destinadas a procesar tiras de Galvalume, varios principios de diseño de pasadas tienden a reducir el riesgo de agrietamiento, aunque los valores exactos dependen del grado del sustrato, el peso del recubrimiento y la geometría del perfil:
- Aumente el número de pasadas de conformado de manera que cada estación contribuya con un incremento angular moderado en la esquina de la nervadura.
- Mantenga el radio de curvatura interior tan amplio como lo permita el perfil, y redúzcalo gradualmente a lo largo de la secuencia de pasadas.
- Evite la flexión excesiva en las primeras pasadas; aplique la mayor parte de la compensación de recuperación elástica en las estaciones de conformado finales.
- Ajuste la holgura del rodillo para permitir la flexión en lugar del pellizco, y verifíquela comparándola con el espesor real de la tira, incluido el recubrimiento.
- Mantenga superficies de conformado lisas y pulidas, y una lubricación constante para reducir la fricción superficial sobre el recubrimiento.
- Verifique que el sustrato de acero y el peso del recubrimiento especificados para el trabajo sean compatibles con el radio de curvatura mínimo previsto.
Cuando una línea ya produce esquinas de nervaduras agrietadas, el punto de partida práctico es inspeccionar la pasada donde la esquina alcanza por primera vez su ángulo final. En la mayoría de los casos, la falla se origina allí, y no en la última estación. Redistribuir el ángulo y el radio entre pasadas anteriores y posteriores, y volver a verificar la holgura de las herramientas y el estado de la superficie, resuelve la mayoría de los de agrietamiento en el conformado por laminación de Galvalume sin modificar el perfil final.
El conformado por laminación de paneles de techo de Galvalume en las esquinas de las nervaduras es, fundamentalmente, un problema de gestión de la tensión. La menor elongación efectiva del Galvalume, en comparación con los recubrimientos galvanizados, implica que la secuencia de pasadas de laminación tiene menos margen de error, por lo que la línea de conformado debe introducir la geometría de las esquinas de las nervaduras de forma gradual. Los ingenieros de producción que consideran el número de pasadas, la progresión del radio de curvatura y la holgura de las herramientas como un sistema coordinado, en lugar de variables independientes, suelen comprobar que la integridad del recubrimiento se mantiene en las esquinas de las nervaduras sin sacrificar la precisión del perfil.
Preguntas frecuentes
¿Cuántas estaciones de conformado se necesitan para los perfiles de Galvalume? ›
El número de estaciones de conformado necesarias depende de la geometría del perfil, el espesor y la resistencia del sustrato, el peso del recubrimiento y la deformación total requerida en cada esquina de la nervadura. Generalmente, un mayor número de pasadas con incrementos angulares menores reduce los picos de tensión localizados que provocan grietas en el recubrimiento. Como guía práctica, los compradores deben proporcionar el plano del perfil, el grado del material, el rango de espesor y las especificaciones del recubrimiento para que el número de estaciones se pueda ajustar al límite de elongación del recubrimiento, en lugar de elegirlo arbitrariamente.
¿Qué separación entre rodillos se debe utilizar para la tira recubierta? ›
La holgura del rodillo debe permitir que la tira se doble en lugar de comprimirse. Debe ajustarse en función del espesor real de la tira, incluido el recubrimiento de Galvalume, ya que ignorar dicho espesor puede reducir la holgura y comprimir el material. Una holgura demasiado ajustada genera una carga de compresión en el recubrimiento en la línea de flexión, mientras que una holgura excesiva permite el deslizamiento y la formación de radios irregulares. El valor correcto depende del espesor del material, el grado del sustrato y la geometría del perfil, por lo que debe verificarse durante las pruebas de puesta en marcha.
¿Puede una línea de producción estándar funcionar con Galvalume sin modificaciones? ›
En muchos casos, una línea de conformado trapezoidal estándar puede procesar Galvalume, pero el diseño de las pasadas y las herramientas deben adaptarse a la menor elongación efectiva del recubrimiento en comparación con la banda galvanizada. Entre las consideraciones clave se incluyen la distribución del ángulo entre pasadas, la progresión del radio interior, la ubicación del sobrecurvado, la holgura de los rodillos y el acabado superficial de los mismos. Si la línea existente se diseñó originalmente para material galvanizado o pintado con un doblado inicial agresivo, podrían ser necesarias modificaciones en las pasadas o estaciones adicionales para evitar el agrietamiento de las esquinas de las nervaduras.
¿Qué información se necesita para cotizar una línea de conformado de Galvalume? ›
Los compradores deben proporcionar el plano del perfil con las dimensiones y tolerancias de las nervaduras, el tipo de material (incluido el peso del recubrimiento de Galvalume), el grado del sustrato, el rango de espesor de la tira y el ancho de la bobina, la velocidad de producción requerida, el método de corte, los requisitos de perforación o patrón de agujeros, el suministro eléctrico y las limitaciones de la distribución de la fábrica. También deben indicarse las necesidades de cambio entre perfiles. Esta información permite al proveedor diseñar el número de pasadas, la progresión del radio, el espacio libre de las herramientas y la configuración del accionamiento en función de los límites de conformado del recubrimiento, en lugar de cotizar una línea genérica.
¿Cómo pueden las líneas existentes reducir las grietas en el revestimiento de las esquinas de las nervaduras? ›
Comience por identificar la pasada donde la esquina de la nervadura alcanza su ángulo final, ya que la mayoría de las grietas se originan allí y no en la última estación. Luego, redistribuya el ángulo y el radio entre las pasadas anteriores y posteriores, mueva el sobrecurvado pronunciado hacia las estaciones finales y vuelva a verificar la holgura del rodillo con respecto al espesor real de la tira, incluido el recubrimiento. También es útil inspeccionar el acabado superficial y la lubricación del rodillo. La mayoría de los problemas de agrietamiento en el conformado por rodillos de Galvalume se resuelven con estos ajustes de pasada y herramientas sin modificar la geometría del perfil final.
¿Influye el peso del recubrimiento en la viabilidad del conformado por rodillos? ›
Sí. Un recubrimiento de Galvalume más grueso reduce la tensión que puede absorber antes de fracturarse, por lo que un perfil que se adapta bien a un recubrimiento más ligero podría agrietarse con uno más grueso. La resistencia del sustrato también es importante, ya que el acero de mayor resistencia recupera mejor su forma y puede requerir una compensación de sobreflexión diferente. Los compradores deben especificar el peso exacto del recubrimiento y el grado del sustrato al inicio del proyecto para que el diseño de paso y el radio de curvatura mínimo puedan evaluarse en función de la combinación de materiales real.
¿Qué acabado superficial de rodillo es el mejor para el acero revestido? ›
Las superficies de conformado lisas y pulidas generalmente reducen la fricción y el arrastre en el recubrimiento exterior, lo que ayuda a prevenir las microfisuras que posteriormente se propagan. Los rodillos ásperos o desgastados pueden provocar daños en la superficie incluso cuando el diseño de la pasada es correcto. La selección del material de los rodillos y el tratamiento térmico influyen en la durabilidad del acabado durante largos ciclos de producción, y una lubricación constante contribuye a este mismo objetivo. Los compradores que evalúan las herramientas deben preguntar cómo se acaban y mantienen las superficies de conformado, no solo cómo se dimensionan los rodillos.
