
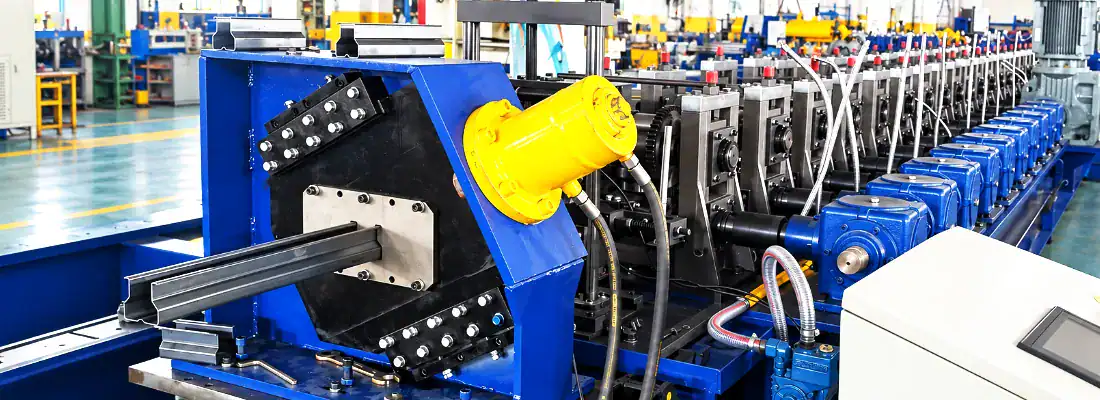
Control de la tolerancia de ángulo y ancho de brida en el conformado por rodillos de montantes de estanterías
Cómo el diseño del paso de laminación lateral controla el ángulo de la brida y la tolerancia de ancho en el conformado por laminación de montantes de estantería
Los montantes de las estanterías son las columnas portantes de un sistema de almacenamiento, y sus bridas presentan las perforaciones donde se encajan las vigas. Si el ángulo de la brida se desvía de la perpendicularidad o el ancho de la sección varía a lo largo de la bobina, las vigas no encajan correctamente, el montaje se ralentiza y la transferencia de carga se vuelve menos predecible. En el conformado por laminación de montantes, el diseño del laminado lateral es uno de los factores clave que determina si estas dimensiones críticas para el montaje se mantienen estables desde el primer metro hasta el último.
Resumen del artículo
¿Por qué son importantes el ángulo y el ancho de la brida en los perfiles de los montantes de las estanterías?
La tolerancia del perfil del poste de la estantería no es una cuestión estética. La brida vertical es la interfaz entre la columna y el conector de la viga, por lo que su ángulo afecta directamente al asentamiento de la placa de extremo de la viga y a la superficie de contacto que soporta la carga. Si la brida se inclina hacia adentro o hacia afuera más allá del ángulo previsto, la viga puede oscilar, bloquearse con dificultad o transferir la carga a través de una superficie menor a la prevista en el diseño.
La variación de ancho genera un segundo problema. Los montantes suelen combinarse con refuerzos, placas base y accesorios dimensionados según un ancho de sección nominal. Si el ancho varía a lo largo de la bobina conformada, el montaje y la inspección posteriores se vuelven inconsistentes, y el mismo bastidor puede comportarse de manera diferente en distintas columnas. Dado que estas dimensiones se establecen durante el conformado en lugar de corregirse posteriormente, la secuencia de conformado y la configuración de los rodillos laterales son las principales responsables de mantenerlas.
Cómo se forman las bridas de los montantes de la cremallera a través de los pasos

En el conformado vertical de estanterías de almacenamiento, la tira pasa por una secuencia que generalmente comienza con la entrada de la tira plana, seguida del doblado progresivo de las esquinas que separan el alma del ala, y finalmente, pasadas de acabado que establecen el ángulo final. El ángulo del ala se desarrolla gradualmente, no en una sola estación. Las primeras pasadas establecen la posición de la línea de doblado; las pasadas intermedias aumentan el ángulo de doblado; las pasadas de acabado o calibración refinan el ángulo y corrigen la distorsión residual.
Las pasadas más críticas suelen ser las más cercanas al ángulo final de la brida, ya que es ahí donde las pequeñas diferencias en las herramientas se traducen en errores angulares visibles. También es donde se acumulan las tensiones residuales de los pliegues anteriores. Si la secuencia de pasadas está desequilibrada, la tira puede torcerse, la línea de plegado puede desplazarse o la brida puede abrirse o cerrarse ligeramente al salir de la última estación de conformado. Por lo tanto, las pasadas posteriores requieren suficiente soporte y control para obtener una brida repetible sin sobrecargar el material.
Geometría del paso de laminación lateral: sobrecurvatura, espacio de laminación y soporte de brida
Los rodillos laterales actúan sobre la cara de la brida en lugar de sobre el alma, por lo que resultan eficaces para el control del ángulo de la brida. A medida que la tira avanza por la pasada, el rodillo lateral entra en contacto con la brida en una posición definida y la empuja hacia el ángulo deseado. La geometría de dicho contacto —el perfil del rodillo, su posición axial y el ángulo de contacto con la brida— determina la magnitud de la corrección aplicada y su distribución uniforme.
El sobrecurvado es un elemento intencional en el diseño del laminado lateral. Debido a que el acero recupera su forma original tras el doblado, un laminado puede curvar ligeramente la brida más allá del ángulo nominal, de modo que la recuperación elástica la devuelve al ángulo deseado. La magnitud del sobrecurvado depende del grado del material, su espesor, el límite elástico y el radio de curvatura; los materiales de mayor resistencia o espesor generalmente requieren mayor compensación, mientras que los materiales delgados o dúctiles pueden requerir menos.
A continuación se resumen los principales parámetros de balanceo lateral y sus funciones.
| Parámetro | Función principal | Efecto si es incorrecto |
|---|---|---|
| Sobrecurvar | Compensa el efecto de recuperación elástica para que la brida vuelva a su ángulo nominal | El doblado insuficiente deja la brida por debajo del objetivo; el doblado excesivo fuerza la brida más allá del valor nominal |
| espacio de rodadura | Controla la eficacia con la que la brida se apoya entre el rodillo lateral y el rodillo de acoplamiento | Si es demasiado grande, permite que la brida se desplace; si es demasiado ajustada, pellizca, marca o fuerza demasiado el material |
| Soporte de brida | Resiste la desviación de la brida alejándose de la herramienta a medida que aumentan las fuerzas de flexión | Un soporte débil permite que la brida se desvíe y se aleje del ángulo previsto |
La separación entre los rodillos y el soporte de la brida completan el panorama. Si la separación entre el rodillo lateral y el rodillo de acoplamiento es demasiado grande, la brida queda insuficientemente soportada y puede desviarse; si es demasiado estrecha, el material puede quedar pellizcado o marcado, y la brida puede forzarse más allá del ángulo previsto. Un soporte adecuado de los rodillos laterales también contrarresta la tendencia de la brida a desviarse de la herramienta a medida que aumentan las fuerzas de doblado. En la práctica, el control del ángulo de la brida depende de ajustar el sobredoblado, la separación y el soporte al perfil y material específicos, en lugar de aplicar una única configuración para todos los trabajos. Se puede encontrar información general sobre la recuperación elástica y la tolerancia de doblado en organizaciones como ASTM International, que publica normas de ensayo y especificaciones relevantes para productos metálicos conformados.
¿Por qué se desvía la tolerancia de anchura cuando los rodillos laterales están desalineados?
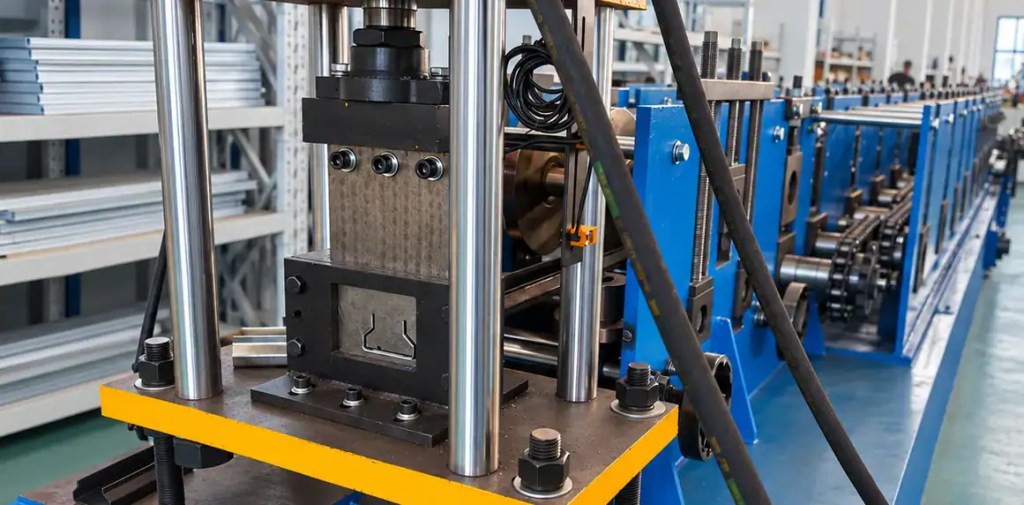
El ancho de la sección viene determinado por la distancia entre los elementos de conformado opuestos, pero los rodillos laterales influyen indirectamente. Cuando los rodillos laterales no están alineados horizontalmente, ejercen una presión desigual sobre las dos alas. Una ala recibe más presión que la otra, lo que puede desplazar el material hacia un lado, cambiar la línea de plegado o provocar una ligera curvatura en el alma. El resultado es una sección con medidas diferentes de izquierda a derecha, o un ancho que varía a medida que avanza la bobina.
En el conformado por rodillos verticales de bastidor, pueden producirse diversas condiciones que generan esta desviación:
- Los rodillos laterales izquierdo y derecho están colocados en diferentes posiciones axiales con respecto a la línea central del perfil
- Presión hidráulica o de resorte desigual entre los conjuntos de rodillos laterales opuestos
- Superficies de contacto de rodadura lateral desgastadas o con perfil incorrecto
- La franja que entra en el paso presenta una ligera diferencia en la curvatura o el estado del borde
- Dilatación térmica en el soporte de laminación durante largas series de producción
Debido a la interacción entre el ancho y el ángulo de la brida, una desalineación que comienza como un error angular suele manifestarse posteriormente como un problema de ancho. Por ello, la perpendicularidad del conformado por rodillos debe comprobarse como una condición combinada —medindo conjuntamente el ángulo de la brida, el ancho de la sección y la planitud del alma— en lugar de como dimensiones separadas e inconexas.
Ajustes prácticos y comprobaciones de puesta en marcha para una correcta perpendicularidad de la brida
La correcta perpendicularidad de las bridas depende tanto de la disciplina en la configuración como del diseño de las herramientas. Las comprobaciones útiles durante la puesta en marcha y el cambio de formato incluyen:
- Verifique que los rodillos del lado izquierdo y derecho sean simétricos con respecto al eje central del perfil antes de iniciar la producción
- Confirme la holgura del rodillo en ambos lados utilizando el mismo método de referencia y palpador
- Realice una prueba corta y mida el ángulo de la brida y el ancho de la sección en la cabeza, el medio y la cola de la bobina
- Verifique que los ajustes de sobrecurvado coincidan con el grado y el grosor del material, en lugar de ser los mismos que se usaron en un trabajo anterior
- Inspeccione las superficies de contacto de los rodillos laterales para detectar desgaste, rayaduras o acumulación que altere la geometría efectiva
- Vuelva a comprobar la alineación una vez que la línea alcance la temperatura normal de funcionamiento
Cuando el ángulo de la brida varía durante el proceso, la posición y la presión de los rodillos laterales suelen ser los primeros elementos a inspeccionar, seguidos de la separación en la pasada de acabado. Si solo varía el ancho mientras el ángulo se mantiene constante, la posición horizontal de los rodillos laterales y el estado de entrada de la banda son las causas más probables. Registrar estos valores en cada cambio de configuración crea una línea base de referencia que facilita distinguir la variación normal del material de un problema de configuración real.
Para los ingenieros que trabajan en la tolerancia del perfil de los postes de la estantería, la conclusión práctica es que el diseño del paso de laminación lateral controla el ángulo de la brida mediante una combinación de geometría de contacto, sobrecurvatura, espacio y soporte, mientras que la alineación horizontal y la presión uniforme mantienen el ancho de la sección constante. Tratar estos elementos como un sistema interactivo —en lugar de ajustarlos de forma independiente— proporciona una vía más fiable para obtener dimensiones repetibles de los montantes de la estantería y un ensamblaje posterior más sencillo.
Preguntas frecuentes
¿Cuánta sobrecurvatura se necesita para controlar el ángulo de la brida? ›
La sobrecurvatura depende del grado del material, el espesor, el límite elástico y el radio de curvatura, en lugar de un valor fijo. El acero de mayor resistencia o espesor suele recuperar su forma original con mayor facilidad y requiere mayor compensación, mientras que el material delgado o dúctil requiere menos. Durante la puesta en marcha, realice pruebas con longitudes de muestra y mida el ángulo de la brida en la cabeza, el centro y el extremo de la bobina para confirmar la sobrecurvatura correcta para cada trabajo, en lugar de utilizar la configuración de un perfil anterior.
¿Qué provoca que el ancho de la sección varíe a lo largo de la bobina? ›
La variación del ancho suele deberse a una presión desigual en los rodillos laterales, una desalineación entre los rodillos izquierdo y derecho, superficies de contacto desgastadas o una curvatura de la banda al entrar en la pasada. La dilatación térmica en el soporte de laminación durante ciclos largos también puede provocar cambios dimensionales. Dado que el ancho y el ángulo de la brida interactúan, conviene comprobarlos junto con la planitud del alma. Si el ángulo se mantiene pero el ancho varía, primero hay que inspeccionar la posición horizontal de los rodillos laterales y el estado de entrada de la banda.
¿Cómo puedo saber si los rodillos laterales están correctamente alineados? ›
Antes de la producción, verifique que los rodillos izquierdo y derecho sean simétricos con respecto al eje central del perfil y confirme la separación entre rodillos en ambos lados utilizando el mismo método de referencia y palpador. Realice una prueba corta y mida el ángulo de la brida y el ancho de la sección transversal. Vuelva a comprobar la alineación una vez que la línea alcance la temperatura normal de funcionamiento, ya que la dilatación térmica puede alterar los ajustes durante ciclos prolongados.
¿Puede una misma configuración de rodillos laterales adaptarse a diferentes perfiles verticales? ›
Generalmente no. El sobrecurvado, la separación entre rodillos y el soporte de la brida deben coincidir con la geometría y el material específicos del perfil, por lo que una sola configuración rara vez se transfiere correctamente entre trabajos. El cambio de configuración debe incluir una nueva verificación de la posición axial del rodillo lateral, la separación y el sobrecurvado con respecto al nuevo plano del perfil. Registrar estos valores en cada cambio de configuración crea una base que permite diferenciar la variación normal del material de los problemas de configuración reales.
¿Qué información sobre la banda se necesita para el diseño del paso de laminación lateral? ›
El plano del perfil debe incluir las tolerancias de ángulo y anchura de la brida, el tipo y grado del material, el espesor de la tira, la anchura de la bobina y el límite elástico. El patrón de orificios y los requisitos de punzonado también son importantes, ya que afectan a la deformación y a la distribución de tensiones. Esta información permite al diseñador de la herramienta ajustar el sobrecurvado, la separación entre rodillos y el soporte según el comportamiento real del material, en lugar de asumir un grado de acero genérico.
¿Cómo afecta el grado del material a la recuperación elástica de la brida? ›
Generalmente, una mayor resistencia a la fluencia aumenta la recuperación elástica, por lo que la brida requiere mayor sobrecurvado para recuperar el ángulo nominal. Los materiales más gruesos se comportan de manera similar. Los materiales delgados o dúctiles pueden requerir menos compensación, pero pueden ser más sensibles a la sobreexposición. Dado que la recuperación elástica varía según la colada y el proveedor, confirme las propiedades reales del material entrante y ajuste la configuración de los rodillos laterales durante la puesta en marcha, en lugar de basarse únicamente en los valores nominales.
¿Qué se debe comprobar primero cuando el ángulo de la brida varía a mitad de la operación? ›
Comience con la posición y la presión del rodillo lateral, ya que son los principales factores que controlan el ángulo de la brida. Luego, verifique si hay desgaste o desplazamiento en la separación de la pasada de acabado. Si el ángulo se mantiene pero el ancho varía, revise la alineación horizontal del rodillo lateral y la condición de entrada de la banda. Registrar los valores de referencia durante el cambio de configuración permite distinguir más rápidamente la variación normal del material de un fallo de configuración real.
