
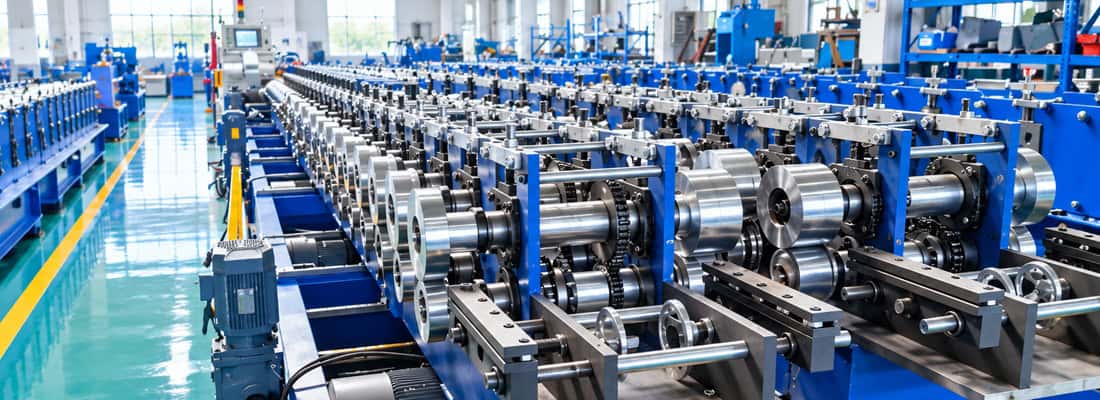
Diseño de laminación para perfiles de bandejas portacables perforadas
Conformado por laminación de bandejas portacables perforadas: Cómo el diseño del paso de laminación mantiene la estabilidad de la brida alrededor de los orificios preperforados
Los perfiles de bandejas portacables perforadas presentan un desafío particular en el conformado por rodillos . A diferencia de la tira maciza, los orificios preperforados eliminan material que normalmente ayudaría a distribuir la tensión de flexión, dejando zonas aisladas de acero entre las aberturas. Estas zonas debilitadas alteran la respuesta de la tira en cada estación de conformado, y si el diseño del proceso de laminación no las tiene en cuenta, los fabricantes pueden observar distorsión de las bridas, mala calidad en los bordes de los orificios e inconsistencias dimensionales. Este artículo analiza cómo los patrones de perforación afectan la rigidez de la tira y cómo deben adaptarse las herramientas de laminación, la secuencia de doblado y el control de la tensión para mantener una producción estable
Tabla de contenido
Cómo las perforaciones modifican la rigidez de las tiras en el conformado por rodillos de bandejas portacables

Cuando se perfora el alma o el ala de una bandeja portacables, el material restante soporta toda la carga de conformado. Las perforaciones crean puentes estrechos de acero que presentan una resistencia a la flexión local mucho menor que una superficie continua. Durante el conformado incremental, estos puentes pueden ceder prematuramente, lo que permite que la tensión se concentre en los bordes de los orificios en lugar de distribuirse uniformemente a lo largo del ancho del perfil.
Esta reducción de la rigidez local se aprecia mejor cuando el patrón de perforación se extiende cerca de la línea de curvatura prevista. Una tira sólida se pliega de forma predecible alrededor del radio de curvatura, ya que el material a ambos lados de la curva soporta la transición. En cambio, con la presencia de perforaciones, la tira puede deformarse en la abertura más cercana, desviando el alma del plano o creando un borde ondulado a lo largo del ala. El efecto tampoco es constante en todo el perfil; la relación de área abierta determina la rigidez restante en cualquier sección transversal, por lo que una tira con muchas perforaciones en el centro pero sólida cerca de los bordes se comportará de forma diferente a una con perforación uniforme.
Mapeo de la posición, el paso y la relación de área abierta de las perforaciones antes del diseño de la pasada
El primer paso para diseñar un proceso fiable consiste en definir la disposición de las perforaciones en relación con la geometría final del perfil. El diseñador debe conocer la posición exacta de cada fila de orificios con respecto a las líneas de curvatura, la distancia desde los bordes de los orificios hasta el borde de la tira y el paso entre las aberturas. Esta información suele proporcionarse en un plano o mediante datos CAD de la especificación del perfil, según lo definido por normas como las de la Asociación Nacional de Fabricantes Eléctricos (NEMA) para sistemas de bandejas portacables.
El parámetro crítico es la relación de área abierta en cada sección longitudinal. Si una línea de curvatura atraviesa una zona donde el área abierta supera aproximadamente el 30-40 %, el ancho restante del puente podría no proporcionar suficiente material para formar un radio limpio. En tales casos, el diseñador debe reubicar la curvatura lejos de la perforación, cambiar la secuencia de curvado o confirmar con el cliente si se puede ajustar el patrón de orificios. La distancia al borde es igualmente importante; los orificios demasiado cerca del borde de la tira dejan un margen estrecho que puede rasgarse o ensancharse durante el conformado de la brida.
La secuenciación se realiza alrededor de zonas con amplias áreas abiertas
Una vez comprendido el diseño de las perforaciones, el patrón floral se puede organizar para evitar la formación directa sobre las secciones más débiles. Una estrategia común consiste en completar primero las curvas iniciales en las zonas sólidas de la tira, creando un canal parcialmente formado que aporta rigidez antes de que las pasadas de conformado lleguen a las regiones perforadas. Este método permite que las secciones ya formadas soporten la carga mientras la curva avanza por zonas con mayor área abierta.
En la práctica, esto significa que las primeras estaciones de conformado solo trabajan los bordes exteriores del perfil, donde el material es sólido, estableciendo la orientación del ala antes de dar forma al alma. Si el alma presenta perforaciones, el pliegue en la unión entre el alma y el ala puede formarse en dos o tres pasadas suaves, en lugar de un único pliegue pronunciado. El conformado parcial reduce el riesgo de pandeo localizado, ya que cada estación elimina solo una pequeña parte del ángulo de flexión restante, lo que disminuye la probabilidad de que el material debilitado colapse bajo carga.
Compensación por sobreflexión y recuperación elástica alrededor de bridas perforadas
El comportamiento de recuperación elástica en la tira perforada no es uniforme a lo largo del perfil. En una brida sólida, todo el ancho resiste la recuperación elástica, lo que produce una recuperación elástica constante que puede compensarse con un ángulo de sobrecurvado fijo. Cuando la brida está interrumpida por orificios, el material restante presenta una distribución de tensiones diferente tras el doblado. Los puentes entre los orificios pueden sufrir sobretensiones, mientras que el material adyacente a las aberturas conserva mayor elasticidad, lo que da lugar a ángulos finales inconsistentes a lo largo del perfil.
Por este motivo, los ajustes de sobrecurvado deben evaluarse etapa por etapa en lugar de aplicarse como un ajuste global único. Si una brida en particular muestra una mayor recuperación elástica cerca de una hilera de orificios, esa estación podría requerir un sobrecurvado ligeramente mayor que una estación que forma una sección sólida. En casos extremos, una pasada de calibración al final de la línea puede ayudar a normalizar el ángulo, pero esto solo funciona si las estaciones anteriores no han introducido una distorsión permanente. El diseñador de la herramienta de laminación también debe considerar que el radio de curvatura efectivo se verá influenciado por los bordes de los orificios, que actúan como concentradores de tensión, lo que podría requerir un radio mayor para evitar el agrietamiento en las esquinas de las perforaciones.
Holgura de las herramientas de laminación y control de contacto en puentes de agujeros
Los finos puentes entre las perforaciones son vulnerables a los daños causados por el contacto de los rodillos. Si estos ejercen una presión excesiva sobre estas secciones estrechas, la herramienta puede marcar la superficie, deformar los bordes de los orificios o incluso aplanar el puente, alterando así la geometría del perfil. Por lo tanto, la holgura de los rodillos debe ajustarse cuidadosamente para evitar aplastar el material, garantizando al mismo tiempo un contacto suficiente para impulsar la tira hacia adelante.
Una estrategia eficaz consiste en utilizar rodillos con un diámetro ligeramente mayor en las secciones que entran en contacto con los puentes de los orificios, distribuyendo así la presión sobre una superficie más amplia. Otra opción es añadir un pequeño rebaje en la superficie del rodillo para que el contacto se produzca principalmente en los márgenes sólidos de la tira, en lugar de directamente sobre la zona perforada. Esto reduce la posibilidad de marcas, manteniendo al mismo tiempo la fuerza de conformado necesaria para dar forma al perfil. El material y el acabado superficial del rodillo también son importantes; una superficie pulida con un bajo coeficiente de fricción se deslizará con mayor suavidad sobre los bordes de los orificios, reduciendo la tendencia a recoger o manchar el material.
Alimentación, nivelación y control de tensión para tiras de bandejas portacables perforadas
Las perforaciones afectan no solo a las estaciones de conformado, sino también a la forma en que la tira se desplaza por la línea. Una banda perforada tiene menor rigidez, lo que la hace más susceptible a la curvatura y la torsión cuando se somete a una tensión desigual. Si el desenrollador o la niveladora ejercen más fuerza sobre un borde de la tira que sobre el otro, el material debilitado se curvará lateralmente, lo que provocará que el perfil adquiera una forma curva a lo largo de su longitud.
Para gestionar esto, la línea debe mantener una tensión baja y constante entre estaciones. Una tira con una alta proporción de área abierta puede requerir menos tensión general que una tira sólida para evitar el estiramiento de los puentes entre los agujeros. La niveladora desempeña un papel especialmente importante; debe aplanar la tira sin sobrecargar las áreas alrededor de las perforaciones. Si la niveladora aplica demasiada presión, puede deformar los bordes de los agujeros incluso antes de que comience el conformado. En la práctica, los operarios deben supervisar la tira para detectar signos de ondulación en los bordes o pandeo central después de la niveladora y ajustar la separación de los rodillos o la tensión gradualmente hasta que la tira quede plana y recta.
Verificaciones de puesta en marcha para perfiles de bandejas portacables perforadas
Al poner en marcha una nueva de conformado de bandejas portacables perforadas , el proceso de verificación debe centrarse en las áreas más susceptibles a verse afectadas por el patrón de perforación. Comience comprobando la perpendicularidad de la brida en varios puntos a lo largo del perfil, no solo en los extremos cortados. Utilice una escuadra y una regla para detectar cualquier torsión o inclinación gradual que pueda producirse a medida que la tira pasa por las estaciones de conformado.
Inspeccione también los bordes de los orificios en busca de signos de distorsión, como rebabas, manchas o elongación. Un orificio que era redondo en la tira plana pero se vuelve ovalado después del conformado indica que una tensión o presión excesiva de los rodillos está estirando el material. Verifique la distancia desde los orificios más externos hasta el borde de la brida para confirmar que la curvatura no haya tirado del material hacia adentro. Haga funcionar la línea a baja velocidad inicialmente e inspeccione visualmente el perfil en cada estación para ver dónde aparece cualquier desviación por primera vez. Los ajustes correctivos deben hacerse de uno en uno, ya sea cambiando la holgura de los rodillos, modificando la tensión o alterando el ángulo de sobrecurvado en una estación específica.
Las comprobaciones de puesta en marcha que se detallan a continuación resumen los principales puntos de inspección, las condiciones que se deben tener en cuenta y los ajustes necesarios para corregir cada tipo de desviación.
| Punto de inspección | Qué comprobar | Causa probable y medidas correctivas |
|---|---|---|
| Cuadratura de la brida | Torsión o angulación gradual a lo largo del perfil, no solo en los extremos cortados | Fuerzas de conformado desiguales; ajuste la holgura del rodillo o el ángulo de sobrecurvado en la estación afectada |
| calidad del borde del agujero | Rebabas, manchas o alargamiento de la forma del orificio | Tensión o presión de laminación excesiva que estira el material; reduzca la tensión o la presión de laminación |
| Distancia del hoyo al borde | Distancia desde los orificios más externos hasta el borde de la brida | Doblar tirando del material hacia adentro; modificar la secuencia de doblado o la geometría del rodillo para controlar el flujo del material |
| Planitud de la tira después de la nivelación | Ondulación en el borde o hebilla central | La niveladora trabaja en exceso las áreas perforadas; ajuste gradualmente la separación del rodillo o la tensión |
Los ajustes correctivos deben realizarse parámetro por parámetro, monitorizando su efecto antes de modificar cualquier otro ajuste. Para un fabricante de bandejas portacables, el objetivo no es simplemente producir un perfil que coincida con el plano la mayor parte del tiempo, sino lograr resultados repetibles en largas series de producción. Al reconocer que las perforaciones modifican el comportamiento mecánico de la tira y al aplicar un diseño de laminación que respete dichos cambios, una línea de conformado puede producir perfiles estables y dimensionalmente precisos, con orificios limpios y ángulos de brida uniformes.
Preguntas frecuentes
¿Qué información deben especificar los compradores sobre el patrón de los agujeros antes de solicitar un presupuesto? ›
Los compradores deben proporcionar un dibujo plano preciso que muestre la posición de las filas de agujeros con respecto a las líneas de curvatura previstas, el paso entre agujeros, las distancias al borde y la relación de área abierta. Estos datos son esenciales para el diseño del proceso de laminación, ya que determinan dónde se reducirá la rigidez de la tira. Sin esta información, la secuencia de las herramientas podría ser incorrecta, lo que provocaría deformaciones en la brida o una mala calidad en el borde de los agujeros durante el conformado por laminación de las bandejas portacables perforadas.
¿Cómo afecta el área abierta a la formación de la brida alrededor de los agujeros? ›
Las zonas con áreas abiertas elevadas —normalmente superiores al 30 o 40 por ciento en la línea de flexión— dan lugar a puentes de acero estrechos que ceden prematuramente bajo la tensión de conformado. En lugar de distribuir la tensión de flexión de manera uniforme, la tira se deforma en la abertura más cercana, provocando bordes ondulados o movimientos fuera del plano del alma. El diseñador debe reubicar o secuenciar las flexiones para evitar estas secciones debilitadas o confirmar si se puede ajustar el patrón de perforaciones.
¿Qué secuencia de plegado evita la deformación en los perfiles perforados? ›
El diseño floral debe formar primero áreas sólidas para aumentar la rigidez antes de dar forma a las zonas perforadas. Esto suele implicar establecer los ángulos de las alas exteriores en las primeras etapas, para luego doblar las uniones entre el alma y las alas en dos o tres pasadas ligeras. De esta forma, se reduce el pandeo localizado al minimizar el ángulo de flexión impuesto en cada etapa donde la tira presenta menor resistencia al colapso.
¿Por qué el efecto de recuperación elástica es diferente cuando los orificios interrumpen la brida? ›
Los puentes de material entre los orificios pueden sufrir sobretensiones, mientras que las secciones adyacentes a las aberturas conservan mayor elasticidad. Esto genera ángulos de brida finales inconsistentes a lo largo del perfil. Por lo tanto, la compensación global fija de la sobrecurvatura no es fiable. Cada estación debe evaluarse de forma independiente, y una calibración solo será útil si las estaciones anteriores no han introducido distorsiones permanentes.
¿Cuál es la holgura de rodadura más segura alrededor de puentes con agujeros delgados? ›
Los rodillos no deben aplastar los puentes estrechos entre las perforaciones, ya que una presión excesiva puede marcar la tira, emborronar los bordes de los agujeros o aplanar los puentes. Algunas estrategias eficaces incluyen el uso de rodillos con diámetros ligeramente mayores en los puntos de contacto para distribuir la presión, o la creación de un relieve en la superficie del rodillo para que el contacto se produzca principalmente en los márgenes sólidos de la tira. Las superficies pulidas de baja fricción de los rodillos también reducen las marcas.
¿Cómo se debe gestionar la tensión en las bandejas portacables perforadas? ›
La tira perforada tiene menor rigidez que el material sólido, lo que la hace propensa a curvarse y torcerse bajo tensión desigual. Los operarios deben mantener una tensión baja y constante entre estaciones para evitar que se estiren los puentes entre los agujeros. La niveladora debe aplanar la tira sin sobrecargar las zonas perforadas; compruebe si hay ondulaciones en los bordes o deformaciones en el centro y ajuste gradualmente la separación entre rodillos o la tensión.
¿Qué comprobaciones de puesta en marcha son las más importantes para los perfiles de bandejas perforadas? ›
Asegúrese de que la brida esté perfectamente perpendicular a lo largo de todo el perfil, no solo en los extremos cortados. Inspeccione la forma de los orificios para detectar rebabas, manchas o deformaciones ovaladas, que indican estiramiento por tensión o presión excesivas. Verifique la distancia entre los orificios exteriores y los bordes de la brida para detectar la contracción del material. Realice ajustes correctivos, un parámetro a la vez, para obtener resultados repetibles.
