
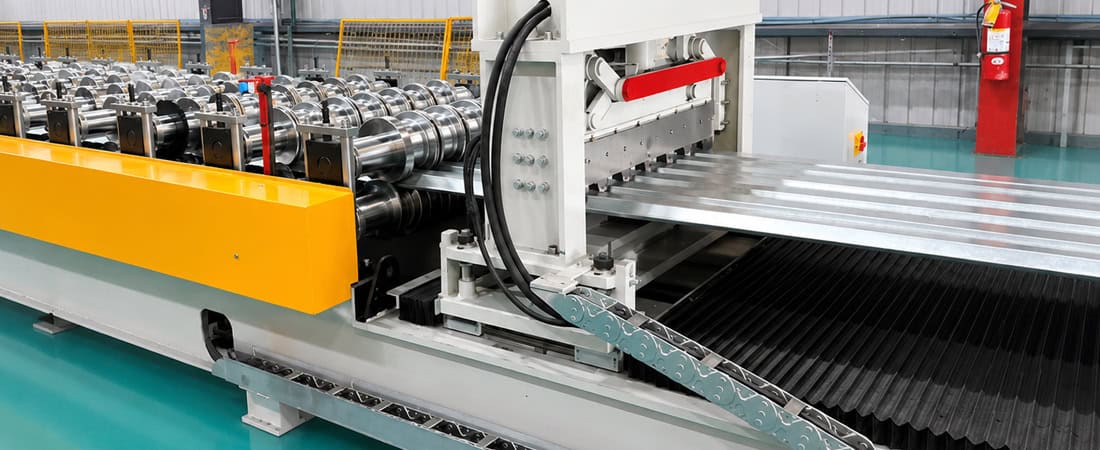
Uçan Kesim Senkronizasyonunun Geniş Zemin Döşeme Hatlarında Kesim Uçlarının Dikliğine Etkisi
Uçan Kesim Senkronizasyonunun Geniş Zemin Döşeme Hatlarında Kesim Uçlarının Dikliğine Etkisi
Geniş taban güverteli rulo şekillendirme hatlarında, uçan kesim (uçan kesim senkronizasyon taban güvertesi) genellikle istiflemeden önceki son işlem adımıdır; ancak kesim ucu kalite sorunlarının görünür hale geldiği yer de burasıdır. Açılı uçlar, çapaklı kenarlar ve tutarsız uzunluklar genellikle kesme takımlarına bağlanır, ancak birçok durumda asıl neden senkronizasyon mantığında yatmaktadır. Uçan kesim taşıyıcısı, kalıp temas anında hat hızına uymadığında, profil, kesim geometrisini bozan istenmeyen eksenel kuvvetlere maruz kalır.
Makale Özeti
Oluşturma ve kesme arasındaki senkronizasyon zinciri
Uçan kesici, kesim sırasında hareket eden şeridi takip etmeli ve temas anında bıçak hızı hat hızına eşit olmalıdır. Bu, rulo şekillendirme hattının ana tahrikini, şerit konumunu ölçen bir kodlayıcı veya çözücüyü, taşıyıcı konumunu hesaplayan bir hareket kontrol cihazını ve taşıyıcıyı hareket ettiren bir servo motoru içeren koordineli bir kontrol zinciri gerektirir. Bu zincirdeki herhangi bir gecikme veya aşırı hareket, kalıp ile şerit arasında göreceli bir hız farkı yaratır.
Geniş döşeme profillerinde (tipik olarak 600 mm ila 1200 mm arasında değişen genişlikte) hız uyumsuzluğunun etkisi artar. Dar bir şeritte %1'lik bir hız hatası, neredeyse görünmez bir kenar sapmasına neden olabilir. Geniş bir profilde ise aynı hata kesit boyunca düzensiz bir şekilde dağılır ve kesilen ucun eğilmesine yol açar. Kalıp ayrıca şeridi yanal olarak çekebilir veya itebilir ve kesim tamamlandıktan sonra da kalan bir kesme açısı oluşturabilir.
Bu nedenle, uçan kesim senkronizasyonlu taban tablası kalitesi öncelikle bir takım sorunu değil, bir kontrol ve mekanik izleme sorunudur. Bıçak boşluğunu veya kalıp hizalamasını ayarlamadan önce, taşıyıcının senkronizasyon davranışı üretim hızı koşulları altında doğrulanmalıdır.
Senkronizasyon bozulduğunda ne olur?
Taşıyıcı şeridin gerisinde kaldığında, kalıp bıçağı profilin merkez çizgisinin gerisindeki bir noktada profille temas eder. Kesimin arka kenarı daha yüksek kesme kuvvetine maruz kalır çünkü bıçak malzemeye göre yavaşlarken kesim yapmaktadır. Bu, bir tarafta görünür bir çapak ve kesim çizgisine yakın şeritte hafifçe uzamış bir delik oluşturur. Kesim ucunun dikliği bozulur ve şerit gerilimi, profilin ön ucunun alt kalıptan kalkmasına da neden olabilir.
Taşıyıcı şeridin önüne geçtiğinde ise tam tersi olur. Bıçak, profilin merkezinden biraz ilerisine çarparak malzemeyi ileri doğru iter. Bu durum, kesimin arka ucunun yukarı doğru çekilmesine ve kesim ucunda bir kanca veya kıvrım oluşmasına neden olabilir. Aşırı durumlarda, kalıp profil kenarına takılarak temiz bir kesim yerine düzensiz bir yırtılmaya yol açabilir.
Bu senkron hatalar, döşeme tahtası kesim uzunluğu doğruluğunu da etkiler . Kesim anındaki taşıyıcı pozisyonu, birikmiş enkoder sayısına bağlı olduğundan, servo döngüsündeki herhangi bir gecikme veya aşırı sapma, kesim pozisyonunu şerit boyunca kaydırır. Uçan kesim kareliği etkisi, sabit bir hat hızında genellikle tutarlıdır, ancak bobin değişiklikleri veya profil geçişleri için hat hızlandığında veya yavaşladığında daha belirgin hale gelir. Kontrol sistemi taşıyıcı kütlesi ve sürtünme değişikliklerini telafi etmezse, kesim uzunluğu tam bir bobin boyunca birkaç milimetre kayar.
Sıkıştırma kuvveti ve taşıyıcı ile etkileşimi
Uçan kesme işleminde kullanılan sıkıştırma sistemi, diklik sorunlarının teşhisinde sıklıkla göz ardı edilir. Kelepçeler, kesim sırasında yanal hareketi önlemek için profili alt kalıba karşı tutar. Geniş döşeme profillerinde, sıkıştırma kuvveti, kesme tepki kuvvetine karşı koyacak kadar yüksek olmalı, ancak profil kesitini deforme edecek kadar yüksek olmamalıdır.
Eğer sıkıştırma kuvveti genişlik boyunca eşit değilse—örneğin, bir tarafta daha güçlüyse—kesim sırasında profil alt kalıp etrafında hafifçe dönebilir. Bu dönme, kesilen uca bir eğim olarak aktarılır. Ek olarak, eğer kelepçeler taşıyıcı mükemmel senkronizasyona ulaşmadan önce devreye girerse, kalan hız hatasını doğrudan şeride ileterek, kesilen uç deformasyonunu etkileyen yerel bir çekme gerilimi oluştururlar.
Kalıp hareketine göre sıkıştırma zamanlaması da kritik öneme sahiptir. Sıkıştırma elemanları çok erken devreye girerse, son şekillendirme istasyonu ile kesme noktası arasındaki hareketli şeridi deforme edebilirler. Çok geç devreye girerlerse, şerit kesme işleminin ilk aşamasında kayabilir. Otomatik yağlama veya hidrolik sıkıştırma sistemine sahip hatlarda, hareket gecikmesi genellikle yağ sıcaklığına bağlı olarak değişir; bu da kesme ucu deformasyonunun bazen vardiyanın başında veya uzun bir bekleme süresinden sonra neden daha kötü göründüğünü açıklar.
Kodlayıcı geri beslemesi ve hat hızı senkronizasyonu
Kodlayıcı çözünürlüğü ve yerleşimi, kontrol sisteminin şerit konumunu ne kadar doğru hesaplayabileceğini belirler. Şekillendirme hattındaki düşük çözünürlüklü bir kodlayıcı, geniş profillerde hassas taşıyıcı senkronizasyonu için yeterli geri bildirim sağlayamaz. Pratikte bu, rastgele dağılım yerine, her kodlayıcı sayımında tekrarlanan periyodik kesim uzunluğu varyasyonu olarak ortaya çıkar.
Kodlayıcı aşınması veya ölçüm tekerleğindeki kayma da senkronizasyon sorunlarını taklit eder. Tekerlek çapı aşınma veya birikinti nedeniyle değişirse, hesaplanan şerit uzunluğu yanlış olur. Taşıyıcı iyi hareket ediyor gibi görünse de, gerçek kesim pozisyonu sapar. Bu nedenle, vardiya sonu kayıtları genellikle haftalar boyunca kesim uzunluğu hatasında kademeli bir artış, ardından kodlayıcı bakımından sonra ani bir iyileşme gösterir.
Hızlanma ve yavaşlama sırasında hat hızı senkronizasyonu eşit derecede önemlidir. Çoğu uçan kesme makinesi döngüsel bir modda çalışır: taşıyıcı hat hızına uyacak şekilde hızlanır, kalıba temas eder, keser ve ardından başlangıç pozisyonuna döner. Kritik aşama hızlanma rampasıdır. Servo ayarı çok agresifse, taşıyıcı hat hızını aşar ve yerleşmeden önce kısa bir süre salınım yapar. Bu salınım, sadece birkaç milisaniye sürse bile, kalıbın şeritle amaçlanandan biraz farklı bir hızda temas etmesine neden olabilir. Sonuç olarak, bir tarafta cilalı bir kenar, diğer tarafta ise pürüzlü bir kesim oluşur.
Üretim mühendisleri için teşhis çerçevesi
Kesim uçları düzgün değilse veya uzunluklar tutarsızsa, ilk adım kontrol hatalarını mekanik aşınmadan ayırmaktır. Pratik bir teşhis sırası şöyledir:
- Hat hızı değişimini kontrol edin: Tam bir üretim döngüsü boyunca rulo şekillendirme hattının gerçek hızını kaydedin. Hız birkaç yüzdeden fazla dalgalanıyorsa, kontrol performansından bağımsız olarak kesme işlemi güvenilir bir şekilde senkronize edilemez.
- Şerit genişliği boyunca kesim uzunluğunu karşılaştırın: Profilin ön kenarından kesim çizgisine olan mesafeyi birkaç yanal konumda ölçün. Bir taraftan diğerine tutarlı bir fark, taşıyıcı eğimini veya düzensiz sıkıştırmayı gösterir.
- Kesim kenarı desenini inceleyin: Çapak, birden fazla bobinde kesimin aynı tarafında görünüyorsa, taşıyıcı sürekli olarak geride veya önde gidiyor demektir. Desen aralıklı olarak değişiyorsa, neden büyük olasılıkla servo döngüsünde veya enkoder geri beslemesindedir.
- Kalıp temas izlerini inceleyin: Yeni veya taze taşlanmış kalıplar düzgün bir kesme deseni göstermelidir. Bir tarafta düzensiz aşınma, kesim sırasında taşıyıcının şeride dik olarak hizalanmadığını gösterir.
- Taşıyıcı servo akımını izleyin: İzleme aşamasında alışılmadık derecede yüksek servo akımı, muhtemelen aşınmış kılavuzlar veya yanlış hizalanmış raylar nedeniyle aşırı sürtünmeye işaret eder. Bu, komut ile gerçek taşıyıcı konumu arasındaki gecikmeyi artırır.
Bu çerçeve, gereksiz takım değişikliklerinden kaçınmaya yardımcı olur. Devreye alma deneyimlerimizde, geniş tabanlı üretim hatlarında aslında senkronizasyon veya sıkıştırma sorunlarından kaynaklandığını gördük. Taşıyıcı servo döngüsü yanlış ayarlanmışken kalıpların değiştirilmesi veya yeniden taşlanması sorunu çözmeyecektir.
Servo uçan makaslı rulo şekillendirme sistemlerinde , servo ayar parametreleri (orantılı kazanç, integral süresi ve ileri besleme telafisi) çalışma hızında doğrulanmalıdır. Düşük hızda yapılan ayarlama, taşıyıcı ataleti ve sürtünme farklı davrandığı için yüksek hızlı üretime aktarılamaz. İyi ayarlanmış bir sistem, kesim ucunda görünür açısal sapma olmaksızın, kesim uzunluğu sapmasını dar bir aralıkta tutacaktır.
Düzeltici stratejiler ve mühendislik ödünleşmeleri
Kontrol döngüsünün sorunun kaynağı olduğu doğrulanırsa, düzeltici önlemler arasında enkoder çözünürlüğünün artırılması, ölçüm tekerleği temasının iyileştirilmesi veya hat ivmesine dayalı ileri besleme telafisi eklenmesi yer alır. Daha eski sistemlerde, bir çözücünün yüksek çözünürlüklü bir enkoderle değiştirilmesi genellikle periyodik kesme uzunluğu hatasını ortadan kaldırır.
Mekanik düzeltmeler, taşıyıcı ray hizalamasının ayarlanmasını, aşınmış lineer kılavuzların değiştirilmesini ve sıkıştırma silindirlerinin kalıp genişliği boyunca eşit kuvvet uygulamasının sağlanmasını içerir. Buradaki dezavantaj, daha sıkı mekanik toleransların makine maliyetini ve bakım gereksinimlerini artırmasıdır. Üretim yöneticileri, birbirine kenetlenen zemin kaplama panelleri veya kenar kaynağı gibi sonraki işlemlerin gerektirdiği kesim ucu kalitesinin, eklenen hassasiyeti haklı çıkarıp çıkarmadığına karar vermelidir.
Bir diğer pratik yaklaşım ise kesim sırasında hat hızını düşürmektir. Örneğin, hat hızını 40 m/dak'dan 25 m/dak'ya düşürmek, taşıyıcı üzerindeki ivme ihtiyacını önemli ölçüde azaltır ve servo döngüsünün dengelenmesi için daha fazla zaman tanır. Bunun bedeli daha düşük verimliliktir, ancak kesim kalitesinin çok önemli olduğu birçok zemin platformu uygulaması için bu ödünleşme kabul edilebilir.
Profilin geometrisinin senkronizasyon hassasiyetini etkilediğini belirtmekte fayda var. Yüksek nervürlü veya derin oluklu geniş profiller, dikey yönde daha yüksek bükülme sertliğine sahiptir; bu da, taşıyıcı mükemmel şekilde hizalanmamışsa kesim sırasında bükülmeye daha yatkın olmalarına neden olur. Bu, üretim mühendislerinin tamamen ortadan kaldırmak yerine makine ayarlaması yoluyla kabul etmesi ve yönetmesi gereken bir tasarım kısıtlamasıdır.
Pratikte, pragmatik bir yaklaşım, kontrol döngüsünün doğrulanmasını, mekanik aşınmanın incelenmesini ve sıkıştırma parametrelerinin ayarlanmasını birleştirir. Amaç, teorik olarak mükemmel bir senkronizasyon elde etmek değil, kalan hataların belirli döşeme ürünü için kabul edilebilir aralıkta kalmasını sağlamaktır.
Sonuç olarak, hat hızı, taşıyıcı ivmesi, enkoder geri beslemesi, sıkıştırma kuvveti ve kalıp hareketi arasındaki etkileşimi anlamak, kesim ucu dikliği sorunlarını çözmenin anahtarıdır. Sistematik bir teşhis yolunu izleyen üretim ekipleri, maliyetli deneme yanılma yöntemlerinden kaçınır ve üretim vardiyaları boyunca tutarlı çıktı kalitesini korur.
Sıkça Sorulan Sorular
Bir zemin kaplama rulo şekillendirme hattını değerlendirirken, hedef üretim hızımızda kesme ucunun dikliğini koruyabilmesi için hangi özellikleri talep etmeliyiz? ›
Temel hat hızı değerinin ötesinde, sadece sabit durum izleme hızını değil, m/s² cinsinden ifade edilen maksimum taşıyıcı ivme ve yavaşlama oranlarını da isteyin. Bu, servo sisteminin geniş bir profili kavrama ve kesme işlemlerinin dinamik yüklerini kaldırıp kaldıramayacağını gösterir. Ayrıca, ölçüm tekerleğindeki enkoder çözünürlüğünü (metre başına darbe sayısı) ve kontrol sisteminin hat ivmesine dayalı ileri besleme kompanzasyonu kullanıp kullanmadığını da sorun. Geniş döşeme profilleri (600-1200 mm geliştirilmiş genişlik) için, tutarlı kesim uzunlukları elde etmek için metre başına minimum 5000 darbe önerilir. Son olarak, senkronizasyon hataları genellikle daha yüksek hızlarda arttığı için, sadece bir nominal hızda değil, hem minimum hem de maksimum çalışma hızlarında belgelenmiş kesim uzunluğu tolerans aralığını isteyin.
Mevcut üretim hattımızda düşük hızlarda kare kesim uçları elde edilirken, üretim hızı 35 m/dak'ya çıktığında bu uçlar eğriliyor. Servo ayarlarının yanlış olduğunu varsaymadan önce incelememiz gereken en olası mekanik nedenler nelerdir? ›
Daha yüksek hızlarda, mekanik uyumluluk ve sürtünme daha önemli hale gelir. Taşıyıcı lineer kılavuzlarını aşınma veya düzensiz yağlama açısından inceleyin; genellikle bilyelerin geri dönüş yollarında yüksek frekansta düz noktalar oluşur. Servo motor ile taşıyıcı tahrik kasnağı arasındaki bağlantıda boşluk olup olmadığını kontrol edin; düşük hızda boşluk sistem sertliği tarafından emilebilir, ancak yüksek hızda kesim noktasında hız dalgalanması olarak kendini gösterir. Ayrıca, sıkıştırma silindiri bağlantılarının hızda oluşan daha yüksek kesme kuvvetleri altında esnemediğini doğrulayın. 35 m/dak hızda bir test kesimi sırasında dikey sapmayı ölçmek için alt kalıpta bir kadran göstergesi kullanın. Sapma 0,05 mm'yi aşarsa, çerçeve rijitliği yetersizdir ve bu da kalıbın bir tarafında hafifçe açılmasına ve hiçbir servo ayarının düzeltemeyeceği bir eğrilik oluşturmasına neden olur.
İki farklı uçan kesme makinesi tasarımını karşılaştırıyoruz: biri sabit kalıp ve hareketli kızağa sahip, diğeri ise döner tamburlu makasa sahip. Geniş ve yüksek nervürlü döşeme profillerinde kesim ucunun dikliğini korumak için hangi tasarım daha iyidir? ›
Yüksek nervürlü veya derin oluklu geniş profiller için, döner tamburlu makas genellikle daha iyi kesim ucu dikliği sunar çünkü bıçak yolu, kesme yayı boyunca şerit hızına uyan sürekli bir dönüşe sahiptir, sadece tek bir anda değil. Bu, ileri geri hareket eden bir taşıyıcının geçmesi gereken hızlanma/yavaşlama aşamasını ortadan kaldırır. Bununla birlikte, tamburlu makaslar, profilin dönen kalıptan geçebilmesi için tutarlı bir kesite sahip olmasını gerektirir; bu da çok yüksek nervürlü profiller için kısıtlayıcı olabilir. Hareketli taşıyıcı tasarımı daha esnektir, ancak senkronizasyon sisteminizin tüm kalıp temas penceresi boyunca (tipik olarak 20-50 ms) hat hızının %0,1'i içinde hızı koruyabilmesi gerekir. Üretiminiz düz veya düşük nervürlü profillerden oluşuyorsa, tamburlu makas daha iyi bir yatırımdır. Karışık profiller kullanıyorsanız, yüksek çözünürlüklü enkoderlere ve rijit bir çerçeveye sahip bir taşıyıcı tasarımı pratik bir seçimdir.
Son üç aydır, alet veya hız ayarlarında herhangi bir değişiklik yapmamış olmamıza rağmen, döşeme hattımızın kesim uçlarının dikliğinde giderek kötüleşme gözlemliyoruz. En büyük olasılıkla hangi bakım parçası bozuluyor? ›
En olası suçlu, şerit üzerindeki enkoder ölçüm tekerleğidir. Üç aydan fazla sürekli çalışma sonucunda, kauçuk veya poliüretan tekerlek yüzeyi aşınabilir, bu da çapını etkili bir şekilde azaltır ve kontrol sisteminin şerit uzunluğunu olduğundan düşük tahmin etmesine neden olur. Bu, senkronizasyon kayması gibi görünen, yavaş yavaş biriken bir kesme pozisyonu hatası oluşturur. Ayrıca, enkoder milinde veya kaplininde biriken metal tozunu kontrol edin; bu, direnci artırır ve aralıklı bir gecikmeye neden olabilir. Bir diğer yaygın sorun ise taşıyıcı kılavuz rayı sileceklerinin durumudur; aşınmışlarsa, şeritten gelen ince metal parçacıkları kılavuz sistemine girebilir, sürtünmeyi artırabilir ve servo motorun daha yüksek akım çekmesine neden olarak termal düşüşe ve tutarsız izlemeye yol açabilir. Bilinen uzunlukta bir test şeridi kullanarak ölçüm tekerleğinin aylık kalibrasyonunu planlayın ve çapı %0,5'ten fazla aşındığında tekerleği değiştirin.
1200 mm'lik geliştirilmiş genişliğe sahip yeni bir döşeme profili hattı planlıyoruz. Profil nervürlerini deforme etmeden uçan kesim sırasında yanal şerit hareketini önlemek için birim uzunluk başına önerilen sıkıştırma kuvveti nedir? ›
1200 mm genişliğindeki bir profil için, sıkıştırma kuvveti, profil genişliğinin her metresi için 8-12 kN hedefiyle, tüm genişlik boyunca eşit olarak dağıtılmalıdır. Bu, 1200 mm'lik bir profil için yaklaşık 10-14 kN toplam sıkıştırma kuvvetine ihtiyaç duyduğunuz anlamına gelir. Ancak, kritik parametre toplam kuvvet değil, basınç dağılımıdır. Özellikle profilin nervürleri varsa, genişlik boyunca düzgün kuvvet sağlamak için ayrı yük hücreleri veya yaylı pedler içeren segmentli kelepçeler kullanın. Nervürler yüksekse (30 mm'den fazla), kelepçeler nervür profiline uyacak şekilde şekillendirilmelidir, aksi takdirde kuvvet nervür uçlarında yoğunlaşır ve düz bölümler kelepçelenmeden kalır, bu da yanal harekete izin verir. Her zaman segment başına ayarlanabilir basınca sahip bir sıkıştırma sistemi belirtin; bu, devreye alma sırasında kuvvet dağılımını gerçek profil geometrisine uyacak şekilde ince ayar yapmanıza olanak tanır.
Bir taban döşeme rulo şekillendirme hattının değerlendirilmesi sırasında, bobin aralığı için veya bir çalışma hattının sonunda hat hızı değiştiğinde, kesme parçasının kesim uzunluğu doğruluğunu koruyacağını nasıl doğrulamalıyız? ›
Bir bobin ekleme veya çalışma sonu yavaşlamasını simüle eden, kısa bir mesafede 0'dan maksimuma ve tekrar 0'a hız artışını içeren bir performans testi talep edin. Tedarikçiden, sadece sabit durumda değil, bu geçişler sırasında da kesim uzunluğu sapmasını kaydetmesini isteyin. Testte, hız artışı sırasında her kesim için şerit genişliği boyunca beş noktada kesim uzunluğunu ölçün. Sapma ±1 mm'den az olmalıdır. Ayrıca, kontrol sisteminin yavaşlama aşamasını nasıl ele aldığını da doğrulayın; bazı sistemler son birkaç profili durmuş bir konumdan keser, bu da tamamen farklı bir senkronizasyon yaklaşımı gerektirir. Tedarikçi, beklenen aşırı sapma veya gecikme süresi de dahil olmak üzere, hız değişikliklerine karşı belgelenmiş bir kontrol algoritması yanıtı sağlamalıdır. Bu test, sabit durum gösteriminden daha çok gerçek dünya kalitesini gösterir.
Zemin döşeme hattımız, silindirleri değiştirerek birden fazla profil derinliğinde çalışır. 40 mm'lik bir nervürden 75 mm'lik bir nervür profiline geçiş yaptığımızda, uçan kesme senkronizasyon sisteminin yeniden ayarlanması gerekiyor mu? ›
Evet, kontrol sisteminde şerit kalınlığı için otomatik telafi olsa bile, profil değişikliğinden sonra senkronizasyon parametreleri yeniden doğrulanmalıdır. Bunun nedeni, daha derin bir nervür profilinin önemli ölçüde daha yüksek bükülme rijitliğine sahip olması ve bunun da şeridin kesme kalıbı ve taşıyıcı ile etkileşim şeklini değiştirmesidir. Kesim sırasında, profili kesmek için gereken kuvvet artar ve bu da taşıyıcı üzerinde daha yüksek bir reaksiyon torku oluşturur. Servo döngüsünün ileri besleme kazançları sığ bir profil için ayarlanmışsa, daha derin profil, kavrama aşamasında tork aşırı yüklenmesine neden olarak anlık bir hız düşüşüne yol açabilir. Sağlam bir üretim hattında, profil seçildiğinde otomatik olarak yüklenen, kontrol sisteminde saklanan profile özgü parametre setleri bulunur. Devreye alma sırasında, ekibiniz çalıştırmayı planladığınız her profil için hem kesim ucu dikliğini hem de uzunluk sapmasını ölçerek bir doğrulama kesimi talep etmelidir. Bu, saklanan parametrelerin gerçek üretim karışımınız için doğru olmasını sağlar.
