
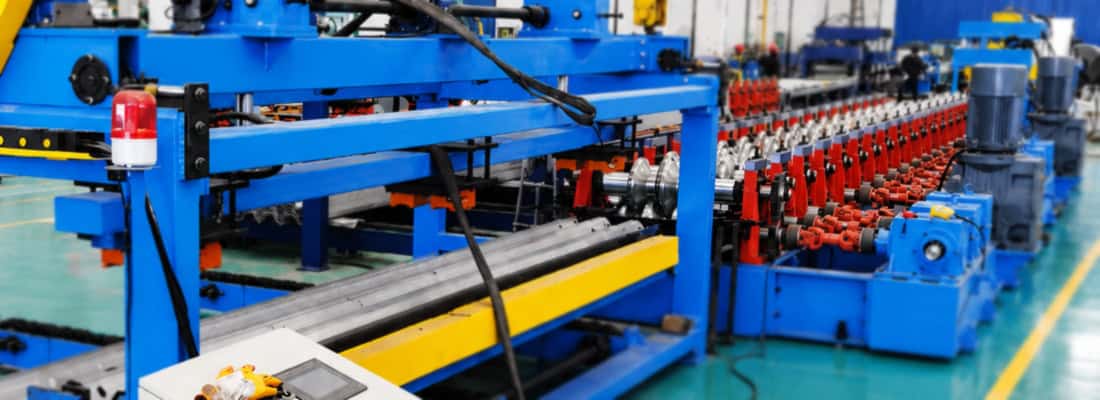
สายการผลิตขึ้นรูปเหล็กสำหรับราวกั้นทางหลวง: การออกแบบชุดลูกกลิ้งให้เป็นไปตามมาตรฐาน ASTM AASHTO M180
สายการผลิตขึ้นรูปเหล็กสำหรับราวกั้นทางหลวง: การออกแบบชุดลูกกลิ้งให้เป็นไปตามมาตรฐาน ASTM AASHTO M180
ภาพรวมบทความ
ความต้องการหลักของสายการผลิตขึ้นรูปเหล็กสำหรับราวกั้น
เมื่อเจ้าของโรงงานและวิศวกรฝ่ายผลิตประเมิน สายการผลิตขึ้นรูปเหล็กแผ่นสำหรับราวกั้นถนนการพิจารณาต้องก้าวข้ามความเร็วของเครื่องจักรและน้ำหนักบรรทุกไป มาตรวัดที่แท้จริงของสายการผลิตราวกั้นถนนเพื่อความปลอดภัยคือ ความสามารถในการขึ้นรูปเหล็กแผ่นให้ได้รูปทรงที่ตรงตามค่าความคลาดเคลื่อนทางเรขาคณิตและคุณสมบัติของวัสดุที่กำหนดโดยมาตรฐาน AASHTO M180 อย่างสม่ำเสมอ มาตรฐานนี้ควบคุมประสิทธิภาพของระบบราวกั้นแบบคานรูปตัว W ที่ใช้กันทั่วทวีปอเมริกาเหนือ และกำหนดข้อกำหนดที่เข้มงวดทั้งในด้านองค์ประกอบทางเคมีของเหล็กและขนาดหน้าตัดสุดท้าย สายการผลิตที่ไม่สามารถรักษาค่าความคลาดเคลื่อนเหล่านั้นได้ จะผลิตราวกั้นที่ไม่ผ่านการตรวจสอบ ไม่ว่าเครื่องจักรจะทำงานเร็วแค่ไหนก็ตาม
ความท้าทายอยู่ที่รูปทรงคานรูปตัว W ซึ่งดูซับซ้อนกว่าที่คิด ต้องอาศัยการดัดอย่างแม่นยำผ่านหลายจุด การควบคุมความหนาของวัสดุที่บริเวณรัศมี และความกว้างของโปรไฟล์สุดท้ายที่สม่ำเสมอ 12 นิ้ว (305 มม.) พร้อมลวดลายลูกคลื่นที่เป็นเอกลักษณ์ การเบี่ยงเบนจากขนาดที่กำหนด แม้เพียงเศษเสี้ยวของมิลลิเมตร ก็อาจส่งผลกระทบต่อความสามารถของรางในการดูดซับแรงกระแทกและนำรถกลับสู่ถนนได้ นี่คือเหตุผลที่การออกแบบทางวิศวกรรมของเครื่องมือลูกกลิ้ง ไม่ใช่แค่โครงเครื่องจักรเท่านั้น จึงเป็นปัจจัยสำคัญที่สุดในการติดตั้งที่ประสบความสำเร็จ.
การออกแบบเครื่องมือ สำหรับลูกกลิ้งราวกั้น : ที่ซึ่งความแม่นยำเป็นสิ่งที่ไม่สามารถต่อรองได้
หัวใจสำคัญของเครื่องขึ้นรูปราวกันตกทุกแบบคือชุดลูกกลิ้ง ต่างจากรูปทรงที่เรียบง่ายกว่า ราวกันตกแบบ W-beam จะผ่านกระบวนการขึ้นรูปทีละขั้นตอน โดยแต่ละสถานีจะดัดแผ่นเหล็กเพิ่มขึ้นเล็กน้อยจนได้รูปทรงตามต้องการ การออกแบบเครื่องมือลูกกลิ้งสำหรับราวกันตกต้องคำนึงถึงพฤติกรรมการคืนตัวของวัสดุ ความหนาของม้วนเหล็กที่เข้ามา และรัศมีการดัดที่ต้องการ ราวกันตกมาตรฐาน AASHTO M180 โดยทั่วไปจะขึ้นรูปจากเหล็กหนา 12 เกจ (2.66 มม.) หรือ 10 เกจ (3.43 มม.) และเครื่องมือต้องได้รับการออกแบบเฉพาะสำหรับเกจที่ใช้ การใช้ชุดลูกกลิ้งเดียวกันสำหรับทั้งสองเกจโดยไม่ปรับแต่งเป็นสาเหตุทั่วไปของปัญหาในการผลิต.
ต้องออกแบบสถานีลูกกลิ้งโดยคำนึงถึงหลายปัจจัย:
- การคืนตัวของวัสดุ : การผ่านลูกกลิ้งแต่ละครั้งจะต้องดัดวัสดุให้โค้งงอเกินไปเล็กน้อย เพื่อชดเชยการคืนตัวของเหล็กหลังจากออกจากสถานี การดัดงอเกินไปจะมีปริมาณแตกต่างกันไปตามความแข็งแรงของวัสดุและความหนา ดังนั้นการออกแบบเครื่องมือจึงต้องคำนึงถึงข้อกำหนดของขดลวดเป้าหมายด้วย
- ลำดับการดัดแบบค่อยเป็นค่อยไป: โปรไฟล์คานรูปตัว W ไม่สามารถขึ้นรูปได้ในครั้งเดียวหรือสองครั้งโดยไม่เสี่ยงต่อการแตกร้าวหรือการแข็งตัวมากเกินไป สายการผลิตทั่วไปใช้สถานีขึ้นรูป 10 ถึง 14 สถานี โดยแต่ละสถานีจะเพิ่มมุมดัดขึ้นทีละน้อย การเปลี่ยนผ่านระหว่างสถานีต้องราบเรียบเพื่อป้องกันรอยหรือรอยขีดข่วนบนพื้นผิวชุบสังกะสี
- วัสดุและความแข็งของลูกกลิ้ง: โดยทั่วไปลูกกลิ้งจะผลิตจากเหล็กกล้าเครื่องมือ D2 หรือเทียบเท่า ผ่านการกลึงขึ้นรูปให้มีความแข็ง 58–62 HRC ความแข็งระดับนี้จำเป็นต่อการทนต่อแรงดันต่อเนื่องในการขึ้นรูปเหล็กกล้าความแข็งแรงสูงโดยไม่เกิดรอยแบนหรือรอยสึกหรอที่จะส่งผลต่อรูปทรงของชิ้นงาน
- การตรวจสอบความถูกต้องของการออกแบบรูปดอกไม้: ขั้นตอนการขึ้นรูปทั้งหมดจะถูกแสดงให้เห็นในแผนภาพรูปดอกไม้ ซึ่งแสดงตำแหน่งของแผ่นโลหะในแต่ละสถานี การออกแบบนี้จะต้องได้รับการตรวจสอบความถูกต้องโดยใช้การวิเคราะห์องค์ประกอบจำกัด (FEA) เพื่อทำนายการกระจายความเค้นและการบางลงที่อาจเกิดขึ้นก่อนที่จะทำการตัดชิ้นงานใดๆ FEA ช่วยให้วิศวกรผู้ผลิตเครื่องมือสามารถระบุบริเวณที่วัสดุอาจย่นหรือฉีกขาด โดยเฉพาะอย่างยิ่งที่รัศมีแหลมของร่องคลื่น
การเลือกใช้วัสดุ และผลกระทบต่อความสามารถในการขึ้นรูป
เหล็กที่เลือกใช้ในการผลิตราวกั้นรูปตัว W มีผลโดยตรงต่อทั้งกระบวนการขึ้นรูปด้วยการรีด และความทนทานต่อการชนของผลิตภัณฑ์ขั้นสุดท้าย ตาม ข้อกำหนด ASTM A993/A993Mซึ่งเป็นพื้นฐานของ AASHTO M180 เหล็กต้องมีความแข็งแรงครากขั้นต่ำ 50 ksi (345 MPa) และความแข็งแรงดึงขั้นต่ำ 70 ksi (483 MPa) คุณสมบัติเหล่านี้ทำให้มั่นใจได้ว่าราวกั้นจะเปลี่ยนรูปอย่างถาวรภายใต้แรงกระแทกโดยไม่แตกหัก อย่างไรก็ตาม ความแข็งแรงที่สูงขึ้นยังหมายถึงการคืนตัวที่สูงขึ้นและความต้านทานต่อการดัดงอที่มากขึ้น ซึ่งส่งผลโดยตรงต่อขนาดแรงกดที่ต้องการของเครื่องขึ้นรูปและการออกแบบของลูกกลิ้ง
จากประสบการณ์จริงพบว่า องค์ประกอบทางเคมีของเหล็กม้วน โดยเฉพาะปริมาณคาร์บอนและแมงกานีส ต้องมีความสม่ำเสมอทั่วทั้งสายการผลิต ความแปรผันขององค์ประกอบภายในเหล็กม้วนเดียวอาจทำให้วัสดุมีพฤติกรรมแตกต่างกันระหว่างส่วนต้นและส่วนท้ายของสายการผลิต ส่งผลให้ขนาดสุดท้ายไม่สม่ำเสมอ จึงจำเป็นอย่างยิ่งที่จะต้องระบุว่าเหล็กม้วนที่เข้ามาต้องเป็นไปตามข้อจำกัดทางเคมีของ AASHTO M180 และตรวจสอบใบรับรองวัสดุที่เข้ามาอย่างละเอียดก่อนที่จะนำเหล็กม้วนเข้าเครื่องคลายเหล็ก นอกจากนี้ สภาพพื้นผิวของเหล็ก—โดยทั่วไปจะเป็นเหล็กชุบสังกะสีแบบจุ่มร้อนที่มีความหนาแน่น 1.0 ออนซ์/ตารางฟุต (0.3 กิโลกรัม/ตารางเมตร)—ต้องได้รับการตรวจสอบหาข้อบกพร่อง เช่น รอยด่าง คราบตะกรัน หรือจุดที่ไม่มีการเคลือบ ซึ่งอาจทำให้เครื่องมือรีดสึกหรอไม่สม่ำเสมอ.
การเจาะและเซาะร่องแบบอินไลน์: ระบบเจาะรูสำหรับราวกันตก
การกำหนดค่าเครื่องขึ้นรูปราวกันตกแบบครบวงจรไม่ได้หยุดอยู่แค่ส่วนการขึ้นรูปเท่านั้น โปรไฟล์ของราวกันตกบนทางหลวงต้องการรูสลักเกลียวและร่องที่แม่นยำสำหรับการเชื่อมต่อกับเสาและส่วนรางที่อยู่ติดกัน รูปแบบรูเสามาตรฐานตามที่กำหนดไว้สำหรับรางแบบ W-beam ประกอบด้วยร่องรูปวงรีสำหรับการเชื่อมต่อสลักเกลียวและรูวงกลมในระยะห่างที่กำหนด คุณลักษณะเหล่านี้โดยทั่วไปสร้างขึ้นโดยระบบเจาะรูราวกันตกแบบบูรณาการที่ทำงานควบคู่ไปกับกระบวนการขึ้นรูป สถานีเจาะรูต้องซิงโครไนซ์กับความเร็วของสายการผลิตเพื่อให้แน่ใจว่ารูอยู่ในตำแหน่งที่ถูกต้องเมื่อเทียบกับความยาวของราง.
โดยทั่วไปแล้ว การเจาะรูแบบอินไลน์มีวิธีการปฏิบัติอยู่สองวิธี:
- การเจาะรูด้วยกลไกควบคุมเซอร์โว: วิธีนี้ใช้เครื่องกดที่ขับเคลื่อนด้วยเซอร์โวในการเจาะรูขณะที่แผ่นโลหะเคลื่อนที่ผ่านสายการผลิต การควบคุมเซอร์โวช่วยให้สามารถกำหนดตำแหน่งได้อย่างแม่นยำโดยอาศัยการอ่านค่าความยาวของวัสดุจากตัวเข้ารหัส วิธีนี้เป็นวิธีที่นิยมใช้สำหรับการผลิตในปริมาณมาก เนื่องจากช่วยรักษาระดับความเร็วของสายการผลิตให้คงที่
- การเจาะรูด้วยระบบไฮดรอลิกแบบหยุดและเริ่มใหม่: สายการผลิตจะหยุดชั่วคราวขณะที่กระบอกไฮดรอลิกเจาะรูตามที่ต้องการ วิธีนี้มีความเรียบง่ายทางกลไก แต่ลดประสิทธิภาพการผลิตโดยรวมลงเนื่องจากขัดจังหวะการไหลของวัสดุ มักใช้กับสายการผลิตที่สั้นกว่าหรือเมื่อรูปแบบการเจาะมีความซับซ้อนมาก
เครื่องมือเจาะรูต้องได้รับการออกแบบด้วยความแม่นยำเช่นเดียวกับลูกกลิ้งขึ้นรูป แม่พิมพ์ต้องผลิตด้วยความคลาดเคลื่อนที่แคบเพื่อให้ได้รูที่สะอาดปราศจากครีบ เพราะครีบอาจทำให้เกิดความเค้นสะสมซึ่งนำไปสู่การแตกร้าวระหว่างการติดตั้งหรือเมื่อเกิดการกระแทก สถานีเจาะรูต้องตั้งอยู่ในระยะที่ถูกต้องจากแม่พิมพ์ขึ้นรูปเพื่อรองรับการยืดตัวทางกลที่เกิดขึ้นระหว่างการขึ้นรูป การละเลยระยะห่างนี้อาจทำให้รูไม่ตรงแนวกับปลายแต่ละส่วนของราว ซึ่งเป็นสาเหตุทั่วไปของการถูกปฏิเสธในการตรวจสอบราวกันตก.
การกำหนดค่าสายการผลิตเพื่อเพิ่มประสิทธิภาพการผลิต
ในการวางแผนสายการผลิตแผงกั้นนิรภัยบนถนนใหม่ การจัดวางอุปกรณ์มีความสำคัญไม่แพ้ส่วนประกอบแต่ละชิ้น การกำหนดค่าของสายการผลิตต้องคำนึงถึงการไหลของวัสดุจากม้วนไปจนถึงสถานีตัดตามความยาวสุดท้าย โดยลดการเคลื่อนย้ายวัสดุให้น้อยที่สุดและเพิ่มเวลาการทำงานให้สูงสุด การกำหนดค่าสายการผลิตทั่วไปประกอบด้วยสถานีต่อไปนี้:
- เครื่องคลายและยืดแผ่นโลหะ: ออกแบบมาเพื่อรองรับน้ำหนักม้วนโลหะได้ถึง 20 ตัน พร้อมเครื่องยืดแผ่นโลหะที่ช่วยขจัดความโค้งของม้วนโลหะเพื่อให้ได้แผ่นโลหะเรียบสำหรับป้อนเข้าเครื่องขึ้นรูป
- ชุดป้อนแบบเซอร์โวหรือแบบลูกกลิ้ง: ช่วยให้มั่นใจได้ว่าความเร็วของแผ่นโลหะที่ป้อนเข้าสู่ส่วนขึ้นรูปมีความสม่ำเสมอ การป้อนแบบขับเคลื่อนด้วยเซอร์โวเป็นสิ่งจำเป็นเพื่อให้ได้ความแม่นยำตามที่ระบบเจาะรูต้องการ
- เครื่องรีดขึ้นรูปที่มีสถานีมากกว่า 10 สถานี: ส่วนหลักของการขึ้นรูป โดยแต่ละสถานีติดตั้งอยู่บนโครงฐานที่แข็งแรง ซึ่งช่วยรับแรงขึ้นรูปสูงโดยไม่เกิดการโก่งงอ
- สถานีเจาะรู: ติดตั้งรวมอยู่ในสายการผลิต โดยอาจอยู่ก่อนหรือหลังสถานีขึ้นรูปขั้นสุดท้าย ขึ้นอยู่กับรูปทรงของชิ้นงาน
- เครื่องตัดราง: เครื่องตัดแบบแม่พิมพ์เคลื่อนที่หรือแบบควบคุมด้วยเซอร์โว ที่ตัดรางที่ขึ้นรูปแล้วให้ได้ความยาวที่ต้องการ (โดยทั่วไปคือ 25 ฟุต หรือ 12.5 เมตร) โดยไม่ต้องหยุดสายการผลิต
- โต๊ะลำเลียงและเครื่องเรียงซ้อน: รวบรวมรางเหล็กที่เสร็จแล้วเพื่อมัดรวมกันและส่งต่อไปยังสายการชุบสังกะสีหรือจัดเก็บ
การออกแบบโครงสร้างต้องคำนึงถึงปัจจัยด้านสิ่งแวดล้อมของพื้นที่การผลิตด้วย การขึ้นรูปด้วยการรีดทำให้เกิดการสั่นสะเทือนอย่างต่อเนื่อง และการหลวมใดๆ ในตลับลูกปืนหรือรางนำของเครื่องจักรจะปรากฏเป็นข้อบกพร่องบนพื้นผิวของชิ้นงานสุดท้าย ดังนั้น โครงฐานควรทำจากเหล็กหล่อหรือเหล็กเชื่อมที่แข็งแรง พร้อมพื้นผิวการติดตั้งที่ผ่านการกลึงอย่างแม่นยำ การตรวจสอบบำรุงรักษาเป็นประจำควรเน้นที่การจัดแนวของเพลาลูกกลิ้ง เนื่องจากแม้แต่การจัดแนวที่ผิดพลาดเพียงเล็กน้อยก็อาจทำให้แผ่นโลหะเลื่อนไปด้านข้างและทำให้ชิ้นงานสุดท้ายบิดเบี้ยวได้.
การควบคุมคุณภาพและการตรวจสอบกระบวนการ
การผลิตราวกันตกที่ได้มาตรฐาน AASHTO M180 อย่างสม่ำเสมอ ไม่ได้ขึ้นอยู่กับเพียงแค่การตั้งสายการผลิตที่ถูกต้องเท่านั้น แต่ยังต้องมีโปรแกรมควบคุมคุณภาพที่เข้มแข็งด้วย ผู้จัดการฝ่ายผลิตต้องกำหนดขั้นตอนการสุ่มตัวอย่างและการวัดเพื่อตรวจสอบว่ารูปทรงสุดท้ายตรงตามข้อกำหนดในแบบร่างหรือไม่ การตรวจสอบที่สำคัญ ได้แก่:
- ขนาดของโปรไฟล์: วัดความกว้าง ความสูง และรัศมีของคานรูปตัว W ทั้งที่ปลายด้านหน้าและด้านหลังของแต่ละขดลวด รวมถึงที่กึ่งกลางความยาว ใช้เครื่องเปรียบเทียบทางแสงที่ได้รับการสอบเทียบแล้วหรือเวอร์เนียร์คาลิเปอร์แบบดิจิทัล หากความกว้างของโปรไฟล์เบี่ยงเบนจากที่กำหนดไว้เกิน 1.5 มม. ควรทำการตรวจสอบสายการผลิตทันที
- ตำแหน่งและขนาดของรู: ตรวจสอบให้แน่ใจว่าระยะห่างระหว่างรูเสาตรงกับแบบแปลน และขนาดของร่องอยู่ในช่วงที่ยอมรับได้ หากระยะห่างของรูไม่ตรงกัน จะทำให้เกิดปัญหาในการติดตั้งในสถานที่จริง
- ความหนาของวัสดุ: ใช้ไมโครมิเตอร์หรือเกจวัดอัลตราโซนิกเพื่อตรวจสอบว่าความหนาสุดท้ายอยู่ในช่วงที่ยอมรับได้สำหรับเกจที่กำหนด การบางลงที่เกิดขึ้นระหว่างการขึ้นรูป (โดยทั่วไปไม่เกิน 5% ที่รัศมีแคบ) จะต้องไม่ทำให้ความหนาลดลงต่ำกว่าค่าต่ำสุดที่กำหนดโดยมาตรฐาน
- คุณภาพพื้นผิว: ตรวจสอบพื้นผิวชุบสังกะสีว่ามีรอยขีดข่วน รอยถลอก หรือรอยจากการรีดที่อาจทำให้ชั้นสังกะสีเสียหายหรือไม่ การขึ้นรูปอาจทำให้เกิดรอยแตกขนาดเล็กหากรัศมีการดัดแคบเกินไปสำหรับชั้นสังกะสี การออกแบบเครื่องมือต้องหลีกเลี่ยงปัญหานี้
เอกสารประกอบมีความสำคัญไม่แพ้กัน แต่ละล็อตการผลิตควรมีเอกสารบันทึกที่ระบุหมายเลขขดลวด วันที่ กะการผลิต และผลการตรวจสอบขนาด การตรวจสอบย้อนกลับนี้มีความสำคัญอย่างยิ่งเมื่อลูกค้าหรือผู้ตรวจสอบร้องขอการตรวจสอบการปฏิบัติตามมาตรฐาน หากไม่มีเอกสารที่ถูกต้อง แม้แต่รางรถไฟที่ขึ้นรูปได้อย่างสมบูรณ์แบบก็ไม่สามารถรับรองได้ว่าตรงตามมาตรฐาน AASHTO M180.
การแก้ไขปัญหาการสึกหรอและการบำรุงรักษาชุดลูกกลิ้ง
แม้แต่เครื่องมือลูกกลิ้งที่ออกแบบมาอย่างดีที่สุดก็ยังสึกหรอไปตามกาลเวลา คุณสมบัติการขัดถูของผิวเคลือบสังกะสีและแรงดันสูงอย่างต่อเนื่องหมายความว่าลูกกลิ้งขึ้นรูปจะค่อยๆ สูญเสียรูปทรงเรขาคณิตที่แม่นยำไป การบำรุงรักษาจึงต้องรวมถึงการตรวจสอบพื้นผิวลูกกลิ้งอย่างสม่ำเสมอเพื่อหาการสึกหรอ รอยบุ๋ม หรือการบิ่น วิศวกรการผลิตที่มีประสบการณ์ทราบดีว่าการเปลี่ยนแปลงขนาดอย่างค่อยเป็นค่อยไปนั้นพบได้บ่อยกว่าความเสียหายฉับพลัน การเปลี่ยนแปลงนี้มักจะปรากฏขึ้นก่อนที่ส่วนของลูกกลิ้งที่ขึ้นรูปเป็นรัศมีที่คมที่สุด ซึ่งเป็นบริเวณที่มีแรงกดสัมผัสสูงสุด การวัดรูปทรงที่ขึ้นรูปและเปรียบเทียบกับค่าพื้นฐานอย่างสม่ำเสมอ จะช่วยให้ผู้ควบคุมสายการผลิตสามารถตรวจจับการเปลี่ยนแปลงนี้ได้ตั้งแต่เนิ่นๆ และวางแผนการเปลี่ยนเครื่องมือได้ก่อนที่จะผลิตรางรถไฟที่ไม่ได้มาตรฐาน.
เมื่อถึงเวลาต้องปรับปรุงลูกกลิ้ง เครื่องมือจะต้องได้รับการเจียรใหม่ให้ได้ขนาดตามการออกแบบเดิม เพลาลูกกลิ้งและตัวเรือนของสายการผลิตจะต้องได้รับการตรวจสอบในระหว่างการเปลี่ยนเครื่องมือด้วย เนื่องจากแรงกระแทกหรือการเยื้องศูนย์ใดๆ ที่ทำให้เกิดการสึกหรออย่างรวดเร็วจะเกิดขึ้นซ้ำอีกหากปัญหาทางกลไกที่เป็นต้นเหตุไม่ได้รับการแก้ไข โปรแกรมการบำรุงรักษาเชิงรุก ซึ่งรวมถึงการตรวจสอบความขนานของเพลาลูกกลิ้งเป็นระยะและการขันน็อตยึดทั้งหมดให้แน่น เป็นวิธีที่มีประสิทธิภาพที่สุดในการยืดอายุการใช้งานของเครื่องมือและรักษาคุณภาพที่สม่ำเสมอในสายการผลิตขึ้นรูปโลหะแผ่นสำหรับราวกั้นถนน.
คำถามที่พบบ่อย
เมื่อเปรียบเทียบราคาเสนอของสายการผลิตขึ้นรูปโลหะแบบรีดขึ้นรูป ข้อกำหนดด้านประสิทธิภาพที่สำคัญที่สุดที่ฉันควรขอจากผู้ผลิตเพื่อให้แน่ใจว่าสายการผลิตสามารถรองรับค่าความคลาดเคลื่อนตามมาตรฐาน AASHTO M180 ได้จริงนั้นมีอะไรบ้าง? ›
นอกเหนือจากจำนวนสถานีขึ้นรูปแล้ว โปรดขอแผนภาพแสดงโครงสร้างการดัดงอโดยละเอียดสำหรับเหล็กเกรดและขนาดที่คุณต้องการ พร้อมทั้งรายงานการจำลอง FEA ที่ยืนยันลำดับการดัดงอ สิ่งนี้พิสูจน์ได้ว่าการออกแบบเครื่องมือได้รับการออกแบบมาเพื่อการคืนตัวของเหล็ก ไม่ใช่เพียงแค่คัดลอกมาจากแม่แบบทั่วไป โปรดขอค่าความคลาดเคลื่อนของขนาดที่คาดหวังในแต่ละสถานีเป็นมิลลิเมตร ไม่ใช่แค่ค่าความคลาดเคลื่อนของรูปทรงสุดท้าย คุณควรขอค่าการโก่งตัวสะสมสูงสุดของเพลาลูกกลิ้งภายใต้ภาระเต็มที่ด้วย เนื่องจากสิ่งนี้แสดงให้เห็นถึงความแข็งแรงของโครงสร้างของเฟรมเครื่องรีด สุดท้าย โปรดยืนยันวิธีการที่ใช้ในการชดเชยความแตกต่างระหว่างวัสดุขนาด 2.66 มม. (12 เกจ) และ 3.43 มม. (10 เกจ) ชุดลูกกลิ้งเดี่ยวไม่สามารถปรับได้โดยใช้แผ่นรองแบบง่ายๆ เพื่อให้เหล็กทั้งสองขนาดทำงานได้ภายในขีดจำกัดขนาดของ AASHTO M180.
สายการผลิตขึ้นรูปโลหะด้วยลูกกลิ้งต้องมีความยืดหยุ่นมากน้อยเพียงใดในการรองรับการเปลี่ยนแปลงความแข็งแรงของวัสดุโดยไม่ต้องเปลี่ยนเครื่องมือลูกกลิ้ง? ›
ความยืดหยุ่นจะจำกัดหากไม่มีการเปลี่ยนแปลงเครื่องมือ ชุดลูกกลิ้งได้รับการออกแบบมาสำหรับช่วงความแข็งแรงและช่วงความหนาที่เฉพาะเจาะจง เนื่องจากค่าชดเชยการคืนตัวเป็นสัดส่วนกับอัตราส่วนความแข็งแรงต่อแรงดึงของวัสดุ หากคุณเปลี่ยนจากเหล็กกล้าที่มีความแข็งแรงมาตรฐาน 50 ksi (345 MPa) ไปเป็นเหล็กกล้าที่มีความแข็งแรงสูงกว่า (เช่น 65 ksi) เครื่องมือที่มีอยู่จะสร้างโปรไฟล์ที่มีความกว้างมากขึ้นเล็กน้อยและรัศมีที่คมกว่า เนื่องจากมุมการดัดเกินจะไม่เพียงพออีกต่อไป ในทางปฏิบัติ คุณสามารถปรับค่าความแปรผันได้ประมาณ ±10-15 ksi หากคุณปรับแท่นขึ้นรูปสุดท้ายสองสามแท่นโดยการเพิ่มแผ่นรองหรือใช้แหวนเว้นระยะที่ปรับได้ แต่คุณจะต้องวัดโปรไฟล์หลังจากม้วนแต่ละครั้งและยอมรับความเร็วสายการผลิตที่ช้าลงเพื่อชดเชยความต้านทานของวัสดุที่เพิ่มขึ้น สำหรับการเปลี่ยนแปลงอย่างมาก (เช่น จาก 50 ksi เป็น 90 ksi) คุณจำเป็นต้องใช้เครื่องมือลูกกลิ้งเฉพาะ นี่คือเหตุผลที่เราขอช่วงข้อมูลจำเพาะของวัสดุทั้งหมดจากผู้ซื้อก่อนที่จะออกแบบเครื่องมือ เราสามารถเพิ่มความสามารถในการปรับแต่งเพิ่มเติมลงในแท่นสุดท้าย (เช่น เม็ดมีดที่ถอดได้) เพื่อครอบคลุมช่วงที่กว้างขึ้น.
โรงงานของเรามีพื้นที่จำกัด เราสามารถปรับแต่งสายการผลิตขึ้นรูปเหล็กราวกันตกให้ใช้พื้นที่น้อยลงได้หรือไม่ และจะมีข้อแลกเปลี่ยนอะไรบ้างในแง่ของคุณภาพของชิ้นงานและประสิทธิภาพการผลิต? ›
ใช่แล้ว การลดขนาดสายการผลิตให้กะทัดรัดขึ้นนั้นเป็นไปได้ แต่ต้องลดจำนวนสถานีขึ้นรูปหรือรวมฟังก์ชันการทำงานเข้าด้วยกัน จำนวนสถานีขั้นต่ำสุดสำหรับโปรไฟล์คานรูปตัว W คือประมาณ 8 สถานี แต่ก็มีข้อเสียที่สำคัญคือ การดัดโค้งที่คมขึ้นในแต่ละสถานีจะเพิ่มความเสี่ยงต่อการเกิดรอยแตกขนาดเล็กในชั้นเคลือบสังกะสี และทำให้เกิดการแข็งตัวของเหล็กมากขึ้น ซึ่งอาจทำให้เหล็กเปราะที่บริเวณรัศมีและไม่ผ่านการทดสอบแรงกระแทก นอกจากนี้ยังสูญเสียความสามารถในการชดเชยการคืนตัวทีละน้อย ทำให้โปรไฟล์สุดท้ายมีความไวต่อการเปลี่ยนแปลงความหนาหรือความแข็งของขดลวดมากขึ้น ในด้านประสิทธิภาพ สายการผลิตขนาดกะทัดรัดอาจต้องวางสถานีเจาะรูไว้ก่อนการขึ้นรูปขั้นสุดท้าย ซึ่งหมายความว่ารูจะถูกเจาะลงบนแผ่นเหล็กแบนหรือขึ้นรูปบางส่วน ซึ่งจะเปลี่ยนรูปร่างของรูหลังจากขึ้นรูป (กลายเป็นรูปวงรี) และต้องใช้การออกแบบแม่พิมพ์ที่ซับซ้อนมากขึ้นเพื่อให้ได้ขนาดสุดท้ายที่ถูกต้อง สำหรับผู้ซื้อส่วนใหญ่ เราขอแนะนำให้ใช้สถานีอย่างน้อย 12 สถานี หากคุณต้องการให้เป็นไปตามมาตรฐาน AASHTO M180 อย่างสม่ำเสมอ หากพื้นที่ใช้สอยเป็นข้อจำกัดที่สำคัญ ให้พิจารณาการจัดวางเครื่องรีดขึ้นรูปในแนวนอนแทนแนวตั้ง—เครื่องจักรบางรุ่นสามารถวางซ้อนกันได้เพื่อประหยัดพื้นที่โดยไม่ต้องลดจำนวนสถานีทำงาน.
การซื้อเครื่องขึ้นรูปเหล็กสำหรับราวกันตกมือสองมีความเสี่ยงแฝงอะไรบ้าง โดยเฉพาะอย่างยิ่งในส่วนของเครื่องมือลูกกลิ้งและความสามารถในการปฏิบัติตามมาตรฐาน AASHTO M180 ในปัจจุบัน? ›
ความเสี่ยงหลักคือเครื่องมือเก่าถูกออกแบบมาสำหรับข้อจำกัดของข้อกำหนดเหล็กที่ไม่เป็นที่นิยมอีกต่อไปแล้ว ตัวอย่างเช่น สายการผลิตมือสองจำนวนมากจากทศวรรษ 1990 ถูกออกแบบมาสำหรับความแข็งแรงครากที่ 40-45 ksi ในขณะที่มาตรฐาน AASHTO M180 ปัจจุบันกำหนดขั้นต่ำที่ 50 ksi การชดเชยการคืนตัวจะไม่เพียงพอ และคุณจะต้องทำการปรับแต่งลูกกลิ้งขึ้นรูปทั้งหมดใหม่ (ซึ่งเป็นค่าใช้จ่ายสูง) เพื่อเพิ่มมุมการดัดโค้ง ประการที่สอง ตรวจสอบขนาดเพลาลูกกลิ้งและระยะห่างของแบริ่ง สายการผลิตเก่ามักใช้เพลาที่มีเส้นผ่านศูนย์กลางเล็กกว่า (เช่น 25 มม. เทียบกับ 35 มม.) ซึ่งจะโก่งตัวมากขึ้นภายใต้วัสดุที่มีความแข็งแรงสูงกว่า ทำให้เกิดขอบหยักบนโปรไฟล์ ประการที่สาม ตรวจสอบสภาพของพื้นผิวชุบสังกะสี ลูกกลิ้งที่สึกหรออาจมีขอบคมที่ขูดผิวเคลือบสังกะสี และการเคลือบใหม่หรือการชุบสังกะสีใหม่ทั้งชุดลูกกลิ้งนั้นมีราคาแพง สุดท้าย ขอแผนภาพดอกไม้และไฟล์ FEA ดั้งเดิม หากไม่มีเอกสารเหล่านี้ คุณจะต้องทำการวิเคราะห์และออกแบบเครื่องมือใหม่ ซึ่งมีความเสี่ยง เนื่องจากลำดับการดัดที่แน่นอนอาจเป็นความลับทางการค้า เราขอแนะนำให้วิศวกรด้านเครื่องมือตรวจสอบลูกกลิ้งก่อนซื้อ และวัดรูปทรงจากการทดสอบเพื่อเปรียบเทียบกับแบบร่าง AASHTO M180 ปัจจุบัน.
เราควรระบุความเรียบและความหนาที่แตกต่างกันของขดลวดขาเข้าอย่างไร เพื่อหลีกเลี่ยงการหยุดชะงักของการผลิตและเพื่อให้มั่นใจได้ว่าขนาดของราวกันตกมีความสม่ำเสมอ? ›
มาตรฐาน AASHTO M180 ไม่ได้ระบุถึงค่าความคลาดเคลื่อนของขดลวด แต่ความเสถียรของสายการผลิตขึ้นรูปเหล็กของคุณขึ้นอยู่กับค่าความคลาดเคลื่อนเหล่านี้ ควรระบุค่าความคลาดเคลื่อนของความหนาขดลวดสูงสุดที่ ±0.05 มม. ทั้งในแนวกว้างและแนวยาว หากค่าความคลาดเคลื่อนมากกว่านี้ จะทำให้วัสดุไหลไม่สม่ำเสมอ ส่งผลให้เกิดการเบี่ยงเบนด้านข้างและมุมดัดที่ไม่สม่ำเสมอในแต่ละจุด สำหรับความเรียบ ขดลวดต้องมีค่าความโค้งสูงสุด (ความแตกต่างระหว่างความหนาตรงกลางกับขอบ) ไม่เกิน 0.03 มม. และมีข้อบกพร่องของรูปทรง (ขอบหยักหรือการโก่งงอตรงกลาง) ไม่เกิน 1% ของความกว้างของแผ่นเหล็ก ที่สำคัญกว่านั้น ควรตรวจสอบความสม่ำเสมอของความแข็งแรงครากของขดลวดตลอดความยาว ขอใบรับรองจากโรงงานผู้ผลิตเหล็กที่มีผลการทดสอบแรงดึงจากทั้งสองด้านของแต่ละขดลวด หากความแข็งแรงครากแตกต่างกันมากกว่า 5 ksi การคืนตัวของสปริงจะเปลี่ยนไป และความกว้างของรูปทรงสุดท้ายจะผันผวนแม้ว่าเครื่องมือของคุณจะสมบูรณ์แบบก็ตาม นอกจากนี้ ควรระบุค่าความหยาบผิวสูงสุดที่ 120 ไมโครนิ้ว (Ra) บนแผ่นเหล็กเพื่อลดแรงเสียดทานในลูกกลิ้ง ซึ่งจะป้องกันการเกาะติดและการสึกหรอของลูกกลิ้ง เราขอแนะนำให้รวมข้อกำหนดเหล่านี้ไว้ในข้อกำหนดการจัดซื้อขดลวด และใช้เครื่องวัดโปรไฟล์เลเซอร์ที่จุดเริ่มต้นของสายการผลิตเพื่อตรวจจับขดลวดที่ไม่ได้มาตรฐานก่อนที่จะสร้างความเสียหายให้กับเครื่องมือ.
แนวทางปฏิบัติที่ดีที่สุดในการตรวจสอบว่าต้นแบบหรือส่วนราวกันตกชิ้นแรกตรงตามมาตรฐาน AASHTO M180 ก่อนที่จะเริ่มการผลิตจำนวนมากคืออะไร? ›
การทดสอบเพียงส่วนแรกนั้นไม่เพียงพอ คุณต้องตรวจสอบช่วงกระบวนการ ไม่ใช่แค่ตัวอย่างเดียว ให้ทำการทดสอบวัสดุอย่างต่อเนื่องอย่างน้อย 20 เมตร โดยหยุดทุกๆ 2 เมตรเพื่อตัดตัวอย่าง สำหรับแต่ละตัวอย่าง ให้วัดขนาดที่สำคัญ 10 ขนาด ได้แก่ ความกว้างโดยรวมของโปรไฟล์ (ต้องอยู่ที่ 305 มม. ±1.5 มม.) ความสูงของแต่ละลอน (โดยทั่วไป 51 มม.) รัศมีโค้งทั้งสาม ระยะห่างระหว่างศูนย์กลางรูเสา (โดยปกติ 750 มม. ±3 มม.) และความยาวของช่องรู ใช้เกจวัดโปรไฟล์แบบ W-beam หรือเครื่องเปรียบเทียบแบบออปติคอล นอกจากการตรวจสอบขนาดแล้ว ให้ทำการทดสอบความแข็งแบบ Rockwell ที่รัศมีโค้งที่คมที่สุด ความแข็งไม่ควรเกิน 80 HRB หากต้องการให้วัสดุยังคงมีความยืดหยุ่นเพียงพอสำหรับการดูดซับแรงกระแทก นอกจากนี้ ให้ทำการทดสอบการยึดเกาะของสังกะสี โดยใช้ค้อนเคาะที่รัศมีที่ขึ้นรูปแล้ว การเคลือบต้องไม่หลุดลอก ซึ่งแสดงว่ารัศมีโค้งแคบเกินไปสำหรับการยืดตัวของสังกะสี สุดท้าย ตรวจสอบให้แน่ใจว่ารูต่างๆ สะอาด ปราศจากเสี้ยนที่เกิน 0.125 มม. เนื่องจากเสี้ยนจะทำให้ชิ้นงานแตกในระหว่างการติดตั้ง บันทึกการวัดทั้งหมดลงในรายงานการตรวจสอบชิ้นงานตัวอย่างแรก (FAI) ดำเนินการผลิตเต็มรูปแบบได้ก็ต่อเมื่อรายงาน FAI ผ่านการตรวจสอบในตัวอย่างที่ไม่ซ้ำกันติดต่อกันห้าตัวอย่างแล้วเท่านั้น.
สามารถบูรณาการสายการผลิตขึ้นรูปเหล็กสำหรับราวกันตกเข้ากับสายการผลิตชุบสังกะสีหรือพ่นสีที่มีอยู่เดิมได้หรือไม่ หรือควรแยกไว้ต่างหากจะดีกว่า? ›
ควรแยกสายการขึ้นรูปเหล็กออกจากกระบวนการชุบสังกะสี ความร้อนจากอ่างชุบสังกะสี (450°C ขึ้นไป) จะทำให้รูปทรงที่ขึ้นรูปแล้วเสียรูปและทำลายความคลาดเคลื่อนของขนาด วิธีการมาตรฐานคือการขึ้นรูปเหล็กก่อน แล้วจึงชุบสังกะสี (แบบจุ่มร้อน) หรือทาสี ซึ่งหมายความว่าทางออกของสายการผลิตต้องเชื่อมต่อกับระบบลำเลียงเพื่อส่งรางเหล็กยาวไปยังโรงงานชุบสังกะสีแบบเป็นชุด อย่างไรก็ตาม คุณสามารถรวมสายการขึ้นรูปเหล็กเข้ากับการผลิตเหล็กแผ่นรีดที่ทาสีแล้วได้ (โดยใช้เหล็กแผ่นรีดที่ชุบสังกะสีและทาสีแล้ว) สำหรับวิธีนี้ เครื่องมือต้องได้รับการออกแบบให้มีรัศมีโค้งที่นุ่มนวลกว่าเพื่อหลีกเลี่ยงการแตกร้าวของสีเคลือบที่ทาไว้ก่อนหน้านี้ โดยทั่วไปแล้วควรให้รัศมีโค้งด้านในอย่างน้อย 1.5 เท่าของความหนาของวัสดุ หากคุณวางแผนที่จะเพิ่มสายการชุบสังกะสีแบบต่อเนื่องหลังจากขึ้นรูปเหล็ก คุณต้องใช้สายพานลำเลียงระบายความร้อนที่ยาวมาก (อย่างน้อย 50-80 เมตร) เพื่อลดอุณหภูมิของเหล็กก่อนที่จะถึงส่วนการยืดและเรียงซ้อน มิฉะนั้นสังกะสีจะหย่อนตัว สำหรับโรงงานส่วนใหญ่ เราขอแนะนำให้ใช้ผู้รับเหมาช่วงเฉพาะด้านการชุบสังกะสี เพื่อหลีกเลี่ยงต้นทุนการลงทุนมหาศาลในการบูรณาการกระบวนการที่ไม่เข้ากัน หน้าที่ของสายการผลิตขึ้นรูปโลหะควรสิ้นสุดที่การผลิตชิ้นส่วนขึ้นรูปดิบที่มีรูเจาะพร้อมสำหรับการเคลือบผิว.
