
Des clients indiens se rendent chez MTC pour commander des machines à laminer l'acier inoxydable
Hier après-midi, MTC a reçu des visiteurs indiens pour discuter de la commande d'une machine de profilage à rouleaux en acier inoxydable qui sera conçue et fabriquée pour la production de composants de wagons de chemin de fer, tels que les toitures et les planchers, etc.
Le client est une entreprise indienne spécialisée dans la fabrication de composants pour voitures de chemin de fer, tels que les toitures, les planchers et les parois. Les deux premières profileuses à rouleaux en acier inoxydable commandées par le client produisent les planchers pour voitures de train ou de métro ; ces deux à rouleaux personnalisées sont différentes car elles produisent deux types de planchers, respectivement en acier inoxydable de 1 250 mm et 540 mm de largeur, et d’une épaisseur variant de 1,2 à 2 mm.
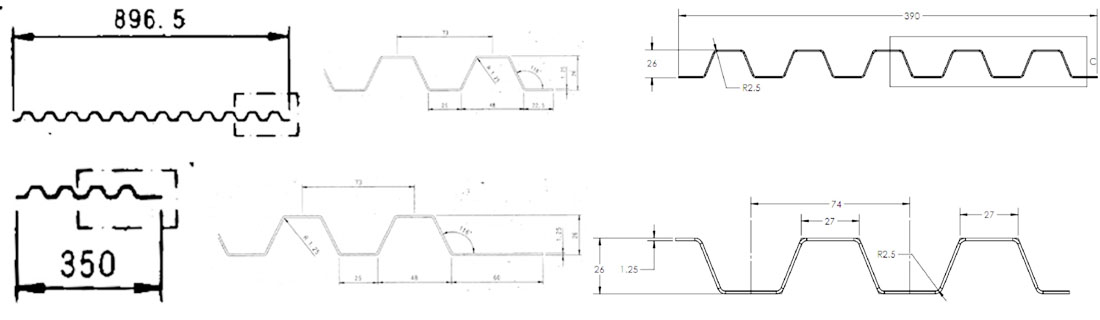
Il existe en réalité trois profils différents : 896,5, 350 et 390. Cependant, certaines dimensions du profil 350 sont identiques à celles d'une partie du profil 896,5. Techniquement, une seule profileuse à rouleaux pour acier inoxydable peut donc produire ces deux profils. Une autre profileuse à rouleaux est nécessaire pour le profil sur mesure en acier inoxydable 390. Cette dernière sera équipée d'un réducteur et d'arbres à cardan, ainsi que de supports de formage séparés.
Foire aux questions
Quels types d'acier inoxydable sont couramment utilisés pour le profilage à froid des toitures et des planchers de wagons de chemin de fer ? ›
Pour les composants de wagons de chemin de fer, tels que les toitures et les planchers, le choix de la nuance d'acier inoxydable repose généralement sur la résistance à la corrosion, la robustesse et la formabilité. On utilise fréquemment des nuances austénitiques comme le 304 ou le 316, selon l'environnement et les exigences d'utilisation. Le choix final de la nuance dépend des normes spécifiques à votre application et de la disponibilité du matériau. Votre fournisseur de profileuses doit s'assurer que l'outillage et la conception de la machine sont compatibles avec la limite d'élasticité et la dureté de la nuance d'acier inoxydable que vous envisagez d'utiliser.
Comment la largeur et l'épaisseur du matériau influencent-elles la conception d'une machine de profilage à rouleaux en acier inoxydable ? ›
La largeur et l'épaisseur du matériau sont des paramètres critiques car elles déterminent la force de formage, le nombre de stations de formage, la puissance du système d'entraînement et la rigidité du bâti de la machine. Pour le projet de wagon décrit, le plancher en acier inoxydable est disponible en largeurs de 1 250 mm et 540 mm, avec une épaisseur variant de 1,2 à 2 mm. Un matériau plus large et plus épais nécessite une force de formage plus importante et souvent des supports plus robustes, voire un réducteur de plus forte capacité. Le profil de l'outillage de laminage doit également être conçu pour s'adapter aux dimensions exactes du matériau afin d'éviter tout défaut.
Pourquoi une seule machine de profilage à rouleaux peut-elle produire plusieurs profils ? ›
Dans certains cas, différents profils présentent des caractéristiques dimensionnelles communes, ce qui permet à une même ligne de profilage de les produire en modifiant une partie de l'outillage ou en s'arrêtant à différentes étapes de formage. Pour la commande du client indien, les profils 896,5 et 350 partagent des dimensions identiques dans une section, ce qui permet à une seule machine de les produire tous les deux. Le troisième profil, 390, est unique et nécessite une machine distincte. Lors de l'évaluation d'une machine, il est important de vérifier si les profils prévus présentent suffisamment de similitudes géométriques pour être combinés, car cela peut réduire les coûts d'investissement.
Quelles sont les configurations de machines typiques pour les lignes de profilage à rouleaux sur mesure produisant des profilés de wagons de chemin de fer en acier inoxydable ? ›
Les profileuses à rouleaux sur mesure pour les profilés de wagons de chemin de fer sont généralement équipées d'un système d'entraînement par boîte de vitesses et arbre à cardan plutôt que par chaîne. Cette configuration assure une synchronisation plus précise et une capacité de couple supérieure, essentielles pour le formage de l'acier inoxydable. La machine utilise également des cages de formage séparées, chaque passe disposant de son propre logement et d'un outillage réglable. Cette configuration offre une plus grande flexibilité pour les changements de profil et réduit l'usure des outils. Votre constructeur de machines confirmera le nombre exact de cages et la configuration d'entraînement en fonction de la complexité de votre profil et de l'épaisseur du matériau.
Comment détermine-t-on la vitesse de production d'une machine de profilage à rouleaux en acier inoxydable ? ›
La vitesse de production n'est pas fixe et dépend de plusieurs facteurs : l'épaisseur et la dureté du matériau, la complexité du profil, le nombre de passes de formage, la conception du système de découpe et les équipements de manutention en aval. Pour l'acier inoxydable d'une épaisseur maximale de 2 mm, la vitesse de la machine est souvent limitée par la précision dimensionnelle et par l'opération de découpe. Votre fournisseur calculera une vitesse linéaire recommandée après analyse de votre profil et de votre matériau. Demandez une plage de vitesses adaptée à votre application spécifique plutôt que de vous fier aux spécifications générales de la machine.
Quels facteurs faut-il prendre en compte lors de la commande d'équipements de profilage sur mesure pour les composants de wagons de chemin de fer ? ›
Lors de la commande d'équipements sur mesure pour les pièces de wagons, fournissez à votre fournisseur des plans de profil complets, incluant toutes les dimensions et tolérances des sections transversales. Précisez la nuance de matériau, la largeur et l'épaisseur à usiner. Indiquez également si vous souhaitez des opérations de poinçonnage, d'entaillage ou de découpe à longueur réalisées en ligne. Pour la commande indienne, il est essentiel de vérifier si une seule machine peut produire plusieurs profils, comme c'était le cas pour les profils 896.5 et 350. Abordez rapidement la question de la tension et de la fréquence d'alimentation électrique, car cela influe sur le choix du moteur et du système de commande.
Pourquoi une visite du site est-elle discutée ou effectuée avant de finaliser une commande de profileuse ? ›
Une visite sur site permet à l'acheteur et au fabricant de s'accorder sur les détails techniques difficiles à communiquer par de simples plans. Lors de la visite relative à la commande de wagons de chemin de fer indiens, MTC et ses clients ont discuté de la conception de deux machines sur mesure pour la production de revêtements de sol à partir de bobines de largeurs différentes. Les visiteurs peuvent ainsi vérifier les compétences techniques du fabricant, observer des machines similaires en fonctionnement et clarifier les procédures de changement d'outillage. Cela permet également au fournisseur de mieux comprendre l'environnement de production du client et ses exigences en matière de qualité. Une rencontre en face à face réduit les risques de malentendus et favorise un devis plus précis.
