
Conception du profilage à froid : Comment concevoir une pièce profilée à froid de qualité, partie B
Pièce profilée de haute qualité : nom, une pièce dont le matériau, les tolérances et la conception du profilage sont réalisés efficacement, dans les délais et à un coût acceptable. Une pièce profilée de haute qualité peut facilement s’intégrer à un système d’approvisionnement fiable.
Nous avons déjà expliqué l'importance des matériaux et des tolérances pour la fabrication d'une pièce profilée de qualité. Nous poursuivons maintenant notre exploration.
CONCEPTION
de conception de profilage à rouleaux : Tracez une ligne continue de n’importe quelle forme sur une feuille de papier.
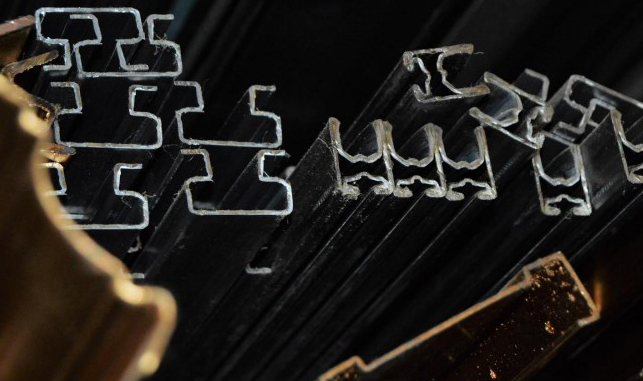
● Tant que la ligne ne se croise pas, le procédé de profilage à froid peut probablement produire cette forme.
● Les applications potentielles des formes profilées à froid ne sont limitées que par votre imagination.
● Ne vous imposez aucune limite lors de la conception de votre produit : créez toujours le meilleur design possible.
● Pensez en termes de pliage du métal pour obtenir la configuration fonctionnelle réellement nécessaire.
● Si vous rencontrez des problèmes avec votre conception, votre fabricant peut vous aider à l'optimiser pour le processus de fabrication.
Règles d'un grand rouleau formé
On le sait, on le sait. On vous a dit de sortir des sentiers battus, et maintenant on vous demande de vous y conformer. En réalité, ces « règles » sont plutôt des lignes directrices pour vous aider à optimiser l'efficacité et la rentabilité de votre conception. Après tout, votre objectif est d'obtenir une pièce profilée de qualité supérieure : une pièce rapide et facile à fabriquer dès le départ. Si votre conception requiert des procédés, des formes, des fabrications, etc., non standard, votre fabricant fera tout son possible pour s'adapter. Cependant, l'outillage et les matrices sur mesure peuvent s'avérer très coûteux pour vous, le client ; c'est pourquoi nous ne les qualifions pas de « de qualité supérieure ». Gardez cela à l'esprit avant de vous engager dans une conception de pièce non traditionnelle.

Un point important concernant l'outillage sur mesure : une fois que vous avez décidé de créer un jeu d'outils de profilage, les modifications incrémentales apportées à ce jeu sont très abordables. De plus, vous bénéficiez des fonctionnalités supplémentaires pendant toute la durée de vie du produit. Concernant les règles suivantes : actuellement, une ligne de profilage présente des limites quant aux possibilités offertes par une bobine de tôle. Si vous souhaitez créer une conception parfaitement optimisée pour votre application (et non simplement pour les procédés de fabrication actuels), votre fabricant peut l'adapter à ses machines. Encore une fois, ces règles sont plutôt des lignes directrices et peuvent être assouplies ou transgressées au besoin. Une pièce profilée de qualité respectera toutefois la plupart, voire la totalité, de ces règles.

Règle n° 1 : Pas de profilés en U extrêmement profonds ou étroits. Même si les profilés en U hauts et élancés sont très appréciés, leur fabrication sur des machines standard peut s'avérer difficile, voire impossible. Nous proposons un service dédié à ce type de produit : MeshTrim. Ce service vous permettra de réduire considérablement vos dépenses liées aux profilés en U profonds et étroits, qui restent considérés comme des produits de spécialité par d'autres fabricants. En général, ces profilés nécessitent des rouleaux de formage de plus grand diamètre, plus coûteux à l'achat. Les machines de taille standard offrent des performances optimales avec une profondeur maximale de 10 cm (4 pouces).
Règle n° 2 : Épaisseur uniforme. Concevez une pièce d’épaisseur uniforme, que vous utilisiez la bande brute ou que vous la repliiez sur elle-même pour augmenter l’épaisseur. Selon le type de métal et la complexité du profil, nous pouvons laminer des épaisseurs de 0,3 mm à 5,6 mm.

Règle n° 3 : Éviter les zones larges et plates sur un seul bord. Les pièces larges présentant un formage sur un seul bord sont déséquilibrées et sujettes aux ondulations. Pour éviter les ondulations et autres déformations, ajoutez un petit renfort ou un décalage sur le bord plat pour plus de solidité et d’équilibre. De petites nervures ou ourlets de renfort peuvent rendre la pièce plus plate et plus résistante. Conception par profilage.
Règle n° 4 : Longueur des jambes appropriée. Des jambes trop courtes peuvent rendre le profilage impossible avec des matériaux épais, faute de bras de levier suffisant. Des jambes extrêmement longues sont difficiles à former sans équipement spécialisé. Ceci s'applique également lors de l'ourlet ou du repliage du matériau. Il existe un juste milieu : si vous craignez que vos jambes soient trop courtes, assurez-vous qu'elles dépassent au moins trois fois l'épaisseur du matériau au-delà du point de tangence. Si vous pensez que vos jambes sont trop longues, vous pouvez élargir votre section ou ouvrir la paroi latérale en biais. Conception du profilage
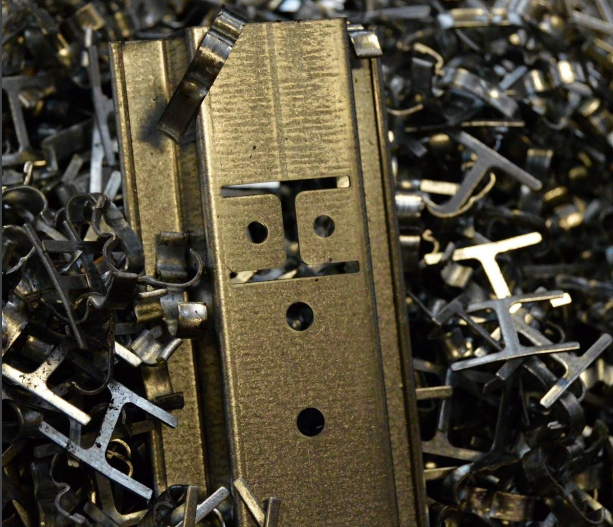
Règle n° 5 : Emplacement correct des trous de pré-perçage. Si l’emplacement des trous n’est pas critique, concevez un motif de pré-perçage répétitif sans préciser leur position par rapport à l’extrémité de la pièce. Un trou partiel peut apparaître à l’extrémité de certaines pièces, ce qui est acceptable. Lorsque l’emplacement des trous est critique, placez-les à une distance minimale de 12,7 mm (½ pouce) et minimale de 101,6 mm (4 pouces) de l’extrémité de la pièce. Ceci permet une conception économique de l’outillage de découpe/poinçonnage. Conception par profilage à froid
Règle n° 6 : Éloigner les perforations des bords. Les perforations trop proches du bord du profil peuvent déformer ce dernier et/ou la perforation elle-même. Elles doivent être situées à une distance d’au moins la moitié de leur diamètre (ou largeur) du bord du profil.
Règle n° 7 : Rayons de courbure maximaux lorsque cela est possible. Les angles aigus provoquent des fissures dans les matériaux durs en raison des contraintes générées dans les fibres extérieures du cintrage. Les rayons de courbure réduits peuvent également accroître l’usure et la casse des outils, diminuer la durée de vie des cylindres et nécessiter une fraiseuse plus puissante. Bien que des rayons de courbure plus faibles soient parfois envisageables, aucun de ces facteurs n’est optimal pour les profileuses ni pour votre budget. Pour éviter ces problèmes, prévoyez un rayon de courbure minimal de 1,5 à 2 fois l’épaisseur du matériau.

Règle n° 8 : Conception symétrique. Les pièces asymétriques sont plus sujettes à la torsion et à d’autres déformations. Concevoir une pièce aussi symétrique que possible permet de réduire, voire d’éliminer, le risque de déformation. De nombreuses pièces ne peuvent être conçues symétriquement ; Dahlstrom peut prendre en charge ces projets grâce à la conception des outils de laminage et aux paramètres de réglage des machines.
Règle n° 9 : Éloigner les poinçons des plis. Les éléments poinçonnés tels que les fentes, les encoches et les trous peuvent se déformer ou déformer la pièce s’ils sont mal positionnés. Des problèmes surviennent lorsqu’ils sont placés trop près (ou directement sur) la ligne de pliage, ou trop près du bord. Pour éviter cela, le bord du trou ou de la fente doit se situer à une distance d’au moins trois fois l’épaisseur du matériau du point de tangence du pli le plus proche. Remarque : Les matériaux plus durs, présentant une limite d’élasticité plus élevée, nécessiteront une distance plus importante par rapport à la ligne de pliage.
Règle n° 10 : Tolérances larges. Comme indiqué dans la section consacrée aux tolérances de cet e-book, les pièces Great Roll Formed Parts présentent des tolérances larges afin de réduire le taux de défauts et les délais de livraison. (Ne vous inquiétez pas outre mesure des produits défectueux ; Dahlstrom affiche un taux de défauts sur le terrain de 1 432 ppm. Le niveau Six Sigma est de 2 700.)
En résumé, qu'est-ce qui fait une excellente pièce formée par roulage ?
● Matériaux facilement disponibles, faciles à profiler ET répondant aux exigences de votre projet
● Des tolérances moins strictes permettent à votre fabricant une certaine liberté dans la fabrication et le placement des plis, tout en maintenant vos normes de produit ● Respecter au plus près les dix « règles » de conception.
Foire aux questions
Lors de la conception d'une pièce formée par roulage, comment dois-je gérer les canaux profonds ou étroits s'ils sont nécessaires à mon application ? ›
Les profils profonds ou étroits peuvent poser problème aux lignes de profilage standard, car ils nécessitent des rouleaux de profilage plus grands et donc plus coûteux. La page indique que les machines classiques peuvent traiter des profondeurs allant jusqu'à environ 10 cm. Si votre conception requiert des profils plus profonds, il est préférable de collaborer avec un fabricant proposant des services spécialisés, tels que la finition de mailles, afin de les produire à moindre coût. Lors de l'étude de conception, un fabricant expérimenté pourra suggérer des géométries alternatives ou des procédés de fabrication permettant d'obtenir le même résultat fonctionnel sans surcoût d'outillage.
Quelles sont les considérations à prendre en compte concernant la longueur des jambes lors de la conception de ma pièce profilée ? ›
La longueur des pattes influe considérablement sur la formabilité. Des pattes trop courtes ne permettent pas un pliage régulier, surtout avec des matériaux épais ; prévoyez une longueur au moins trois fois supérieure à l'épaisseur du matériau après le point de tangence. Des pattes trop longues peuvent nécessiter un équipement spécial ou engendrer une instabilité. En cas de contraintes, envisagez d'élargir la section ou d'ouvrir la paroi latérale en biais afin de respecter les capacités de la machine standard. Consulter votre fabricant dès le début du processus vous permettra de déterminer la longueur de patte optimale pour votre matériau et les tolérances souhaitées.
Comment la symétrie de la pièce affecte-t-elle la qualité de mon profil formé par roulage ? ›
Les profils asymétriques sont plus sujets à la torsion, au gauchissement ou à la courbure, car les contraintes inégales se répartissent différemment sur leur longueur. Concevoir une pièce aussi symétrique que possible permet de réduire, voire d'éliminer, ces défauts, d'améliorer la régularité dimensionnelle et de réduire le temps de réglage. Si vos exigences fonctionnelles imposent une asymétrie, un profileur expérimenté peut la compenser par une conception soignée de l'outillage et un ajustement des paramètres de la machine ; toutefois, le processus sera plus complexe. Essayez d'équilibrer le profil en ajoutant des éléments ou en redistribuant la matière lorsque cela est possible.
Quelles sont les erreurs les plus fréquentes lors du pré-perçage des trous sur les pièces profilées à froid, et comment puis-je les éviter ? ›
Le positionnement des trous trop près du bord du profil peut entraîner une déformation du trou et du bord de la pièce ; maintenez une distance d'au moins la moitié du diamètre ou de la largeur du trou par rapport au bord. Les trous trop proches d'un pli peuvent se déformer ou se fissurer ; veillez donc à maintenir une distance d'au moins trois fois l'épaisseur du matériau à partir du point de tangence du pli. Pour les emplacements critiques des trous par rapport aux extrémités de la pièce, maintenez-les entre 12,5 et 100 mm de l'extrémité afin de permettre l'utilisation d'outils de découpe et de poinçonnage économiques.
Que signifie « rayons de courbure maximaux » pour la conception de ma pièce, et pourquoi est-ce recommandé ? ›
Des rayons de courbure plus serrés génèrent davantage de contraintes sur les fibres externes du métal, ce qui peut entraîner des fissures, notamment dans les matériaux durs. Des rayons très serrés augmentent également l'usure des outils, réduisent la durée de vie des cylindres et nécessitent une puissance de laminage plus élevée. Pour éviter ces problèmes, il est généralement conseillé de concevoir des pliages avec un rayon intérieur minimal de 1,5 à 2 fois l'épaisseur du matériau. Ceci garantit un formage régulier et prolonge la durée de vie des outils, réduisant ainsi le coût unitaire. Vérifiez toujours les limites de pliage spécifiques à votre matériau auprès de votre fournisseur.
Ma pièce profilée nécessite un poinçonnage ou un encochement. Quelles règles générales doivent guider le placement de ces éléments ? ›
Premièrement, positionnez les poinçonnages loin des lignes de pliage : le bord du trou doit se situer à au moins trois fois l’épaisseur du matériau par rapport au point de tangence du pli le plus proche, et davantage encore pour les matériaux plus durs et à limite d’élasticité élevée. Deuxièmement, éloignez les poinçonnages du bord du profil, idéalement à la moitié de leur diamètre ou de leur largeur. Si la position du trou par rapport à l’extrémité de la pièce n’est pas critique, un motif répétitif convient, même s’il engendre un trou partiel à la jonction. Si la position est critique, visez au moins 12,5 mm (0,5 pouce) de l’extrémité pour une conception de matrice économique.
Comment puis-je demander à mon fabricant de profileuses de profiler son avis sur ma conception ? ›
Partagez le dessin complet de votre pièce ou votre modèle CAO, en précisant la nuance de matériau, l'épaisseur et les tolérances requises. Expliquez la fonction des éléments, notamment les plus inhabituels, afin qu'ils puissent vous proposer des solutions adaptables. Demandez-leur précisément les limites de profondeur de profil, les longueurs de pattes, les rayons de courbure et l'emplacement des perçages par rapport à leur outillage standard. Soyez ouvert aux modifications de conception progressives ; l'article souligne qu'une fois le rouleau fabriqué, les petites modifications sont abordables, mais que l'outillage sur mesure initial est coûteux. Une revue collaborative vous permettra d'obtenir une pièce facile à produire et moins onéreuse.
