

تشكيل الفولاذ عالي القوة بالدرفلة: ما الذي يجب على مشتري الآلات مراعاته
تشكيل الفولاذ عالي القوة بالدرفلة: ما الذي يجب على مشتري الآلات مراعاته
تُستخدم أنواع الفولاذ عالية المقاومة بشكل متزايد في القطاعات الإنشائية حيث يرغب المصنّعون في زيادة قدرة تحمل الأحمال دون زيادة سُمك المادة فحسب. ومن الأمثلة النموذجية على ذلك قنوات تركيب الألواح الشمسية، وأعمدة رفوف التخزين، والقطاعات الإنشائية، ومكونات السيارات، وبعض قطاعات المباني.
بالنسبة لمشتري آلات تشكيل اللفائف، فإن التحول من الفولاذ الطري التقليدي إلى الفولاذ عالي القوة منخفض السبائك أو أي نوع آخر من الفولاذ عالي المقاومة ليس مجرد استبدال للمادة. بل يمكن أن يغير استراتيجية التشكيل، وهندسة الأدوات، ومتطلبات التشغيل، وحمل العمود، وحتى العدد المناسب لمحطات التشكيل.
تزداد أهمية هذا التمييز مع استمرار تطور مواصفات الفولاذ. يغطي معيار ASTM A1008/A1008M-26، الصادر عام 2026، العديد من تصنيفات الفولاذ الإنشائي المدرفل على البارد والفولاذ عالي المقاومة، بما في ذلك درجتي HSLAS وHSLAS-F. وبالمثل، يغطي معيار ASTM A1011/A1011M-25 الصفائح والشرائح الإنشائية المدرفلة على الساخن، وفولاذ HSLA، والفولاذ فائق المقاومة.
بالنسبة للمصنعين الذين يستثمرون في آلات تشكيل اللفائف الجديدة للفولاذ عالي القوة منخفض السبائك، فإن السؤال العملي ليس ببساطة "ما هو السمك الذي يمكن للآلة تشكيله؟" بل هو: "ما هو مزيج السمك وقوة الخضوع وقوة الشد وهندسة المقطع الجانبي الذي صُممت الآلة لتشكيله فعليًا؟"
جدول المحتويات
لماذا تُعدّ قوة الخضوع بنفس أهمية السُمك؟

يُعد سُمك المادة أحد المعايير الأولى التي تُحدد عادةً عند تحديد مواصفات خط تشكيل بالدرفلة. وهو معيار مهم، ولكنه غير كافٍ بمفرده.
لنفترض وجود ملفين متطابقين في السماكة. إذا كان أحدهما يتمتع بمقاومة خضوع أعلى بكثير، فإن القوى اللازمة لثنيه تدريجياً إلى الشكل المطلوب قد تختلف اختلافاً كبيراً.
تزيد المواد ذات القوة العالية عمومًا من مقاومة التشوه الدائم. وبحسب شكلها، قد يؤدي ذلك إلى:
- أحمال تشكيل أكبر؛
- زيادة الارتداد؛
- متطلبات عزم دوران أعلى؛
- أحمال أكبر على الأعمدة والمحامل؛
- زيادة الحساسية لمحاذاة الأدوات؛
- متطلبات قطع أكثر صرامة.
ولهذا السبب فإن عرض أسعار الآلات الذي يذكر فقط نطاق السماكة - على سبيل المثال، 1.5-3.0 مم - لا يحدد بشكل كامل قدرة الآلة على التشكيل.
يجب تقديم مواصفات المواد والخصائص الميكانيكية مع رسم المقطع الجانبي.
أصبح الارتداد المرن مشكلة حاسمة في تصميم الأدوات
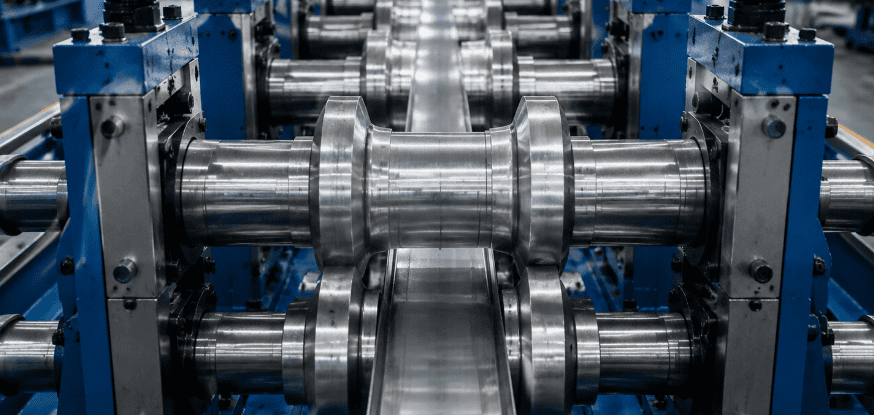
بعد مرور الفولاذ عبر محطة التشكيل، يتسبب الارتداد المرن في عودة المادة قليلاً إلى شكلها الأصلي. تُعرف هذه الظاهرة باسم الارتداد المرن.
مع زيادة قوة الخضوع، يصبح ارتداد التشكيل بالدرفلة أكثر أهمية بشكل عام ويجب أخذه في الاعتبار أثناء تصميم الأدوات.
إن مجرد زيادة ضغط الأسطوانة ليس حلاً هندسياً. يجب أن توزع أدوات الدرفلة التشوه تدريجياً من خلال تسلسل تشكيل مناسب.
اعتمادًا على هندسة المقطع ومادته، قد يحتاج المهندسون إلى إجراء تعديلات:
تشكيل الزوايا
قد تتطلب عمليات التشكيل الفردية تشكيلًا زائدًا متحكمًا فيه بحيث يصل الشكل إلى الزاوية المطلوبة بعد الاستعادة المرنة.
عدد محطات التشكيل
قد يتطلب شكل يمكن إنتاجه بشكل موثوق في عدد معين من المحطات باستخدام الفولاذ التقليدي مراحل تشكيل إضافية عند إنتاجه من مواد ذات قوة أعلى.
إن إضافة محطات لا يعني بالضرورة تحسين النتائج. يعتمد جدول المرور الصحيح على هندسة المقطع الجانبي وخصائص المادة والتفاوتات المطلوبة.
هندسة الأسطوانة
تؤثر ظروف التلامس بين الشريط والأسطوانات على توزيع الإجهاد. ويمكن أن تؤدي الأدوات المصممة بشكل سيئ إلى تركيز التشوه في مناطق معينة وزيادة التشوه أو تلف السطح.
ولهذا السبب تصميم أدوات تشكيل اللفائف على مادة الإنتاج الفعلية بدلاً من الأبعاد المقطعية النهائية فقط.
قد يكون شكل المقطع الجانبي أكثر أهمية من سمكه الاسمي

قد تتطلب قناة مفتوحة بسيطة وشكل معقد مصنوع من نفس المادة تكوينات مختلفة تمامًا للآلات.
تشمل الميزات التي تزيد من صعوبة التشكيل ما يلي:
- شفاه ارتداد ضيقة؛
- قنوات عميقة؛
- انحناءات متعددة تقع على مقربة من بعضها البعض؛
- مقاطع غير متماثلة؛
- نسب عرض إلى سمك كبيرة؛
- ثقوب بالقرب من مناطق الانحناء؛
- دقة أبعاد عالية.
تؤدي المواد عالية القوة إلى تضخيم العديد من هذه التحديات.
على سبيل المثال، قد تحتوي قناة تثبيت الألواح الشمسية على حواف داخلية وفتحات متباعدة بانتظام. يجب على الفريق الهندسي مراعاة ليس فقط كيفية تشكيل مقاطع الفولاذ عالي المقاومة، بل أيضًا كيفية تأثير عملية التثقيب على تدفق المواد وما إذا كان موضع الفتحات يتغير أثناء التشكيل.
وهذا يخلق علاقة مباشرة بين تخطيط التثقيب وتصميم الأدوات ودقة الأبعاد النهائية.
بالنسبة للمصنعين الذين يقومون بتقييم المعدات لهذا التطبيق، آلة تشكيل قنوات الدعامات أن توفر تكوين الآلة على مستوى التطبيق، بينما تشرح هذه المقالة اعتبارات هندسة المواد الكامنة وراء هذا الخط.
يحتاج هيكل الآلة ونظام نقل الحركة إلى احتياطي كافٍ
يجب أن تتحمل الآلة في نهاية المطاف أحمال التشكيل الأعلى.
تشمل العناصر الميكانيكية المهمة الأعمدة والمحامل والقواعد ونظام النقل والهيكل الأساسي والمحرك الرئيسي.
قطر العمود وترتيب المحامل
يجب أن تتحمل أعمدة الدرفلة كلاً من عزم الدوران وأحمال الانحناء مع الحفاظ على وضعية الأدوات. يمكن أن يؤثر الانحراف المفرط للعمود على أبعاد المقطع الجانبي ويسرع من تآكل الأدوات.
حوامل الآلات
تساعد حوامل التشكيل الصلبة في الحفاظ على محاذاة الأسطوانات تحت الحمل. وتكتسب الصلابة الهيكلية أهمية خاصة عند إنتاج مقاطع هيكلية أكثر سمكًا أو ذات قوة أعلى.
نظام القيادة
يتم اختيار علبة التروس ونظام نقل الحركة ذو المفصل العالمي بشكل متكرر لتطبيقات التشكيل الهيكلي الصعبة لأنه يمكنه نقل عزم دوران كبير مباشرة إلى محطات التشكيل.
لا يزال نظام نقل الحركة بالسلسلة مناسبًا للعديد من التطبيقات الخفيفة، ولكن يجب أن يتبع اختيار المحرك حمل التشكيل الفعلي بدلاً من مواصفات الآلة العامة.
ليس الهدف هو تركيب أكبر محرك ممكن. يجب تصميم نظام نقل الحركة بالكامل كنظام يتمتع بهامش تشغيل كافٍ لنطاق المواد المحدد.
يجب أيضًا تصميم عمليات التثقيب والقطع بما يتناسب مع درجة المادة
إن مطحنة تشكيل لفائف الفولاذ عالي القوة ليست سوى جزء واحد من خط إنتاج كامل.
عند استخدام الفولاذ عالي القوة، تتغير أيضًا قوى التثقيب في اتجاه التيار وقوى القطع في اتجاه التيار.
يجب أن توفر أنظمة التثقيب قوة ضغط كافية مع التحكم في دقة الثقوب وعمر الأدوات. وتكتسب خلوص المثقب والقالب أهمية خاصة لأن الخلوص غير المناسب قد يزيد من تكوّن النتوءات وتآكل الأدوات.
يطرح نظام القطع مشكلة مماثلة. لا يمكن افتراض أن الشفرة والنظام الهيدروليكي المُختارين للفولاذ الطري سيؤديان نفس الأداء تلقائيًا على مواد ذات قوة أعلى وبنفس السماكة.
تؤثر طريقة القطع أيضاً على استراتيجية الإنتاج. توفر الأنظمة الهيدروليكية للقطع المتوقف حلاً بسيطاً نسبياً للعديد من المقاطع الهيكلية، بينما لنظام القطع الطائر لتشكيل اللفائف أن يلغي الحاجة إلى إيقاف الشريط عند الحاجة إلى سرعة إنتاج مستمرة أعلى.
يعتمد الاختيار الصحيح على هندسة المقطع الجانبي وسرعة الإنتاج وجودة القطع ومستوى الاستثمار - وليس فقط على أقصى سرعة خط الإنتاج المعلن عنها.
ينبغي مراعاة اختلاف المواد قبل إجراء اختبار FAT
إحدى المشكلات التي يتم تجاهلها في كثير من الأحيان هي الفرق بين مواصفات المواد الاسمية ولفائف الإنتاج الفعلية.
معيار ASTM A1008/A1008M-26 فئات متعددة من الفولاذ الإنشائي عالي القوة المدرفل على البارد، ويحدد متطلبات الخواص الميكانيكية. أما معيار ASTM A1011/A1011M-25 فيغطي الفولاذ المدرفل على الساخن، بدءًا من الدرجات التجارية وصولًا إلى الفولاذ عالي القوة منخفض السبائك (HSLA) والفولاذ فائق القوة.
بالنسبة لمشاريع تشكيل اللفائف، فإن هذا يجعل شهادة المواد معلومات هندسية مهمة.
قبل الانتهاء من تصميم الأدوات، ينبغي على المورد أن يعرف ما يلي:
- معيار المواد؛
- درجة الفولاذ؛
- الحد الأدنى والحد الأقصى للسمك؛
- نطاق قوة الخضوع؛
- قوة الشد؛
- مواصفات الطلاء عند الاقتضاء؛
- التفاوتات المتوقعة في الأبعاد.
ينبغي أن تكون المواد التجريبية المستخدمة أثناء اختبار قبول المصنع ممثلة بشكل معقول لمواد الإنتاج الفعلية للعميل.
إن اختبار آلة تشكيل لفائف الفولاذ عالي القوة بنجاح باستخدام مواد أسهل في التشكيل لا يثبت بشكل قاطع الأداء مع لفائف الإنتاج ذات القوة الأعلى للعميل.
تتطلب الدقة البُعدية اتباع نهج عملية متكامل
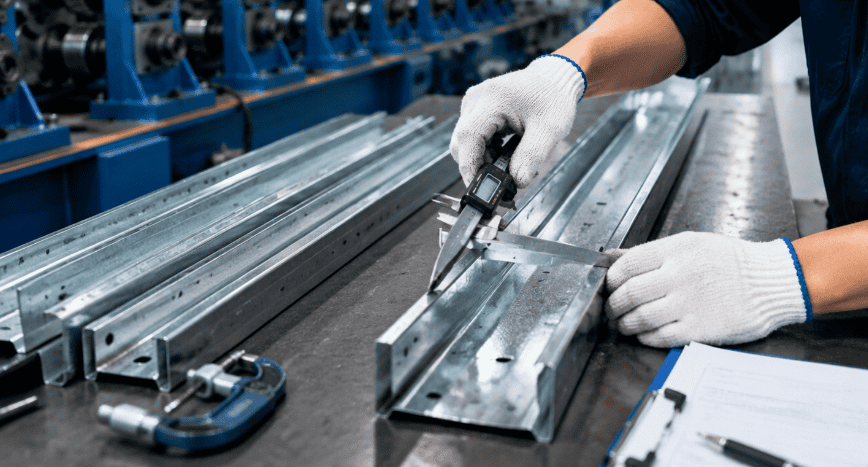
يمكن للفولاذ عالي القوة أن يكشف أيضاً عن نقاط ضعف أخرى في خط الإنتاج.
إذا كان تغذية الشريط غير منتظمة، فقد يؤثر تراكم أخطاء الطول على مواضع التثقيب والقطع. وإذا لم يتم ضبط دليل الإدخال بشكل صحيح، فقد يلتوي المقطع أو يتحرك جانبياً تدريجياً. وإذا كان محاذاة البكرات غير سليمة، فقد يتطور أحد جانبي المقطع غير المتماثل بشكل مختلف عن الجانب الآخر.
توضح هذه المشكلات سبب ضرورة مراعاة قياس المشفر والتغذية والتسارع/التباطؤ ومزامنة القطع عند استكشاف أخطاء عدم دقة الطول في آلة تشكيل اللفائف بدلاً من إلقاء اللوم مباشرة على بكرات التشكيل
وينطبق المبدأ نفسه على دقة المظهر الجانبي: فالأدوات وصلابة الآلة وخصائص المواد ومعايير الإعداد تعمل معًا.
ما الذي يجب على المشترين تقديمه قبل طلب عرض سعر للآلة؟
بالنسبة لمشروع تشكيل لفائف الفولاذ عالي القوة، يجب أن يتضمن الاستفسار الفني الاحترافي أكثر من مجرد صورة جانبية.
كحد أدنى، يجب تزويد المورد بما يلي:
- رسم تخطيطي للملف الشخصي بأبعاد محددة؛
- معيار ودرجة المواد؛
- نطاق سماكة المادة؛
- قوة الخضوع وقوة الشد؛
- عرض اللفة أو الشريط؛
- نمط الثقوب ومتطلبات التثقيب؛
- أطوال المنتج المطلوبة؛
- التفاوتات البُعدية؛
- سرعة الإنتاج المستهدفة؛
- حجم الإنتاج السنوي أو حجم الإنتاج المتوقع خلال الوردية.
باستخدام هذه المعلومات، يمكن للمهندسين تطوير زهرة اللف، وتقدير أحمال التشكيل، وتحديد عدد المحطات المناسب، واختيار ناقل الحركة، وتصميم أنظمة التثقيب والقطع.
لا تختر ماكينة تشكيل اللفائف بناءً على السماكة فقط
قد تبدو مواصفات مثل "0.8-2.0 مم من الفولاذ المجلفن" دقيقة، ولكن من منظور هندسي فإنها تترك العديد من المتغيرات الحاسمة غير محددة.
وبالتالي، قد تمتلك آلتان معلن عنهما لنفس نطاق السماكة قدرات مختلفة بشكل كبير.
بالنسبة للقطاعات الهيكلية، ينبغي على المشترين تقييم العلاقة بين قوة المواد وهندسة القطاع وتصميم الآلة.
اسأل المورّد عن نوع المادة المستخدمة في الحسابات الهندسية، وعن نوع المادة التي ستُستخدم خلال اختبار القبول. تأكد من أقصى مقاومة خضوع محددة، وليس فقط أقصى سُمك.
تكتسب هذه الأسئلة أهمية خاصة عندما قد يُطلب من خط الإنتاج لاحقاً معالجة أنواع أقوى من الفولاذ.
افهم ما يجب أخذه في الاعتبار حقًا
يوفر الفولاذ عالي القوة فرصًا مهمة لإنتاج مقاطع هيكلية أخف وزنًا وأكثر قوة، ولكنه يرفع أيضًا من المتطلبات الهندسية لعملية تشكيل اللفائف.
نجاح تشكيل الفولاذ عالي القوة بالدرفلة على التحكم في الارتداد المرن، وتوزيع التشوه من خلال جدول تمرير مناسب، والحفاظ على صلابة وعزم دوران كافيين للآلة، وتحديد حجم أنظمة التثقيب والقطع بشكل صحيح.
بالنسبة لمشتري المعدات، فإن تحديد درجة الفولاذ والخصائص الميكانيكية في بداية المشروع يمكن أن يمنع التعديلات المكلفة على الأدوات لاحقًا.
لذلك ينبغي تصميم خط تشكيل اللفائف المصمم هندسيًا بشكل جيد حول نطاق الإنتاج الكامل: هندسة المقطع + السماكة + قوة المادة + التفاوت + معدل الإنتاج.
هذا المزيج - وليس السماكة وحدها - هو الذي يحدد متطلبات الآلة الحقيقية.
الأسئلة الشائعة
من المحتمل ذلك، إذا صُممت بنية الآلة ونظام الدفع والأدوات لكلا المادتين. ومع ذلك، قد تختلف معايير الإعداد وتعويض الارتداد بين النوعين.
ليس دائمًا. يعتمد عدد المحطات على هندسة المقطع، والسماكة، وتوزيع الانحناء، وخصائص المادة. قد يتطلب الفولاذ عالي المقاومة تسلسل تشكيل أكثر تدريجية، ولكن يجب أن تحدد هندسة الأدوات العدد النهائي.
تستطيع أنواع الفولاذ عالية المقاومة الاحتفاظ بقدر أكبر من التشوه المرن أثناء الانحناء. بعد خروج المادة من الأسطوانات، يستعيد جزء من هذا التشوه جزءًا منه، مما يغير زاوية الانحناء النهائية ما لم تعوض أدوات التشكيل ذلك.
يرجى تقديم معيار المادة، والدرجة، ونطاق السماكة، وقوة الخضوع، وقوة الشد، والطلاء، وعرض الشريط مع رسم المقطع الجانبي ذي الأبعاد.
نعم، كلما كان ذلك عملياً. يوفر الاختبار باستخدام مواد إنتاجية تمثيلية دليلاً أقوى بكثير على الأداء الفعلي للآلة والأدوات من الاختبار باستخدام بديل أقل قوة فقط.
