
التحكم في زاوية وتفاوت عرض الحافة في تشكيل اللفائف العمودية
كيف يتحكم تصميم تمريرة الدرفلة الجانبية في زاوية الشفة وتفاوت العرض في تشكيل الدرفلة العمودي
تُعدّ قوائم الرفوف الأعمدة الحاملة للأحمال في نظام رفوف التخزين، وتحمل حوافها الثقوب التي تُثبّت فيها العوارض. إذا انحرفت زاوية الحافة عن التعامد أو تغيّر عرض المقطع على طول اللفة، فإنّ العوارض لا تتلاءم جيدًا، ويتباطأ التجميع، ويصبح نقل الأحمال أقل قابلية للتنبؤ. في تشكيل قوائم الرفوف بالدرفلة، تصميم تمريرة الدرفلة الجانبية أحد العوامل الرئيسية التي تُحدّد ما إذا كانت تلك الأبعاد الحرجة للتجميع ستبقى ثابتة من المتر الأول إلى المتر الأخير.
نظرة عامة على المقالة
لماذا تُعد زاوية وعرض الحافة مهمة في قطاعات الرفوف الرأسية؟
لا يُعدّ التفاوت في شكل عمود الرفّ مشكلةً تجميلية. فالحافة الرأسية هي نقطة الوصل بين العمود وموصل العارضة، لذا فإنّ زاويتها تؤثر بشكل مباشر على كيفية تثبيت لوحة نهاية العارضة ومقدار مساحة التلامس التي تتحمل الحمل. عندما تميل الحافة إلى الداخل أو الخارج بزاوية تتجاوز الزاوية المقصودة، قد تتأرجح العارضة، أو يصعب تثبيتها، أو تنقل الحمل عبر مساحة أصغر مما هو مُفترض في التصميم.
يُشكّل اختلاف العرض مشكلة ثانية. غالبًا ما تُقترن الأعمدة الرأسية بدعامات وقواعد وملحقات مصممة وفقًا لعرض مقطع اسمي. إذا تغير العرض على طول اللفة المُشكّلة، يصبح التجميع والفحص اللاحقان غير متسقين، وقد يتصرف إطار الرف نفسه بشكل مختلف من عمود لآخر. ولأن هذه الأبعاد تُحدد أثناء التشكيل بدلًا من تصحيحها لاحقًا، فإن تسلسل التشكيل وإعداد اللفائف الجانبية يتحملان الجزء الأكبر من مسؤولية الحفاظ عليها.
كيفية تشكيل حواف الرفوف الرأسية عبر الممرات

في عملية تشكيل اللفائف العمودية لرفوف التخزين، يمر الشريط بتسلسل يبدأ عادةً بإدخال الشريط المسطح، ثم ثني الزوايا تدريجيًا لفصل الجزء العلوي عن الحافة، وأخيرًا عمليات التشطيب التي تحدد الزاوية النهائية. تتشكل زاوية الحافة تدريجيًا، وليس في محطة واحدة. تحدد عمليات الثني الأولى موضع خط الثني؛ وتزيد عمليات الثني المتوسطة من زاوية الثني؛ أما عمليات التشطيب أو المعايرة فتُحسّن الزاوية وتصحح التشوه المتبقي.
تُعدّ المراحل الأكثر حساسية عادةً تلك الأقرب إلى زاوية الشفة النهائية، لأنّ اختلافات الأدوات الطفيفة تُترجم إلى خطأ زاويّ واضح. كما أنّها المرحلة التي تتراكم فيها الإجهادات المتبقية من الانحناءات السابقة. إذا كان تسلسل المراحل غير متوازن، فقد يلتوي الشريط، أو ينزاح خط الانحناء، أو قد تنفتح الشفة أو تنغلق قليلاً عند خروجها من محطة التشكيل الأخيرة. لذلك، تحتاج المراحل اللاحقة إلى دعم وتحكّم كافيين لإنتاج شفة قابلة للتكرار دون إجهاد المادة.
هندسة تمرير اللف الجانبي: الانحناء الزائد، فجوة اللف، ودعم الحافة
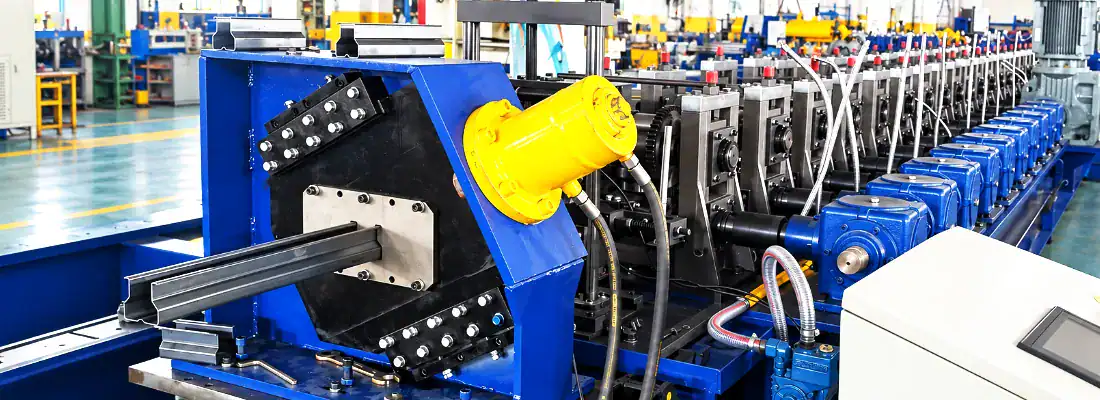
تعمل البكرات الجانبية على سطح الحافة وليس على الجدار، ولذلك فهي فعالة في التحكم بزاوية الحافة. أثناء مرور الشريط خلال عملية التشكيل، تلامس البكرة الجانبية الحافة عند موضع محدد وتدفعها نحو الزاوية المستهدفة. تحدد هندسة هذا التلامس - شكل البكرة، وموضعها المحوري، والزاوية التي تلتقي بها بالحافة - مقدار التصحيح المطبق ومدى انتظام توزيعه.
يُعدّ الانحناء الزائد جزءًا مقصودًا من تصميم عملية الدرفلة الجانبية. نظرًا لأن الفولاذ يرتد بعد الانحناء، فقد تنحني الحافة قليلًا بعد الزاوية الاسمية، بحيث يعيدها الارتداد المرن إلى الزاوية المطلوبة. يعتمد مقدار الانحناء الزائد على نوع المادة وسماكتها وقوة خضوعها ونصف قطر الانحناء؛ فالمواد ذات المقاومة العالية أو السماكة الأكبر تحتاج عمومًا إلى تعويض أكبر، بينما قد تحتاج المواد الرقيقة أو المطيلية إلى تعويض أقل.
يتم تلخيص معايير الدوران الجانبي الرئيسية وأدوارها أدناه.
| المعلمة | الدور الرئيسي | تأثير الخطأ |
|---|---|---|
| انحناء مفرط | يعوض عن الارتداد بحيث تعود الحافة إلى الزاوية الاسمية | يؤدي الانحناء الناقص إلى ترك الحافة أقصر من الهدف؛ بينما يؤدي الانحناء الزائد إلى دفع الحافة إلى ما بعد القيمة الاسمية |
| فجوة الدوران | يتحكم في مدى جودة دعم الشفة بين الأسطوانة الجانبية والأسطوانة المقابلة لها | إذا كان المقاس كبيرًا جدًا، فإن الحافة ستتحرك؛ أما إذا كان المقاس ضيقًا جدًا، فإنه سيضغط على المادة أو يترك عليها علامات أو يضغط عليها بقوة زائدة |
| دعامة شفة | يقاوم انحراف الحافة بعيدًا عن الأدوات مع ازدياد قوى الانحناء | يؤدي ضعف الدعم إلى انحراف الشفة وانزلاقها عن الزاوية المقصودة |
تُكمل فجوة اللفافة ودعم الحافة الصورة. فإذا كانت الفجوة بين اللفافة الجانبية واللفة المقابلة كبيرة جدًا، فإن الحافة ستكون غير مدعومة بشكل كافٍ وقد تنحرف؛ أما إذا كانت ضيقة جدًا، فقد ينضغط المعدن أو يُخدش، وقد تُجبر الحافة على تجاوز الزاوية المطلوبة. كما يُقاوم الدعم المناسب لللفافة الجانبية ميل الحافة للانحراف بعيدًا عن أداة التشكيل مع ازدياد قوى الانحناء. عمليًا، يعتمد التحكم في زاوية الحافة على مطابقة الانحناء الزائد والفجوة والدعم مع الشكل والمادة المحددين، بدلًا من تطبيق إعداد واحد على جميع عمليات التشكيل. يمكن الاطلاع على إرشادات عامة حول الارتداد المرن وبدل الانحناء من خلال منظمات مثل ASTM International، التي تنشر معايير الاختبار والمواصفات ذات الصلة بالمنتجات المعدنية المشكلة.
لماذا ينحرف تفاوت العرض عند عدم محاذاة اللفات الجانبية؟
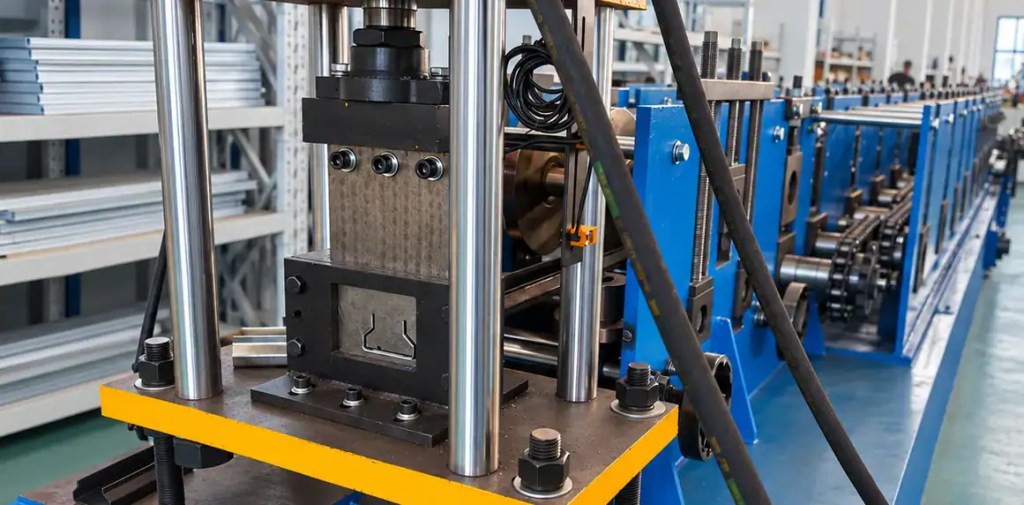
يُحدد عرض المقطع بالمسافة بين عناصر التشكيل المتقابلة، لكن البكرات الجانبية تؤثر عليه بشكل غير مباشر. فعندما لا تكون البكرات الجانبية محاذية أفقيًا، فإنها تُطبق ضغطًا غير متساوٍ على الحافتين. تُضغط إحدى الحافتين بقوة أكبر من الأخرى، مما قد يؤدي إلى سحب المادة نحو أحد الجانبين، أو تغيير خط الانحناء، أو انحناء الشبكة قليلًا. والنتيجة هي مقطع يختلف قياسه من اليسار إلى اليمين، أو عرض يتغير مع تقدم عملية اللف.
يمكن أن تؤدي عدة ظروف إلى حدوث هذا الانحراف في عملية تشكيل اللفائف العمودية:
- تم ضبط بكرات الجانب الأيسر والأيمن في مواضع محورية مختلفة بالنسبة لخط منتصف المقطع الجانبي
- عدم تساوي ضغط الزنبرك أو الضغط الهيدروليكي بين مجموعات بكرات الجوانب المتقابلة
- أسطح التلامس الجانبية المتآكلة أو ذات الشكل غير الصحيح
- شريط يدخل الممر مع انحناء طفيف أو اختلاف في حالة الحافة
- التمدد الحراري في حامل اللفائف أثناء عمليات الإنتاج الطويلة
نظراً لتفاعل العرض وزاوية الحافة، فإن أي خلل في المحاذاة يبدأ كخطأ زاوي غالباً ما يظهر لاحقاً كمشكلة في العرض. لهذا السبب، استقامة التشكيل بالدرفلة كشرط مُركّب - زاوية الحافة، وعرض المقطع، واستواء الجدار تُقاس معاً - بدلاً من فحصها كأبعاد منفصلة وغير مترابطة.
الضبط العملي وفحوصات التشغيل لضمان استقامة الحافة
تعتمد استقامة حواف الفلنجات الثابتة على دقة عملية الإعداد بقدر اعتمادها على تصميم الأدوات. تشمل الفحوصات المفيدة أثناء التشغيل والتغيير ما يلي:
- تأكد من أن اللفائف على الجانبين الأيمن والأيسر متناظرة حول خط المنتصف قبل بدء الإنتاج
- تأكد من فجوة اللف على كلا الجانبين باستخدام نفس المرجع وطريقة قياس السماكة
- قم بتشغيل عينة قصيرة وقم بقياس زاوية الحافة وعرض المقطع عند رأس الملف ووسطه ونهايته
- تأكد من أن إعدادات الانحناء الزائد تتناسب مع درجة المادة وسماكتها، بدلاً من نقلها من عمل سابق
- افحص أسطح التلامس الجانبية للأسطوانة بحثًا عن التآكل أو الخدوش أو التراكمات التي تغير الشكل الهندسي الفعال
- أعد فحص المحاذاة بعد أن يصل الخط إلى درجة حرارة التشغيل العادية
عندما ينحرف زاوية الشفة أثناء التشغيل، عادةً ما يكون موضع الأسطوانة الجانبية والضغط عليها أول ما يتم فحصه، يليهما فجوة تمريرة التشطيب. إذا انحرف العرض فقط بينما تبقى الزاوية ثابتة، فإن الموضع الأفقي للأسطوانات الجانبية وحالة دخول الشريط هما السببان الأكثر ترجيحًا. يُسهم تسجيل هذه القيم عند كل تغيير في بناء خط أساس مرجعي يُسهّل التمييز بين التباين الطبيعي للمادة ومشكلة إعداد حقيقية.
بالنسبة للمهندسين العاملين على دقة أبعاد أعمدة الرفوف، فإنّ الخلاصة العملية هي أن تصميم مسار الدرفلة الجانبية يتحكم في زاوية الحافة من خلال مزيج من هندسة التلامس، والانحناء الزائد، والفجوة، والدعم، بينما يحافظ المحاذاة الأفقية والضغط المتساوي على ثبات عرض المقطع. إنّ التعامل مع هذه العناصر كنظام تفاعلي واحد - بدلاً من ضبطها بشكل مستقل - يوفر مسارًا أكثر موثوقية لأبعاد أعمدة الرفوف القابلة للتكرار، وتجميعًا أكثر سلاسة في المراحل اللاحقة.
الأسئلة الشائعة
ما مقدار الانحناء الزائد المطلوب للتحكم في زاوية الشفة؟ ›
يعتمد مقدار الانحناء الزائد على نوع المادة وسماكتها وقوة خضوعها ونصف قطر الانحناء، وليس على قيمة ثابتة. عادةً ما يرتد الفولاذ عالي المقاومة أو السميك أكثر ويحتاج إلى تعويض أكبر، بينما تحتاج المواد الرقيقة أو المطيلية إلى تعويض أقل. أثناء التشغيل التجريبي، قم بتشغيل عينات بأطوال مختلفة وقياس زاوية الحافة عند رأس الملف ووسطه ونهايته للتأكد من مقدار الانحناء الزائد الصحيح لكل مهمة، بدلاً من استخدام الإعدادات من ملف تعريف سابق.
ما الذي يتسبب في اختلاف عرض المقطع على طول الملف؟ ›
عادةً ما يعود انحراف العرض إلى عدم انتظام ضغط بكرات اللف الجانبية، أو عدم محاذاة البكرات اليمنى واليسرى، أو تآكل أسطح التلامس، أو تقوس الشريط عند دخوله إلى منطقة التشغيل. كما يمكن أن يؤدي التمدد الحراري في حامل البكرات أثناء عمليات التشغيل الطويلة إلى تغيير الأبعاد. ولأن العرض وزاوية الحافة يتفاعلان، يجب فحصهما مع استواء الشريط. إذا بقيت الزاوية ثابتة ولكن العرض ينحرف، فيجب فحص الوضع الأفقي لبكرات اللف الجانبية وحالة دخول الشريط أولاً.
كيف أعرف ما إذا كانت بكرات الجوانب محاذية بشكل صحيح؟ ›
تأكد من تناظر أسطوانات الجانبين الأيمن والأيسر حول محور المقطع قبل بدء الإنتاج، وتحقق من فجوة الأسطوانات على كلا الجانبين باستخدام نفس المرجع وطريقة القياس. شغّل عينة صغيرة وقم بقياس زاوية الحافة وعرض المقطع على طولها. أعد فحص المحاذاة بعد وصول خط الإنتاج إلى درجة حرارة التشغيل العادية، حيث أن التمدد الحراري قد يؤثر على الإعدادات أثناء التشغيل لفترات طويلة.
هل يمكن لنظام لف جانبي واحد التعامل مع مختلف أشكال الأعمدة الرأسية؟ ›
عمومًا، لا. يجب أن تتطابق قيم الانحناء الزائد، وفجوة اللف، ودعم الحافة مع هندسة المقطع الجانبي ومادته، لذا نادرًا ما تنتقل الإعدادات بسلاسة بين عمليات التصنيع. ينبغي أن تتضمن عملية التغيير إعادة التحقق من الموضع المحوري لللف الجانبي، والفجوة، والانحناء الزائد مقارنةً برسم المقطع الجانبي الجديد. يُسهم تسجيل هذه القيم عند كل تغيير في بناء خط أساس يميز بين التباين الطبيعي في المادة ومشاكل الإعداد الحقيقية.
ما هي المعلومات المطلوبة عن الشريط لتصميم ممر اللف الجانبي؟ ›
قدّم رسم المقطع الجانبي مع تحديد زاوية الحافة وتفاوتات العرض، ونوع المادة ودرجتها، وسُمك الشريط، وعرض اللفة، وقوة الخضوع. كما أن نمط الثقوب ومتطلبات التثقيب مهمة أيضاً لأنها تؤثر على التشوه وتوزيع الإجهاد. تُمكّن هذه المعلومات مصمم الأدوات من ضبط الانحناء الزائد، وفجوة الدرفلة، والدعم بما يتناسب مع سلوك المادة الفعلي بدلاً من افتراض درجة فولاذ عامة.
كيف يؤثر نوع المادة على ارتداد الشفة؟ ›
تؤدي مقاومة الخضوع العالية عمومًا إلى زيادة الارتداد المرن، لذا تحتاج الحافة إلى ثني زائد أكبر للعودة إلى الزاوية الاسمية. ويتصرف المعدن السميك بشكل مماثل. أما المواد الرقيقة أو المطيلية فقد تحتاج إلى تعويض أقل، ولكنها قد تكون أكثر حساسية للإجهاد الزائد. ولأن الارتداد المرن يختلف باختلاف درجة الحرارة والمورد، يُنصح بالتأكد من خصائص المواد الواردة الفعلية وضبط إعدادات الدرفلة الجانبية أثناء التشغيل بدلاً من الاعتماد على القيم الاسمية فقط.
ما الذي يجب فحصه أولاً عندما تنحرف زاوية الشفة أثناء التشغيل؟ ›
ابدأ بفحص موضع وضغط الأسطوانة الجانبية، فهما العاملان الرئيسيان المتحكمان في زاوية الشفة. ثم تحقق من فجوة تمريرة التشطيب بحثًا عن أي تآكل أو انحراف. إذا بقيت الزاوية ثابتة ولكن العرض ينحرف، فانظر إلى محاذاة الأسطوانة الجانبية الأفقية وحالة دخول الشريط. تسجيل القيم الأساسية عند تغيير المنتج يُسهّل التمييز بين التباين الطبيعي للمادة وخطأ الإعداد الفعلي.
