

ماكينات تشكيل قنوات دعامات الطاقة الشمسية بالدرفلة: دراسة حالة لمشروع 41×21 و41×41
مقارنة بين ناقل الحركة بالسلسلة وناقل الحركة بعلبة التروس: مشروع آلة تشكيل قنوات دعامات الطاقة الشمسية بالدرفلة لقطاعات 41×21 و41×41
ماكينتان لتشكيل قنوات دعامات الطاقة الشمسية تجارب التشغيل، وهما جاهزتان للشحن. تم تجهيز خط إنتاج واحد لقطاعات قنوات دعامات بأبعاد 41 × 21 مم، والآخر لقطاعات بأبعاد 41 × 41 مم. تستخدم كلتا الماكينتين نظام نقل الحركة بالسلسلة، والتثقيب والقطع اللاحقين، مع تتبع مسار التثقيب والقطع. يوضح مشروع ماكينة تشكيل قنوات دعامات الطاقة الشمسية هذا قرارًا هندسيًا عمليًا يواجهه المشترون في المراحل الأولى من تحديد مواصفات خط الإنتاج: اختيار نظام نقل الحركة بالسلسلة أو نظام نقل الحركة بعلبة التروس، وكيفية تأثير هذا الاختيار على باقي مكونات خط الإنتاج.
جدول المحتويات
نظرة عامة على المشروع
يشمل المشروع ماكينتين منفصلتين لتشكيل قنوات الدعامات الشمسية بالدرفلة، مصممتين خصيصًا لإنتاج هذه القنوات. تم تجهيز كلتا الماكينتين بخاصيتي التثقيب والقطع اللاحقتين، ما يعني أن عمليات التثقيب والقطع تتم بعد مراحل التشكيل، وليس قبلها. يستخدم كلا الخطين نظامي التثقيب والقطع المتتبعين، بحيث تتحرك وحدات التثقيب والقطع مع المادة أثناء التشغيل، بدلًا من إيقاف الشريط.
في هذا الطلب، اختار العميل ناقل الحركة بالسلسلة بدلاً من ناقل الحركة بعلبة التروس، وذلك مراعاةً للتكلفة. وقد أُجريت تجارب تشغيلية على كلا الخطين، وكلا الآلتين جاهزتان للشحن. بالنسبة للمشترين الذين يبحثون في مشروع آلة تشكيل قنوات دعامات الطاقة الشمسية بالدرفلة، تُظهر هذه الحالة كيف أن نوع ناقل الحركة يُعدّ أحد قرارات التكوين العديدة التي تُؤثر على تكلفة الخط وأدائه.
الآلة والتطبيق
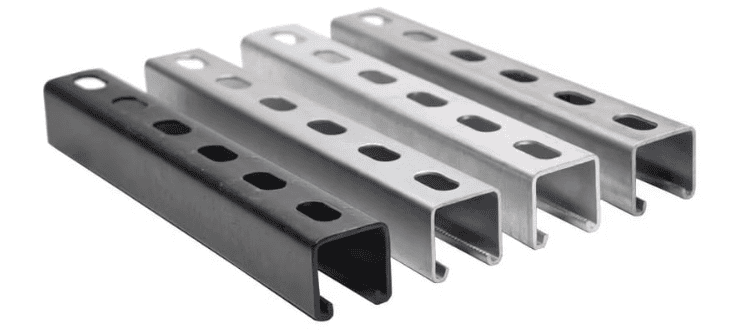
تُنتج آلات تشكيل قنوات الدعامات الشمسية في هذا المشروع قنوات الدعامات الشمسية، وهي عبارة عن مقاطع قنوات مشقوقة أو ملساء تُستخدم على نطاق واسع لتركيب القضبان والأقواس والدعم الهيكلي في مصفوفات الخلايا الكهروضوئية. يتم تحديد هندسة قناة الدعامة من خلال عرضها وارتفاعها، وكلا حجمي المقطعين في هذا المشروع قياسيان. تم تحديد سرعة خط الإنتاج عند 0-12 متر/دقيقة، مع تنفيذ عملية التشكيل على مواد يتراوح سمكها بين 1.5 مم و2.5 مم.
نظرًا لاختلاف أحجام المقاطع الجانبية في الخطين، يختلف عدد محطات التشكيل، وأبعاد أدوات الدرفلة، ومواقع التثقيب والقطع بينهما. لكن ما يجمعهما هو تسلسل العملية الإجمالي: تغذية اللفائف، والتشكيل بالدرفلة، والتثقيب المتتبع، والقطع المتتبع، والتشغيل النهائي. يدعم هذا التسلسل الإنتاج المستمر، وهو أمر شائع في قنوات الدعامات المستخدمة في أنظمة تركيب الألواح الشمسية، حيث يتطلب الأمر امتدادات طويلة ذات مقطع جانبي متناسق.
يتم تلخيص المواصفات المشتركة الرئيسية وتكوين كل سطر أدناه.
| المعلمة | السطر 1: 41 × 21 مم | السطر 2: 41 × 41 مم |
|---|---|---|
| حساب تعريفي | قناة دعامة 41 × 21 مم | قناة دعامة 41 × 41 مم |
| سرعة الخطوط | 0-12 م/دقيقة | 0-12 م/دقيقة |
| سمك المادة | 1.5–2.5 مم | 1.5–2.5 مم |
| الانتقال | ناقل الحركة بالسلسلة | ناقل الحركة بالسلسلة |
| التثقيب / القطع | بعد التثقيب، بعد القطع (التتبع) | بعد التثقيب، بعد القطع (التتبع) |
| تسلسل العمليات | تغذية اللفائف ← تشكيل بالدرفلة ← تثقيب متتبع ← قطع متتبع ← انحراف | تغذية اللفائف ← تشكيل بالدرفلة ← تثقيب متتبع ← قطع متتبع ← انحراف |
| محطات التشكيل، أدوات الدرفلة، مواضع التثقيب/القطع | مصمم لمقاس 41 × 21 مم | مصمم لمقاس 41 × 41 مم |
تؤدي أحجام الملفات الشخصية المختلفة إلى محطات تشكيل مختلفة، وأبعاد أدوات الدرفلة، ومواقع التثقيب والقطع بين الخطين، بينما نوع النقلوتسلسل التحكم وتدفق العملية مشتركًا.
الميزات التقنية ومتطلبات المشروع
تتمثل الخيارات التقنية الأساسية في مشروع ماكينة تشكيل قنوات دعامات الطاقة الشمسية هذه في نوع ناقل الحركة وتكوين ما بعد التثقيب والقطع. تم اختيار ناقل الحركة بالسلسلة هنا، ولكن من المفيد فهم المقارنة مع ناقل الحركة بعلبة التروس.
| نوع ناقل الحركة | مبدأ القيادة | الخصائص الرئيسية | مقايضة ملحوظة |
|---|---|---|---|
| ناقل الحركة بالسلسلة | محركات تشكل محطات عبر ترتيب السلسلة والتروس | تصميم أبسط؛ تكلفة أولية أقل | قد يتراكم بعض الارتداد على طول الخيط بالكامل |
| ناقل الحركة | يقوم بتوزيع ناقل الحركة عبر علب التروس في كل محطة | دقة أفضل بشكل عام، وسرعة أعلى، واستقرار أكبر | عادة ما يحافظ على التزامن بشكل أكثر إحكامًا بين المحطات |
إن المفاضلة عملية وليست نظرية. قد يتراكم بعض الارتداد في نظام نقل الحركة بالسلسلة على امتداد خط الإنتاج، بينما يحافظ نظام نقل الحركة بعلبة التروس عادةً على التزامن بشكل أدق بين المحطات. بالنسبة لقناة الدعامة، قد يؤثر هذا الاختلاف على اتساق الأبعاد عند سرعات خط الإنتاج العالية. تم تحديد دقة التثقيب عند ±0.5 مم وتفاوت القطع عند ±1 مم لهذه الآلات، وقد تم اختيار التكوين المحدد لتحقيق ذلك.
التقدم المحرز في المشروع ونتائجه
أُجريت التجارب على كلا خطي الإنتاج، وأصبح كلا الجهازين جاهزين للشحن. شملت التجارب مقاسَي المقطع العرضي، 41 × 21 مم و41 × 41 مم، بالإضافة إلى تسلسل عمليات ما بعد التثقيب والقطع مع عمليات التتبع. يتيح إجراء التجارب قبل الشحن التحقق من وظائف التشكيل والتثقيب والقطع كوحدة متكاملة بدلاً من التحقق منها كوحدات منفصلة.
وبالتالي، فإن حالة المشروع واضحة: تم الانتهاء من التصميم والبناء، وأُجريت التجارب، وأصبحت الآلات جاهزة للشحن. ولم يتم تأكيد أي مراحل أخرى للمشروع بعد تجهيز الشحن في هذه الحالة.
الدعم الهندسي ودعم المشاريع
يُعدّ اختيار نظام نقل الحركة، سواءً كان سلسلة أو علبة تروس، جزءًا أساسيًا من عملية تحديد مواصفات معدات تشكيل اللفائف. غالبًا ما يوازن المشترون بين التكلفة الرأسمالية الأولية والدقة والسرعة والاستقرار على المدى الطويل، ويعتمد القرار الأمثل على شكل المنتج، والإنتاج المستهدف، والميزانية. توفر المعايير المتعلقة بتشكيل الفولاذ والمنتجات الإنشائية، مثل تلك التي تنشرها الجمعية الأمريكية لاختبار المواد (ASTM International)، معلومات أساسية مفيدة حول اعتبارات المواد والمنتجات، مع العلم أن تصميم الماكينة يبقى قرارًا خاصًا بكل مشروع.
في مشروع ماكينة تشكيل قنوات دعامات الطاقة الشمسية هذه ، ساهم اختيار نظام نقل الحركة بالسلسلة في الحفاظ على توافق خط الإنتاج مع ميزانية العميل، بينما لبّى نظام التثقيب والقطع المتتبع متطلبات عمليات التشكيل اللاحقة المستمرة. وقد اجتازت كلتا الآلتين التجارب بنجاح وهما جاهزتان للشحن.
الأسئلة الشائعة
متى يجب عليّ اختيار ناقل الحركة ذي علبة التروس بدلاً من ناقل الحركة ذي السلسلة؟ ›
اختر ناقل الحركة المزود بعلبة تروس عندما تكون دقة الأبعاد، وسرعة الخط العالية، واستقرار التزامن على المدى الطويل من الأولويات، حيث تحافظ علب التروس عادةً على التوقيت بدقة أكبر بين المحطات. يناسب ناقل الحركة المزود بسلسلة المشترين الذين يفضلون التكلفة الأولية المنخفضة والتصميم البسيط، مع الأخذ في الاعتبار إمكانية تراكم بعض التفاوت على طول الخط. يعتمد القرار الصحيح على مدى تفاوت أبعاد الخط، والإنتاج المستهدف، والميزانية. تأكد من متطلبات الدقة والسرعة مع المورد قبل اعتماد التكوين النهائي.
ماذا يعني ما بعد التثقيب وما بعد القطع بالنسبة لسطري؟ ›
تعني عمليات التثقيب والقطع اللاحقة أن عمليات التثقيب والقطع تتم بعد مراحل التشكيل، وليس قبلها. وبالتزامن مع نظام التتبع، تتحرك وحدات التثقيب والقطع مع الشريط أثناء التشغيل بدلاً من إيقافه، مما يدعم الإنتاج المستمر. يناسب هذا الترتيب عادةً قنوات دعامات الطاقة الشمسية حيث يكون ثبات شكل المنتج النهائي أمراً بالغ الأهمية. ينبغي على المشترين التأكد من نمط الثقوب، والمسافة بينها، وطول القطع، ومتطلبات التفاوت مع المورد، لأن هذه العوامل تؤثر بشكل مباشر على تكوين التثقيب والقطع.
ما هي المعلومات المطلوبة لتحديد سعر خط قناة الدعامة؟ ›
يرجى تزويدنا برسم توضيحي للقطاع يتضمن العرض والارتفاع الدقيقين، ونوع المادة ونطاق سماكتها، وعرض اللفة، وسرعة الخط المطلوبة، ونمط الثقوب، وطول القطع. حدد أيضًا متطلبات التثقيب والقطع، والتفاوتات المسموح بها في الأبعاد، ومصدر الطاقة الكهربائية، وتصميم المصنع. إذا كنت تخطط لتشغيل أكثر من مقاس قطاع واحد، فاذكر ذلك مسبقًا، حيث تختلف محطات التشكيل وأدوات الدرفلة ومواقع التثقيب والقطع باختلاف القطاع. تُمكّن البيانات المُدخلة الكاملة المورّد من اقتراح نوع النقل وتكوين الخط المناسبين.
كيف يتم تحديد سرعة الخط لتشكيل قناة الدعامة؟ ›
تعتمد سرعة خط الإنتاج على هندسة المقطع، وسماكة المادة، وعدد محطات التشكيل، ونوع ناقل الحركة، ودقة التثقيب والقطع المطلوبة. تتطلب السرعات العالية عادةً تزامنًا أدق بين المحطات، مما قد يُفضّل استخدام ناقل الحركة ذي علبة التروس. ينبغي على المشترين اعتبار سرعة خط الإنتاج هدفًا يجب التحقق منه ضمن تسلسل العملية بأكمله، وليس مجرد رقم مستقل. تأكد من السرعة الممكنة مع المورد بناءً على متطلباتك الخاصة بالمقطع والمادة والدقة قبل الموافقة على المواصفات.
ما الذي يحدد عدد محطات التشكيل المطلوبة؟ ›
يعتمد عدد محطات التشكيل على هندسة المقطع، وخصائص المادة، وسماكتها، والتشوه الكلي المطلوب للوصول إلى المقطع النهائي. تتطلب المقاطع الأكثر تعقيدًا أو سمكًا عادةً عددًا أكبر من المحطات لتجنب الإفراط في تشكيل المادة. عادةً ما يحتاج خطان يعملان بأحجام مقاطع مختلفة، مثل 41 × 21 مم و41 × 41 مم، إلى عدد مختلف من المحطات، وأبعاد مختلفة لأدوات الدرفلة، ومواقع مختلفة للثقب والقطع. تأكد من مطابقة تخطيط المحطات مع رسم المقطع قبل اعتماد التصميم.
ما الذي يجب التحقق منه قبل شحن خط تشكيل اللفائف؟ ›
ينبغي أن تتحقق التجارب الآلية من عمل عمليات التشكيل والتثقيب والقطع كوحدة متكاملة، لا كوحدات منفصلة. يجب على المشترين التأكد من أبعاد المقطع الجانبي، ومواقع الثقوب، وطول القطع، والتفاوتات المستهدفة وفقًا للمواصفات المتفق عليها. كما يُنصح بفحص استجابة التثقيب والقطع، ونطاق سرعة خط الإنتاج، وتسلسل التحكم. تأكد من الوثائق وقوائم الأدوات وأي قطع غيار قبل الشحن. يُسهم إتمام هذه الفحوصات قبل الشحن في تقليل وقت التشغيل في مصنعكم.
هل يمكن لجهاز واحد لتصنيع قنوات الدعامات تشغيل ملفات تعريف متعددة؟ ›
من حيث المبدأ، نعم، ولكن إمكانية إنتاج مقاطع متعددة تعتمد على أحجام المقاطع ومدى اختلافها. يتطلب كل حجم مقطع عادةً مجموعة أدوات لف خاصة به، وقد تحتاج محطات التشكيل ومواقع التثقيب والقطع إلى تعديل أو تغيير. تشغيل مقاطع مختلفة تمامًا على خط إنتاج واحد قد يزيد من وقت وتكلفة التغيير. إذا كنت تخطط لإنتاج عدة أحجام من قنوات الدعامات، فحدد جميع المقاطع وتكرار التغيير المتوقع أثناء طلب عرض السعر حتى يمكن تهيئة خط الإنتاج وفقًا لذلك.
