

تموج حافة الفولاذ الخفيف: أسباب وحلول حواف المسامير
لماذا تتشكل تموجات على حواف حواف مسامير الفولاذ الرقيقة، وكيف يُعالج التحكم في فجوة اللف هذه المشكلة؟
عند خروج مسمار فولاذي خفيف من آخر مرحلة تشكيل، يجب أن تكون حوافه مستوية. ولكن في بعض الأحيان، قد تلاحظ حافة متموجة أو متعرجة تمتد على طول الحافة. لا يُعد هذا الفولاذ الخفيف التموج في حافة مشكلة تجميلية عشوائية في كثير من الحالات، بل هو عرض متكرر لتوزيع غير متساوٍ للإجهاد واستطالة تفاضلية تحدث داخل آلة التشكيل. ولتصحيح ذلك، يجب النظر إلى فجوة الدرفلة ، وتوازن تسلسل التشكيل، وحالة الأدوات، ومتغيرات الشريط الوارد كنظام متكامل ومتفاعل.
نظرة عامة على المقال
لماذا تتشكل موجة الحافة في حواف المسامير الفولاذية ذات المقياس الخفيف؟
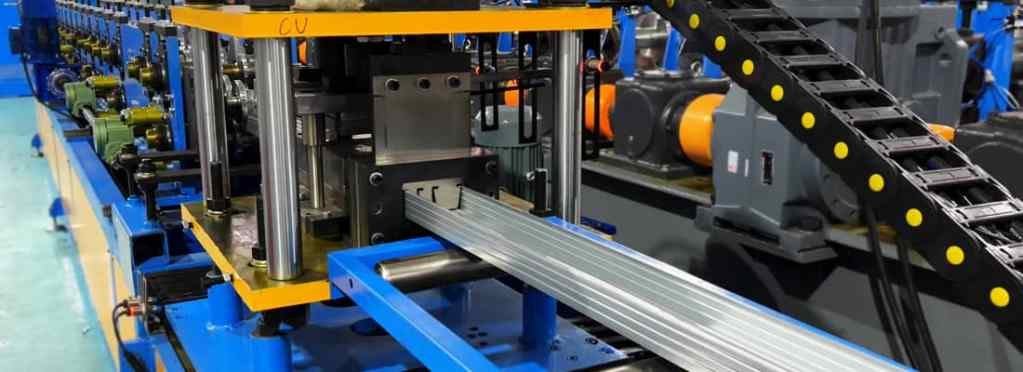
تعتمد عملية تشكيل اللفائف على ثني شريط مسطح عبر سلسلة من التمريرات التي تُشكّل المقطع العرضي تدريجيًا. في مقطع الدعامة، لا تتحرك الشبكة والشفتان بنفس المسافة أثناء تشكيل الشريط. يجب أن تتمدد حواف الشفة قليلًا أكثر من خط منتصف الشبكة لاستيعاب الشكل الهندسي، ولكن يجب التحكم في هذا التفاوت في الإجهاد. عندما يتجاوز التشوه الموضعي قدرة المادة على توزيع الإجهاد بشكل متساوٍ، تظهر تموجات أو تجاعيد على حافة الشفة.
ميكانيكيًا، يحدث هذا عندما يدخل الشريط مسارًا منحرفًا قليلًا عن المستوى، أو عندما يُجبر أحد جانبي الأداة المادة على التحرك أكثر من الجانب الآخر. ولأن الفولاذ الرقيق - الذي يتراوح سمكه عادةً بين 0.45 و1.2 مم - يتميز بمقاومة انحناء منخفضة، فإنه يميل إلى الانبعاج المرن قبل أن يتشوه لدنًا. حتى مقدار ضئيل من الضغط غير المرغوب فيه عند حافة الشفة سيؤدي إلى تموجات مرئية بدلًا من التدفق السلس.
إنّ الفيزياء الكامنة وراء هذه الظاهرة موثقة جيداً في مجال تشكيل الصفائح المعدنية: إذ تنشأ موجة حافة الفولاذ الرقيق عندما تتعرض منطقة الحافة لإجهاد انضغاطي متبقٍ بعد مرورها عبر محطة التشكيل. ومع انتقال المقطع العرضي عبر المحطات اللاحقة، يُعاد توزيع هذا الإجهاد المتبقي ويصبح مرئياً كموجة دورية على طول الحافة.
الأسباب الرئيسية ومسار التشخيص
قبل إجراء أي تعديل على أي جزء من أجزاء الماكينة، يجب التمييز بين الأسباب الناجمة عن إعداد الأدوات وتلك الناجمة عن الشريط الوارد. تكون أسرع عملية تشخيصية على ماكينة تشكيل اللفائف ذات المسامير والمسارات كما يلي:
- قم بتشغيل شريط قصير عبر آلة الطحن بدون استخدام أدلة الحافة لمعرفة ما إذا كانت الموجة تظل متناظرة أم تتحرك من جانب إلى آخر - وهذا يفصل عدم توازن الأدوات عن مشاكل الحركة الجانبية.
- قم بقياس عرض الحافة في عدة مواضع على طول المقطع الجانبي: يشير العرض غير المتساوي إلى أن الشريط لا يتم تثبيته بشكل متسق بين التمريرات.
- تحقق من وجود علامات أو تلميع على حافة الشفة: غالبًا ما تشير البقع الساطعة إلى أن الشريط يلامس كتف الأسطوانة بشدة، مما يؤدي إلى منطقة الضغط التي تسبب الانبعاج.
- تحقق من أن فجوة اللفائف موحدة عبر الوجه الكامل باستخدام رقاقات معدنية أو مقياس سماكة أثناء ثبات اللفائف، ثم تحقق تحت الحمل بسرعة الإنتاج.
بمجرد أن يعزل مسار التشخيص المتغيرات المساهمة، فإن التصحيح عادة ما يندرج ضمن أحد المجالات الأربعة.
عدم تناسق فجوة اللف وضغط الشفة
السبب الأكثر شيوعًا هو عدم ضبط فجوة الدرفلة، تموج حافة الشريط. في عملية الدرفلة المتقنة، يجب أن تلامس الدرفلة العلوية والسفلية الشريط بشكل متناظر، بحيث تنحني حافة الشريط تدريجيًا دون ضغط. إذا كانت الفجوة أضيق من جانب واحد أو صغيرة جدًا بشكل عام، فإن سطح الدرفلة يضغط على حافة الشريط ضغطًا خفيفًا. يدفع هذا الضغط المادة جانبيًا وخلفيًا، مما يخلق نفس حالة الضغط التي تؤدي إلى تموج حافة الفولاذ الرقيق.
يتطلب تصحيح ذلك فحص فجوة الدرفلة على مراحل عبر سطح الدرفلة، وليس فقط في المنتصف أو عند أحد الكتفين. يظهر الفولاذ الرقيق تموجًا حافيًا سريعًا حتى مع اختلاف بضعة أجزاء من مئة من المليمتر، لذا يجب إجراء التعديل مع توقف آلة الدرفلة وإغلاق زوج الدرفلة بالكامل. ثم يُعاد الفحص مع تشغيل الشريط لقياس ما إذا كانت الفجوة تتسع تحت حمل التشكيل، مما يشير إلى انحراف المغزل أو تآكل المحامل بدلًا من الإعداد الثابت.
توازن تسلسل التكوين
ومن العوامل ذات الصلة تسلسل التشكيل نفسه. فإذا تم ثني الحافة بقوة مفرطة في تمريرة واحدة، فلن تتمكن المادة عند نصف قطر الثني من التدفق إلى الداخل بالسرعة الكافية، وبالتالي ستعوض ذلك بالتقوس عند الحافة الحرة. من ناحية أخرى، إذا تم تشكيل المقطع الجانبي تدريجيًا جدًا، فقد لا تحافظ التمريرات اللاحقة على شد كافٍ للشريط لتثبيت الجدار بشكل مسطح، مما يسمح للحافة بالانحراف جانبيًا.
الهدف هو تحقيق تسلسل متوازن حيث تُساهم كل مرحلة بكمية متساوية تقريبًا من أعمال التشكيل. عند تشخيص تموج الحافة، لاحظ المرحلة التي تُسبب التموج في البداية. إذا ظهر التموج مباشرةً بعد مرحلة تُنفذ أكثر من نصف زاوية الانحناء الكلية، فإن جدول التشكيل يكون مفرطًا في تلك المرحلة. نظرًا لأن الفولاذ الرقيق ذو قدرة محدودة على امتصاص الانحناء السريع دون حدوث تشوه، فقد يحتاج التسلسل إلى توزيع زيادة الانحناء بشكل أدق على عدة محطات.
حالة الأدوات وتفاعل المواد
غالبًا ما يتم إغفال حالة أدوات التشكيل عند ظهور تموجات على حافة الفولاذ الرقيق، خاصةً في الآلات الحديثة حيث يفترض المشغلون أن أدوات التشكيل لا تزال حادة. عمليًا، حتى التآكل الطفيف في نصف قطر الأسطوانة السفلية أو تراكم كمية صغيرة من المعدن على سطح تشكيل الحافة يمكن أن يغير هندسة التلامس الموضعية. قد تُحدث هذه الهندسة المتغيرة تأثيرًا ضاغطًا يضغط على حافة الشريط، مما يُساهم في ظهور نفس أعراض فجوة الأسطوانة غير الصحيحة.
وبالمثل، يجب مراعاة متغيرات الشريط الوارد. فالشريط ذو التقوس الطفيف أو اللفة ذات الحواف المدرفلة لها خصائص استطالة حافة مختلفة عن الشريط المسطح تمامًا. وتُضخّم عملية تشكيل اللفائف هذه الانحرافات الواردة؛ فما قد يكون تسطحًا مقبولًا لشريط عادي يصبح غير مقبول بعد عدة تمريرات تشكيل. عندما يظهر تموج الحافة فقط مع لفائف معينة، قارن اتساق عرض الشريط الوارد وحالة الحافة بمواصفاتك. وتتأثر العلاقة بين تشكيل الحافة وانبعاجها بهذه المتغيرات السابقة - الموثقة في مراجع تشكيل المعادن الشائعة حول سلوك تشكيل اللفائف على البارد (انظر الخلفية الهندسية لميكانيكا تشكيل اللفائف). وبناءً على حجم إنتاجك، فكّر في إضافة تمريرة تسوية خفيفة أو مُقوِّم مدخل لتطبيع شكل الشريط قبل دخوله إلى مطحنة التشكيل.
الإجراءات التصحيحية والمفاضلات العملية
عند التأكد من أن ضبط فجوة الدرفلة هو السبب الرئيسي، فإن عملية التصحيح ميكانيكية، ولكن يجب إجراؤها بشكل منهجي. ابدأ من الطبقة التي يظهر عندها تموج حافة الفولاذ الرقيق، واعمل على كل من الطبقة السابقة واللاحقة لها. اضبط فجوة الدرفلة بزيادات صغيرة، مع التحقق من تأثير ذلك على استواء المقطع العرضي في كل خطوة، بدلاً من الاعتماد على التقييم البصري فقط. يوفر استخدام مسطرة مستقيمة على عرض الشفة طريقة عملية للكشف عما إذا كان تموج حافة الفولاذ الرقيق يتناقص أو ينتقل إلى الجدار.
| العامل المساهم | الآلية | ما الذي يجب فحصه؟ | التصحيح / النظر |
|---|---|---|---|
| عدم تناسق فجوة الدوران | يؤدي الضغط غير المتساوي أو المفرط للدرفلة إلى سحق حافة الشفة، مما يخلق منطقة ضغط. | توحيد فجوة اللفائف على كامل سطح اللفائف مع توقف المطحنة وتشغيل الشريط تحت الحمل. | اضبط الفجوة بحيث تنحني الأسطوانة دون ضغط المعدن غير المشكّل. راقب اتساع الفجوة تحت الحمل، مما يشير إلى انحراف المغزل أو تآكل المحامل. |
| اختلال تسلسل التكوين | إن تمريرة تؤدي إلى زاوية انحناء كلية كبيرة جدًا تجبر المادة على الانبعاج عند الحافة الحرة بدلاً من التدفق إلى الداخل. | حدد نقطة ظهور الموجة لأول مرة. إذا كانت هذه الموجة تلي نقطة أخرى تتجاوز فيها زاوية الانحناء الإجمالية نصف الزاوية، فإن الجدول الزمني يكون مفرطًا في الحماس. | قم بتوزيع الزيادة في الانحناء بشكل أكثر توازناً على عدة محطات بحيث تساهم كل عملية تمرير بكمية متساوية تقريباً من أعمال التشكيل. |
| تآكل الأدوات | يؤدي التآكل في نصف قطر اللفة السفلية أو منطقة تشكيل الحافة إلى تغيير هندسة التلامس، مما يخلق تأثير تثبيت يضغط على حافة الشريط. | افحص نصف قطر تشكيل الحافة على الأسطوانة السفلية بحثًا عن استدارة الحواف أو تآكل الجوانب. | قارن نصف القطر المتآكل مع الرسم الأصلي للأداة. حتى التآكل الطفيف قد يُغيّر نقطة التلامس ويُبطل أي تصحيح تم إجراؤه من خلال ضبط الفجوة. |
| متغيرات الشريط الواردة | تعمل حواف التاج الشريطية أو حواف اللفائف الملفوفة على تغيير خصائص استطالة الحافة، والتي يقوم المطحن بتضخيمها إلى موجة حافة مرئية. | عندما تظهر موجة الحافة فقط مع ملفات معينة، قارن اتساق عرض الشريط الوارد وحالة الحافة بالمواصفات. | ضع في اعتبارك إضافة تمريرة تسوية خفيفة أو جهاز تقويم المدخل لتطبيع شكل الشريط قبل دخوله إلى مطحنة التشكيل. |
هناك مفاضلة عملية يجب مراعاتها: فزيادة فجوة الدرفلة بشكل مفرط تُزيل تموج حافة الفولاذ الرقيق عن طريق إجبار المادة على أن تكون مسطحة، ولكنها في الوقت نفسه تزيد من تآكل الدرفلة وقد تُصلّب حافة الشفة لدرجة تُعيق عمليات التثقيب أو القطع اللاحقة. الهدف ليس إجبار الشريط على أن يكون مسطحًا من خلال الضغط، بل ضبط الفجوة بحيث تثني الدرفلة الشفة دون الضغط على المعدن غير المُشكّل. يجب أن يكون التحكم في فجوة الدرفلة أشبه بتصحيح حالة التشكيل، وليس كإخفاء عيب.
عند الاشتباه بتآكل أدوات التشكيل، افحص نصف قطر تشكيل الحافة على الأسطوانة السفلية بحثًا عن استدارة الحواف أو تآكل الجوانب. إذا اتسع نصف القطر ولو قليلًا مقارنةً برسم الأداة الأصلي، فإن نقطة التلامس تتحرك للخارج باتجاه حافة الشفة، مما يُغير موضع تطبيق قوة التشكيل. هذا أحد أسباب تموج حافة شفة مسمار التثبيت في نظام LGS غالبًا بعد ضبط الفجوة: فقد يكون شكل الأداة نفسه متآكلًا بدرجة كافية لتعويض أي تصحيح للفجوة يتم إجراؤه.
خلاصة عملية لمديري الإنتاج
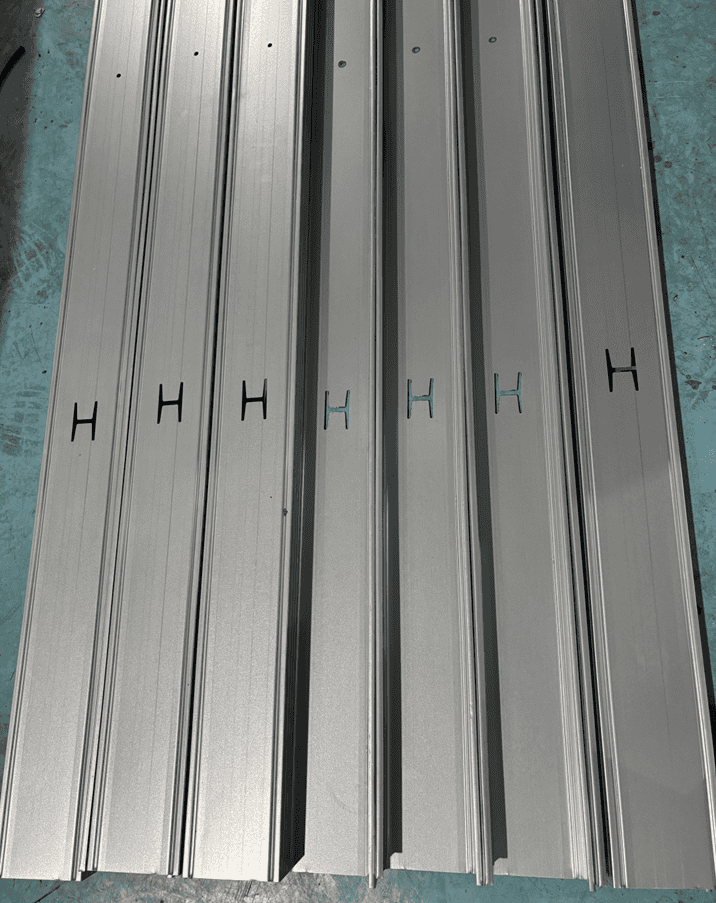
في بيئة الإنتاج، تُشغَّل قطاعات الهياكل الفولاذية الخفيفة بسرعات متوسطة، وعادةً ما تظهر أعراض تموج الحواف بعد تغيير أدوات التشكيل، أو دفعة جديدة من اللفائف، أو تغيير نظام التشحيم. يُعدّ هذا التوقيت مؤشرًا تشخيصيًا بحد ذاته، إذ يُشير إلى تغيير في المتغيرات المتفاعلة وليس إلى عيب في تصميم القطاع أو آلة التشكيل. والحل الأمثل هو التعامل مع استواء قطاع الفولاذ الخفيف كمعامل في العملية يتأثر بموضع فجوة الدرفلة، وتوازن حمل التشكيل، وهندسة دخول الشريط.
بالنسبة لخط تشكيل اللفائف MTC، فإن المبدأ العملي هو نفسه المتبع في أي عملية تشكيل عالية الجودة: يجب ضبط فجوة اللفائف للسماح بالتدفق الطبيعي للمادة عند حافة الشفة دون ضغط اصطناعي، ويجب أن يكون تسلسل التشكيل تدريجيًا بما يكفي لسمك المادة المحدد. عند ضبط هذه المعايير بشكل صحيح، يبقى الإجهاد المتبقي في الشفة أقل من عتبة الانبعاج، عيوب تشكيل اللفائف في المسامير والمسارات، مثل تموج حافة الفولاذ الرقيق، طوال عملية تشكيل اللفائف.
الأسئلة الشائعة
عند تقييم خط تشكيل اللفائف للمسامير الفولاذية ذات المقياس الخفيف، ما هي سرعة الخط التي يجب أن أحددها لتحقيق التوازن بين حجم الإنتاج والتحكم في تموج الحافة؟ ›
بالنسبة للمسامير الفولاذية ذات السماكة الخفيفة التي تتراوح بين 0.45 و1.2 مم، تتراوح سرعات التشكيل النموذجية بين 20 و40 مترًا/دقيقة لقطاعات المسامير القياسية على شكل حرف C. يتطلب التشغيل بسرعات أعلى من 40 مترًا/دقيقة مراعاة اعتبارات إضافية: فالسرعات العالية تزيد من تباينات شد الشريط الديناميكي بين عمليات التشكيل، مما قد يُضخّم الاستطالة التفاضلية التي تُسبب تموجات الحواف. إذا كانت توقعات الإنتاج لديك تتطلب سرعات أعلى من هذا النطاق، فيجب عليك تحديد خط إنتاج بعدد أكبر من عمليات التشكيل (عادةً من 12 إلى 16 عملية تشكيل بدلاً من 8 إلى 10) للحفاظ على انخفاض الزيادة في الانحناء لكل عملية تشكيل، بالإضافة إلى مُجمِّع دخول عالي السرعة لتخفيف تقلبات شد الشريط. غالبًا ما يتجاهل المشترون أن سرعة خط الإنتاج المُصنَّفة لا يُمكن تحقيقها إلا مع لفائف ذات عرض ثابت وحالة حواف متجانسة؛ إذا كان الشريط الوارد لديك يختلف من دفعة إلى أخرى، فخطط لسرعة مستمرة مُخفَّضة بنسبة 60-70% من الحد الأقصى للحفاظ على دقة التسطيح.
كيف يمكنني الاختيار بين آلة تشكيل اللفائف التقليدية وآلة أخرى مزودة بنظام ضبط فجوة اللفائف المؤازر عندما يتضمن مزيج الإنتاج الخاص بي أعماقًا متعددة للمسامير وعرضًا مختلفًا للحواف؟ ›
إذا كنت تُجري عمليات إنتاج طويلة لقطاع واحد، فإن آلة تشكيل اللفائف الميكانيكية التقليدية مع ضبط يدوي للفجوة تُعدّ فعّالة من حيث التكلفة وكافية للتحكم في تموج الحواف. مع ذلك، إذا كنت تُغيّر القطاعات أكثر من مرة في الوردية الواحدة، أو كنت بحاجة إلى الحفاظ على دقة عالية في استواء الحواف مع تغييرات سريعة في المقاسات، يصبح ضبط الفجوة بواسطة نظام مؤازر في آخر 3-4 تمريرات ذا قيمة كبيرة. يسمح لك التحكم المؤازر ببرمجة إعدادات الفجوة لكل قطاع، مما يُزيل خطر إدخال المشغلين لعدم تناسق الفجوة أثناء عمليات التغيير اليدوية - وهو سبب رئيسي لتموج الحواف. من ناحية أخرى، تُكلّف المحطات المُشغّلة بنظام مؤازر ما يقارب 25-35% أكثر لكل تمريرة، وتُضيف تعقيدًا إلى عملية التحكم. قاعدة عملية: إذا تجاوز مزيج منتجاتك ثلاثة أعماق للمسامير، وكنت تعمل بسرعة أقل من 40 مترًا/دقيقة، ففكّر في استخدام الضبط المؤازر فقط في آخر تمريرتين للتشكيل وتمريرة التسوية. هذا يُتيح لك إمكانية التصحيح في المناطق التي يكون فيها تموج الحواف أكثر حساسية، دون الحاجة إلى دفع تكلفة التحكم المؤازر في جميع المحطات.
ما هي مواصفات الشريط الوارد التي يجب أن أفرضها على مورد اللفائف لتقليل مخاطر تموج الحواف على الدعامات الفولاذية ذات المقياس الخفيف؟ ›
لمنع تموج الحواف من الظهور في المراحل السابقة، حدد ثلاثة معايير أساسية في طلب شراء اللفائف. أولًا، حدد تفاوت عرض الشريط بـ ±0.3 مم لطول اللفة بالكامل. يؤدي التفاوت الأكبر إلى انزياح الشريط جانبيًا أثناء عملية التشكيل، مما يُسبب عدم انتظام في تشكيل الحواف وضغطًا موضعيًا عند إحدى الحواف. ثانيًا، حدد ارتفاعًا أقصى للنتوءات على حواف القطع بـ 0.05 مم. تعمل النتوءات الزائدة على تركيز الإجهاد، مما يؤدي إلى انضغاط موضعي بين اللفات، مُنتجةً منطقة ضغط مماثلة لتلك الناتجة عن فجوة اللف الضيقة. ثالثًا، اطلب ألا يتجاوز تقوس الشريط (سماكة المركز مقابل سماكة الحافة) 1.5% من السماكة الاسمية. يُؤدي التقوس الأعلى إلى استطالة تفاضلية عبر عرض الشريط، والتي يُحولها تشكيل اللفائف مباشرةً إلى تموج الحواف. إذا لم يتمكن المورد من ضمان هذه التفاوتات، فخطط لاستخدام مُقوِّم دخول مُدمج مع إمكانية تشذيب الحواف؛ يُضيف هذا حوالي 15-20% إلى تكلفة خط الإنتاج، ولكنه يُزيل المتغير الأكثر شيوعًا المتعلق بالمواد في تشخيص تموج الحواف.
خلال مرحلة تصميم أدوات الدرفلة لملف تعريف جديد على شكل حرف C، ما هي مواصفات نصف قطر الحافة التي تمنع حدوث تموج الحافة قبل بدء الإنتاج؟ ›
يجب تحديد نصف قطر الانحناء الداخلي عند نقطة اتصال الجدار بالفلنجة بين 1.5 و2.5 ضعف سُمك المادة للمسامير الفولاذية ذات السماكة الخفيفة. يؤدي نصف القطر الأقل من 1.5 ضعف السُمك إلى تركيز الإجهاد عند خط الانحناء، مما يُبطئ تدفق المادة باتجاه الجدار؛ ثم تنتقل المادة الزائدة إلى حافة الفلنجة الحرة، مُشكلةً موجة. أما نصف القطر الأكبر من 2.5 ضعف السُمك فيُقلل من كمية التشكيل على البارد اللازمة لتثبيت الفلنجة بشكل مُسطح، مما يجعل المقطع الجانبي أكثر عُرضةً للارتداد ويتطلب ضغطًا أكبر للدرفلة في المراحل اللاحقة، مما يُزيد من خطر انضغاط الحافة. بالإضافة إلى ذلك، يجب تحديد أن يكون نصف قطر الدرفلة السفلي مُصممًا بحافة تخفيف تتراوح بين 0.1 و0.2 مم على الجانب الخارجي لنصف قطر الانحناء. تمنع هذه الحافة كتف الدرفلة من ملامسة منطقة الفلنجة المُسطحة بعد الانحناء، مما يُزيل تأثير التثبيت الذي يُسبب إجهادًا مُتبقيًا ضاغطًا. يُعد تنفيذ هاتين المواصفتين غير مُكلف نسبيًا في مرحلة التصميم، ولكن من شبه المُستحيل تعديلهما لاحقًا بضبط فجوة الدرفلة بعد قطع الأدوات.
ما هي أهم فحوصات الصيانة التي تُجرى على آلة تشكيل اللفائف نفسها بمرور الوقت لمنع ظهور تموجات الحواف على المقاطع التي كانت مسطحة في السابق؟ ›
تؤثر ثلاثة عناصر صيانة بشكل مباشر على تموج الحواف في المسامير الرقيقة. أولًا، افحص خلوص محامل المغزل على أعمدة التشكيل السفلية كل 500 ساعة تشغيل. يؤدي تآكل المحامل حتى لو كان بمقدار 0.05 مم إلى حركة رأسية للأسطوانات تحت الحمل، مما يُغير فجوة الأسطوانات الفعالة ديناميكيًا من تمريرة إلى أخرى؛ وهذا سبب رئيسي لتموج الحواف المتقطع الذي يظهر فقط عند شدات معينة للملف. ثانيًا، قِس الانحراف على أسطح أسطوانات التشكيل - وتحديدًا منطقة تشكيل الحافة - باستخدام مؤشر قياس أثناء دوران الأسطوانات بدون شريط. يُعتبر إجمالي الانحراف المُشار إليه أقل من 0.03 مم مقبولًا؛ وفوق ذلك، تُحدث كل دورة للأسطوانة تغيرًا دوريًا في الفجوة يتحول إلى موجات دورية على طول الحافة. ثالثًا، تحقق من خشونة سطح الأسطوانة في منطقة الحافة باستخدام مقياس خشونة محمول. عندما تتجاوز خشونة السطح 0.8 ميكرومتر Ra، تميل الأسطوانة إلى التقاط جزيئات مجهرية من الزنك أو الفولاذ من الشريط، مما يُسبب ارتفاعات موضعية تُؤدي إلى انخفاض الحافة. يجب إزالة هذه الارتفاعات عن طريق التلميع. وإلا، يصبح تحقيق فجوة دوران ثابتة أمرًا مستحيلاً. ويُعدّ جدول الصيانة الوقائية الذي يرتكز على هذه الفحوصات الثلاثة أكثر فعالية في منع تموج الحافة من أي قدر من ضبط فجوة الدوران التفاعلي.
هل ينبغي عليّ تحديد جهاز تقويم ما بعد القطع أو جهاز تقويم بالدرفلة بعد مطحنة التشكيل لتصحيح تموج الحافة، أم أن ذلك يعالج عرضًا وليس سببًا؟ ›
يمكن لجهاز تقويم الحواف بعد آلة التشكيل تصحيح تموجات الحواف منخفضة السعة (سعة أقل من 1 مم على امتداد 300 مم)، ولكن لا ينبغي أبدًا الاعتماد عليه كحل أساسي. فوضع جهاز التقويم مباشرةً بعد مكبس القطع يُضيف شدًا إضافيًا بعد تمريرة التشكيل النهائية؛ وقد يُخفي هذا الشد تموجات الحواف أثناء الإعداد الأولي، مما يُضلل المشغلين ويجعلهم يعتقدون أن عملية التشكيل صحيحة. وعند تجاوز جهاز التقويم لاحقًا للصيانة، يعود العيب للظهور. إذا استمرت تموجات الحواف المتبقية بعد تحسين تسلسل التشكيل وفجوة الأسطوانات، فإن الحل الأمثل هو إضافة تمريرة تسوية واحدة مُخصصة لحواف الشفة، مُصممة لتقليل سُمك الشفة بنسبة 2-3% دون ملامسة الجزء الرئيسي. يُوزع هذا التسوية الموضعية الإجهاد المتبقي دون الاعتماد على شد الشريط الكلي. فقط في الحالات التي يتم فيها استبعاد جميع متغيرات الأدوات والمواد - ويتجاوز اتساع موجة الحافة 2 مم - يجب عليك التفكير في وحدة تسوية بكرات كاملة العرض، وفي هذه الحالة توقع طول خط إضافي يتراوح بين 3 و 5 أمتار بالإضافة إلى نظام محرك منفصل.

[…] للاطلاع على مناقشة مفصلة حول حواف المسامير غير المستقرة، راجع دليل MTC الخاص بتموج حافة الفولاذ ذي المقياس الخفيف. […]