
التثقيب المسبق مقابل التثقيب اللاحق في تشكيل اللفائف: أي نظام يجب أن تختار؟
التثقيب المسبق مقابل التثقيب اللاحق في تشكيل اللفائف: أي نظام يجب أن تختار؟
في العديد من مشاريع التشكيل الهيكلي، التثقيب في عملية التشكيل بالدرفلة مجرد إضافة اختيارية إلى آلة قياسية. فموقع عملية التثقيب يؤثر على دقة الثقوب، وسرعة الإنتاج، وتصميم أدوات الدرفلة، وتخطيط الآلة، وفي النهاية على جودة أبعاد المنتج النهائي.
يصبح هذا الأمر بالغ الأهمية بشكل خاص بالنسبة لعوارض C/Z، وقنوات تركيب الألواح الشمسية، وأعمدة رفوف التخزين، وصواني الكابلات، وغيرها من المنتجات المشكلة بالدرفلة التي تحتوي على ثقوب أو فتحات أو شقوق متكررة.
عند تقييم خط إنتاج تشكيل اللفائف الجديد، يواجه المشترون عادةً خيارين: تشكيل اللفائف قبل التثقيب، حيث يتم عمل الثقوب بينما لا يزال الشريط مسطحًا، وتشكيل اللفائف بعد التثقيب، حيث يتم تثقيب الشكل بعد اكتمال معظم أو كل عمليات التشكيل.
لا يوجد نظام أفضل من الآخر بشكل مطلق. يعتمد الحل الأمثل على هندسة المقطع الجانبي، وموقع الثقب، وخصائص المادة، ومتطلبات التفاوت، ومعدل الإنتاج.
نظرة عامة على المقالة
ما هي عملية التثقيب المسبق في خط تشكيل اللفائف؟
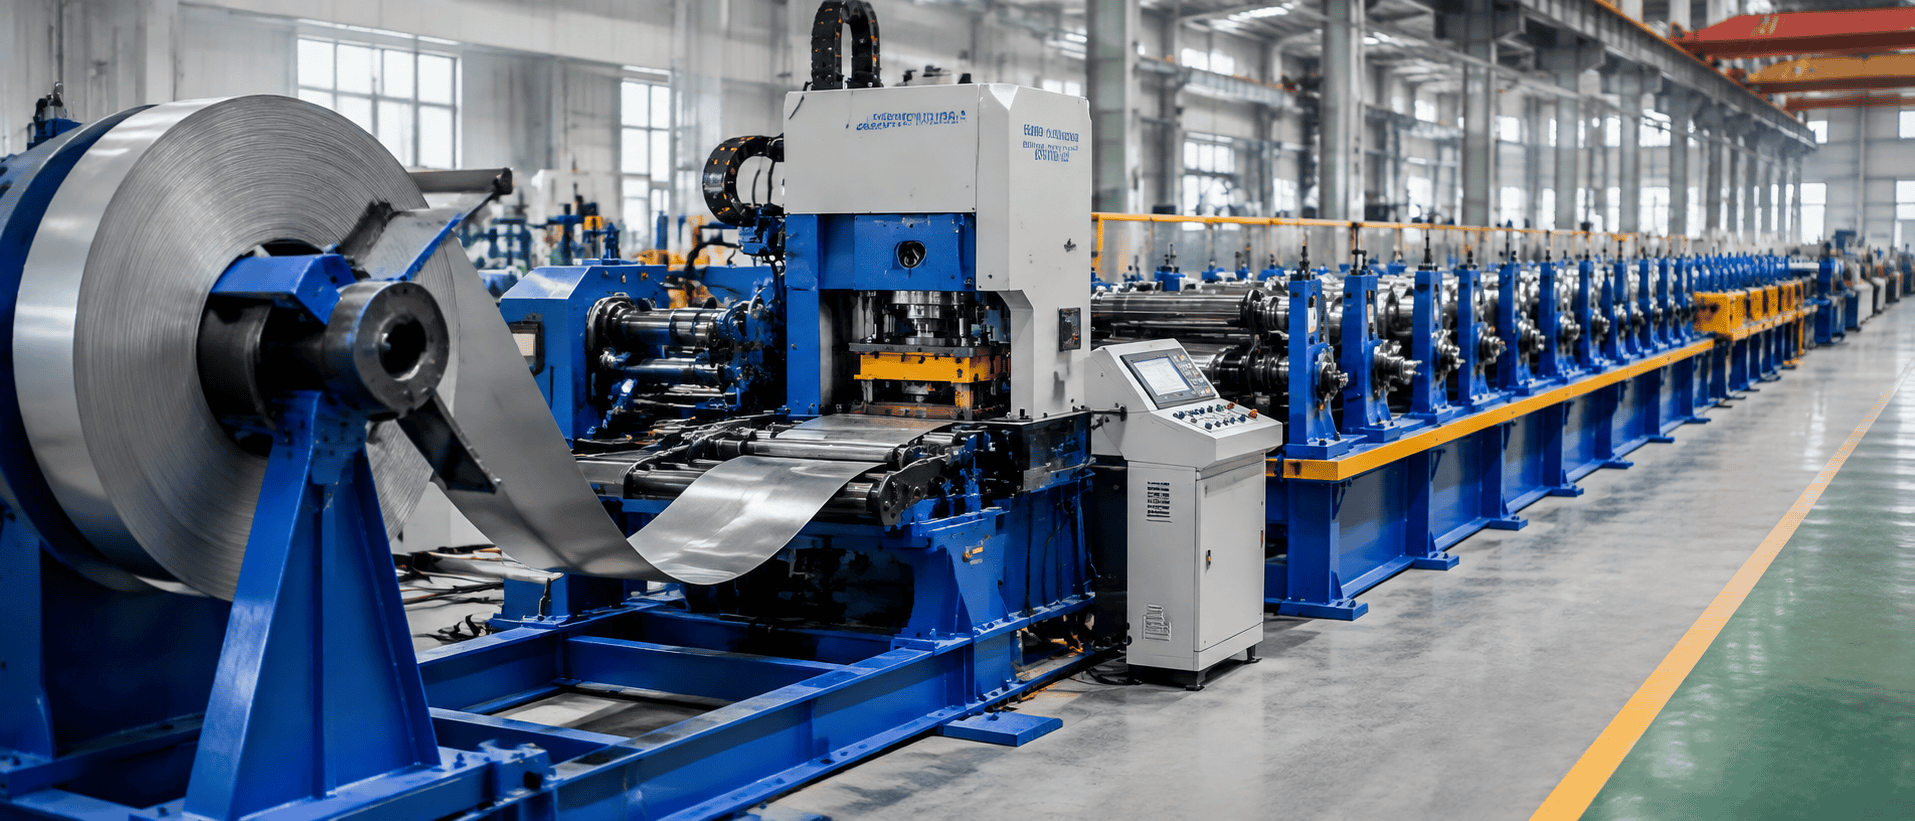
في عملية التشكيل بالدرفلة التقليدية قبل التثقيب ، تمر اللفة عبر وحدة فك اللف ووحدة التسوية أو التغذية المؤازرة قبل دخولها إلى مكبس التثقيب. تُثقب الثقوب والشقوق والفجوات بينما تبقى المادة مسطحة. ثم يدخل الشريط إلى آلة التشكيل.
تتمثل العملية النموذجية فيما يلي:
فك اللفائف ← التسوية ← التغذية المؤازرة ← التثقيب ← تشكيل اللفائف ← القطع ← الانحراف
يُستخدم هذا التكوين على نطاق واسع لأن المواد المسطحة يسهل دعمها ويمكن لأدوات التثقيب والتشكيل التقليدية أن تقترب من الشريط بشكل عمودي.
بالنسبة للمنتجات ذات فتحات التوصيل المتعددة، لنظام التثقيب المؤازر تنسيق طول التغذية وموضع التثقيب من خلال وحدة التحكم المنطقية القابلة للبرمجة (PLC). وبالتالي، يمكن برمجة أنماط ثقوب مختلفة لأطوال نهائية مختلفة دون الحاجة إلى إعادة ضبط موضع كل أداة تثقيب يدويًا.
تتمثل الميزة الهندسية الرئيسية في سهولة الوصول. فعملية ثقب شريط مسطح تتطلب عموماً أدوات أبسط من عملية ثقب مقطع ثلاثي الأبعاد.
ومع ذلك، يجب أن تمر الفتحة بعد ذلك بعملية التشكيل الكاملة.
وهذا يُدخل أهم قيود التثقيب المسبق: تشوه الثقب المثقوب.
لماذا يمكن أن تتشوه الثقوب المثقوبة مسبقًا أثناء عملية التشكيل بالدرفلة؟
تُشكّل عملية التشكيل بالدرفلة شريطًا مسطحًا تدريجيًا عبر محطات تشكيل متعددة. لا تتحرك المادة للأمام ببساطة دون تشوه، بل تتعرض مناطق مختلفة من الشريط لإجهادات طولية وعرضية متفاوتة أثناء عملية التشكيل.
إذا وُضِعَ ثقبٌ أو شقٌّ مُسبق الصنع بالقرب من خطّ الانحناء، فقد تتمدد المادة المحيطة به مع حدوث الانحناء. وقد يصبح الثقب الدائري بيضاويًا بعض الشيء، بينما قد يتغير طول الشق أو اتجاهه.
لذا، توصي الإرشادات الفنية لتشكيل المعادن بالدرفلة باستمرار بإبعاد الثقوب والشقوق المثقوبة مسبقًا عن خطوط الثني قدر الإمكان. شركة إم بي ميتالز
تؤكد الأبحاث التي أُجريت على الألواح المثقبة أيضًا أن الإجهادات الطولية والعرضية غير المنتظمة حول الثقوب يمكن أن تُسهم في حدوث التواء أثناء عملية التشكيل بالدرفلة. (مجلات سيج)
هذا لا يعني أن التوجيه المسبق غير دقيق.
في الواقع، لعملية التثقيب المصممة هندسيًا بشكل صحيح في تشكيل اللفائف أن تحقق تكرارًا ممتازًا. وتكمن المسألة الأساسية في فهم كيفية تحرك المادة بعد تثقيبها.
موضع الثقب بالنسبة للانحناء
عادة ما يكون من الأسهل بكثير الحفاظ على ثقب يقع في شبكة واسعة وغير مشوهة نسبياً مقارنة بثقب يقع مباشرة بجوار انحناء بزاوية 90 درجة.
قوة المواد
تتطلب أنواع الفولاذ ذات المقاومة العالية عمومًا قوى تشكيل أكبر، وقد تُظهر سلوكًا مختلفًا في استعادة المرونة. لذا، يجب مراعاة تسلسل التشكيل بالتزامن مع تصميم عملية التثقيب.
حجم الثقب والشق
للثقب الدائري الصغير تأثير أقل على صلابة الشريط من الشق الكبير الذي يزيل جزءًا كبيرًا من المقطع العرضي.
يمكن أن تؤدي الفتحات الكبيرة إلى إضعاف الشريط موضعياً أثناء التشكيل، وقد تتطلب نمط زهرة معدل أو عمليات تشكيل إضافية.
ما هو ما بعد اللكم؟
في عملية التشكيل بالدرفلة بعد التثقيب، يتم تشكيل الشريط أولاً ثم يتم تثقيب الثقوب المطلوبة في الشكل النهائي أو شبه النهائي.
قد يكون التكوين المبسط كما يلي:
فك اللفائف ← تشكيل اللفائف ← تحديد المواقع بواسطة محرك سيرفو ← التثقيب ← القطع
الميزة الرئيسية واضحة: يتم إنتاج الثقب بعد أن يتم تحديد الشكل الهندسي للمقطع العرضي بالفعل.
وبالتالي، لا يوجد سوى القليل من عمليات التشكيل بالدرفلة اللاحقة المتاحة لتغيير شكل الثقب، أو لا يوجد أي منها على الإطلاق.
بالنسبة لتفاوتات موضعية عالية للغاية بين الثقب والملف الجانبي، يمكن أن يجعل هذا عملية التثقيب اللاحق في تشكيل اللفائف جذابة.
لكن المشكلة الميكانيكية تصبح أكثر تعقيداً.
بدلاً من ثقب شريط مسطح، تحتاج الأدوات الآن إلى الدخول في شكل ثلاثي الأبعاد. يمكن أن تتداخل الجدران الجانبية أو حواف الإرجاع أو الأجزاء المغلقة مع المثقب والقالب.
يجب أن يدعم القالب أيضًا الشكل المتشكل بشكل كافٍ أثناء عملية التثقيب.
قد يؤدي ذلك إلى زيادة تعقيد الأدوات بشكل كبير.
التثقيب المسبق مقابل التثقيب اللاحق: الاختلافات الهندسية الرئيسية
بالنسبة لمشتري الآلات، لا ينبغي اختزال المقارنة إلى أي نظام يكلف أقل.
ينطوي القرار الحقيقي على عدة عوامل.
| عامل | التحضير للثقب | ما بعد التثقيب |
|---|---|---|
| إمكانية الوصول إلى الأدوات | ممتاز | يعتمد ذلك على الملف الشخصي |
| تعقيد أدوات التثقيب | عادة أقل | عادة أعلى |
| خطر تشوه الثقوب الناتج عن عملية التشكيل | أعلى | أدنى |
| تثقيب المواد المسطحة | نعم | لا |
| مناسب للأنماط المتكررة | ممتاز | جيد |
| علاقة وثيقة جداً بين الثقب والانحناء | يتطلب مراجعة هندسية | غالباً ما يكون ذلك مفيداً |
| تعقيد تصميم الآلة | معتدل | أعلى من المحتمل |
| مقاطع هيكلية ذات حجم كبير | شائع جداً | يعتمد على التطبيق |
هذه المقارنة هي السبب في أنه ينبغي تصميم نظام التثقيب باللفائف الاحترافي من رسم المنتج النهائي بدلاً من اختياره كخيار آلة عام.
لماذا يُعدّ نظام التغذية المؤازرة مهمًا لدقة الثقوب؟
لا تتحدد دقة الثقوب فقط بواسطة قالب التثقيب.
يُعد نظام التغذية بنفس القدر من الأهمية.
في خط التثقيب المسبق القابل للبرمجة، يحتاج جهاز التحكم إلى معرفة المسافة التي قطعتها الشريط بدقة قبل كل دورة تثقيب. يوفر مغذي مؤازر حركةً مضبوطةً للمواد وفقًا لنمط الثقوب المبرمج.
لنفترض أن الملف الشخصي يتطلب ما يلي:
- فتحتان للتثبيت بالقرب من الطرف الأمامي؛
- فتحات متكررة كل 500 مم؛
- نقش تعريفي؛
- فتحتان أخيرتان قرب النهاية الخلفية.
تستطيع وحدة التحكم المنطقية القابلة للبرمجة (PLC) تقسيم المنتج النهائي إلى مواضع ثقب مُبرمجة. نظام الثقب المؤازر بتحريك المادة إلى كل موضع وتنسيق دورة الضغط.
يُعد هذا النهج ذا قيمة خاصة عندما يقوم خط الإنتاج نفسه بتصنيع عدة أطوال للمنتجات.
لكن يجب مراعاة دقة التغذية التراكمية.
إذا انزلقت المادة في وحدة التغذية، أو كان قياس المشفر غير صحيح، أو أدى التشكيل إلى تغيير طول الشريط الفعال، فقد ينحرف موضع الثقب بالنسبة لحافة القطع النهائية.
لذلك، فإن دقة تشكيل الثقوب بالدرفلة هي مشكلة على مستوى النظام تتضمن التغذية المؤازرة، والتثقيب، والتشكيل، والقطع.
التثقيب قبل التشكيل لعوارض C/Z
تُعدّ المدادات الهيكلية مثالاً جيداً على سبب استمرار شعبية التشكيل بالدرفلة والتثقيب المسبق
تقع معظم فتحات التوصيل في الجزء المسطح نسبيًا من المقطع العرضي C أو Z بدلاً من أن تكون مباشرة على نصف قطر الزاوية.
وهذا يجعل الشريط المسطح مناسبًا للثقب قبل دخوله محطات التشكيل.
بالنسبة لخط آلة تشكيل المدادات C/Z، يمكن دمج العملية التالية:
وحدة فك اللفائف الهيدروليكية ← التسوية ← التغذية المؤازرة ← التثقيب الهيدروليكي ← تشكيل اللفائف C/Z ← القطع
يمكن بعد ذلك إدخال أطوال المدادات المختلفة وأنماط الثقوب من خلال نظام التحكم.
نظراً لأن الثقوب تقع بشكل أساسي في الشبكة، يمكن التحكم في خطر التشوه الشديد للثقوب المثقوبة من خلال تصميم الزهرة المناسب وتتبع الشريط.
هذا أكثر عملية بكثير من محاولة إدخال أدوات التثقيب التقليدية في مقطع C أو Z كامل التشكيل لكل فتحة توصيل.
تتطلب خصائص تركيب الألواح الشمسية تقييمًا أكثر دقة
قد تشكل قنوات تركيب الألواح الشمسية تحديًا هندسيًا مختلفًا.
تحتوي العديد من ملفات تعريف الطاقة الشمسية على ما يلي:
- أنماط الفتحات الكثيفة؛
- شفاه العودة الداخلية؛
- أنصاف أقطار صغيرة؛
- شبكات ضيقة نسبياً؛
- عمليات ثقب متكررة.
العلاقة بين التثقيب في تشكيل اللفائف والتشكيل أكثر أهمية.
إذا بقيت الفتحات في شبكة مركزية مسطحة طوال عملية التشكيل، فإن التثقيب المسبق يمكن أن يوفر إنتاجية ممتازة.
لكن عندما تكون الميزات المثقوبة قريبة من الانحناءات أو في المناطق التي تتعرض لتشوه كبير، يجب على مصمم أدوات الدرفلة تقييم كيفية تغير الثقب من خلال كل محطة تشكيل.
هذا أحد الأسباب التي تدعو إلى تقديم رسم المنتج قبل الانتهاء من تحديد تكوين آلة تشكيل إطار التثبيت الشمسي بالدرفلة
قوائم رفوف التخزين: تغيير وتيرة التثقيب يؤثر على تصميم الخط
غالباً ما تحتوي قوائم الرفوف على أنماط تثقيب كثيفة ومتكررة للغاية.
لذا فإن التحدي لا يقتصر على دقة الثقوب فحسب، بل يتعلق أيضاً بقدرة الثقب.
إذا كان الشكل يتطلب عدة ثقوب في كل خطوة قصيرة، فقد تحتاج مكبس التثقيب إلى الدوران عدة مرات لكل متر من المواد.
إن وجود مطحنة تشكيل بالدرفلة قادرة على إنتاج 20 متر/دقيقة لا يعني بالضرورة أن خط الإنتاج الكامل يمكنه إنتاج مقاطع مثقبة بشكل مستمر بسرعة 20 متر/دقيقة.
قد تصبح عملية التثقيب هي عنق الزجاجة في الإنتاج.
يمكن أن تشمل الخيارات الهندسية ما يلي:
- قوالب ثقب متعددة الثقوب؛
- محطات ثقب متعددة؛
- مكابس ذات سرعة أعلى؛
- تسلسلات تغذية المؤازرة المُحسّنة؛
- التحكم الحلقي بين التثقيب والتشكيل؛
- حلول التثقيب الطائر أو المستمر للأنماط المناسبة.
عند مقارنة الموردين، يجب على المشترين بالتالي أن يسألوا عن سرعة الإنتاج الفعالة مع نمط الثقوب المطلوب، وليس فقط عن أقصى سرعة تشكيل للمطحنة.
إنتاج صواني الكابلات يُدخل متغيراً آخر
قد تتطلب صواني الكابلات المثقبة مئات الفتحات ضمن طول قصير نسبياً.
بالنسبة لهذه التطبيقات، قد يهيمن التثقيب على بنية خط الإنتاج بأكمله.
قد يجمع حل الإنتاج الكامل بين فك اللفائف، والتسوية، والتغذية المؤازرة، والتثقيب عالي السعة، وتشكيل اللفائف، والقطع.
اعتمادًا على نمط التثقيب وهدف الإنتاج، قد لا توفر المثقبة الهيدروليكية التقليدية إنتاجية كافية.
ولهذا السبب فإن تحديد "سرعة تشكيل اللفائف 20 م/دقيقة" فقط قد يكون مضللاً.
السؤال الصحيح هو:
كم عدد المقاطع المثقبة الجاهزة التي يمكن لخط تشكيل لفائف صواني الكابلات إنتاجها في الدقيقة أو في كل وردية؟
هذا هو الرقم الذي يهم المصنع.
متى ينبغي النظر في استخدام أسلوب ما بعد اللكم؟
تشكيل الثقوب بالدرفلة بعد عملية التثقيب دراسة جادة عندما لا تستطيع دقة الثقوب البقاء بشكل موثوق بعد عملية التشكيل.
تشمل الحالات النموذجية ما يلي:
- ثقوب قريبة للغاية من خطوط الانحناء؛
- ثقوب موضوعة على أسطح مشكلة؛
- تم تحديد هوامش التجميع الدقيقة بالرجوع إلى الشكل النهائي؛
- المقاطع المعقدة حيث يؤثر التشوه الطولي على المواضع المثقوبة مسبقًا؛
- يلزم وجود ثقوب ثانوية بعد تحديد الشكل الهندسي للملف الشخصي.
ومع ذلك، يجب دائمًا التحقق من إمكانية الوصول.
قد يكون الموقع المرغوب فيه تقنياً بعد عملية التثقيب مستحيلاً من الناحية الفيزيائية إذا كان الشكل النهائي يمنع أداة التثقيب أو القالب من الوصول إلى السطح المطلوب.
لذلك يجب تقييم نظام التشكيل بالدرفلة والتثقيب في ثلاثة أبعاد
ما المعلومات التي يجب على المشترين تقديمها؟
قبل اختيار تكوين التثقيب، زود مورد الآلة بما يلي:
- رسم جانبي كامل؛
- درجة المادة وقوة الخضوع؛
- الحد الأدنى والحد الأقصى لسمك المادة؛
- عرض اللفة أو الشريط؛
- نمط كامل للثقوب والشقوق؛
- أبعاد الثقب إلى الانحناء؛
- أطوال المنتج النهائي؛
- تفاوتات موضع الثقوب؛
- تفاوتات طول القطع؛
- حجم الإنتاج المطلوب.
يمكن للمورد بعد ذلك تحديد ما إذا كان تشكيل اللفائف قبل التثقيب، أو تشكيل اللفائف بعد التثقيب، أو مزيج من الاثنين مناسبًا.
إن إرسال مقطع عرضي فقط بدون رسم التثقيب غير كافٍ لتقديم اقتراح موثوق لخط الإنتاج.
لا تتعامل مع اللكم كأداة مساعدة
بالنسبة للعديد من الأشكال الهيكلية الحديثة، يعد التثقيب أحد العمليات الأساسية لخط تشكيل اللفائف الكامل.
يؤثر ذلك على طول الآلة، ومنطق التحكم، والتغذية المؤازرة، وسرعة الإنتاج، وتصميم الأدوات، ودقة الشكل النهائي.
لا تزال عملية التثقيب المسبق فعّالة للغاية للعديد من المنتجات ذات الإنتاج الضخم، لأن تثقيب الشرائح المسطحة يوفر سهولة الوصول وكفاءة الأدوات. أما عملية التثقيب اللاحق فتصبح ذات قيمة عندما يتطلب الأمر تحديد موضع الثقب بناءً على الشكل الهندسي النهائي للملف الشخصي، أو عندما يؤدي التشكيل اللاحق إلى تشوه غير مقبول.
وبالتالي، يتم تحديد الحل الأمثل من خلال المنتج نفسه، وليس من خلال تكوين آلة قياسي.
عند تقييم عملية التثقيب في تشكيل اللفائف، ينبغي على المشترين مراعاة تسلسل التصنيع بأكمله:
المادة ← التسوية ← التغذية ← التثقيب ← التشكيل ← القطع ← التفاوت النهائي.
ينتج عن هذا النهج على مستوى العملية مواصفات آلة أكثر موثوقية بكثير من مقارنة قوة الضغط أو سرعة الخط المعلن عنها فقط.
الأسئلة الشائعة
هل عملية التثقيب المسبق أم التثقيب اللاحق أكثر دقة في تشكيل اللفائف؟ ›
يمكن لعملية التثقيب اللاحقة أن تُزيل التشوه الناتج عن التشكيل اللاحق، ولكن هذا لا يجعل العملية برمتها أكثر دقة تلقائيًا. أما التثقيب المسبق، بالاقتران مع التغذية المؤازرة الدقيقة وأدوات الدرفلة المصممة بشكل صحيح، فيمكنه تحقيق تكرارية ممتازة عند وضع الثقوب في مناطق مناسبة من المقطع الجانبي.
هل يمكن أن تتغير أشكال الثقوب المثقوبة مسبقاً أثناء عملية التشكيل بالدرفلة؟ ›
نعم. قد تتعرض الثقوب القريبة من خطوط الانحناء للتشوه مع تشكل المادة المحيطة بها تدريجياً. وتوصي إرشادات التصميم الصناعية بوضع الثقوب والشقوق بعيداً عن مناطق الانحناء كلما أمكن ذلك.
ما الذي يتحكم في دقة موضع الثقوب على خط تشكيل اللفائف؟ ›
يمكن أن تؤثر دقة تغذية المؤازرة، وانزلاق الشريط، وأدوات التثقيب، وقياس المشفر، والإجهاد الناتج عن التشكيل، وتزامن القطع، جميعها على موضع الثقب النهائي.
هل تؤدي إضافة عملية التثقيب إلى تقليل سرعة خط تشكيل اللفائف؟ ›
نعم، يمكن ذلك. يتحدد معدل الإنتاج الفعلي بأبطأ عملية في خط الإنتاج بأكمله. قد يكون إنتاج المقاطع ذات أنماط التثقيب الكثيفة محدودًا بزمن دورة التثقيب وليس بسرعة آلة التشكيل.
هل يمكن لخط تشكيل واحد أن يستخدم كلاً من التثقيب المسبق والتثقيب اللاحق؟ ›
نعم. بالنسبة للملفات المعقدة، يمكن إنتاج ميزات مختلفة في مراحل مختلفة عندما يكون ذلك مبرراً من الناحية الهندسية والتفاوتات ومتطلبات الإنتاج.
