
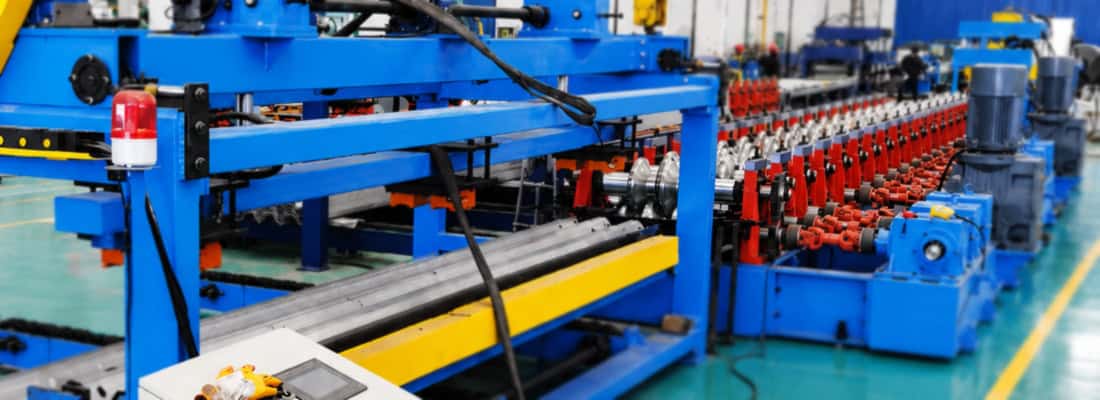
خطوط تشكيل حواجز الطرق السريعة بالدرفلة: هندسة مجموعة الدرفلة للامتثال لمعيار ASTM AASHTO M180
خطوط تشكيل حواجز الطرق السريعة بالدرفلة: هندسة مجموعة الدرفلة للامتثال لمعيار ASTM AASHTO M180
نظرة عامة على المقالة
المتطلبات الأساسية لخط تشكيل لفائف حواجز الحماية
عندما يُقيّم أصحاب المصانع ومهندسو الإنتاج خطوط تشكيل حواجز الطرق السريعة، يجب أن يتجاوز النقاش سرعة الماكينة وقدرتها الإنتاجية. فالمعيار الحقيقي لخط إنتاج حواجز السلامة المرورية هو قدرته على تشكيل مقطع معدني متكرر يفي بالتفاوتات الهندسية وخصائص المواد المحددة في معيار AASHTO M180. يُنظّم هذا المعيار أداء أنظمة حواجز الطرق ذات العوارض على شكل حرف W المستخدمة في جميع أنحاء أمريكا الشمالية، ويفرض متطلبات صارمة على كلٍ من التركيب الكيميائي للفولاذ وأبعاد المقطع العرضي النهائي. أي خط إنتاج لا يستطيع الالتزام بهذه التفاوتات سينتج حواجز لا تجتاز الفحص، بغض النظر عن سرعة تشغيله.
يكمن التحدي في أن شكل العارضة على شكل حرف W معقدٌ بشكلٍ خادع. فهو يتطلب ثنيًا دقيقًا عبر محطات متعددة، وترقيقًا مضبوطًا للمادة عند أنصاف الأقطار، وعرضًا نهائيًا ثابتًا يبلغ 305 ملم (12 بوصة) مع نمط التموج المميز. أي انحراف عن الأبعاد المحددة - حتى لو كان جزءًا من المليمتر - قد يُضعف قدرة القضيب على امتصاص طاقة الصدمة وتوجيه المركبة إلى الطريق. لهذا السبب، تُعد هندسة أدوات الدرفلة، وليس فقط هيكل الآلة، العامل الأكثر أهمية في نجاح عملية التركيب.
تصميم أدوات بكرات الدرابزين : حيث الدقة لا تقبل المساومة
تُعدّ مجموعة البكرات العنصر الأساسي في أي آلة لتشكيل حواجز الطرق. على عكس المقاطع الأبسط، يخضع حاجز W لعملية تشكيل تدريجية، حيث تقوم كل محطة بثني الشريط قليلاً حتى الوصول إلى المقطع العرضي الكامل. يجب أن يراعي تصميم أدوات بكرات حاجز الطرق خاصية الارتداد المرن للمادة، وسُمك اللفة الداخلة، ونصف قطر الانحناء المطلوب. يُصنع حاجز الطرق القياسي AASHTO M180 عادةً من فولاذ بسماكة 12 مقياسًا (2.66 مم) أو 10 مقياسًا (3.43 مم)، ويجب تصميم الأدوات خصيصًا للسماكة المستخدمة. يُعدّ استخدام نفس مجموعة البكرات لكلا المقياسين دون تعديل سببًا شائعًا لمشاكل الإنتاج.
يجب مراعاة عدة عوامل في تصميم محطات الدرفلة:
- ارتداد المادة تعويض يجب أن تُثني كل تمريرة للأسطوانة المادة قليلاً لمراعاة ارتداد الفولاذ المرن بعد خروجه من المحطة. يختلف مقدار الثني الزائد باختلاف مقاومة الخضوع والسماكة، لذا يجب تصميم الأدوات مع مراعاة مواصفات اللفة المستهدفة.
- تسلسل الانحناء التدريجي: لا يمكن تشكيل مقطع العارضة على شكل حرف W بضربة واحدة أو اثنتين دون خطر التشقق أو التصلب المفرط. يستخدم خط الإنتاج النموذجي من 10 إلى 14 محطة تشكيل، تزيد كل منها زاوية الانحناء تدريجيًا. يجب أن يكون الانتقال بين المحطات سلسًا لمنع خدش أو ترك علامات على السطح المجلفن.
- مادة البكرات وصلابتها: تُصنع البكرات عادةً من فولاذ الأدوات D2 أو ما يعادله، وتُقسّى إلى 58-62 HRC. هذه الصلابة ضرورية لتحمّل الضغط المستمر لتشكيل الفولاذ عالي المقاومة دون ظهور بقع مسطحة أو أنماط تآكل قد تنقل العيوب إلى المقطع الجانبي.
- التحقق من صحة تصميم الزهرة: تُعرض جميع خطوات التشكيل على مخطط زهرة، يوضح موضع الشريط في كل محطة. يجب التحقق من صحة هذا التصميم باستخدام تحليل العناصر المحدودة (FEA) للتنبؤ بتوزيع الإجهاد والترقق المحتمل قبل البدء في تصنيع أي أدوات. يسمح تحليل العناصر المحدودة لمهندس الأدوات بتحديد المناطق التي قد تتجعد فيها المادة أو تتمزق، خاصةً عند الزوايا الحادة للتموج.
اختيار المواد وتأثيره على قابلية التشكيل
يؤثر نوع الفولاذ المُختار لإنتاج حواجز الحماية ذات العوارض على شكل حرف W تأثيرًا مباشرًا على كلٍ من عملية التشكيل بالدرفلة ومقاومة المنتج النهائي للصدمات. وفقًا لمواصفات ASTM A993/A993M- التي تُشكّل أساس معيار AASHTO M180 - يجب أن يتمتع الفولاذ بحد أدنى لقوة الخضوع يبلغ 50 كيلوباسكال (345 ميجاباسكال) وحد أدنى لقوة الشد يبلغ 70 كيلوباسكال (483 ميجاباسكال). تضمن هذه الخصائص أن يتشوه حاجز الحماية تشوهًا لدنًا عند الاصطدام دون أن ينكسر. مع ذلك، تعني القوة الأعلى أيضًا ارتدادًا أكبر ومقاومة أكبر للانحناء، مما يؤثر بشكل مباشر على الحمولة المطلوبة لآلة التشكيل وتصميم مسارات الدرفلة.
تُظهر التجربة العملية أن التركيب الكيميائي للملف، وخاصةً محتواه من الكربون والمنغنيز، يجب أن يكون ثابتًا طوال عملية الإنتاج. فالاختلافات في التركيب داخل الملف الواحد قد تؤدي إلى اختلاف سلوك المادة عند بداية خط الإنتاج مقارنةً بنهايته، مما ينتج عنه أبعاد نهائية غير متناسقة. من الضروري التأكد من أن الملفات الواردة تفي بحدود التركيب الكيميائي لمعيار AASHTO M180، ومراقبة شهادات المواد الواردة قبل تحميل الملف في وحدة فك اللفائف. إضافةً إلى ذلك، يجب فحص حالة سطح الفولاذ - الذي يُطلى عادةً بالغمس الساخن بطبقة من الزنك بسماكة 0.3 كجم/م² - للتأكد من خلوه من العيوب مثل الشوائب أو الخبث أو المناطق المكشوفة التي قد تتسبب في تآكل أدوات الدرفلة بشكل غير متساوٍ.
نظام التثقيب والتشكيل المضمن: نظام تثقيب الحواجز الواقية
لا يقتصر تصميم آلة تشكيل حواجز الطرق على مرحلة التشكيل فقط. يتطلب تصميم حواجز الطرق السريعة فتحات وثقوب دقيقة للمسامير لتوصيلها بالأعمدة وأجزاء السكة المجاورة. يتضمن نمط فتحات الأعمدة القياسي، كما هو محدد لسكك W-beam، فتحات بيضاوية لتوصيل المسامير وفتحات دائرية على فترات محددة. تُصنع هذه الميزات عادةً بواسطة نظام تثقيب متكامل لحواجز الطرق يعمل بالتزامن مع عملية التشكيل. يجب مزامنة محطة التثقيب مع سرعة خط الإنتاج لضمان وضع الفتحات في الموضع الصحيح بالنسبة لطول السكة.
هناك طريقتان شائعتان للثقب المباشر:
- التثقيب الميكانيكي بالتحكم المؤازر: يستخدم هذا النظام مكبسًا يعمل بمحرك مؤازر يقوم بثقب الثقوب أثناء مرور الشريط عبر خط الإنتاج. يتيح التحكم المؤازر تحديد المواقع بدقة بناءً على قراءة مشفر لطول المادة. تُعد هذه الطريقة الأمثل للإنتاج بكميات كبيرة لأنها تحافظ على سرعة خط الإنتاج بشكل مستمر.
- التثقيب الهيدروليكي بنظام التوقف والتشغيل: يتوقف خط الإنتاج مؤقتًا بينما تقوم الأسطوانات الهيدروليكية بتثقيب الثقوب المطلوبة. هذه الطريقة أبسط ميكانيكيًا، لكنها تقلل من كفاءة الإنتاج الإجمالية لأنها تعطل تدفق المواد. غالبًا ما تُستخدم هذه الطريقة في خطوط الإنتاج القصيرة أو عندما يكون نمط التثقيب معقدًا للغاية.
يجب تصميم أدوات التثقيب بنفس دقة أسطوانات التشكيل. كما يجب تصنيع القوالب وفقًا لتفاوتات دقيقة لإنتاج ثقوب نظيفة خالية من النتوءات، إذ يمكن أن تتسبب النتوءات في تركيز الإجهاد مما يؤدي إلى تشققات أثناء التركيب أو عند التعرض للصدمات. يجب أيضًا وضع محطة التثقيب على مسافة مناسبة من قوالب التشكيل لمراعاة التمدد الميكانيكي الذي يحدث أثناء التشكيل. قد يؤدي إغفال هذه المسافة إلى ثقوب غير محاذية لنهاية كل قسم من أقسام السكة، وهو سبب شائع لرفض المنتج عند فحص حواجز الأمان.
تهيئة خط الإنتاج لتحقيق الكفاءة
عند التخطيط لخط إنتاج جديد لحواجز السلامة المرورية، يُعدّ تصميم المعدات بنفس أهمية مكوناتها الفردية. يجب أن يُراعي تصميم الخط تدفق المواد من اللفائف إلى محطة القطع النهائية، مما يقلل من عمليات مناولة المواد ويزيد من وقت التشغيل. يتضمن تصميم الخط النموذجي المحطات التالية:
- جهاز فك اللفائف وجهاز تقويمها: مصمم للتعامل مع أوزان اللفائف التي تصل إلى 20 طنًا، مع جهاز تقويم يزيل انحناء اللفائف لتقديم شريط مسطح إلى مطحنة التشكيل.
- وحدة التغذية المؤازرة أو وحدة تغذية البكرات: تضمن سرعة ثابتة للشريط عند دخوله قسم التشكيل. وتُعد التغذية المؤازرة ضرورية لتحقيق الدقة المطلوبة لنظام التثقيب.
- مطحنة تشكيل بالدرفلة مع أكثر من 10 محطات: قسم تشكيل القلب، مع تثبيت كل محطة على إطار قاعدة صلب يمتص قوى التشكيل العالية دون انحراف.
- محطة التثقيب: مدمجة في الخط، إما قبل أو بعد محطة التشكيل النهائية، وذلك حسب هندسة المقطع الجانبي.
- مكبس القطع: مكبس ذو قالب طائر أو مكبس يتم التحكم فيه بواسطة محرك مؤازر يقوم بقطع السكة المشكلة إلى الطول المطلوب (عادة 25 قدمًا أو 12.5 مترًا) دون إيقاف الخط.
- طاولة التجميع والتكديس: تجمع القضبان النهائية لتجميعها ونقلها إلى خط الجلفنة أو التخزين.
يجب أن يراعي تصميم آلة التشكيل بالدرفلة العوامل البيئية لأرضية الإنتاج. إذ تُحدث هذه العملية اهتزازًا مستمرًا، وأي خلل في محامل أو أدلة الآلة سيظهر على شكل عيوب سطحية في المنتج النهائي. لذا، ينبغي أن تكون قواعد الآلة مصنوعة من الحديد الزهر أو الفولاذ الملحوم بإحكام، مع أسطح تثبيت مصقولة بدقة. يجب أن تركز فحوصات الصيانة الدورية على محاذاة أعمدة الدرفلة، لأن أدنى انحراف في المحاذاة قد يتسبب في انحراف الشريط جانبيًا، مما ينتج عنه مقطع نهائي ملتوي.
مراقبة الجودة والتحقق من العمليات
يتطلب إنتاج حواجز حماية مطابقة لمعيار AASHTO M180 باستمرار أكثر من مجرد خط إنتاج مُجهز بشكل صحيح؛ بل يتطلب برنامجًا فعالًا لمراقبة الجودة. يجب على مدير الإنتاج وضع آلية روتينية لأخذ العينات والقياسات للتحقق من مطابقة الشكل النهائي لمتطلبات الرسم. تشمل عمليات التحقق الرئيسية ما يلي:
- أبعاد المقطع العرضي: قِس عرض وارتفاع ونصف قطر شعاع W عند طرفي كل لفة، وكذلك عند منتصف طولها. استخدم مُقارِنًا بصريًا مُعايرًا أو فرجارًا رقميًا. أي انحراف عن عرض المقطع العرضي المُحدد بأكثر من 1.5 مم يستدعي فحصًا فوريًا للخط.
- موضع وحجم الثقوب: تأكد من أن المسافة بين ثقوب الأعمدة مطابقة للرسومات وأن أحجام الفتحات ضمن الحدود المسموح بها. سيؤدي عدم تطابق تباعد الثقوب إلى مشاكل في التركيب في الموقع.
- سُمك المادة: استخدم ميكرومترًا أو مقياسًا بالموجات فوق الصوتية للتأكد من أن السُمك النهائي ضمن النطاق المقبول للمقياس المحدد. يجب ألا يؤدي الترقق الذي يحدث أثناء التشكيل (عادةً ما يصل إلى 5% عند أنصاف الأقطار الضيقة) إلى تقليل السُمك عن الحد الأدنى المطلوب وفقًا للمعيار.
- جودة السطح: افحص السطح المجلفن بحثًا عن الخدوش أو آثار الالتصاق أو علامات الدرفلة التي قد تؤثر سلبًا على طبقة الزنك. قد يتسبب التشكيل في حدوث تشققات دقيقة إذا كان نصف قطر الانحناء ضيقًا جدًا بالنسبة لطبقة الزنك؛ لذا يجب أن يتجنب تصميم الأدوات حدوث ذلك.
تُعدّ الوثائق بالغة الأهمية. يجب أن تحتوي كل دفعة إنتاج على سجل يتضمن رقم اللفة، والتاريخ، ونوبة الإنتاج، ونتائج فحوصات الأبعاد. هذه الإمكانية للتتبع ضرورية عندما يطلب العملاء أو المفتشون التحقق من المطابقة. فبدون توثيق سليم، لا يمكن حتى لسكة حديدية مصنّعة بشكل مثالي أن تُعتمد مطابقةً لمعيار AASHTO M180.
معالجة التآكل والصيانة في مجموعة البكرات
حتى أفضل أدوات التشكيل بالدرفلة المصممة هندسيًا ستتآكل بمرور الوقت. فطبيعة الطلاء المجلفن الكاشطة والضغط العالي المستمر يعنيان أن أسطوانات التشكيل ستفقد تدريجيًا شكلها الهندسي الدقيق. لذا، يجب أن يتضمن جدول الصيانة فحصًا دوريًا لأسطح الأسطوانات بحثًا عن التآكل أو التنقر أو التشقق. يدرك مهندسو الإنتاج ذوو الخبرة أن الانحراف التدريجي في الأبعاد أكثر شيوعًا من العطل المفاجئ. يظهر هذا الانحراف عادةً أولًا في الجزء من الأسطوانة الذي يشكل نصف القطر الأكثر حدة، حيث يكون ضغط التلامس في أعلى مستوياته. من خلال القياس الدوري للشكل المُشكَّل ومقارنته بالخط الأساسي، يستطيع مشغل خط الإنتاج اكتشاف هذا الانحراف مبكرًا والتخطيط لتغيير الأدوات قبل إنتاج قضبان غير مطابقة للمواصفات.
عندما يحين وقت تجديد الأسطوانات، يجب إعادة شحذ الأدوات وفقًا لأبعاد التصميم الأصلية. كما يجب فحص أعمدة الأسطوانات وهياكلها أثناء تغيير الأدوات، إذ أن أي صدمة أو عدم محاذاة تسبب في تآكل متسارع ستتكرر إذا لم يتم تصحيح المشكلة الميكانيكية الأساسية. يُعد برنامج الصيانة الاستباقية، الذي يشمل التحقق الدوري من توازي أعمدة الأسطوانات وربط جميع المثبتات، الطريقة الأكثر فعالية لإطالة عمر الأدوات والحفاظ على جودة متسقة في خط تشكيل حواجز الطرق السريعة.
الأسئلة الشائعة
عند مقارنة عروض أسعار خطوط تشكيل اللفائف، ما هي أهم مواصفات الأداء التي يجب أن أطلبها من الشركة المصنعة لضمان قدرة الخط على تلبية معايير AASHTO M180؟ ›
بالإضافة إلى عدد محطات التشكيل، اطلب مخططًا تفصيليًا للشكل (مخطط الزهرة) لنوع وقياس الفولاذ المحدد لديك، إلى جانب تقارير محاكاة العناصر المحدودة (FEA) التي تُثبت صحة تسلسل الثني. هذا يُثبت أن تصميم الأدوات قد صُمم خصيصًا لتحمل الارتداد المرن، وليس مجرد نسخة من نموذج عام. اطلب أيضًا التفاوتات البُعدية المتوقعة في كل محطة بالملليمترات، وليس فقط التفاوت النهائي للشكل. يجب عليك أيضًا طلب أقصى انحراف تراكمي لعمود الدرفلة تحت الحمل الكامل، حيث يُظهر هذا الصلابة الهيكلية لإطارات المطحنة. أخيرًا، تأكد من الطريقة المُستخدمة للتعويض عن الفرق بين المواد ذات سُمك 2.66 مم (قياس 12) و3.43 مم (قياس 10) - لا يُمكن تعديل مجموعة بكرات واحدة باستخدام حشوات بسيطة لتشغيل كلا القياسين ضمن حدود أبعاد معيار AASHTO M180.
ما مدى مرونة خط تشكيل اللفائف لاستيعاب التغيرات في قوة الخضوع دون تغيير أدوات اللفائف؟ ›
تتوفر مرونة محدودة دون تغيير الأدوات. صُممت مجموعة البكرات لنطاق محدد من قوة الخضوع والسماكة، لأن تعويض الارتداد المرن يتناسب طرديًا مع نسبة قوة الخضوع إلى قوة الشد للمادة. عند تغيير الفولاذ من فولاذ قياسي بقوة خضوع 50 كيلوباسكال (345 ميجاباسكال) إلى فولاذ ذي قوة أعلى (مثل 65 كيلوباسكال)، ستنتج الأدوات الحالية مقطعًا جانبيًا بعرض أكبر قليلًا ونصف قطر أكثر حدة، لأن زاوية الانحناء الزائد لم تعد كافية. عمليًا، يمكنك عادةً تحقيق تباين يتراوح بين ±10 و15 كيلوباسكال إذا قمت بضبط منصات التشكيل الأخيرة بإضافة حشوات أو استخدام حلقات فاصلة قابلة للتعديل، ولكن ستحتاج إلى قياس المقطع الجانبي بعد كل لفة وقبول سرعة خط أبطأ للتعويض عن زيادة مقاومة المادة. لإجراء تغيير جذري (مثلًا، من 50 كيلوباسكال إلى 90 كيلوباسكال)، ستحتاج إلى أدوات بكرات مخصصة. لهذا السبب، نطلب من المشترين تحديد نطاق مواصفات المواد بالكامل قبل تصميم الأدوات، حيث يمكننا دمج سعة ضبط إضافية في المنصات النهائية (مثل الحشوات القابلة للإزالة) لتغطية نطاق أوسع.
مساحة مصنعنا محدودة. هل يمكننا تصميم خط تشكيل حواجز الأمان بالدرفلة بمساحة أصغر، وما هي المفاضلات من حيث جودة المقطع وكفاءة الإنتاج؟ ›
نعم، من الممكن الحصول على مساحة أصغر، ولكن فقط بتقليل عدد محطات التشكيل أو وظائف الدمج. الحد الأدنى المطلق لقطاع شعاع W هو حوالي 8 محطات، ولكن هذا يأتي مع بعض التنازلات الهامة: فالانحناءات الحادة في كل محطة تزيد من خطر حدوث تشققات دقيقة في الطلاء المجلفن وتسبب تصلبًا ملحوظًا أثناء التشغيل، مما قد يجعل الفولاذ هشًا عند أنصاف الأقطار ويفشل في اختبارات الصدم. كما تفقد القدرة على التعويض التدريجي عن الارتداد، لذا فإن القطاع النهائي يكون أكثر حساسية لأي اختلاف في سمك اللفائف أو صلابتها. من ناحية الكفاءة، قد يتطلب خط الإنتاج المضغوط وضع محطة التثقيب قبل مرحلة التشكيل النهائية، مما يعني تثقيب الثقوب في شريط مسطح أو مُشكّل جزئيًا. هذا يُغير شكل الثقوب بعد التشكيل (تصبح بيضاوية) ويتطلب تصميم قالب أكثر تعقيدًا لتحقيق الأبعاد النهائية الصحيحة. بالنسبة لمعظم المشترين، نوصي بحد أدنى 12 محطة إذا كنتم ترغبون في الالتزام بمعيار AASHTO M180 باستمرار. إذا كانت مساحة الأرضية تمثل قيدًا صعبًا، ففكر في تكوين تشكيل اللفائف الأفقي مقابل الرأسي - يمكن تكديس بعض الآلات لتوفير المساحة دون تقليل عدد المحطات.
ما هي المخاطر الخفية عند شراء خط تشكيل حواجز الأمان المستعمل، وتحديداً فيما يتعلق بأدوات الدرفلة وقدرتها على تلبية معايير AASHTO M180 الحالية؟ ›
يكمن الخطر الرئيسي في أن الأدوات القديمة صُممت وفقًا لمواصفات فولاذية لم تعد شائعة. على سبيل المثال، صُممت العديد من خطوط الإنتاج المستعملة من تسعينيات القرن الماضي لتحمل مقاومة خضوع تتراوح بين 40 و45 كيلوباسكال، بينما يتطلب معيار AASHTO M180 الحالي مقاومة خضوع لا تقل عن 50 كيلوباسكال. لن يكون تعويض الارتداد كافيًا، وستحتاج إلى إعادة تشكيل جميع بكرات التشكيل (وهو أمر مكلف للغاية) لزيادة زوايا الانحناء الزائد. ثانيًا، تحقق من حجم عمود البكرة والمسافة بين المحامل. غالبًا ما تستخدم خطوط الإنتاج القديمة أعمدة ذات أقطار أصغر (مثل 25 مم مقابل 35 مم) تنحني بشكل أكبر تحت تأثير المواد ذات المقاومة العالية، مما يؤدي إلى ظهور حواف متموجة على المقطع الجانبي. ثالثًا، تحقق من حالة معالجة السطح المجلفن - قد تحتوي البكرات البالية على حواف حادة تخدش طبقة الزنك، وإعادة طلاء أو جلفنة مجموعة البكرات بالكامل مكلفة. أخيرًا، اطلب مخططات الزهرة الأصلية وملفات تحليل العناصر المحدودة. بدون هذه المعلومات، سيتعين عليك إعادة هندسة الأدوات، وهو أمر محفوف بالمخاطر لأن تسلسل الثني الدقيق قد يكون ملكية فكرية خاصة. ننصحك باستشارة مهندس متخصص في الأدوات لفحص البكرات قبل الشراء وقياس المقطع العرضي من خلال تجربة تشغيلية لمقارنته برسومات AASHTO M180 الحالية.
كيف ينبغي لنا تحديد مدى استواء وتفاوت سمك اللفائف الواردة لتجنب توقف الإنتاج وضمان أبعاد متسقة للحواجز الواقية؟ ›
لا يتطرق معيار AASHTO M180 إلى تفاوتات سماكة اللفائف، إلا أن استقرار خط تشكيل اللفائف يعتمد عليها. حدد لفائف بتفاوت أقصى في السماكة يبلغ ±0.05 مم على امتداد العرض والطول. سيؤدي أي تفاوت أكبر إلى تغذية غير منتظمة للمادة، مما ينتج عنه انحراف جانبي وزوايا انحناء غير متناسقة في كل محطة. ولضمان استواء اللفائف، يجب ألا يتجاوز تقوسها (فرق السماكة بين المركز والحافة) 0.03 مم، وألا تتجاوز عيوب شكلها (حافة متموجة أو انبعاج مركزي) 1% من عرض الشريط. والأهم من ذلك، تحقق من ثبات مقاومة الخضوع لللفائف على طولها. اطلب من مورد الصلب شهادات المصنع التي تتضمن نتائج اختبار الشد من طرفي كل لفة. إذا تفاوتت مقاومة الخضوع بأكثر من 5 كيلوباسكال، فسيتغير الارتداد، وسيتذبذب عرض المقطع النهائي حتى لو كانت أدواتك مثالية. كذلك، حدد خشونة سطح قصوى تبلغ 120 ميكروبوصة (Ra) على الشريط لتقليل الاحتكاك في البكرات، مما يمنع الالتصاق وتآكل البكرات. نوصي بتضمين هذه المتطلبات في مواصفات شراء اللفائف واستخدام مقياس الملامح بالليزر عند مدخل الخط لاكتشاف أي لفائف غير مطابقة للمواصفات قبل أن تتسبب في تلف الأدوات.
ما هي أفضل الممارسات للتحقق من أن النموذج الأولي أو أول قسم من درابزين الحماية يفي بالفعل بمعيار AASHTO M180 قبل الالتزام بعملية إنتاج كاملة؟ ›
لا يكفي فحص جزء واحد فقط، بل يجب التحقق من نطاق العملية، وليس مجرد عينة واحدة. مرر ما لا يقل عن 20 مترًا من المادة المتصلة عبر الخط، مع التوقف كل مترين لقطع العينات. لكل عينة، قِس 10 أبعاد أساسية: العرض الكلي للقطاع (يجب أن يكون 305 مم ± 1.5 مم)، وارتفاع كل تموج (عادةً 51 مم)، وأنصاف أقطار الانحناء الثلاثة، والمسافة بين مراكز ثقوب الأعمدة (عادةً 750 مم ± 3 مم)، وأطوال فتحات الثقوب. استخدم مقياسًا مخصصًا لقطاعات شعاع W أو جهاز مقارنة بصري. بالإضافة إلى فحوصات الأبعاد، أجرِ اختبار صلابة روكويل عند أضيق نصف قطر انحناء. يجب ألا تتجاوز الصلابة 80 HRB لكي تظل المادة مرنة بما يكفي لامتصاص الصدمات. كذلك، أجرِ اختبار التصاق الزنك - اطرق نصف القطر المُشكَّل بمطرقة؛ يجب ألا يتقشر الطلاء، مما يدل على أن نصف قطر الانحناء كان ضيقًا جدًا بالنسبة لاستطالة الزنك. أخيرًا، تأكد من نظافة الثقوب وخلوها من أي نتوءات تتجاوز 0.125 مم، حيث أن النتوءات ستتسبب في تشقق المنتج أثناء التركيب. وثّق جميع القياسات في تقرير فحص العينة الأولى (FAI). لا تبدأ الإنتاج الكامل إلا بعد اجتياز فحص العينة الأولى لخمس عينات متتالية غير متجاورة.
هل يمكن دمج خط تشكيل حواجز الأمان بالدرفلة مع خط الجلفنة أو الطلاء الحالي لدينا، أم من الأفضل إبقاؤه منفصلاً؟ ›
من الأفضل فصل خط تشكيل اللفائف عن عملية الجلفنة. فالحرارة المنبعثة من حوض الجلفنة (أكثر من 450 درجة مئوية) ستشوه الشكل المشكّل مسبقًا وتؤدي إلى فقدان دقة الأبعاد. تتمثل الممارسة المعتادة في تشكيل اللفائف أولًا، ثم الجلفنة (بالغمس الساخن) أو الطلاء، مما يعني ضرورة توصيل مخرج الخط بنظام مناولة لنقل القضبان الطويلة إلى وحدة جلفنة جماعية. مع ذلك، يمكن دمج خط تشكيل اللفائف مع عملية لفائف مطلية مسبقًا (باستخدام لفائف مجلفنة ومطلية مسبقًا). لهذا الغرض، يجب تصميم أدوات التشكيل بنصف قطر انحناء أقل لتجنب تشقق الطلاء المطبق مسبقًا؛ والقاعدة العامة هي الحفاظ على نصف قطر الانحناء الداخلي بما لا يقل عن 1.5 ضعف سمك المادة. إذا كنت تخطط لإضافة خط جلفنة مستمر بعد تشكيل اللفائف، فستحتاج إلى ناقل تبريد طويل جدًا (50-80 مترًا على الأقل) لخفض درجة حرارة الفولاذ قبل وصوله إلى قسم التقويم والتكديس، وإلا سيترهل الزنك. بالنسبة لمعظم المصانع، نوصي بالتعاقد مع مقاول فرعي متخصص في الجلفنة لتجنب التكاليف الرأسمالية الباهظة لدمج عمليات غير متوافقة. يجب أن تقتصر مسؤوليات خط تشكيل اللفائف على إنتاج القطعة المشكلة الخام ذات الثقوب، الجاهزة لمرحلة الطلاء.
