

İnce Çelik Profillerde Kenar Dalgalanması: Saplama Flanşlarında Oluşan Sorunların Nedenleri ve Çözümleri
Hafif Çelik Saplama Flanşlarında Kenar Dalgalanmasının Nedenleri ve Yuvarlama Boşluğu Kontrolü Bu Sorunu Nasıl Çözüyor?
İnce çelik profil son şekillendirme işleminden çıktığında, flanşların düz olması gerekir. Bunun yerine, bazen flanş uzunluğu boyunca uzanan dalgalı veya kıvrımlı bir kenar görürsünüz. Bu ince çelik kenar dalgalanması birçok durumda rastgele bir kozmetik sorun değildir; şekillendirme değirmeni içinde oluşan düzensiz gerilim dağılımının ve farklı uzamanın tekrarlanabilir bir belirtisidir. Bunu düzeltmek için, merdane aralığı ayarını, şekillendirme sırası dengesini, takım durumunu ve gelen şerit değişkenlerini tek bir etkileşimli sistem olarak ele almanız gerekir
Makalenin Özeti
İnce Çelik Profillerde ve Saplama Flanşlarda Neden Kenar Dalgalanması Oluşur?
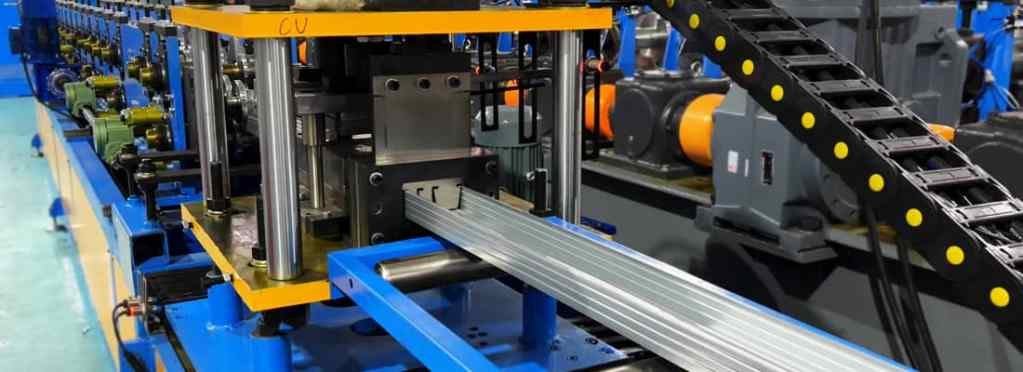
Rulo şekillendirme, düz bir şeridin, kesitini kademeli olarak şekillendiren bir dizi geçişten geçirilerek bükülmesiyle çalışır. Bir profil yapısında, şerit dönüştürülürken gövde ve iki flanş aynı mesafeyi kat etmez. Flanş kenarları, geometriye uyum sağlamak için gövde merkez çizgisinden biraz daha fazla esnemelidir, ancak bu farklı gerilme kontrol altında tutulmalıdır. Yerel deformasyon, malzemenin gerilimi eşit olarak dağıtma yeteneğini aştığında, flanş kenarında bir kırışıklık veya dalgalanma oluşur.
Mekanik olarak bu durum, şerit hafifçe düzlemden sapmış bir geçişe girdiğinde veya bir takım tarafının malzemeyi diğerinden daha fazla hareket ettirmeye zorlamasıyla meydana gelir. Genellikle 0,45 ila 1,2 mm aralığında olan ince çelik, düşük bükülme direncine sahip olduğundan, plastik olarak deforme olmadan önce elastik olarak bükülme eğilimindedir. Flanş kenarında istenmeyen küçük bir sıkıştırma bile, düzgün akış yerine gözle görülür dalgalanmaya neden olacaktır.
Bunun ardındaki fiziksel prensipler sac metal şekillendirmede iyi belgelenmiştir: ince çelik kenar dalgası, kenar bölgesinin bir şekillendirme istasyonundan geçtikten sonra sıkıştırıcı artık gerilime maruz kalmasıyla ortaya çıkar. Profil sonraki istasyonlardan geçerken, bu artık gerilim yeniden dağılır ve flanş uzunluğu boyunca periyodik bir dalga olarak görünür hale gelir.
Başlıca Nedenler ve Tanı Yolu
Herhangi bir makine bileşenini ayarlamadan önce, takım kurulumundan kaynaklanan nedenler ile gelen şeritten kaynaklanan nedenler arasında ayrım yapmalısınız. Bir saplama ve ray rulo şekillendirme makinesinde şu şekildedir:
- Kenar kılavuzları takılı olmadan kısa bir şeridi frezeden geçirin ve dalganın simetrik kalıp kalmadığını veya yana doğru kayıp kaymadığını kontrol edin; bu, takım dengesizliğini yanal hareket sorunlarından ayırır.
- Profil boyunca çeşitli noktalarda flanş genişliğini ölçün: düzensiz genişlik, şeridin geçişler arasında tutarlı bir şekilde tutulmadığını gösterir.
- Flanş kenarında izler veya parlatma olup olmadığını kontrol edin: parlak noktalar genellikle şeridin rulo omuzuna çok fazla temas ettiğini gösterir; bu da bükülmeye neden olan sıkıştırma bölgesini oluşturur.
- merdane aralığının tüm yüzey boyunca eşit olduğunu doğrulayın , ardından üretim hızında yük altında kontrol edin.
Teşhis süreci katkıda bulunan değişkenleri belirledikten sonra, düzeltme genellikle dört alandan birine girer.
Rulo Aralığı Asimetrisi ve Flanş Sıkışması
En yaygın neden, rulo aralığı ayarının kenar dalgalanmasına . İyi hizalanmış bir geçişte, üst ve alt rulo şeritle simetrik olarak temas etmeli, böylece flanş kenarı sıkıştırılmadan kademeli olarak bükülmelidir. Eğer aralık bir tarafta daha darsa veya genel olarak çok küçük ayarlanmışsa, rulo yüzeyi flanş kenarını hafifçe ezer. Bu ezme hareketi, malzemeyi yana ve geriye doğru iterek, ince çelik kenar dalgalanmasına neden olan aynı sıkıştırma koşulunu yaratır.
Bu sorunu düzeltmek için, sadece merkezde veya bir omuzda değil, merdane yüzeyi boyunca kademeli olarak merdane aralığını kontrol etmek gerekir. İnce çelik, birkaç milimetrenin yüzde biri kadar bir farkta bile kenar dalgalanmasını hızla gösterir; bu nedenle ayarlama, değirmen durdurulmuş ve merdane çifti tamamen kapalıyken yapılmalıdır. Daha sonra, şekillendirme yükü altında aralığın açılıp açılmadığını ölçmek için şerit çalışırken tekrar kontrol edin; bu, statik kurulumdan ziyade mil sapmasına veya yatak aşınmasına işaret eder.
Sıra Dengesini Oluşturma
İlgili bir diğer faktör ise şekillendirme sırasının kendisidir. Eğer flanş bükümü tek bir geçişte çok agresif bir şekilde zorlanırsa, büküm yarıçapındaki malzeme yeterince hızlı bir şekilde içeri akamaz, bu nedenle serbest kenarda burkulma ile bunu telafi eder. Öte yandan, eğer şekillendirme sırası profili çok kademeli olarak oluşturursa, sonraki geçişler şeridin düz kalmasını sağlayacak yeterli gerilimi koruyamayabilir ve flanşın yanal olarak kaymasına izin verebilir.
Hedef, her geçişin yaklaşık olarak eşit miktarda şekillendirme işine katkıda bulunduğu dengeli bir sıralamadır. Kenar dalgalanmasını teşhis ederken, hangi geçişin ilk olarak dalgalanmayı ortaya çıkardığına dikkat edin. Dalgalanma, toplam bükme açısının yarısından fazlasını gerçekleştiren bir geçişten hemen sonra ortaya çıkarsa, şekillendirme programı o noktada çok agresiftir. Hafif çelik, bükülmeyi hızlı bir şekilde absorbe etme kapasitesi sınırlı olduğundan, sıralama, bükme artışını birkaç istasyona daha ince bir şekilde dağıtmayı gerektirebilir.
Takım Durumu ve Malzeme Etkileşimi
İnce çelik levha kenarlarında dalgalanma görüldüğünde, özellikle operatörlerin takımların hala keskin olduğunu varsaydığı yeni makinelerde, takım durumu genellikle göz ardı edilir. Pratikte, alt merdane yarıçapındaki hafif aşınma veya flanş şekillendirme yüzeyindeki az miktarda malzeme tutma bile yerel temas geometrisini değiştirebilir. Bu değişen geometri, şerit kenarını sıkıştıran ve yanlış merdane aralığıyla aynı belirtiye katkıda bulunan bir sıkıştırma etkisi yaratabilir.
Benzer şekilde, gelen şerit değişkenleri de dikkate alınmalıdır. Hafif bombeli bir şerit veya yuvarlatılmış kenarlı bir bobin, mükemmel düz bir şeritten farklı kenar uzama özelliklerine sahiptir. Rulo şekillendirme işlemi bu gelen sapmaları artırır; genel bir şerit için kabul edilebilir düzlük, birkaç şekillendirme işleminden sonra kabul edilemez hale gelir. Kenar dalgalanması yalnızca belirli bobinlerde ortaya çıkıyorsa, gelen şerit genişliği tutarlılığını ve kenar durumunu spesifikasyonunuza göre karşılaştırın. Flanş şekillendirme ve kenar bükülmesi arasındaki ilişki, bu yukarı akış değişkenlerine duyarlıdır; bu durum, soğuk rulo şekillendirme davranışı üzerine yaygın metal şekillendirme literatüründe belgelenmiştir ( rulo şekillendirme mekaniği üzerine mühendislik arka planına). Üretim hacminize bağlı olarak, şekillendirme değirmenine girmeden önce şerit profilini normalleştirmek için hafif bir düzleştirme işlemi veya giriş doğrultucu eklemeyi düşünün.
Düzeltici Eylemler ve Pratik Ödünleşmeler
Rulo aralığı ayarının aktif neden olduğunu doğruladığınızda, düzeltme işlemi mekaniktir ancak sistematik olarak yapılmalıdır. İnce çelik kenar dalgalanmasının göründüğü geçişten başlayarak hem yukarı hem de aşağı yönde çalışın. Rulo aralığını küçük artışlarla ayarlayın ve yalnızca görsel değerlendirmeye güvenmek yerine, her adımda profilin enine düzlüğüne olan etkisini kontrol edin. Flanş genişliği boyunca bir düz kenar cetveli, ince çelik kenar dalgalanmasının azalıp azalmadığını veya gövdeye doğru kayıp kaymadığını tespit etmenin pratik bir yolunu sağlar.
| Katkıda Bulunan Faktör | Mekanizma | Neleri Kontrol Etmeli | Düzeltme / Değerlendirme |
|---|---|---|---|
| Yuvarlanma boşluğu asimetrisi | Düzensiz veya aşırı rulo basıncı, flanş kenarını ezerek bir sıkıştırma bölgesi oluşturur. | Haddehanenin durdurulduğu ve şeridin yük altında çalıştığı durumlarda, merdane yüzeyinin tamamında merdane aralığının homojenliği. | Rulonun, şekillendirilmemiş metali sıkıştırmadan bükülmesini sağlayacak şekilde aralığı ayarlayın. Yük altında aralığın açılıp açılmadığını izleyin; bu, mil sapmasını veya yatak aşınmasını gösterir. |
| Sıra dengesizliğinin oluşması | Toplam bükülme açısının çok büyük bir kısmını gerçekleştiren bir paso, malzemenin içeri doğru akması yerine serbest kenarda bükülmesine neden olur. | Dalganın ilk ortaya çıktığı geçişi belirleyin. Eğer bu dalga, toplam bükülme açısının yarısından fazlasını gerçekleştiren bir geçişi takip ediyorsa, program çok agresiftir. | Bükme artışını birkaç istasyona daha eşit şekilde dağıtın, böylece her geçiş yaklaşık olarak eşit miktarda şekillendirme işine katkıda bulunsun. |
| Takım aşınması | Alt silindir yarıçapında veya flanş oluşturma yüzeyinde meydana gelen aşınma, temas geometrisini değiştirerek şerit kenarını sıkıştıran bir kenetleme etkisi yaratır. | Alt silindirin flanş oluşturma yarıçapını kenar yuvarlaklığı veya yan aşınma açısından inceleyin. | Aşınmış yarıçapı orijinal takım çizimiyle karşılaştırın. Hafif aşınma bile temas noktasını değiştirebilir ve boşluk ayarlamasıyla yapılan düzeltmeleri bozabilir. |
| Gelen şerit değişkenleri | Şerit taç veya haddelenmiş bobin kenarları, kenar uzama özelliklerini değiştirir ve bu da haddehane tarafından görünür kenar dalgalanmasına dönüştürülür. | Kenar dalgalanması yalnızca belirli bobinlerde ortaya çıkıyorsa, gelen şerit genişliğinin tutarlılığını ve kenar durumunu teknik özelliklere göre karşılaştırın. | Şekillendirme değirmenine girmeden önce şerit profilini normalleştirmek için hafif bir düzleştirme işlemi veya giriş doğrultma ünitesi eklemeyi düşünün. |
Akılda tutulması gereken pratik bir denge söz konusu: Merdane aralığını çok fazla daraltmak, ince çelik kenar dalgalanmasını malzemeyi düzleştirerek ortadan kaldırır, ancak aynı zamanda merdane aşınmasını artırır ve flanş kenarını, sonraki delme veya kesme işlemlerinin zorlaşacağı noktaya kadar sertleştirebilir. Amaç, şeridi sıkıştırma yoluyla düzleştirmek değil, merdane flanşı bükmeden şekillendirilmeyen metali sıkıştırmayacak şekilde aralığı ayarlamaktır. Merdane aralığı kontrolü, bir şekillendirme sorununu düzeltmek gibi hissettirmeli, bir kusuru sıkıştırmak gibi değil.
Takım aşınmasından şüphelenildiğinde, alt silindirin flanş şekillendirme yarıçapında kenar yuvarlanması veya yan aşınma olup olmadığını kontrol edin. Yarıçap, orijinal takım çizimine kıyasla biraz bile açılmışsa, temas noktası flanş kenarına doğru dışarı doğru hareket eder ve şekillendirme kuvvetinin uygulandığı yeri değiştirir. LGS saplama flanş kenar dalgalanmasının boşluk ayarlamasından sonra sıklıkla devam etmesinin nedenlerinden biri de budur: takım geometrisi, yaptığınız herhangi bir boşluk düzeltmesini dengeleyecek kadar aşınmış olabilir.
Üretim Yöneticileri İçin Pratik Çıkarımlar
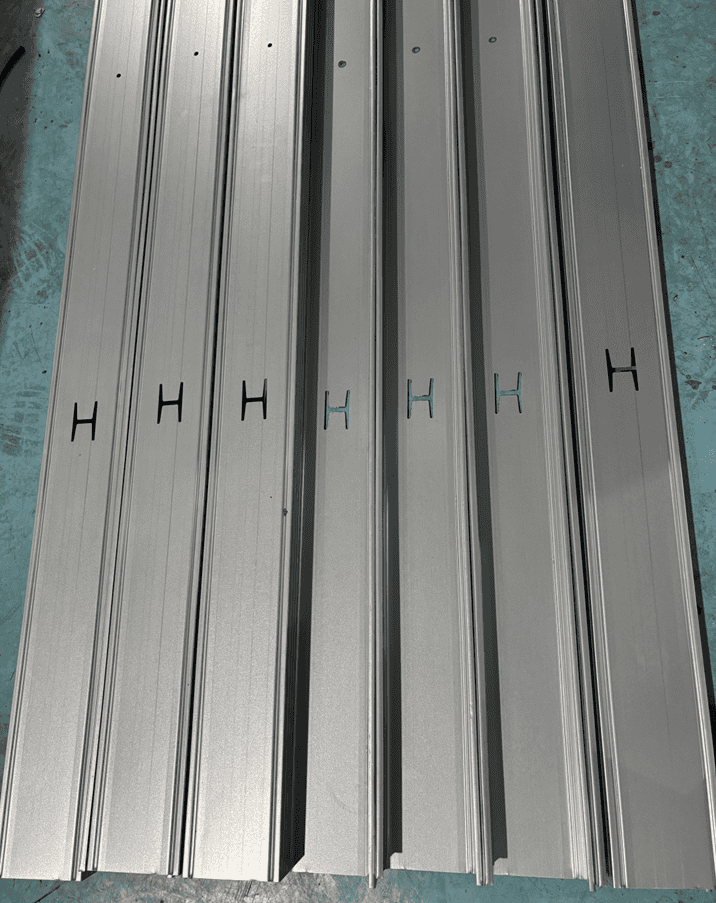
Üretim ortamında, ince çelik profil çerçeveleme işlemleri orta hızlarda gerçekleştirilir ve kenar dalgalanması belirtisi genellikle takım değişikliğinden, yeni bir rulo partisinden veya yağlama değişikliğinden sonra ortaya çıkar. Bu zamanlama kendi başına bir teşhis ipucudur: profil veya haddehanedeki bir tasarım hatasından ziyade, etkileşim halindeki değişkenlerdeki bir değişikliğe işaret eder. En faydalı yanıt, ince çelik profil düzlüğünü, merdane aralığı konumuna, şekillendirme yükü dengesine ve şerit giriş geometrisine yanıt veren bir işlem parametresi olarak ele almaktır.
MTC rulo şekillendirme hattı için pratik prensip, herhangi bir kaliteli şekillendirme işleminde olduğu gibidir: rulo aralığı, yapay sıkıştırma olmaksızın flanş kenarının doğal malzeme akışına izin verecek şekilde ayarlanmalı ve şekillendirme sırası, verilen malzeme kalınlığı için yeterince kademeli olmalıdır. Bunlar doğru olduğunda, flanştaki artık gerilim burkulma eşiğinin altında kalır ve saplama ve ray rulo şekillendirme kusurları, rulo boyunca görünmez kalır.
Sıkça Sorulan Sorular
Hafif çelik profiller için bir rulo şekillendirme hattını değerlendirirken, üretim hacmi ile kenar dalgalanma kontrolünü dengelemek için hangi hat hızını belirtmeliyim? ›
0,45–1,2 mm aralığındaki hafif çelik profiller için, standart C profilli profillerde tipik şekillendirme hızları 20–40 m/dak'dır. 40 m/dak'nın üzerinde çalışmak ek hususlar gerektirir: daha yüksek hızlar, geçişler arasında dinamik şerit gerilimi varyasyonlarını artırır ve bu da kenar dalgalanmasına neden olan diferansiyel uzamayı artırabilir. Üretim tahmininiz bu aralığın üzerindeki hızları gerektiriyorsa, geçiş başına bükme artışını düşük tutmak için daha fazla şekillendirme geçişine (tipik olarak 8–10 yerine 12–16) sahip bir hat ve şerit gerilimi dalgalanmalarını düzeltmek için yüksek hızlı bir giriş akümülatörü belirtmelisiniz. Alıcılar genellikle nominal hat hızının yalnızca tutarlı genişlik ve kenar durumuna sahip bobinlerle elde edilebileceğini gözden kaçırırlar; gelen şeridiniz partiden partiye değişiyorsa, düzlük toleranslarını korumak için maksimum hızın %60–70'i oranında düşürülmüş sürekli bir hız planlayın.
Üretim karışımımda birden fazla saplama derinliği ve flanş genişliği bulunduğunda, geleneksel bir rulo şekillendirme makinesi ile servo tahrikli rulo aralığı ayarlama özelliğine sahip bir makine arasında nasıl seçim yapabilirim? ›
Tek bir profilin uzun üretim serilerini yürütüyorsanız, manuel boşluk ayarlı geleneksel mekanik rulo şekillendirme makinesi maliyet açısından verimlidir ve kenar dalgalanmasını kontrol etmek için yeterlidir. Bununla birlikte, vardiya başına birden fazla profil değiştiriyorsanız veya hızlı boyut değişikliklerinde sıkı flanş düzlüğü toleranslarını korumanız gerekiyorsa, son 3-4 geçişte servo tahrikli boşluk ayarı değerli hale gelir. Servo kontrolü, profil reçetesi başına boşluk ayarlarını programlamanıza olanak tanır; bu da operatörlerin manuel geçişler sırasında boşluk asimetrisi oluşturma riskini ortadan kaldırır - bu da kenar dalgalanmasının başlıca nedenidir. Öte yandan, servo tahrikli istasyonlar geçiş başına yaklaşık %25-35 daha pahalıdır ve kontrol karmaşıklığını artırır. Pratik bir kural: Ürün karışımınız üç saplama derinliğini aşarsa ve 40 m/dak'nın altında çalışıyorsanız, servo ayarını yalnızca son iki şekillendirme geçişinde ve düzleştirme geçişinde düşünün. Bu, tüm istasyonlarda servo kontrolü için ödeme yapmadan kenar dalgalanmasının en hassas olduğu yerde düzeltme yeteneği sağlar.
İnce çelik profillerde kenar dalgalanması riskini en aza indirmek için bobin tedarikçimle hangi gelen şerit özelliklerini uygulamalıyım? ›
Kenar dalgalanmasının yukarı akıştan kaynaklanmasını önlemek için, bobin satın alma siparişinizde üç temel parametre belirtin. Birincisi, şerit genişliği toleransını tüm bobin uzunluğu için ±0,3 mm ile sınırlayın. Daha geniş varyasyonlar, şeridin geçiş sırasında yanal olarak kaymasına, düzensiz flanş oluşumuna ve bir kenarda lokalize sıkışmaya neden olur. İkincisi, yarık kenarlarında maksimum 0,05 mm kenar çapak yüksekliği talep edin. Aşırı çapak, rulolar arasında yerel olarak sıkışmaya neden olan ve dar bir rulo aralığıyla aynı sıkıştırma bölgesini üreten bir gerilim yoğunlaştırıcı görevi görür. Üçüncüsü, nominal ölçünün %1,5'inden fazla olmayan bir şerit bombesi (orta kalınlık ile kenar kalınlığı arasındaki oran) talep edin. Daha yüksek bir bombe, şerit genişliği boyunca diferansiyel uzamaya neden olur ve bu da rulo şekillendirme işleminde doğrudan kenar dalgalanmasına dönüşür. Tedarikçiniz bu toleransları garanti edemiyorsa, kenar düzeltme özelliğine sahip hat içi giriş doğrultucu planlayın; bu, hat maliyetine yaklaşık %15-20 ekler, ancak kenar dalgalanması teşhisinde en yaygın malzeme ile ilgili değişkeni ortadan kaldırır.
Yeni bir C-şekilli profil için haddeleme kalıplama tasarım aşamasında, üretime başlamadan önce kenar dalgalanmasını önlemek için hangi flanş yarıçapı spesifikasyonu gereklidir? ›
Hafif çelik profiller için, gövde-flanş geçişindeki iç bükme yarıçapı, malzeme kalınlığının 1,5 ile 2,5 katı arasında belirtilmelidir. Kalınlığın 1,5 katından daha küçük bir yarıçap, gerilimi bükme çizgisinde yoğunlaştırarak malzemenin gövdeye doğru akışını yavaşlatır; fazla malzeme daha sonra serbest flanş kenarına yerleşerek bir dalga oluşturur. Kalınlığın 2,5 katından daha büyük bir yarıçap, flanşı düz tutmak için gereken soğuk işleme miktarını azaltır, bu da profilin geri yaylanmaya daha yatkın olmasına ve sonraki geçişlerde daha fazla haddeleme basıncı gerektirmesine neden olur; bu da kenar sıkışması riskini artırır. Ayrıca, alt haddeleme yarıçapının, bükme yarıçapının dış tarafında 0,1-0,2 mm'lik bir tahliye yüzeyi ile tasarlanmasını belirtin. Bu yüzey, haddeleme omuzunun bükümün ötesindeki düz flanş alanına temas etmesini önleyerek, sıkıştırıcı artık gerilme oluşturan sıkıştırma etkisini ortadan kaldırır. Bu iki özellik, tasarım aşamasında uygulanması nispeten ucuzdur, ancak takım kesildikten sonra haddeleme boşluğu ayarı ile geriye dönük olarak düzeltilmesi neredeyse imkansızdır.
Daha önce düz olan profillerde kenar dalgalanmasının oluşmasını önlemek için, rulo şekillendirme makinesinin kendisinde zaman içinde en önemli bakım kontrolleri nelerdir? ›
Hafif ölçülü saplamalarda kenar dalgalanmasını doğrudan etkileyen üç bakım maddesi vardır. Birincisi, her 500 çalışma saatinde alt şekillendirme millerindeki mil yatağı boşluğunu kontrol edin. 0,05 mm'lik yatak aşınması bile yük altında dikey rulo hareketine neden olur ve bu da etkili rulo aralığını geçişten geçişe dinamik olarak değiştirir; bu, yalnızca belirli bobin gerilimlerinde ortaya çıkan aralıklı kenar dalgalanmasının önde gelen nedenidir. İkincisi, rulo şerit olmadan dönerken, şekillendirme rulo yüzeylerindeki (özellikle flanş şekillendirme yüzeyindeki) salınımı bir kadran göstergesi ile ölçün. Kabul edilebilir toplam gösterilen salınım 0,03 mm'nin altındadır; bunun üzerinde, her rulo devri, flanş boyunca periyodik dalgalara dönüşen döngüsel bir boşluk değişimi oluşturur. Üçüncüsü, taşınabilir bir profilometre kullanarak flanş bölgesindeki rulo yüzey pürüzlülüğünü kontrol edin. Yüzey pürüzlülüğü 0,8 µm Ra'yı aştığında, rulo şeritten mikroskobik çinko veya çelik parçacıkları toplamaya eğilimlidir ve flanşı girintileyen yerel yüksek noktalar oluşturur. Bu yüksek noktalar parlatma ile giderilmelidir; aksi takdirde, tutarlı bir rulo aralığı elde etmek imkansız hale gelir. Bu üç kontrolü içeren önleyici bakım programı, reaktif yuvarlanma aralığı ayarlamasından daha etkili bir şekilde kenar dalgalanmasını durdurur.
Kenar dalgalanmasını düzeltmek için şekillendirme işleminden sonra kesim sonrası doğrultucu veya rulo doğrultucu mu belirtmeliyim, yoksa bu bir nedenden ziyade bir belirtiyi tedavi etmek mi olur? ›
Şekillendirme değirmeninden sonra yerleştirilen bir rulo düzleştirici, düşük genlikli kenar dalgalanmasını (300 mm'lik bir açıklıkta 1 mm'nin altında genlik) düzeltebilir, ancak asla birincil savunma hattınız olmamalıdır. Kesme presinden hemen sonra bir düzleştirici yerleştirmek, son şekillendirme geçişinin ötesinde ekstra gerilim çekmesi oluşturur; bu gerilim, ilk kurulum sırasında kenar dalgalanmasını maskeleyebilir ve operatörleri şekillendirme işleminin doğru olduğunu düşünmeye yönlendirebilir. Düzleştirici daha sonra bakım için devre dışı bırakıldığında, kusur yeniden ortaya çıkar. Şekillendirme sırasını ve rulo aralığını optimize ettikten sonra bile devam eden artık kenar dalgalanmanız varsa, daha etkili bir çözüm, flanş kalınlığına %2-3 oranında azalma uygulayacak şekilde yapılandırılmış, özellikle flanş kenarlarına tek bir düzleştirme geçişi eklemektir. Bu yerelleştirilmiş düzleştirme, genel şerit gerilimine bağlı kalmadan artık gerilimi dağıtır. Tüm takım ve malzeme değişkenleri elendikten ve kenar dalga genliği 2 mm'yi aştıktan sonra ancak tam genişlikte bir silindirli tesviye ünitesi düşünmelisiniz ve bu durumda ek olarak 3-5 m hat uzunluğuna ve ayrı bir motor tahrik sistemine ihtiyaç duyacaksınız.

[…] Dengesiz saplama flanşlarının ayrıntılı bir tartışması için MTC'nin ince çelik kenar dalgalanması kılavuzuna bakın. […]