

Ondulación en los bordes de acero de calibre ligero: causas y soluciones para bridas de espárragos
¿Por qué las bridas de pernos de acero de calibre ligero desarrollan ondulaciones en los bordes y cómo el control de la separación de laminación lo soluciona?
Cuando un perno de acero de calibre ligero sale de la última pasada de conformado, las bridas deberían quedar planas. Sin embargo, a veces se observa un borde ondulado a lo largo de la brida. Esta del acero de calibre ligero ondulación en el borde no es un problema estético aleatorio en muchos casos, sino un síntoma recurrente de una distribución desigual de la tensión y una elongación diferencial generadas dentro del tren de conformado. Para corregirlo, es necesario considerar de la separación entre rodillos , el equilibrio de la secuencia de conformado, el estado de las herramientas y las variables de la banda de entrada como un sistema único e interrelacionado.
Resumen del artículo
¿Por qué se produce la ondulación en el borde del acero de calibre ligero en las bridas de los pernos de acero de calibre ligero?
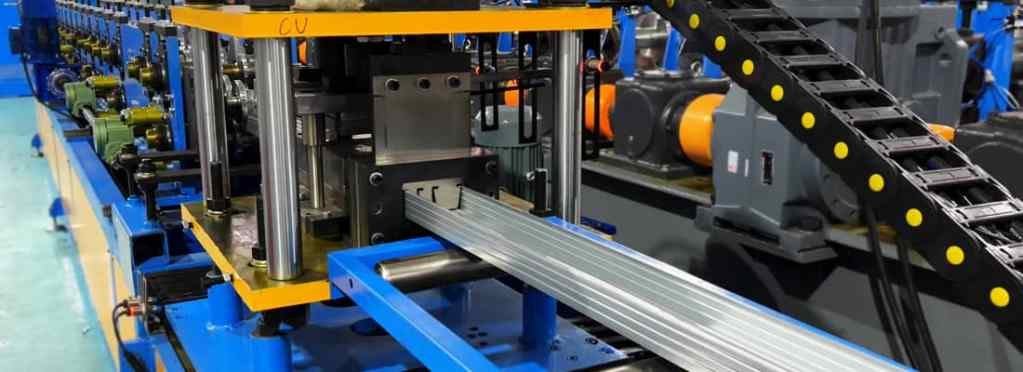
El conformado por laminación consiste en doblar una tira plana mediante una serie de pasadas que modifican progresivamente su sección transversal. En un perfil de espárrago, el alma y las dos alas no recorren la misma distancia durante la transformación de la tira. Los bordes de las alas deben estirarse ligeramente más que el eje central del alma para adaptarse a la geometría, pero esta deformación diferencial debe mantenerse controlada. Cuando la deformación local supera la capacidad del material para distribuir la tensión de manera uniforme, el borde de la ala desarrolla una arruga u ondulación.
Mecánicamente, esto ocurre cuando la tira entra en una pasada ligeramente desviada del plano o cuando un lado de la herramienta fuerza al material a moverse más que el otro. Debido a que el acero de calibre ligero —normalmente entre 0,45 y 1,2 mm— tiene baja resistencia a la flexión, tiende a pandearse elásticamente antes de ceder plásticamente. Incluso una pequeña cantidad de compresión no deseada en el borde de la brida dará como resultado ondulaciones visibles en lugar de un flujo uniforme.
La física que explica este fenómeno está bien documentada en el conformado de chapa metálica: la ondulación en el borde del acero de calibre ligero surge cuando la zona del borde experimenta una tensión residual de compresión tras pasar por una estación de conformado. A medida que el perfil avanza por las estaciones subsiguientes, dicha tensión residual se redistribuye y se hace visible como una onda periódica a lo largo de la longitud de la brida.
Causas primarias y vía diagnóstica
Antes de ajustar cualquier componente de la máquina, conviene distinguir entre las causas que se originan en la configuración de las herramientas y las que se originan en la tira de entrada. La secuencia de diagnóstico más rápida en una máquina perfiladora de pernos y guías es la siguiente:
- Pase una tira corta por la fresadora sin las guías de borde activadas para comprobar si la onda permanece simétrica o se desplaza de lado a lado; esto permite diferenciar el desequilibrio de las herramientas de los problemas de movimiento lateral.
- Mida el ancho de la brida en varias posiciones a lo largo del perfil: un ancho desigual indica que la tira no se está sujetando de manera uniforme entre pasadas.
- Compruebe si hay marcas o desgaste en el borde de la brida: los puntos brillantes suelen indicar que la tira está en contacto con el hombro del rodillo con demasiada fuerza, lo que crea la zona de compresión que provoca el pandeo.
- Verifique que la separación entre los rodillos sea uniforme en toda la superficie utilizando láminas de ajuste o un calibrador de espesores mientras los rodillos están inmóviles, y luego verifique bajo carga a la velocidad de producción.
Una vez que el proceso de diagnóstico identifica las variables que contribuyen al problema, la corrección generalmente se enmarca en una de cuatro áreas.
Asimetría de la separación entre los rodillos y compresión de la brida
La causa más común se relaciona con de ondulaciones en el borde debido al ajuste de la separación entre rodillos . En una pasada bien alineada, los rodillos superior e inferior deben contactar la tira simétricamente para que el borde de la brida se doble gradualmente sin comprimirse. Si la separación es menor en un lado o demasiado pequeña en general, la cara del rodillo comprime ligeramente el borde de la brida. Esta compresión empuja el material hacia los lados y hacia atrás, creando la misma condición de compresión que produce ondulaciones en el borde del acero de calibre ligero.
Para corregir esto, es necesario verificar la separación entre rodillos en incrementos a lo largo de la superficie del rodillo, no solo en el centro o en un hombro. El acero de calibre ligero mostrará ondulaciones en los bordes rápidamente incluso con una diferencia de unas pocas centésimas de milímetro, por lo que el ajuste debe realizarse con el laminador detenido y el par de rodillos completamente cerrados. Luego, verifique nuevamente con la banda en marcha para medir si la separación se abre bajo carga de conformado, lo que indicaría una desviación del husillo o desgaste de los cojinetes en lugar de un ajuste estático.
Secuencia de formación de equilibrio
Un factor relacionado es la propia secuencia de conformado. Si la curvatura de la brida se fuerza demasiado en una sola pasada, el material en el radio de curvatura no puede fluir hacia adentro con la suficiente rapidez, por lo que compensa deformándose en el borde libre. Por otro lado, si la secuencia forma el perfil de forma demasiado gradual, las pasadas posteriores pueden no mantener la tensión de la tira suficiente para mantener el alma plana, lo que permite que la brida se desvíe lateralmente.
El objetivo es una secuencia equilibrada donde cada pasada contribuya con una cantidad aproximadamente igual de trabajo de conformado. Al diagnosticar la ondulación en los bordes, observe qué pasada la introduce inicialmente. Si la ondulación aparece inmediatamente después de una pasada que realiza más de la mitad del ángulo de curvatura total, el programa de conformado es demasiado agresivo en ese punto. Dado que el acero de calibre ligero tiene una capacidad limitada para absorber la curvatura rápida sin deformarse, puede ser necesario distribuir el incremento de curvatura de forma más uniforme en varias estaciones.
Condiciones de las herramientas e interacción con el material
A menudo se pasa por alto el estado de las herramientas cuando aparece ondulación en el borde del acero de calibre ligero, especialmente en máquinas nuevas donde los operarios asumen que las herramientas aún están afiladas. En la práctica, incluso un ligero desgaste en el radio del rodillo inferior o una pequeña cantidad de adherencia en la zona de formación de la brida pueden alterar la geometría de contacto local. Esta geometría alterada puede crear un efecto de sujeción que comprime el borde de la tira y contribuye al mismo síntoma que una separación incorrecta entre rodillos.
De igual manera, deben considerarse las variables de la tira entrante. Una tira con una ligera curvatura o una bobina con bordes enrollados presenta características de elongación de borde diferentes a las de una tira perfectamente plana. El proceso de conformado por rodillos amplifica estas desviaciones; lo que puede ser una planitud aceptable para una tira genérica se vuelve inaceptable después de varias pasadas de conformado. Cuando la ondulación del borde aparece solo en ciertas bobinas, compare la consistencia del ancho de la tira entrante y el estado del borde con su especificación. La relación entre el conformado de bridas y el pandeo del borde es sensible a estas variables previas, documentadas en la literatura común sobre conformado de metales en el comportamiento del conformado por rodillos en frío (consulte los antecedentes de ingeniería sobre la mecánica del conformado por rodillos). Dependiendo de su volumen de producción, considere agregar una pasada de aplanamiento ligero o un enderezador de entrada para normalizar el perfil de la tira antes de que ingrese al tren de conformado.
Medidas correctivas y compensaciones prácticas
Cuando se confirma que la configuración de la separación entre rodillos es la causa principal, el proceso correctivo es mecánico, pero debe realizarse sistemáticamente. Comience desde la pasada donde aparece la ondulación del borde de acero de calibre ligero y trabaje tanto aguas arriba como aguas abajo. Ajuste la separación entre rodillos en pequeños incrementos, verificando el efecto sobre la planitud transversal del perfil en cada paso, en lugar de basarse únicamente en la evaluación visual. Una regla recta a lo largo del ancho del ala proporciona una forma práctica de detectar si la ondulación del borde de acero de calibre ligero está disminuyendo o desplazándose hacia el alma.
| Factor contribuyente | Mecanismo | Qué comprobar | Corrección / Consideración |
|---|---|---|---|
| asimetría del espacio entre ejes | Una presión de laminación desigual o excesiva aplasta el borde de la brida, creando una zona de compresión. | Uniformidad de la separación entre rodillos en toda la superficie del rodillo con el laminador detenido y con la banda en movimiento bajo carga. | Ajuste la separación de manera que el rodillo se doble sin comprimir el metal sin conformar. Controle la apertura de la separación bajo carga, lo que indica una deflexión del husillo o desgaste del cojinete. |
| Desequilibrio de secuencia de formación | Un pase que abarca una parte excesiva del ángulo de flexión total provoca que el material se deforme en el borde libre en lugar de fluir hacia el interior. | Identifique el paso donde aparece la onda por primera vez. Si aparece después de un paso que realiza más de la mitad del ángulo de curvatura total, el cronograma es demasiado agresivo. | Distribuye el incremento de curvatura de forma más uniforme entre varias estaciones, de modo que cada pasada contribuya con una cantidad aproximadamente igual de trabajo de conformado. |
| Desgaste de las herramientas | El desgaste en el radio del rodillo inferior o en la zona de formación de la brida altera la geometría de contacto, creando un efecto de sujeción que comprime el borde de la tira. | Inspeccione el radio formador de brida en el rodillo inferior para detectar redondeo de bordes o desgaste en el flanco. | Compare el radio desgastado con el dibujo original de la herramienta. Incluso un ligero desgaste puede desplazar el punto de contacto y anular cualquier corrección realizada mediante el ajuste de la holgura. |
| Variables de la tira entrante | Los bordes de las tiras o de las bobinas laminadas alteran las características de elongación de los bordes, que la planta de laminación amplifica hasta convertirlas en una ondulación visible en el borde. | Cuando la ondulación de borde aparece solo con ciertas bobinas, compare la consistencia del ancho de la tira entrante y el estado del borde con las especificaciones. | Considere la posibilidad de añadir un ligero aplanado o un enderezador de entrada para normalizar el perfil de la tira antes de que entre en el tren de conformado. |
Es importante tener en cuenta una compensación práctica: reducir demasiado la separación entre los rodillos elimina la ondulación del borde del acero de calibre ligero al aplanar el material, pero también aumenta el desgaste de los rodillos y puede endurecer el borde de la brida hasta el punto de dificultar las operaciones posteriores de punzonado o corte. El objetivo no es aplanar la tira mediante compresión, sino ajustar la separación de manera que el rodillo doble la brida sin comprimir el metal que no se está conformando. El control de la separación entre los rodillos debe sentirse como corregir una condición de conformado, no como eliminar un defecto mediante presión.
Cuando se sospecha desgaste en la herramienta, inspeccione el radio de formación de la brida en el rodillo inferior para detectar redondeo de bordes o desgaste en el flanco. Si el radio se ha abierto, aunque sea ligeramente, en comparación con el dibujo original de la herramienta, el punto de contacto se desplaza hacia afuera, hacia el borde de la brida, y cambia el punto donde se aplica la fuerza de conformado. Esta es una de las razones por las que la ondulación del borde de la brida del perno LGS a menudo persiste después del ajuste de la holgura: la geometría de la herramienta en sí misma puede estar lo suficientemente desgastada como para contrarrestar cualquier corrección de holgura que se realice.
Consejos prácticos para los gerentes de producción
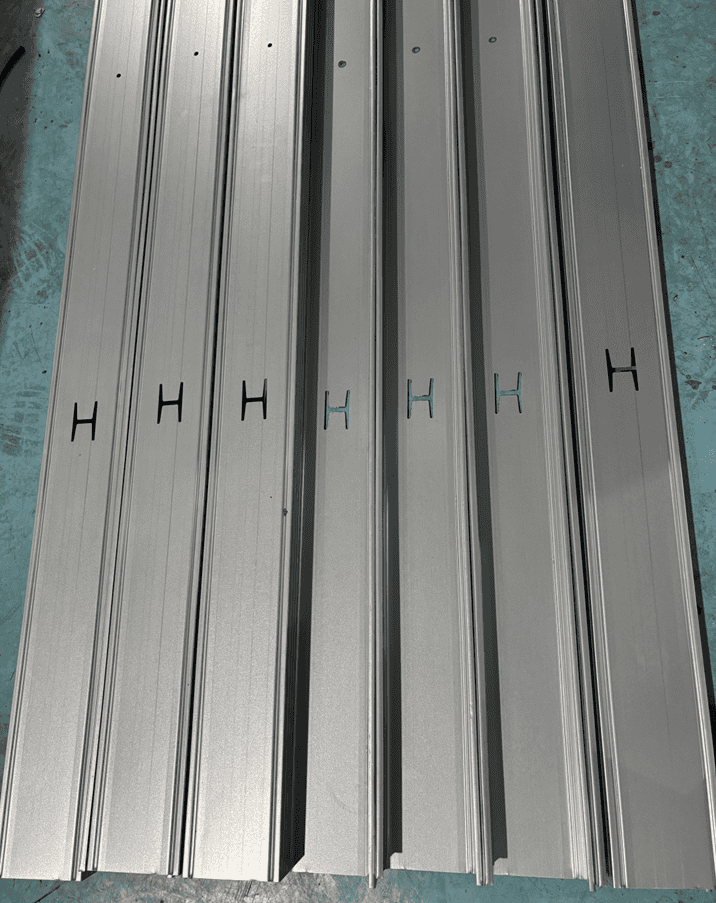
En un entorno de producción, los perfiles de acero ligero se mecanizan a velocidades moderadas, y la ondulación de los bordes suele aparecer tras un cambio de herramientas, un nuevo lote de bobinas o un cambio de lubricación. Este momento constituye una pista diagnóstica en sí misma: indica un cambio en las variables que interactúan, en lugar de un defecto de diseño en el perfil o en la planta. La respuesta más útil consiste en tratar la planitud del perfil de acero ligero como un parámetro del proceso que depende de la posición de la separación entre rodillos, el equilibrio de la carga de conformado y la geometría de entrada de la banda.
En una línea de conformado por rodillos MTC, el principio práctico es el mismo que en cualquier operación de conformado de calidad: la separación entre rodillos debe ajustarse para permitir el flujo natural del material en el borde de la brida sin compresión artificial, y la secuencia de conformado debe ser suficientemente incremental para el espesor del material. Cuando se cumplen estas condiciones, la tensión residual en la brida se mantiene por debajo del umbral de pandeo, y los defectos de conformado por rodillos de pernos y rieles, como la ondulación del borde del acero de calibre ligero, permanecen ausentes a lo largo de toda la bobina.
Preguntas frecuentes
Al evaluar una línea de conformado por rodillos para pernos de acero de calibre ligero, ¿qué velocidad de línea debo especificar para equilibrar el volumen de producción con el control de la ondulación de los bordes? ›
Para pernos de acero de calibre ligero en el rango de 0,45–1,2 mm, las velocidades de conformado típicas son de 20–40 m/min para perfiles de pernos en C estándar. Operar por encima de 40 m/min requiere consideraciones adicionales: velocidades más altas aumentan las variaciones dinámicas de tensión de la banda entre pasadas, lo que puede amplificar la elongación diferencial que causa ondulación en el borde. Si su pronóstico de producción exige velocidades superiores a este rango, debe especificar una línea con más pasadas de conformado (normalmente 12–16 en lugar de 8–10) para mantener bajo el incremento de curvatura por pasada, además de un acumulador de entrada de alta velocidad para suavizar las fluctuaciones de tensión de la banda. Los compradores a menudo pasan por alto que la velocidad nominal de la línea solo se puede lograr con bobinas de ancho y condición de borde consistentes; si su banda entrante varía de un lote a otro, planifique una velocidad continua reducida del 60–70% de la máxima para mantener las tolerancias de planitud.
¿Cómo puedo elegir entre una perfiladora de rodillos convencional y una con ajuste de separación de rodillos mediante servomotor cuando mi producción incluye diferentes profundidades de pernos y anchos de brida? ›
Si realiza series de producción largas de un solo perfil, una perfiladora mecánica convencional con ajuste manual de la separación es rentable y suficiente para controlar la ondulación del borde. Sin embargo, si cambia de perfil más de una vez por turno o necesita mantener tolerancias estrictas de planitud de la brida durante cambios rápidos de tamaño, el ajuste de la separación mediante servomotor en las últimas 3-4 pasadas resulta valioso. El control servo permite programar la separación para cada receta de perfil, lo que elimina el riesgo de que los operarios introduzcan asimetría en la separación durante los cambios manuales, una de las principales causas de la ondulación del borde. Por otro lado, las estaciones con servomotor cuestan aproximadamente entre un 25 % y un 35 % más por pasada y añaden complejidad al control. Una regla práctica: si su gama de productos supera las tres profundidades de espárrago y trabaja a menos de 40 m/min, considere el ajuste servo solo en las dos últimas pasadas de conformado y en la pasada de aplanado. Esto le proporciona la capacidad correctiva donde la ondulación del borde es más sensible sin tener que pagar por el control servo en todas las estaciones.
¿Qué especificaciones de fleje debo exigir a mi proveedor de bobinas para minimizar el riesgo de ondulación en los bordes de los montantes de acero de calibre ligero? ›
Para evitar que la ondulación de los bordes se origine aguas arriba, especifique tres parámetros clave en su pedido de compra de bobinas. Primero, limite la tolerancia del ancho de la tira a ±0,3 mm para toda la longitud de la bobina. Variaciones mayores provocan que la tira se desplace lateralmente en la pasada, creando una formación de brida irregular y compresión localizada en un borde. Segundo, exija una altura máxima de rebaba de borde de 0,05 mm en los bordes ranurados. Una rebaba excesiva actúa como un concentrador de tensión que comprime localmente entre los rodillos, produciendo la misma zona de compresión que un espacio de rodillo estrecho. Tercero, solicite una curvatura de la tira (espesor central frente a espesor del borde) de no más del 1,5 % del calibre nominal. Una curvatura mayor crea una elongación diferencial a lo largo del ancho de la tira, que el conformado por rodillos convierte directamente en ondulación de los bordes. Si su proveedor no puede garantizar estas tolerancias, planifique la instalación de una enderezadora de entrada en línea con capacidad de recorte de bordes; esto añade aproximadamente un 15-20 % al coste de la línea, pero elimina la variable más común relacionada con el material en el diagnóstico de la ondulación de los bordes.
Durante la fase de diseño de la herramienta de laminación para un nuevo perfil de espárrago en C, ¿qué especificación de radio de brida evita la ondulación del borde antes de que comience la producción? ›
El radio de curvatura interior en la transición alma-ala debe especificarse entre 1,5 y 2,5 veces el espesor del material para pernos de acero de calibre ligero. Un radio menor a 1,5 veces el espesor concentra la tensión en la línea de curvatura, ralentizando el flujo del material hacia el alma; el material sobrante se reubica entonces en el borde libre de la ala, formando una onda. Un radio mayor a 2,5 veces el espesor reduce la cantidad de trabajo en frío necesaria para mantener la ala plana, lo que hace que el perfil sea más propenso al efecto de recuperación elástica y requiere una mayor presión de laminación en pasadas posteriores, con el consiguiente riesgo de compresión del borde. Además, especifique que el radio de laminación inferior se diseñe con una zona de alivio de 0,1 a 0,2 mm en la parte exterior del radio de curvatura. Esta zona evita que el hombro de la laminación toque el área plana de la ala más allá de la curvatura, eliminando el efecto de sujeción que crea tensión residual de compresión. Estas dos especificaciones son relativamente económicas de implementar en la etapa de diseño, pero son casi imposibles de corregir retroactivamente mediante el ajuste de la separación de laminación una vez que se ha cortado la herramienta.
¿Qué comprobaciones de mantenimiento de la propia perfiladora son las más importantes a lo largo del tiempo para evitar que aparezcan ondulaciones en los bordes de perfiles que antes eran planos? ›
Tres elementos de mantenimiento afectan directamente la ondulación del borde en los pernos de calibre ligero. Primero, inspeccione el juego de los cojinetes del husillo en los ejes de conformado inferiores cada 500 horas de funcionamiento. Un desgaste de los cojinetes de tan solo 0,05 mm crea un movimiento vertical del rodillo bajo carga, lo que cambia dinámicamente la separación efectiva del rodillo de una pasada a otra; esta es una causa principal de la ondulación intermitente del borde que aparece solo con ciertas tensiones de bobina. Segundo, mida la excentricidad en las caras de los rodillos de conformado, específicamente en la zona de formación de la brida, con un comparador de cuadrante mientras los rodillos giran sin la banda. La excentricidad total indicada aceptable es inferior a 0,03 mm; por encima de eso, cada revolución del rodillo introduce una variación cíclica de la separación que se escalona en ondas periódicas a lo largo de la brida. Tercero, verifique la rugosidad de la superficie del rodillo en el área de la brida utilizando un perfilómetro portátil. Cuando la rugosidad de la superficie supera los 0,8 µm Ra, el rodillo tiende a recoger partículas microscópicas de zinc o acero de la banda, creando puntos altos locales que indentan la brida. Estos puntos altos deben eliminarse mediante pulido; de lo contrario, resulta imposible lograr una separación de rodillo uniforme. Un programa de mantenimiento preventivo basado en estas tres comprobaciones es más eficaz para detener la ondulación de los bordes que cualquier ajuste reactivo de la separación entre rodillos.
¿Debo especificar una enderezadora posterior al corte o una enderezadora de rodillos después del laminador de conformado para corregir la ondulación del borde, o eso sería tratar un síntoma en lugar de la causa? ›
Un enderezador de rodillos después del laminador puede corregir una ondulación de borde de baja amplitud (amplitud inferior a 1 mm en un tramo de 300 mm), pero nunca debe ser su principal línea de defensa. Colocar un enderezador inmediatamente después de la prensa de corte añade tensión adicional más allá de la pasada de conformado final; esta tensión puede enmascarar la ondulación de borde durante la configuración inicial, engañando a los operarios y haciéndoles creer que el proceso de conformado es correcto. Cuando posteriormente se desactiva el enderezador para mantenimiento, el defecto reaparece. Si tiene una ondulación de borde residual que persiste después de optimizar la secuencia de conformado y la separación de los rodillos, una solución más eficaz es añadir una única pasada de aplanado específicamente en los bordes de la brida, configurada para aplicar una reducción del 2-3% en el espesor de la brida sin contacto con el alma. Esta nivelación localizada distribuye la tensión residual sin depender de la tensión global de la tira. Solo en los casos en que se hayan descartado todas las variables de herramientas y materiales, y la amplitud de la onda del borde supere los 2 mm, se debería considerar una unidad de nivelación de rodillos de ancho completo, y en ese caso se debe prever una longitud de línea adicional de 3 a 5 m, además de un sistema de accionamiento de motor independiente.

[…] Para un análisis detallado de las bridas de espárragos inestables, consulte la guía de MTC sobre el perfil ondulado de acero de calibre ligero. […]