

Hiện tượng gợn sóng ở mép thép mỏng: Nguyên nhân và cách khắc phục đối với mặt bích bu lông
Tại sao mặt bích thép định hình mỏng lại xuất hiện hiện tượng lượn sóng ở mép và cách khắc phục hiện tượng này bằng phương pháp kiểm soát khe hở cán
Khi một thanh thép mỏng đi ra khỏi công đoạn tạo hình cuối cùng, các mặt bích phải nằm phẳng. Thay vào đó, đôi khi bạn thấy một cạnh gợn sóng hoặc lượn sóng chạy dọc theo chiều dài của mặt bích. Hiện tượng thép mỏng gợn sóng ở cạnh không phải là vấn đề thẩm mỹ ngẫu nhiên trong nhiều trường hợp—mà là triệu chứng lặp đi lặp lại của sự phân bố ứng suất không đồng đều và sự giãn dài khác biệt được tạo ra bên trong máy tạo hình. Để khắc phục điều này, bạn cần xem xét khe hở giữa các con lăn , sự cân bằng trình tự tạo hình, tình trạng dụng cụ và các biến số của dải thép đầu vào như một hệ thống tương tác duy nhất.
Tổng quan bài viết
Vì sao mép thép mỏng bị gợn sóng ở mặt bích bu lông thép mỏng?
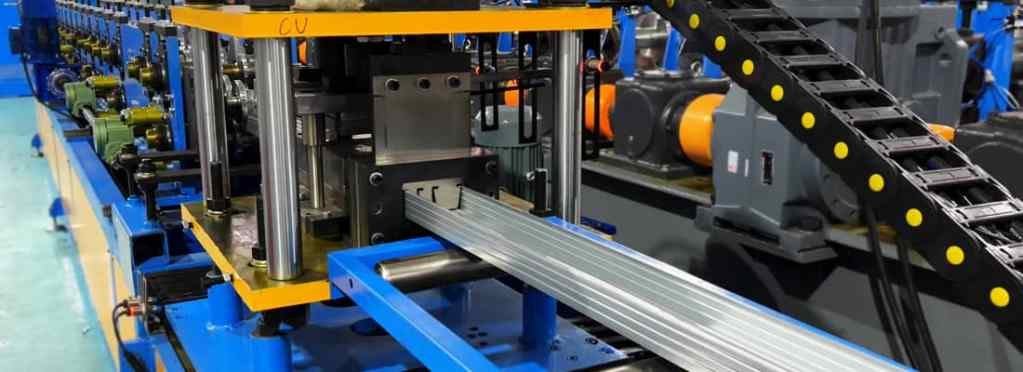
Quá trình cán định hình hoạt động bằng cách uốn một dải kim loại phẳng qua một loạt các bước uốn, dần dần định hình mặt cắt ngang. Trong cấu hình thanh giằng, phần thân và hai mép không di chuyển cùng một quãng đường khi dải kim loại được biến đổi. Các mép mép phải giãn ra nhiều hơn một chút so với đường tâm của thân để phù hợp với hình dạng, nhưng sự biến dạng chênh lệch đó phải được kiểm soát. Khi biến dạng cục bộ vượt quá khả năng phân bố ứng suất đồng đều của vật liệu, mép mép sẽ xuất hiện nếp nhăn hoặc gợn sóng.
Về mặt cơ học, hiện tượng này xảy ra khi dải thép đi vào đường cắt hơi lệch khỏi mặt phẳng hoặc khi một bên của dụng cụ ép vật liệu di chuyển nhiều hơn bên kia. Vì thép mỏng – thường có độ dày từ 0,45 đến 1,2 mm – có khả năng chống uốn thấp, nên nó có xu hướng bị uốn cong đàn hồi trước khi bị biến dạng dẻo. Ngay cả một lượng nhỏ lực nén không mong muốn ở mép mặt bích cũng sẽ dẫn đến hiện tượng gợn sóng có thể nhìn thấy thay vì dòng chảy trơn tru.
Nguyên lý vật lý đằng sau hiện tượng này đã được ghi chép đầy đủ trong ngành gia công kim loại tấm: sóng mép thép mỏng xuất hiện khi vùng mép chịu ứng suất dư nén sau khi đi qua một trạm gia công. Khi biên dạng di chuyển qua các trạm tiếp theo, ứng suất dư đó được phân bố lại và trở nên rõ ràng dưới dạng sóng tuần hoàn dọc theo chiều dài mặt bích.
Nguyên nhân chính và con đường chẩn đoán
Trước khi điều chỉnh bất kỳ bộ phận máy nào, bạn cần phân biệt giữa các nguyên nhân phát sinh từ việc thiết lập dụng cụ và các nguyên nhân phát sinh từ phôi thép đầu vào. Trình tự chẩn đoán nhanh nhất trên máy cán định hình đinh tán và rãnh như sau:
- Chạy một đoạn phôi ngắn qua máy phay mà không sử dụng thanh dẫn hướng cạnh để xem liệu đường cắt có giữ nguyên tính đối xứng hay bị lệch sang hai bên — điều này giúp phân biệt sự mất cân bằng của dụng cụ với các vấn đề về chuyển động ngang.
- Đo chiều rộng mép bích ở một số vị trí dọc theo biên dạng: chiều rộng không đồng đều cho thấy dải kim loại không được kẹp chặt một cách nhất quán giữa các lần cắt.
- Kiểm tra xem có vết xước hoặc vết đánh bóng nào trên mép mặt bích không: các điểm sáng thường cho thấy dải kim loại đang tiếp xúc quá mạnh với vai cuộn, tạo ra vùng nén gây ra hiện tượng cong vênh.
- Kiểm tra khe hở giữa các con lăn xem có đồng đều trên toàn bộ bề mặt hay không bằng cách sử dụng tấm đệm hoặc thước đo khe hở khi các con lăn đứng yên, sau đó kiểm tra lại khi có tải ở tốc độ sản xuất.
Sau khi quá trình chẩn đoán xác định được các biến số gây ra vấn đề, việc khắc phục thường rơi vào một trong bốn lĩnh vực sau.
Sự bất đối xứng khe hở cuộn và sự nén mặt bích
Nguyên nhân phổ biến nhất liên quan đến việc điều chỉnh khe hở giữa các con lăn và sự phát triển của sóng mép. Trong một đường cán được căn chỉnh tốt, con lăn trên và dưới phải tiếp xúc với dải thép một cách đối xứng để mép bích được uốn cong dần dần mà không bị ép chặt. Nếu khe hở quá nhỏ ở một bên hoặc được thiết lập quá nhỏ tổng thể, mặt con lăn sẽ ép nhẹ mép bích. Hành động ép đó đẩy vật liệu sang hai bên và về phía sau, tạo ra điều kiện nén tương tự dẫn đến hiện tượng sóng mép ở thép mỏng.
Để khắc phục điều này, cần kiểm tra khe hở giữa các con lăn theo từng bước nhỏ trên bề mặt con lăn—không chỉ ở giữa hoặc ở một bên vai con lăn. Thép mỏng sẽ nhanh chóng xuất hiện hiện tượng gợn sóng ở mép ngay cả với sự khác biệt chỉ vài phần trăm milimét, vì vậy việc điều chỉnh phải được thực hiện khi máy cán dừng và cặp con lăn đóng hoàn toàn. Sau đó, kiểm tra lại khi chạy dải thép để đo xem khe hở có mở rộng dưới tải trọng tạo hình hay không, điều này sẽ cho thấy sự lệch trục chính hoặc mòn ổ bi hơn là do thiết lập tĩnh.
Tạo thành sự cân bằng trình tự
Một yếu tố liên quan khác là chính trình tự tạo hình. Nếu việc uốn cong mặt bích bị ép quá mạnh trong một lần gia công duy nhất, vật liệu tại bán kính uốn cong không thể chảy vào trong đủ nhanh, do đó nó sẽ bù lại bằng cách bị cong vênh ở mép tự do. Mặt khác, nếu trình tự tạo hình biên dạng quá từ từ, các lần gia công sau có thể không duy trì đủ lực căng dải để giữ cho bản bụng phẳng, cho phép mặt bích bị lệch sang một bên.
Mục tiêu là một trình tự gia công cân bằng, trong đó mỗi lượt gia công đóng góp một lượng công việc tạo hình gần như bằng nhau. Khi chẩn đoán hiện tượng sóng mép, hãy quan sát xem lượt gia công nào gây ra sóng đầu tiên. Nếu sóng xuất hiện ngay sau một lượt gia công thực hiện hơn một nửa tổng góc uốn, thì trình tự gia công quá mạnh ở điểm đó. Vì thép mỏng có khả năng hấp thụ uốn nhanh mà không bị cong vênh hạn chế, nên trình tự gia công có thể cần phân bổ gia tăng độ uốn mịn hơn trên nhiều vị trí khác nhau.
Tương tác giữa điều kiện dụng cụ và vật liệu
Tình trạng dụng cụ thường bị bỏ qua khi xuất hiện hiện tượng lượn sóng ở mép thép mỏng, đặc biệt là trên các máy móc mới hơn, nơi người vận hành cho rằng dụng cụ vẫn còn sắc bén. Trên thực tế, ngay cả sự mài mòn nhẹ ở bán kính con lăn phía dưới hoặc một lượng nhỏ vật liệu bám dính trên bề mặt tạo gờ cũng có thể làm thay đổi hình dạng tiếp xúc cục bộ. Hình dạng bị thay đổi đó có thể tạo ra hiệu ứng kẹp làm nén mép dải thép và góp phần gây ra triệu chứng tương tự như khe hở con lăn không chính xác.
Tương tự, cần xem xét các biến số của dải thép đầu vào. Một dải thép có độ cong nhẹ hoặc một cuộn thép có mép cuộn sẽ có đặc tính giãn dài mép khác với một dải thép hoàn toàn phẳng. Quá trình cán định hình khuếch đại những sai lệch này; độ phẳng có thể chấp nhận được đối với một dải thép thông thường sẽ trở nên không thể chấp nhận được sau một vài lần cán định hình. Khi hiện tượng gợn sóng mép chỉ xuất hiện với một số cuộn thép nhất định, hãy so sánh độ đồng nhất về chiều rộng và tình trạng mép của dải thép đầu vào với thông số kỹ thuật của bạn. Mối quan hệ giữa việc tạo hình mặt bích và hiện tượng cong vênh mép rất nhạy cảm với các biến số đầu vào này—được ghi nhận trong các tài liệu gia công kim loại thông thường về hành vi cán định hình nguội (xem kiến thức nền tảng về cơ học cán định hình). Tùy thuộc vào khối lượng sản xuất của bạn, hãy cân nhắc thêm một công đoạn làm phẳng nhẹ hoặc một công đoạn làm thẳng đầu vào để chuẩn hóa biên dạng dải thép trước khi nó đi vào máy cán định hình.
Các biện pháp khắc phục và sự đánh đổi thực tế
Khi bạn xác nhận rằng việc thiết lập khe hở con lăn là nguyên nhân chính, quá trình khắc phục là bằng cơ học nhưng phải được thực hiện một cách có hệ thống. Bắt đầu từ đường cán nơi xuất hiện sóng mép thép mỏng và thực hiện cả ở phía trước và phía sau đường cán đó. Điều chỉnh khe hở con lăn từng chút một, kiểm tra ảnh hưởng đến độ phẳng ngang của biên dạng ở mỗi bước thay vì chỉ dựa vào đánh giá bằng mắt thường. Sử dụng thước thẳng đặt ngang chiều rộng mặt bích là một cách thực tế để phát hiện xem sóng mép thép mỏng đang giảm đi hay dịch chuyển về phía thân thép.
| Yếu tố đóng góp | Cơ chế | Những điều cần kiểm tra | Sửa đổi / Xem xét |
|---|---|---|---|
| Sự bất đối xứng khe hở cuộn | Áp lực lăn không đều hoặc quá mức sẽ làm bẹp mép mặt bích, tạo ra vùng chịu nén. | Độ đồng đều khe hở giữa các con lăn trên toàn bộ bề mặt con lăn khi máy dừng và khi dải thép đang chạy dưới tải trọng. | Điều chỉnh khe hở sao cho con lăn uốn cong mà không làm ép kim loại chưa định hình. Theo dõi sự mở rộng khe hở khi chịu tải, điều này cho thấy trục chính bị lệch hoặc ổ bi bị mòn. |
| Sự hình thành mất cân bằng trình tự | Một đường cắt tạo ra góc uốn quá lớn sẽ khiến vật liệu bị cong vênh ở mép tự do thay vì chảy vào bên trong. | Xác định đường đi mà sóng xuất hiện lần đầu tiên. Nếu nó xuất hiện sau một đường đi tạo ra hơn một nửa tổng góc uốn, thì lịch trình quá gấp gáp. | Phân bổ lượng uốn cong tăng dần đều hơn ở nhiều trạm để mỗi lượt uốn đều đóng góp một lượng công việc tạo hình tương đương nhau. |
| Sự hao mòn dụng cụ | Sự mài mòn ở bán kính con lăn phía dưới hoặc phần gờ tạo hình làm thay đổi hình dạng tiếp xúc, tạo ra hiệu ứng kẹp nén mép dải kim loại. | Kiểm tra bán kính tạo gờ trên con lăn dưới xem có bị bo tròn cạnh hoặc mòn cạnh hay không. | So sánh bán kính mài mòn với bản vẽ dụng cụ gốc. Ngay cả sự mài mòn nhỏ cũng có thể làm dịch chuyển điểm tiếp xúc và làm mất đi bất kỳ sự điều chỉnh nào được thực hiện thông qua việc điều chỉnh khe hở. |
| Biến số dải đầu vào | Các cạnh cuộn thép dạng dải hoặc dạng cuộn cán làm thay đổi đặc tính kéo dài cạnh, và nhà máy sẽ khuếch đại điều này thành sóng cạnh có thể nhìn thấy được. | Khi hiện tượng gợn sóng ở mép chỉ xuất hiện với một số cuộn dây nhất định, hãy so sánh độ đồng nhất về chiều rộng dải thép đầu vào và tình trạng mép với thông số kỹ thuật. | Hãy cân nhắc bổ sung thêm công đoạn làm phẳng nhẹ hoặc máy nắn thẳng đầu vào để chuẩn hóa biên dạng dải thép trước khi đưa vào máy cán định hình. |
Cần lưu ý một sự đánh đổi thực tế: siết chặt khe hở con lăn quá mức sẽ loại bỏ hiện tượng gợn sóng ở mép thép mỏng bằng cách ép phẳng vật liệu, nhưng điều này cũng làm tăng mài mòn con lăn và có thể làm cứng mép mặt bích đến mức các thao tác đột dập hoặc cắt tiếp theo gặp khó khăn. Mục tiêu không phải là ép phẳng dải thép bằng cách nén, mà là điều chỉnh khe hở sao cho con lăn uốn cong mặt bích mà không ép phần kim loại không được tạo hình. Việc kiểm soát khe hở con lăn nên tạo cảm giác như đang điều chỉnh một điều kiện tạo hình, chứ không phải như đang kẹp chặt một khuyết điểm.
Khi nghi ngờ dụng cụ bị mòn, hãy kiểm tra bán kính tạo hình mặt bích trên con lăn dưới xem có bị bo tròn cạnh hoặc mòn cạnh bên không. Nếu bán kính bị mở rộng dù chỉ một chút so với bản vẽ dụng cụ ban đầu, điểm tiếp xúc sẽ dịch chuyển ra ngoài về phía cạnh mặt bích và làm thay đổi vị trí tác dụng lực tạo hình. Đây là một lý do khiến hiện tượng gợn sóng ở cạnh mặt bích của bu lông LGS thường vẫn tồn tại sau khi điều chỉnh khe hở: hình dạng dụng cụ có thể bị mòn đủ để bù lại bất kỳ sự điều chỉnh khe hở nào bạn thực hiện.
Bài học thực tiễn dành cho các nhà quản lý sản xuất
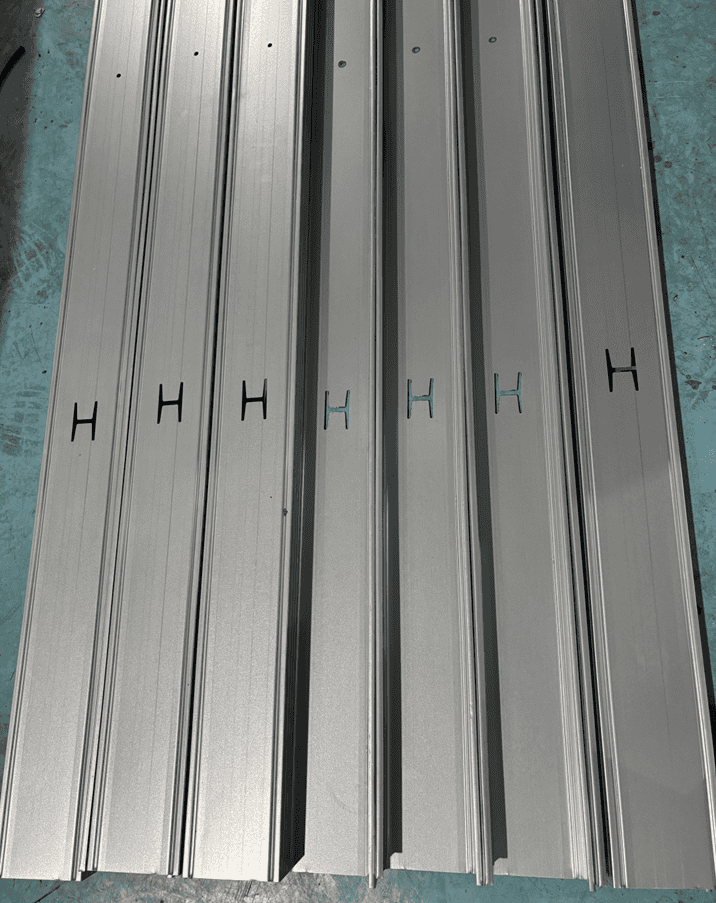
Trong môi trường sản xuất, các thanh thép định hình mỏng được gia công ở tốc độ vừa phải, và triệu chứng gợn sóng mép thường xuất hiện sau khi thay đổi dụng cụ, thay lô cuộn thép mới hoặc thay đổi chất bôi trơn. Thời điểm đó tự nó là một manh mối chẩn đoán: nó chỉ ra sự thay đổi trong các biến số tương tác chứ không phải là lỗi thiết kế ở thanh thép hoặc máy cán. Giải pháp hữu ích nhất là coi độ phẳng của thanh thép định hình mỏng như một thông số quy trình phản ứng với vị trí khe hở giữa các con lăn, sự cân bằng tải trọng khi tạo hình và hình dạng đường vào của dải thép.
Đối với dây chuyền cán định hình MTC, nguyên tắc thực tiễn cũng giống như bất kỳ hoạt động định hình chất lượng nào khác: khe hở giữa các con lăn phải được thiết lập sao cho cho phép dòng chảy vật liệu tự nhiên của mép mặt bích mà không cần nén nhân tạo, và trình tự định hình phải đủ tăng dần cho độ dày vật liệu nhất định. Khi các yếu tố này được đáp ứng chính xác, ứng suất dư trong mặt bích sẽ duy trì dưới ngưỡng uốn cong, và các khuyết tật do cán định hình đinh tán và rãnh như hiện tượng gợn sóng mép thép mỏng sẽ không xuất hiện trong suốt quá trình cán cuộn.
Câu hỏi thường gặp
Khi đánh giá dây chuyền cán định hình cho đinh tán thép mỏng, tôi nên chỉ định tốc độ dây chuyền nào để cân bằng giữa sản lượng và việc kiểm soát độ gợn sóng ở mép? ›
Đối với các thanh thép định hình mỏng có độ dày từ 0,45–1,2 mm, tốc độ tạo hình điển hình là 20–40 m/phút đối với các biên dạng thanh chữ C tiêu chuẩn. Vận hành ở tốc độ trên 40 m/phút cần phải xem xét thêm: tốc độ cao hơn làm tăng sự biến thiên lực căng dải thép giữa các lần gia công, điều này có thể làm tăng độ giãn nở khác biệt gây ra hiện tượng gợn sóng ở mép. Nếu dự báo sản xuất của bạn yêu cầu tốc độ cao hơn phạm vi này, bạn nên chỉ định một dây chuyền có nhiều lần gia công hơn (thường là 12–16 lần thay vì 8–10 lần) để giữ cho mức độ uốn cong mỗi lần gia công thấp, cộng với bộ tích lũy đầu vào tốc độ cao để làm giảm sự biến động lực căng dải thép. Người mua thường bỏ qua rằng tốc độ dây chuyền định mức chỉ có thể đạt được với các cuộn thép có chiều rộng và điều kiện mép nhất quán; nếu dải thép đầu vào của bạn thay đổi theo từng lô, hãy lên kế hoạch cho tốc độ liên tục giảm xuống còn 60–70% tốc độ tối đa để duy trì dung sai độ phẳng.
Làm thế nào để tôi lựa chọn giữa máy cán định hình thông thường và máy cán định hình có điều chỉnh khe hở trục bằng động cơ servo khi sản phẩm của tôi bao gồm nhiều độ sâu bu lông và chiều rộng mặt bích khác nhau? ›
Nếu bạn sản xuất số lượng lớn một loại biên dạng duy nhất, máy cán định hình cơ khí thông thường với điều chỉnh khe hở thủ công sẽ tiết kiệm chi phí và đủ để kiểm soát hiện tượng gợn sóng cạnh. Tuy nhiên, nếu bạn thay đổi biên dạng nhiều hơn một lần mỗi ca hoặc cần duy trì dung sai độ phẳng mặt bích chặt chẽ trong quá trình thay đổi kích thước nhanh chóng, việc điều chỉnh khe hở bằng động cơ servo ở 3-4 lần cán cuối cùng sẽ trở nên hữu ích. Điều khiển servo cho phép bạn lập trình cài đặt khe hở cho từng công thức biên dạng, loại bỏ nguy cơ người vận hành gây ra sự không đối xứng khe hở trong quá trình thay đổi thủ công - nguyên nhân chính gây ra hiện tượng gợn sóng cạnh. Mặt khác, các trạm điều khiển servo có chi phí cao hơn khoảng 25-35% mỗi lần cán và làm tăng độ phức tạp trong điều khiển. Một quy tắc thực tế: nếu hỗn hợp sản phẩm của bạn vượt quá ba độ sâu đinh tán và bạn chạy dưới 40 m/phút, hãy xem xét điều chỉnh servo chỉ ở hai lần cán định hình cuối cùng và lần cán làm phẳng. Điều này cung cấp cho bạn khả năng hiệu chỉnh ở những nơi gợn sóng cạnh nhạy cảm nhất mà không cần phải trả tiền cho điều khiển servo trên tất cả các trạm.
Tôi cần yêu cầu nhà cung cấp cuộn thép đáp ứng những thông số kỹ thuật nào đối với thép thanh đầu vào để giảm thiểu nguy cơ bị gợn sóng ở mép của các thanh thép định hình mỏng? ›
Để ngăn ngừa hiện tượng sóng mép phát sinh từ phía thượng nguồn, hãy chỉ định ba thông số chính trong đơn đặt hàng cuộn thép của bạn. Thứ nhất, giới hạn dung sai chiều rộng dải thép ở mức ±0,3 mm cho toàn bộ chiều dài cuộn. Sự sai lệch lớn hơn sẽ khiến dải thép dịch chuyển ngang trong quá trình cán, tạo ra sự hình thành gờ không đều và nén cục bộ ở một cạnh. Thứ hai, yêu cầu chiều cao gờ mép tối đa là 0,05 mm trên các cạnh được xẻ. Gờ mép quá mức hoạt động như một điểm tập trung ứng suất, gây ra hiện tượng kẹp cục bộ giữa các con lăn, tạo ra vùng nén tương tự như khe hở con lăn quá hẹp. Thứ ba, yêu cầu độ cong của dải thép (độ dày trung tâm so với độ dày mép) không quá 1,5% độ dày danh nghĩa. Độ cong cao hơn tạo ra sự giãn nở khác biệt trên toàn bộ chiều rộng dải thép, điều này được chuyển đổi trực tiếp thành hiện tượng sóng mép trong quá trình cán. Nếu nhà cung cấp của bạn không thể đảm bảo các dung sai này, hãy lên kế hoạch sử dụng máy làm thẳng đầu vào tích hợp với khả năng cắt tỉa mép; điều này sẽ làm tăng thêm khoảng 15-20% chi phí dây chuyền, nhưng loại bỏ được biến số liên quan đến vật liệu phổ biến nhất trong chẩn đoán sóng mép.
Trong giai đoạn thiết kế khuôn cán cho một loại đinh tán chữ C mới, thông số bán kính mặt bích nào sẽ giúp ngăn ngừa hiện tượng gợn sóng ở mép trước khi tôi bắt đầu sản xuất? ›
Bán kính uốn cong bên trong tại vị trí chuyển tiếp từ thân sang mặt bích cần được quy định trong khoảng từ 1,5 đến 2,5 lần độ dày vật liệu đối với các thanh thép mỏng. Bán kính nhỏ hơn 1,5 lần độ dày sẽ tập trung ứng suất tại đường uốn cong, làm chậm dòng chảy vật liệu về phía thân; phần vật liệu dư thừa sau đó sẽ di chuyển đến mép mặt bích tự do, tạo thành hình lượn sóng. Bán kính lớn hơn 2,5 lần độ dày sẽ làm giảm lượng gia công nguội cần thiết để giữ cho mặt bích phẳng, điều này làm cho biên dạng dễ bị đàn hồi trở lại và đòi hỏi áp lực cán lớn hơn ở các lần cán sau – lại làm tăng nguy cơ nén mép. Ngoài ra, cần quy định rằng bán kính cán phía dưới được thiết kế với một vùng giảm ứng suất 0,1–0,2 mm ở phía ngoài bán kính uốn cong. Vùng giảm ứng suất này ngăn vai cán chạm vào vùng mặt bích phẳng phía ngoài chỗ uốn cong, loại bỏ hiệu ứng kẹp tạo ra ứng suất dư nén. Hai thông số kỹ thuật này tương đối rẻ để thực hiện ở giai đoạn thiết kế nhưng gần như không thể sửa chữa lại bằng cách điều chỉnh khe hở cán sau khi dụng cụ đã được cắt.
Những bước kiểm tra bảo dưỡng nào trên máy cán định hình là quan trọng nhất theo thời gian để ngăn ngừa hiện tượng gợn sóng ở mép trên các biên dạng trước đây đã được cán phẳng? ›
Ba hạng mục bảo trì ảnh hưởng trực tiếp đến hiện tượng gợn sóng mép trên các thanh thép mỏng. Thứ nhất, kiểm tra độ rơ của ổ trục chính trên các trục tạo hình phía dưới sau mỗi 500 giờ hoạt động. Ngay cả độ mòn ổ trục 0,05 mm cũng tạo ra chuyển động thẳng đứng của con lăn dưới tải trọng, làm thay đổi khe hở con lăn hiệu quả một cách động học giữa các lần cán; đây là nguyên nhân hàng đầu gây ra hiện tượng gợn sóng mép không liên tục chỉ xuất hiện ở một số lực căng cuộn nhất định. Thứ hai, đo độ lệch tâm trên bề mặt con lăn tạo hình—cụ thể là vùng tạo hình mặt bích—bằng đồng hồ đo độ lệch tâm trong khi các con lăn quay mà không có dải thép. Tổng độ lệch tâm được chỉ ra chấp nhận được là dưới 0,03 mm; trên mức đó, mỗi vòng quay của con lăn tạo ra sự thay đổi khe hở theo chu kỳ, tạo thành các gợn sóng định kỳ dọc theo mặt bích. Thứ ba, kiểm tra độ nhám bề mặt con lăn trên vùng mặt bích bằng máy đo độ nhám cầm tay. Khi độ nhám bề mặt vượt quá 0,8 µm Ra, con lăn có xu hướng bám các hạt kẽm hoặc thép siêu nhỏ từ dải thép, tạo ra các điểm cao cục bộ làm lõm mặt bích. Các điểm cao này phải được loại bỏ bằng cách đánh bóng; nếu không, việc đạt được khe hở con lăn nhất quán sẽ trở nên bất khả thi. Một lịch trình bảo trì phòng ngừa xoay quanh ba bước kiểm tra này sẽ hiệu quả hơn trong việc ngăn chặn hiện tượng gợn sóng ở mép so với bất kỳ phương pháp điều chỉnh khe hở cuộn nào mang tính phản ứng.
Tôi có nên chỉ định máy làm thẳng sau khi cắt hoặc máy làm thẳng bằng trục lăn sau máy cán định hình để khắc phục hiện tượng lượn sóng ở mép phôi, hay đó chỉ là giải quyết triệu chứng chứ không phải nguyên nhân? ›
Máy nắn thẳng trục lăn sau máy cán định hình có thể khắc phục hiện tượng sóng mép có biên độ thấp (biên độ dưới 1 mm trên chiều dài 300 mm), nhưng nó không bao giờ nên là giải pháp chính. Việc đặt máy nắn thẳng ngay sau máy ép cắt sẽ tạo thêm lực căng vượt quá công đoạn định hình cuối cùng; lực căng này có thể che giấu sóng mép trong quá trình thiết lập ban đầu, khiến người vận hành nhầm tưởng rằng quá trình định hình là chính xác. Khi máy nắn thẳng được bỏ qua để bảo trì sau đó, khuyết tật sẽ xuất hiện trở lại. Nếu bạn vẫn còn sóng mép sau khi tối ưu hóa trình tự định hình và khe hở trục lăn, một giải pháp hiệu quả hơn là thêm một công đoạn làm phẳng riêng biệt trên các cạnh mặt bích, được cấu hình để giảm độ dày mặt bích từ 2–3% mà không tiếp xúc với phần thân phôi. Việc làm phẳng cục bộ này phân bố ứng suất dư mà không cần dựa vào lực căng tổng thể của dải phôi. Chỉ trong trường hợp tất cả các biến số về dụng cụ và vật liệu đã được loại trừ—và biên độ sóng mép vượt quá 2 mm—bạn mới nên xem xét sử dụng bộ phận làm phẳng trục lăn toàn chiều rộng, và trong trường hợp đó, hãy dự trù thêm 3–5 m chiều dài dây chuyền cộng với một hệ thống truyền động động cơ riêng biệt.

[…] Để thảo luận chi tiết về mặt bích đinh tán không ổn định, hãy xem hướng dẫn của MTC về sóng mép thép mỏng. […]