
Thiết kế rãnh dẫn cáp cho máng cáp đục lỗ
Gia công định hình máng cáp đục lỗ: Thiết kế đường cán giúp duy trì độ ổn định của mép xung quanh các lỗ đã được đục sẵn như thế nào
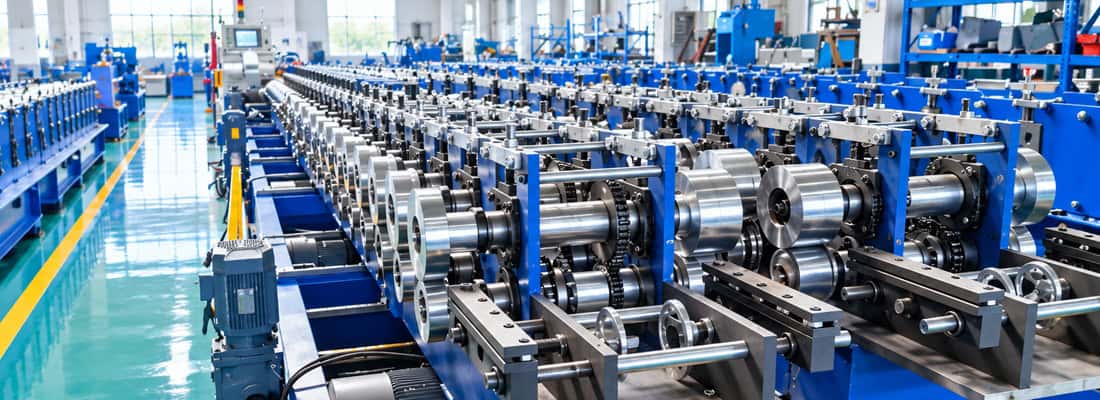
Các tấm thép định hình dạng rãnh cáp đục lỗ đặt ra một thách thức riêng biệt trong quá trình cán định hình rãnh cáp đục lỗ. Không giống như dải thép đặc, các lỗ được đục sẵn loại bỏ vật liệu thường giúp phân bổ ứng suất uốn, để lại các dải thép riêng lẻ giữa các lỗ. Những vùng yếu này làm thay đổi cách dải thép phản ứng với từng trạm định hình, và nếu thiết kế đường cán không tính đến chúng, các nhà sản xuất có thể gặp phải hiện tượng biến dạng mặt bích, chất lượng cạnh lỗ kém và sự không nhất quán về kích thước. Bài viết này xem xét cách các mẫu đục lỗ ảnh hưởng đến độ cứng của dải thép và cách thức điều chỉnh dụng cụ cán, trình tự uốn và kiểm soát lực căng để duy trì sản xuất ổn định.
Mục lục
Ảnh hưởng của các lỗ đục lên độ cứng của dải kim loại trong quá trình cán định hình máng cáp

Khi tấm lưới hoặc mặt bích của máng cáp được đục lỗ, phần vật liệu còn lại sẽ chịu toàn bộ tải trọng tạo hình. Các lỗ đục tạo ra các cầu thép hẹp có khả năng chống uốn cục bộ thấp hơn nhiều so với bề mặt liền mạch. Trong quá trình tạo hình từng bước, các cầu thép này có thể bị biến dạng sớm, khiến ứng suất tập trung ở các cạnh của lỗ thay vì phân bố đều khắp chiều rộng của biên dạng.
Sự giảm độ cứng cục bộ này dễ nhận thấy nhất khi kiểu đục lỗ kéo dài gần đường uốn cong dự kiến. Một dải vật liệu đặc sẽ gấp lại một cách có thể dự đoán được xung quanh bán kính uốn cong vì vật liệu ở cả hai phía của chỗ uốn cong đều hỗ trợ quá trình chuyển tiếp. Với các lỗ hổng, dải vật liệu có thể bị biến dạng tại lỗ gần nhất, kéo phần thân ra khỏi mặt phẳng hoặc tạo ra một cạnh lượn sóng dọc theo mặt bích. Hiệu ứng này cũng không đồng nhất trên toàn bộ mặt cắt; tỷ lệ diện tích hở quyết định độ cứng còn lại ở bất kỳ mặt cắt ngang nào, vì vậy một dải vật liệu được đục lỗ nhiều ở giữa nhưng đặc gần các cạnh sẽ có hành vi khác với một dải vật liệu được đục lỗ đồng đều.
Xác định vị trí lỗ khoan, bước lỗ và tỷ lệ diện tích hở trước khi thiết kế đường dẫn
Bước đầu tiên trong việc thiết kế một quy trình đáng tin cậy là lập bản đồ bố trí lỗ đục so với hình dạng biên dạng cuối cùng. Người thiết kế phải biết vị trí chính xác của mỗi hàng lỗ so với các đường uốn cong, khoảng cách từ mép lỗ đến mép dải và khoảng cách giữa các lỗ. Thông tin này thường được cung cấp dưới dạng bản vẽ phẳng hoặc dữ liệu CAD từ đặc tả biên dạng, được xác định bởi các tiêu chuẩn như tiêu chuẩn của Hiệp hội các nhà sản xuất thiết bị điện quốc gia (NEMA) dành cho hệ thống máng cáp.
Thông số quan trọng là tỷ lệ diện tích hở tại mỗi mặt cắt dọc. Nếu đường uốn chạy qua vùng có diện tích hở vượt quá khoảng 30–40 phần trăm, chiều rộng cầu còn lại có thể không cung cấp đủ vật liệu để tạo thành bán kính cong hoàn chỉnh. Trong trường hợp như vậy, người thiết kế phải di dời đường uốn ra xa vị trí đục lỗ, thay đổi trình tự uốn, hoặc xác nhận với khách hàng xem có thể điều chỉnh mẫu lỗ hay không. Khoảng cách mép cũng quan trọng không kém; các lỗ nằm quá gần mép dải kim loại sẽ để lại một lề hẹp có thể bị rách hoặc phồng lên trong quá trình tạo mặt bích.
Trình tự sắp xếp uốn cong xung quanh các khu vực có diện tích mở lớn
Khi đã hiểu rõ bố cục lỗ đục, có thể sắp xếp hình hoa để tránh tạo hình trực tiếp trên các phần yếu nhất. Một chiến lược phổ biến là hoàn thành các đường uốn ban đầu ở các vùng đặc của dải kim loại trước, tạo ra một rãnh được định hình một phần giúp tăng độ cứng trước khi các đường uốn chuyển sang các vùng có lỗ đục. Cách tiếp cận này cho phép các phần đã được định hình chịu tải trong khi đường uốn tiếp tục đi qua các khu vực có diện tích hở lớn hơn.
Trên thực tế, điều này có nghĩa là các trạm tạo hình đầu tiên có thể chỉ gia công các cạnh ngoài của biên dạng nơi vật liệu đặc, xác định hướng của mặt bích trước khi tạo hình phần thân. Nếu bản thân thân có lỗ, chỗ uốn cong tại điểm nối giữa thân và mặt bích có thể được tạo hình bằng hai hoặc ba lần gia công nhẹ nhàng thay vì một lần gấp mạnh. Việc tạo hình từng phần làm giảm nguy cơ bị uốn cục bộ vì mỗi trạm chỉ loại bỏ một lượng nhỏ góc uốn còn lại, làm giảm khả năng vật liệu bị suy yếu bị sụp đổ dưới tải trọng.
Bù trừ hiện tượng uốn quá mức và đàn hồi ngược xung quanh các mặt bích được đục lỗ
Hiện tượng đàn hồi ngược ở dải thép đục lỗ không đồng đều trên toàn bộ chiều dài. Trong mặt bích đặc, toàn bộ chiều rộng chống lại sự phục hồi đàn hồi, tạo ra hiện tượng đàn hồi ngược nhất quán có thể được bù lại bằng một góc uốn quá mức cố định. Khi các lỗ làm gián đoạn mặt bích, phần vật liệu còn lại có sự phân bố ứng suất khác nhau sau khi uốn. Các cầu nối giữa các lỗ có thể bị quá tải trong khi phần vật liệu liền kề với các lỗ vẫn giữ được độ đàn hồi cao hơn, dẫn đến các góc cuối cùng không nhất quán dọc theo chiều dài của biên dạng.
Vì lý do này, các thiết lập độ uốn quá mức phải được đánh giá từng giai đoạn chứ không phải áp dụng như một điều chỉnh toàn cục duy nhất. Nếu một mặt bích cụ thể cho thấy độ đàn hồi lớn hơn gần một hàng lỗ, vị trí đó có thể cần độ uốn quá mức cao hơn một chút so với vị trí tạo thành một tiết diện đặc. Trong trường hợp nghiêm trọng, một lần hiệu chuẩn ở cuối dây chuyền có thể giúp chuẩn hóa góc, nhưng điều này chỉ hiệu quả nếu các vị trí trước đó không gây ra biến dạng vĩnh viễn. Người thiết kế dụng cụ cán cũng phải xem xét rằng bán kính uốn hiệu quả sẽ bị ảnh hưởng bởi các cạnh lỗ hoạt động như các điểm tập trung ứng suất, có thể yêu cầu bán kính lớn hơn để tránh nứt ở các góc của lỗ đục.
Kiểm soát khe hở và tiếp xúc của dụng cụ cán tại các cầu lỗ
Các cầu nối mỏng giữa các lỗ đục rất dễ bị hư hại do ma sát với trục lăn. Nếu trục lăn tạo áp lực quá lớn lên các phần hẹp này, dụng cụ có thể làm xước bề mặt, làm nhòe các cạnh của lỗ, hoặc thậm chí làm phẳng cầu nối, làm thay đổi hình dạng biên dạng. Do đó, khe hở giữa các trục lăn phải được thiết lập cẩn thận để tránh làm bẹp vật liệu trong khi vẫn đảm bảo đủ ma sát để đẩy dải kim loại tiến lên.
Một phương pháp hiệu quả là sử dụng các trục lăn có đường kính lớn hơn một chút ở các phần tiếp xúc với cầu lỗ, phân bố áp lực trên diện tích bề mặt rộng hơn. Ngoài ra, người thiết kế có thể thêm một rãnh nhỏ trên bề mặt trục lăn để sự tiếp xúc chủ yếu xảy ra trên các mép đặc của dải kim loại thay vì trực tiếp trên vùng đục lỗ. Điều này làm giảm nguy cơ tạo vết hằn trong khi vẫn duy trì lực tạo hình cần thiết để định hình biên dạng. Vật liệu và độ hoàn thiện bề mặt của trục lăn cũng rất quan trọng; bề mặt được đánh bóng với hệ số ma sát thấp sẽ trượt trên các cạnh lỗ mượt mà hơn, giảm xu hướng bám dính hoặc làm lem vật liệu.
Điều chỉnh độ căng, độ phẳng và cấp liệu cho dải máng cáp đục lỗ
Các lỗ đục không chỉ ảnh hưởng đến các trạm tạo hình mà còn ảnh hưởng đến cách dải thép được đưa vào dây chuyền. Một tấm thép đục lỗ có độ cứng thấp hơn, dễ bị cong vênh và xoắn khi chịu lực căng không đều. Nếu máy tháo cuộn hoặc máy làm phẳng kéo mạnh hơn vào một cạnh của dải thép so với cạnh kia, vật liệu bị yếu đi sẽ bị cong ngang, khiến cho mặt cắt có hình dạng cong dọc theo chiều dài.
Để quản lý vấn đề này, dây chuyền cần duy trì lực căng thấp và ổn định giữa các trạm. Dải kim loại có tỷ lệ diện tích hở cao có thể cần lực căng tổng thể thấp hơn so với dải kim loại đặc để tránh làm giãn các cầu nối giữa các lỗ. Máy san phẳng đóng vai trò đặc biệt quan trọng; nó phải làm phẳng dải kim loại mà không làm quá tải các khu vực xung quanh các lỗ đục. Nếu máy san phẳng tạo áp lực quá lớn, nó có thể làm biến dạng các cạnh lỗ trước khi quá trình tạo hình bắt đầu. Trên thực tế, người vận hành nên theo dõi dải kim loại để phát hiện các dấu hiệu gợn sóng ở cạnh hoặc cong vênh ở giữa sau khi qua máy san phẳng và điều chỉnh khe hở giữa các con lăn hoặc cài đặt lực căng từng bước cho đến khi dải kim loại chạy phẳng và thẳng.
Kiểm tra nghiệm thu đối với máng cáp đục lỗ
Khi đưa vào vận hành cán định hình máng cáp đục lỗ , quy trình kiểm tra cần tập trung vào các khu vực dễ bị ảnh hưởng nhất bởi kiểu đục lỗ. Bắt đầu bằng cách kiểm tra độ vuông góc của mép tại nhiều điểm dọc theo chiều dài của biên dạng, không chỉ ở các đầu cắt. Sử dụng thước vuông và thước thẳng để phát hiện bất kỳ sự xoắn hoặc nghiêng dần nào có thể xảy ra khi dải thép đi qua các trạm định hình.
Cũng cần kiểm tra các cạnh lỗ xem có dấu hiệu biến dạng nào không, chẳng hạn như gờ, vết lem hoặc kéo dài. Một lỗ tròn trên dải phẳng nhưng trở thành hình bầu dục sau khi tạo hình cho thấy lực căng hoặc áp lực cuộn quá mức đang làm giãn vật liệu. Kiểm tra khoảng cách từ các lỗ ngoài cùng đến mép mặt bích để xác nhận rằng chỗ uốn không kéo vật liệu vào trong. Ban đầu, hãy vận hành dây chuyền ở tốc độ chậm và kiểm tra trực quan hình dạng tại mỗi trạm để xem bất kỳ sự sai lệch nào xuất hiện đầu tiên ở đâu. Việc điều chỉnh khắc phục nên được thực hiện từng thông số một, cho dù đó là thay đổi khe hở cuộn, điều chỉnh lực căng hoặc thay đổi góc uốn quá mức tại một trạm cụ thể.
Các bước kiểm tra nghiệm thu dưới đây tóm tắt các điểm kiểm tra chính, các điều kiện cần chú ý và các điều chỉnh để khắc phục từng loại sai lệch.
| Điểm kiểm tra | Những điều cần kiểm tra | Nguyên nhân có thể xảy ra và biện pháp khắc phục |
|---|---|---|
| Độ vuông góc của mặt bích | Uốn cong hoặc tạo góc dần dần dọc theo chiều dài của biên dạng, không chỉ ở các đầu cắt | Lực tạo hình không đồng đều; điều chỉnh khe hở trục lăn hoặc góc uốn quá mức tại vị trí bị ảnh hưởng |
| Chất lượng cạnh lỗ | Các vết gờ, vết lem hoặc sự kéo dài hình dạng lỗ | Lực căng hoặc áp lực cuộn quá mức làm giãn vật liệu; cần giảm lực căng hoặc áp lực cuộn |
| Khoảng cách từ lỗ đến mép | Khoảng cách từ các lỗ ngoài cùng đến mép mặt bích | Uốn cong kéo vật liệu vào trong; điều chỉnh trình tự uốn cong hoặc hình dạng cuộn để kiểm soát dòng chảy vật liệu |
| Độ phẳng của dải sau khi dùng máy san phẳng | Viền lượn sóng hoặc khóa cài ở giữa | Máy san phẳng hoạt động quá tải ở các khu vực bị đục lỗ; điều chỉnh khe hở con lăn hoặc cài đặt độ căng của máy san phẳng từng bước một |
Việc điều chỉnh cần được thực hiện từng thông số một, theo dõi hiệu quả trước khi thay đổi cài đặt khác. Đối với nhà sản xuất máng cáp, mục tiêu không chỉ đơn giản là tạo ra sản phẩm có hình dạng phù hợp với bản vẽ trong hầu hết các trường hợp, mà còn là đạt được kết quả nhất quán trong suốt quá trình sản xuất dài hạn. Bằng cách nhận ra rằng các lỗ đục làm thay đổi đặc tính cơ học của dải kim loại, và bằng cách áp dụng thiết kế đường cán phù hợp với những thay đổi đó, dây chuyền tạo hình có thể tạo ra các sản phẩm có hình dạng ổn định, chính xác về kích thước với các lỗ sạch và góc mặt bích nhất quán.
Câu hỏi thường gặp
Người mua cần nêu rõ những thông tin gì về kiểu bố trí lỗ trước khi báo giá? ›
Người mua cần cung cấp bản vẽ mặt phẳng chính xác thể hiện vị trí các hàng lỗ so với các đường uốn dự kiến, khoảng cách giữa các lỗ, khoảng cách mép và tỷ lệ diện tích hở. Dữ liệu này rất cần thiết cho thiết kế đường cán vì nó xác định vị trí độ cứng của dải kim loại sẽ bị giảm. Nếu thiếu thông tin này, việc sắp xếp dụng cụ có thể không chính xác, dẫn đến biến dạng mặt bích hoặc chất lượng mép lỗ kém trong quá trình cán tạo hình khay cáp đục lỗ.
Diện tích hở ảnh hưởng như thế nào đến việc tạo hình mặt bích xung quanh các lỗ? ›
Các vùng có diện tích hở lớn — thường trên 30 đến 40 phần trăm tại đường uốn — tạo ra các cầu thép hẹp dễ bị biến dạng sớm dưới tác động của ứng suất tạo hình. Thay vì phân bổ ứng suất uốn đều, dải thép bị biến dạng tại khe hở gần nhất, gây ra các cạnh lượn sóng hoặc chuyển động lệch khỏi mặt phẳng của bản bụng. Người thiết kế phải di dời hoặc sắp xếp lại các đường uốn để tránh các phần bị yếu này hoặc xác nhận xem có thể điều chỉnh mẫu lỗ hay không.
Trình tự uốn nào giúp ngăn ngừa biến dạng trong các cấu hình đục lỗ? ›
Mẫu hoa văn nên tạo các vùng đặc trước để tăng độ cứng trước khi tạo hình các vùng đục lỗ. Điều đó thường có nghĩa là thiết lập các góc mặt bích ngoài ở các vị trí đầu tiên, sau đó uốn các mối nối giữa bản bụng và mặt bích trong hai hoặc ba lần uốn nhẹ sau đó. Điều này làm giảm hiện tượng uốn cục bộ bằng cách giảm thiểu góc uốn được tạo ra tại mỗi vị trí nơi dải thép có khả năng chống biến dạng thấp hơn.
Tại sao hiện tượng đàn hồi ngược lại lại khác nhau khi các lỗ cắt ngang mép bích? ›
Các cầu nối vật liệu giữa các lỗ có thể bị quá tải, trong khi các phần liền kề với các lỗ lại giữ được độ đàn hồi cao hơn. Điều này tạo ra các góc mặt bích cuối cùng không nhất quán dọc theo chiều dài biên dạng. Do đó, việc bù uốn cong toàn cục cố định là không đáng tin cậy. Mỗi trạm nên được đánh giá độc lập, và việc hiệu chuẩn chỉ có thể hữu ích nếu các trạm trước đó không gây ra biến dạng vĩnh viễn.
Khoảng hở lăn nào là an toàn nhất xung quanh các cầu có lỗ nhỏ? ›
Các trục cán không được ép bẹp các cầu nối hẹp giữa các lỗ đục, vì áp lực quá lớn có thể làm hằn vết trên dải kim loại, làm nhòe mép lỗ hoặc làm phẳng các cầu nối. Các chiến lược hiệu quả bao gồm sử dụng các trục cán có đường kính lớn hơn một chút tại các điểm tiếp xúc để phân tán áp lực, hoặc thêm các rãnh giảm áp trên bề mặt trục cán để tiếp xúc chủ yếu xảy ra trên các mép dải kim loại đặc. Bề mặt trục cán được đánh bóng có độ ma sát thấp cũng giúp giảm hiện tượng hằn vết.
Làm thế nào để kiểm soát độ căng của thanh nẹp máng cáp đục lỗ? ›
Dải kim loại đục lỗ có độ cứng thấp hơn vật liệu đặc, dễ bị cong vênh và xoắn dưới sức căng không đều. Người vận hành nên duy trì sức căng thấp và ổn định giữa các trạm để các đoạn nối giữa các lỗ không bị kéo giãn. Máy san phẳng phải làm phẳng dải kim loại mà không làm quá tải các vùng đục lỗ; kiểm tra xem có gợn sóng ở mép hoặc chỗ cong vênh ở giữa hay không và điều chỉnh khe hở giữa các con lăn hoặc cài đặt sức căng từng bước một.
Những bước kiểm tra nghiệm thu nào quan trọng nhất đối với các loại khay có lỗ? ›
Tập trung vào độ vuông góc của mặt bích dọc theo toàn bộ chiều dài biên dạng, không chỉ ở các đầu cắt. Kiểm tra hình dạng lỗ xem có gờ, vết lem hoặc biến dạng hình bầu dục hay không, những dấu hiệu này cho thấy sự kéo giãn do lực căng quá mức hoặc áp lực cán. Xác minh khoảng cách từ các lỗ ngoài cùng đến mép mặt bích để phát hiện sự co rút vật liệu. Thực hiện điều chỉnh từng thông số một để đạt được kết quả nhất quán.
