
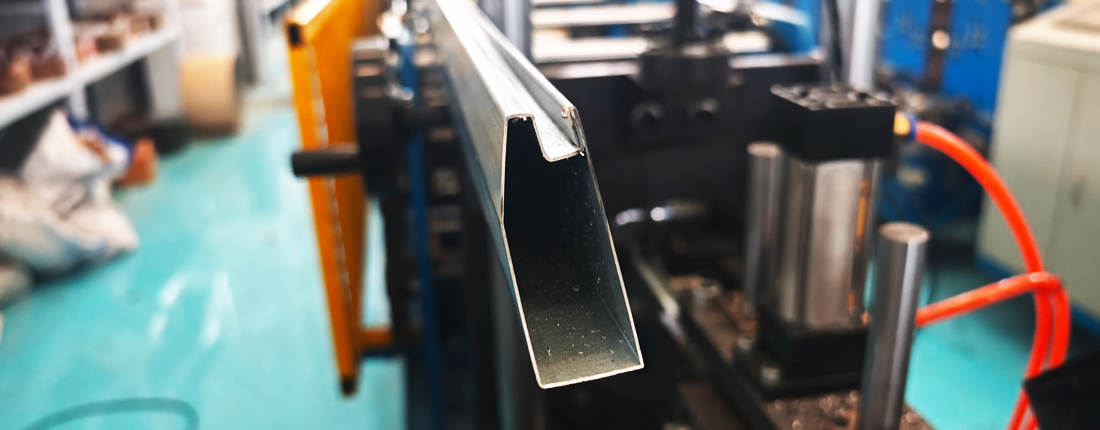
Cách khắc phục hiện tượng biến dạng biên dạng trong máy cán định hình – Hướng dẫn kỹ thuật của MTC
Tại MTC, chúng tôi hiểu rằng độ chính xác là yếu tố quan trọng nhất trong gia công cán định hình. Khách hàng của chúng tôi tin tưởng vào máy cán định hình để sản xuất các thanh chữ C, thanh chữ U, thanh omega và đinh tán khớp hoàn hảo với các công đoạn lắp ráp tiếp theo. Tuy nhiên, một trong những thách thức gây khó chịu nhất mà chúng tôi thường gặp phải là hiện tượng biến dạng biên dạng trong máy cán định hình— khi biên dạng bị cong vênh, xoắn hoặc lệch khỏi dung sai.
Hôm nay, chúng ta hãy cùng tìm hiểu lý do tại sao hiện tượng biến dạng biên dạng xảy ra, cách khắc phục sự cố từng bước và cách ngăn chặn nó ảnh hưởng đến quá trình sản xuất của bạn. Cho dù bạn đang vận hành dây chuyền tốc độ cao cho khung thép hay dây chuyền đa biên dạng cho các kênh công nghiệp, hướng dẫn này sẽ giúp bạn giảm thiểu phế phẩm và tối đa hóa tính nhất quán.
Mục lục
Biến dạng hình ảnh là gì?
Biến dạng biên dạng là bất kỳ sự sai lệch nào so với hình dạng dự định của chi tiết được cán định hình. Thông thường, hiện tượng này xảy ra trên các biên dạng hẹp, ví dụ như máy cán định hình xà gồ chữ C/U, máy cán định hình khung cửa sổ, máy cán định hình xà gồ hình nónv.v. Tuy nhiên, đối với việc sản xuất các tấm rộng, như ốp tường kim loại, rất hiếm khi xảy ra hiện tượng tấm bị biến dạng. Tóm lại, các dạng biến dạng phổ biến bao gồm:
- Độ cong: Một đường cong dần dần dọc theo chiều dài của mặt cắt.
- Xoắn: Một chuyển động quay hình xoắn ốc, khiến việc lắp ráp trở nên khó khăn.
- Độ cong ngang: Một đường cong nằm ngang có thể nhìn thấy khi nhìn từ mặt cắt dọc.
- Sai lệch kích thước: Chiều rộng mặt bích, chiều cao thân hoặc kích thước mép nằm ngoài phạm vi dung sai.
Những lỗi này thoạt nhìn có vẻ nhỏ nhặt, nhưng chúng có thể khiến toàn bộ lô hàng bị khách hàng từ chối, làm chậm tiến độ dự án và tăng chi phí.
Tại sao hiện tượng méo mó hình ảnh lại xảy ra?
1. Sai lệch dụng cụ:
Mỗi giá đỡ trong dây chuyền cán định hình đều dựa trên giá đỡ trước đó. Nếu bất kỳ con lăn nào bị sai lệch—quá xa nhau, nghiêng hoặc không song song—sai sót sẽ tích lũy dọc theo dây chuyền. Ngay cả một sự dịch chuyển 0,5 mm cũng có thể dẫn đến độ cong vênh đáng kể trên vài mét chiều dài biên dạng.
2. Tính biến thiên của vật liệu
: Gia công cán phụ thuộc vào tính chất vật liệu ổn định. Sự thay đổi về độ dày hoặc giới hạn chảy có nghĩa là một số phần sẽ uốn cong nhiều hơn hoặc ít hơn so với dự kiến, dẫn đến biên dạng không nhất quán. Thép cường độ cao đặc biệt nhạy cảm với áp suất tạo hình và độ đàn hồi trở lại.
3. Thiết lập dẫn hướng phôi không đúng cách:
Các dẫn hướng phôi của máy cán định hình có chức năng định vị dải phôi trước khi nó đến lượt cán định hình đầu tiên. Nếu chúng bị mòn, lỏng hoặc đặt quá lệch tâm, vật liệu sẽ bị đẩy không đều qua các con lăn, tạo ra hiện tượng xoắn và cong vênh kéo dài suốt quá trình.
4. Uốn quá mức tại một trạm
duy nhất: Uốn quá nhiều trong một lần sẽ gây ra ứng suất quá mức lên dải vật liệu. Vật liệu sẽ cố gắng "trở lại" hình dạng tự nhiên của nó, gây ra biến dạng khó lường. Phân bổ góc uốn trên nhiều trạm hơn sẽ tạo ra sự chuyển tiếp mượt mà hơn và kết quả dễ dự đoán hơn.
5. Thiếu chất bôi trơn thích hợp:
Nếu không có chất bôi trơn, ma sát giữa dải kim loại và các con lăn sẽ tăng lên. Điều này không chỉ làm tăng tốc độ mài mòn dụng cụ mà còn có thể kéo dải kim loại sang một bên, gây xoắn hoặc làm vật liệu bị cong vênh ở những nơi có lực cản cao nhất.
Quy trình khắc phục sự cố từng bước

Bước 1: Kiểm tra kỹ lưỡng hình dạng
Bắt đầu bằng cách đo cẩn thận hình dạng dọc theo toàn bộ chiều dài của nó. Sử dụng thước kẹp và thước thẳng để kiểm tra độ cong, xoắn hoặc độ vênh. Lưu ý xem sự biến dạng có đồng đều hay xảy ra không liên tục.
Bước 2: Kiểm tra sự thẳng hàng của dụng cụ
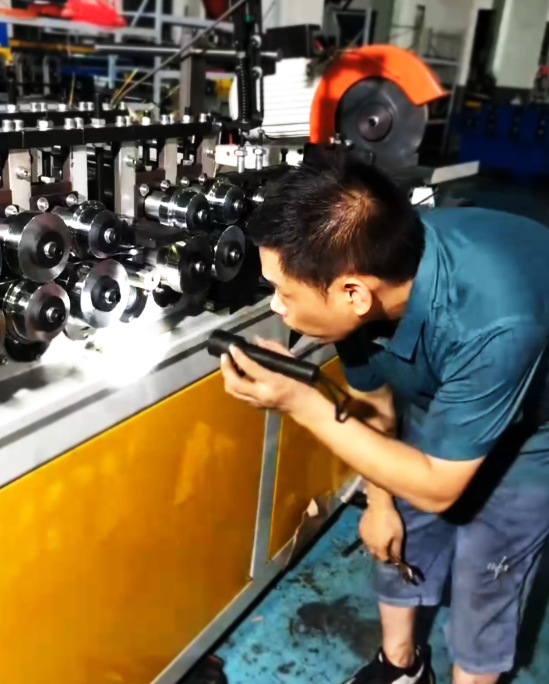
Dừng dây chuyền và kiểm tra vị trí của từng trạm con lăn. Đảm bảo các mặt con lăn song song và khoảng cách bằng nhau ở cả hai phía. Điều chỉnh lại các giá đỡ bị lệch dung sai.
Bước 3: Xác nhận thông số kỹ thuật cuộn thép
So sánh độ dày, độ bền kéo và tình trạng bề mặt của cuộn thép với đơn đặt hàng và cài đặt máy. Trong một số trường hợp, việc chạy thử một dải thép từ cuộn khác có thể nhanh chóng xác định xem vật liệu có phải là nguyên nhân gây ra vấn đề hay không.
Bước 4: Cân bằng lại các lượt uốn
Nếu hiện tượng biến dạng vẫn tiếp diễn, hãy xem xét lại hình dạng sản phẩm và cân nhắc phân bổ lại góc uốn. Ví dụ, nếu bạn đạt được góc 90° trong bốn lượt uốn, hãy thêm lượt uốn thứ năm để tạo ra các góc uốn nhỏ hơn. Cách tiếp cận này giúp giảm ứng suất vật liệu và hiện tượng đàn hồi ngược.
Bước 5: Tinh chỉnh các thanh dẫn hướng
đầu vào Việc căn giữa dải gỗ trước khi cắt lần đầu tiên là rất quan trọng. Kiểm tra xem các thanh dẫn hướng có vuông góc, đối xứng và không bị mòn quá mức hay không. Thực hiện các điều chỉnh nhỏ và quan sát ảnh hưởng đến hình dạng của thanh gỗ. Ngay cả một sự sai lệch 1 mm ở đầu vào cũng có thể dẫn đến độ cong vênh vài milimet trên chiều dài của thanh gỗ dài 6 mét. Đây là một trong những điều chỉnh nhanh nhất để kiểm tra trong quá trình khắc phục sự cố.
Bước 6: Kiểm tra và tối ưu hóa
hệ thống bôi trơn Kiểm tra hệ thống bôi trơn xem có bị tắc nghẽn, rò rỉ hoặc phun không đều hay không. Đảm bảo chất bôi trơn được phun đều trước lần gia công đầu tiên và tương thích với lớp phủ của vật liệu. Bôi trơn đúng cách giúp giảm ma sát, cải thiện dòng chảy của vật liệu và giảm thiểu biến dạng do lực cản gây ra.
Giải pháp dài hạn cho hiện tượng biến dạng biên dạng trong máy cán định hình

Tại MTC, chúng tôi không chỉ cung cấp thiết bị cán định hình mà còn thiết kế các giải pháp hoàn chỉnh. Đối với các nhà sản xuất gặp phải tình trạng biến dạng biên dạng dai dẳng, chúng tôi khuyên dùng:
- Hệ thống dụng cụ thay nhanh chính xác giúp thiết lập nhanh hơn và lặp lại chính xác hơn.
- Hệ thống đo lường trực tuyến để phát hiện sự sai lệch trước khi sản xuất số lượng lớn.
- Các chương trình đào tạo người vận hành giúp đội ngũ của bạn nhận biết sớm các dấu hiệu sai lệch.
- Bộ phận nắn thẳng dùng để điều chỉnh độ xoắn hoặc uốn cong của các biên dạng được tạo hình bằng phương pháp cán.
- Lịch trình bảo trì phòng ngừa được thiết kế riêng cho dây chuyền sản xuất của bạn.
Đội ngũ kỹ thuật của chúng tôi cũng có thể thiết kế lại các đường dẫn tạo hình hoặc cung cấp các trục lăn thay thế được tối ưu hóa cho vật liệu và hình dạng cụ thể của bạn. Chúng tôi làm mọi thứ để khắc phục sự cố máy cán định hình.
Lợi ích của việc loại bỏ sự sai lệch thông tin cá nhân
- Giảm tỷ lệ phế phẩm: Tiết kiệm vật liệu và giảm chi phí làm lại.
- Chất lượng ổn định: Cung cấp các cấu hình dễ lắp ráp và đáp ứng thông số kỹ thuật của khách hàng.
- Tăng năng suất: Giảm thiểu thời gian ngừng hoạt động do khắc phục sự cố.
- Kéo dài tuổi thọ dụng cụ: Việc căn chỉnh chính xác giúp ngăn ngừa mài mòn không đều và thay thế trục lăn sớm.
Câu hỏi thường gặp (FAQ)
Câu 1: Làm sao để biết biến dạng là do dụng cụ hay vật liệu cuộn dây gây ra?
Trả lời: Biến dạng nhất quán cho thấy vấn đề nằm ở dụng cụ. Nếu biến dạng thay đổi từ cuộn dây này sang cuộn dây khác, thì sự khác biệt về vật liệu có thể là nguyên nhân.
Q2: Tôi có thể khắc phục hiện tượng xoắn bằng cách điều chỉnh khe hở giữa các con lăn không?
A: Hiện tượng xoắn nhẹ đôi khi có thể được khắc phục bằng cách điều chỉnh khe hở giữa các con lăn, nhưng hiện tượng xoắn nghiêm trọng thường yêu cầu căn chỉnh lại giá đỡ hoặc thêm lượt cán.
Câu 3: Tôi nên dùng dụng cụ nào để đo độ nghiêng bánh xe?
Trả lời: Hệ thống đo bằng laser cung cấp phản hồi theo thời gian thực, nhưng thước thẳng và thước đo khe hở cũng có thể được sử dụng để kiểm tra nhanh.
Câu 4: Tốc độ dây chuyền ảnh hưởng đến độ chính xác của biên dạng như thế nào?
Trả lời: Tốc độ quá cao có thể làm tăng độ rung và ứng suất, gây ra biến dạng. Giảm tốc độ trong quá trình khắc phục sự cố để có kết quả nhất quán hơn.
Q5: Phần mềm mô phỏng quá trình tạo hình có thể giúp ích được không?
A: Có. Các chương trình như COPRA RF mô phỏng các bước tạo hình một cách ảo, cho phép bạn điều chỉnh thiết kế trước khi gia công dụng cụ.
Q6: Các vật liệu khác nhau có cần thiết kế trục lăn khác nhau không?
A: Chắc chắn rồi. Thép cường độ cao, thép không gỉ và nhôm đều cần bán kính uốn và hình dạng trục lăn cụ thể.
Q7: Có nên bôi trơn trước khi cán lần đầu không?
A: Luôn luôn. Bôi trơn trước giúp giảm ma sát và đảm bảo dòng chảy vật liệu trơn tru hơn qua tất cả các giá đỡ.
Câu 8: Tôi nên căn chỉnh lại giá đỡ bao lâu một lần?
Trả lời: Chúng tôi khuyên bạn nên kiểm tra căn chỉnh mỗi quý một lần, hoặc ngay lập tức nếu phát hiện vấn đề về chất lượng.
Vẫn không khắc phục được? Liên hệ với chúng tôi ngay!
Biến dạng biên dạng không nhất thiết phải làm chậm quá trình sản xuất hoặc ảnh hưởng đến lợi nhuận của bạn. Với các bước khắc phục sự cố và biện pháp phòng ngừa đúng đắn đối với máy cán định hình, bạn có thể đạt được các biên dạng chất lượng cao và nhất quán.
Nếu dây chuyền cán định hình của bạn gặp vấn đề về cong vênh, xoắn hoặc biến dạng, MTC có thể giúp đỡ. Hãy truy cập mtc-china.com hoặc liên hệ với đội ngũ của chúng tôi để lên lịch tư vấn. Các chuyên gia của chúng tôi có thể cung cấp hỗ trợ tại chỗ, thiết kế dụng cụ tùy chỉnh và các chương trình đào tạo để giúp dây chuyền của bạn hoạt động tối ưu trở lại.

[…] Thiết kế dụng cụ trong máy cán định hình là yếu tố thiết yếu để sản xuất các biên dạng kim loại chất lượng cao với độ chính xác. Nếu không có dụng cụ phù hợp, các nhà sản xuất có thể gặp phải tình trạng lệch trục và kích thước biên dạng không nhất quán, dẫn đến biến dạng biên dạng. […]