

Torção de perfil na conformação por rolos: causas e resolução de problemas
Solução de problemas de torção de perfil na conformação de rolos durante a produção
Dentre os muitos desafios encontrados na produção de perfis metálicos, a torção do perfil continua sendo um dos mais frustrantes, pois geralmente se desenvolve gradualmente em vez de aparecer imediatamente após o início da operação do equipamento. Uma linha de produção pode operar normalmente por várias horas antes que os operadores comecem a notar uma leve rotação ao longo do perfil acabado, dificultando a identificação da causa raiz.
Seja na produção de perfis estruturais em C e Z, componentes de eletrocalhas, montantes de estantes de armazenamento, painéis de telhado, canaletas para estufasou perfis de drenagem, a torção do perfil pode afetar a montagem subsequente, a eficiência da embalagem e a consistência dimensional. O problema não se limita a um tipo específico de perfil ou classe de material. Em vez disso, geralmente resulta da influência combinada do comportamento do material, das condições das ferramentas e das configurações de produção.
Para fabricantes que utilizam uma máquina de perfilagem como parte de uma linha de produção contínua, entender como a torção se desenvolve é frequentemente mais valioso do que fazer ajustes repetidos nos rolos sem identificar a causa subjacente.
Índice
A torção do perfil na conformação por rolos é frequentemente o resultado de várias pequenas variações
Os operadores frequentemente presumem que a torção se origina de uma estação de conformação desalinhada. Embora o alinhamento do perfil na produção de metais seja importante, a experiência em produção mostra que o problema geralmente é cumulativo.
Pequenas diferenças na condição da borda da bobina, no guia de entrada, na pressão do rolo ou nas propriedades do material podem não ser perceptíveis individualmente. No entanto, à medida que a tira passa por múltiplas estações de conformação, as tensões residuais podem se acumular gradualmente até que o perfil comece a girar.
A tolerância na espessura do material também merece atenção. Mesmo quando o aço atende às especificações, pequenas variações na largura da bobina podem influenciar as forças de conformação durante operações de longa duração.
Antes de ajustar as ferramentas, muitos fabricantes experientes primeiro verificam:
- Centralização da bobina na seção de entrada
- Alinhamento da guia lateral
- Consistência da largura do material
- Limpeza do rolo
- condição do rolamento
- Estado da lubrificação
Essas inspeções geralmente eliminam causas simples antes que ajustes mecânicos mais complexos se tornem necessários.
A consistência da alimentação do servo deve ser avaliada primeiro
Um erro comum na resolução de problemas é focar exclusivamente na seção de conformação, negligenciando a alimentação de material.
Se a faixa de produção não entrar na primeira estação formadora de forma consistente, todas as estações subsequentes compensarão esse desvio. Ao longo de centenas de metros de produção, o efeito acumulado pode se manifestar como uma torção do perfil em vez de uma instabilidade de alimentação evidente.
As linhas de produção modernas incorporam cada vez mais sistemas de alimentação servo, guias de entrada de precisão e monitoramento por encoder para manter a progressão estável da tira antes do início da formação.
Para linhas de produção que integram puncionamento hidráulico, a consistência da alimentação torna-se ainda mais importante. A falta de sincronização entre a alimentação e o puncionamento pode introduzir tensões localizadas que posteriormente influenciam o alinhamento do perfil durante o processo de conformação.
Embora a torção possa se tornar visível perto da saída da linha, sua origem geralmente se encontra muito antes na sequência de produção.
O desgaste das ferramentas pode alterar gradualmente o comportamento do perfil
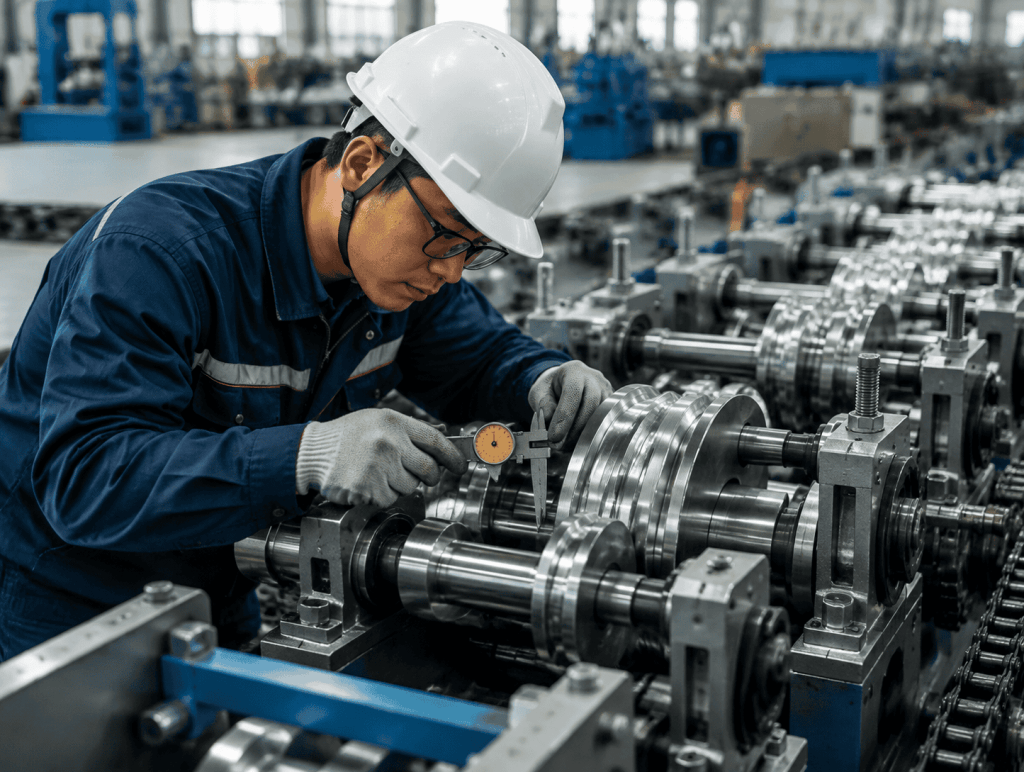
As ferramentas de laminação geralmente não falham repentinamente, mas quando isso acontece, a estabilidade da conformação a frio por laminação é comprometida.
Em vez disso, o desgaste dos rolos se desenvolve progressivamente, principalmente em instalações que processam aço galvanizado com altos volumes de produção ou materiais estruturais mais pesados.
O desgaste irregular dos rolos pode criar pequenas diferenças na pressão de conformação entre os lados esquerdo e direito do perfil. Inicialmente, essas alterações são difíceis de detectar apenas por inspeção visual.
A medição dimensional regular dos produtos acabados fornece informações mais úteis do que esperar até que a torção se torne óbvia.
Muitos fabricantes estabelecem cronogramas de manutenção preventiva com base nas horas de produção, em vez de esperar por danos visíveis nas ferramentas. A inspeção periódica de rolamentos, rigidez do eixo, espaçadores e superfícies dos rolos ajuda a manter condições de conformação estáveis durante longos períodos de produção.
Essa abordagem é igualmente aplicável à fabricação de perfis estruturais, como perfis C e Sigma, sistemas de eletrocalhas, trilhos de montagem solar e componentes de racks de armazenamento.
A configuração do equipamento influencia a estabilidade a longo prazo
O projeto do equipamento também desempenha um papel importante na redução da variação do perfil.
Estruturas de máquinas rígidas, eixos usinados com precisão, sistemas de transmissão confiáveis e estações de conformação devidamente balanceadas fornecem uma base estável para a produção contínua.
Equipamentos de empilhamento automático e sistemas de descarga controlada também contribuem para o problema. Perfis longos que saem da seção de conformação sem suporte adequado podem parecer torcidos, mesmo quando o processo de conformação em si permanece estável.

Uma linha de produção típica projetada para perfis estruturais pode incluir um desenrolador hidráulico, sistema de nivelamento, unidade de alimentação servo, seção de puncionamento quando necessário, máquina de perfilagem, sistema de corte hidráulico e equipamento de empilhamento automático. Cada seção contribui para manter a consistência dimensional ao longo de todo o processo de produção.
Para fabricantes que planejam a produção contínua de perfis especializados, os fornecedores de equipamentos podem ocasionalmente cooperar durante a verificação de ferramentas e a produção experimental. Essas colaborações são geralmente apropriadas para programas de fabricação estáveis com demanda de produção consistente, em vez de pedidos de curto prazo.
As orientações técnicas publicadas pela Organização Internacional de Normalização e pela Associação Europeia do Aço fornecem informações de referência valiosas sobre qualidade de fabricação, materiais de aço e controle dimensional, que apoiam a melhoria contínua do processo.
A torção do perfil raramente é resultado de um único ajuste. A solução bem-sucedida geralmente envolve a avaliação de todo o processo de produção — desde a entrada da bobina até o manuseio do perfil acabado — em vez de se concentrar apenas em uma etapa.
Perguntas frequentes
Em muitos casos, a torção se desenvolve a partir de múltiplas pequenas variações na alimentação, no comportamento do material e na pressão de conformação, em vez de uma única falha.
Nem sempre. O guia de entrada, o alinhamento da bobina, a consistência do material e o estado dos rolamentos devem ser verificados antes de modificar as configurações dos rolos.
Sim. A falta de sincronização entre a alimentação e a perfuração pode introduzir tensões localizadas que posteriormente afetam o alinhamento do perfil.
Perfis estruturais em C e Z, seções Sigma, bandejas de cabos, montantes de racks de armazenamento, trilhos de montagem solar, canais de estufa e perfis longos de telhado podem ser afetados.
A inspeção rotineira de rolos, rolamentos, eixos e espaçadores ajuda a manter condições de conformação estáveis e reduz a variação dimensional gradual. Como resultado, a torção do perfil na conformação por rolos será minimizada.
Sim. Um suporte adequado do perfil após a conformação ajuda a evitar a deformação de produtos longos durante a descarga e a coleta.
