

Projeto de matriz de corte para perfis de batente de porta de aço de calibre fino
Controlo da deformação no corte da conformação de perfis de portas
Na produção de perfis de aço para batentes de portas, a deformação por corte pode comprometer a qualidade do perfil, mesmo após uma conformação precisa. Os perfis de aço de baixa espessura são particularmente vulneráveis às forças de corte, que podem causar flanges alargadas, cantos amassados, rebarbas excessivas, extremidades torcidas e superfícies de corte irregulares. Estes defeitos podem afetar a precisão dimensional e a montagem final dos perfis dos caixilhos das portas.
Um design adequado da matriz de corte e uma sequência de corte bem controlada são essenciais para evitar deformações. Ao suportar o perfil durante o corte e distribuir as forças de corte uniformemente, o sistema ajuda a manter extremidades quadradas, arestas limpas e uma geometria de perfil consistente. Isto garante um alinhamento preciso durante a soldadura e a montagem, além de reduzir os problemas de encaixe durante a instalação.
Índice
O problema das extremidades cortadas na produção de caixilhos de portas em aço.
Os defeitos nas extremidades cortadas em perfis finos de batentes de portas enquadram-se em alguns padrões reconhecíveis. A tabela abaixo resume cada defeito, a sua causa raiz e a condição a verificar em primeiro lugar.
| Defeito | Causa raiz | O que verificar |
|---|---|---|
| Flanges alargadas | O cisalhamento empurra o material sem suporte lateralmente em vez de o fraturar de forma limpa; flanges estreitas têm pouco material para absorver o impulso lateral da lâmina | Suporte da flange na matriz; folga da matriz; ângulo de ataque |
| Cantos esmagados | A dobra de retorno ou a bainha colapsa sob a pressão de fixação ou da matriz fora do eixo | Direção de carregamento da braçadeira; tempo de fixação; suporte interno das curvas de retorno |
| rebarba de bordo | Folga demasiado pequena ou demasiado grande para a espessura real da chapa, alterando o modo de fratura | Espessura real da chapa versus ajuste da folga da matriz; afiação da lâmina |
| Torção/extremidades fora de esquadria | Força assimétrica, fixação desigual ou uma lâmina que engrena a secção progressivamente | Simetria de força; sequenciamento de fixação; ângulo de inclinação |
As consequências subsequentes são práticas. As extremidades fora de esquadria reduzem a área de contacto nas juntas de esquadria, obrigando os montadores a compensar com solda ou esmerilamento. As rebarbas criam riscos de manuseamento e interferem com o encaixe de juntas, vedantes e ferragens. As flanges alargadas alteram a largura efetiva do perfil, pelo que uma moldura que foi medida corretamente anteriormente pode não fechar adequadamente durante a montagem. Para os engenheiros de produção, estes defeitos de deformação resultantes do corte na conformação dos perfis das portas também aumentam o desperdício e atrasam a etapa de empilhamento e embalagem.
Geometria do perfil e comportamento de paredes finas no ponto de corte
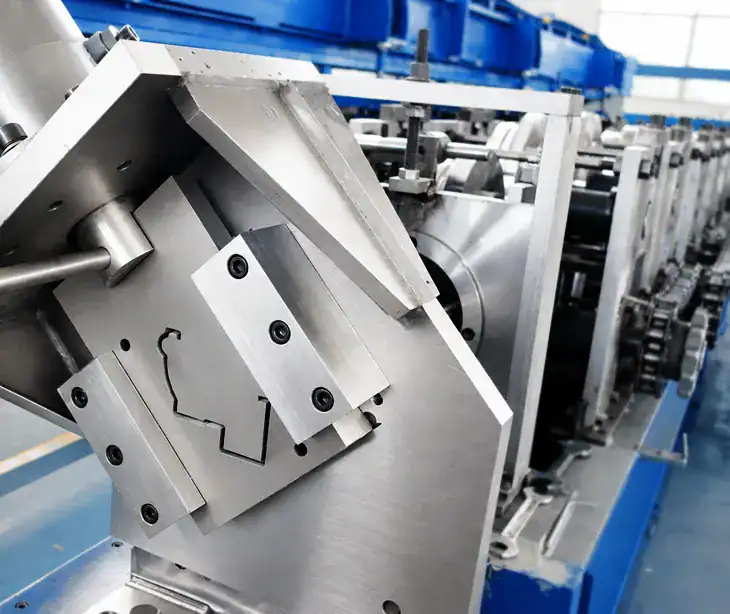
Os perfis de aro de portas não são simples canais abertos, e a conformação a frio de perfis de porta de calibre fino não é uma produção simples. Normalmente combinam flanges estreitas, uma face de batente ou aba de batente e uma ou mais dobras ou bainhas. Cada uma destas características altera o comportamento do perfil sob cisalhamento. O material de calibre fino tem uma rigidez à flexão limitada, pelo que a carga de cisalhamento não é distribuída uniformemente por todo o perfil. A lâmina tende a forçar primeiro a aba mais frágil, e o perfil roda ligeiramente antes de o lado oposto se romper.
As dobras de retorno e as bainhas são especialmente sensíveis. São rígidas localmente, mas envolvem raios pequenos, podendo dobrar ou abrir se uma braçadeira as pressionar fora do eixo. As flanges estreitas têm pouco material para absorver o impulso lateral da lâmina, pelo que se alargam ou curvam para fora. A folga permitida na matriz precisa, portanto, de ser menor do que seria para uma secção aberta e pesada, porque uma folga maior, que funciona bem em materiais espessos, permite que paredes finas se projetem para dentro da abertura da matriz e rasguem em vez de se romperem por cisalhamento.
Como a folga de cisalhamento e o ângulo de ataque afetam a qualidade da extremidade cortada
A folga de cisalhamento é geralmente expressa como uma percentagem da espessura do material por lado. Na conformação de perfis de portas de baixa espessura, a folga deve ser mantida numa faixa estreita. Uma folga insuficiente produz cisalhamento secundário, elevada carga na lâmina e uma aresta áspera e rasgada. A folga excessiva permite que o material se dobre na folga, criando uma borda enrolada, uma rebarba grande e uma secção ligeiramente alargada.
O ângulo de ataque, ou seja, a inclinação da aresta da lâmina ao longo da secção, controla a progressão do corte. Uma lâmina que penetre toda a secção de uma só vez pode provocar um choque no perfil e distorcê-lo. Um ângulo de ataque moderado distribui o corte de forma a que a fratura comece num dos lados e se propague transversalmente, o que reduz a força máxima e minimiza o alargamento. Um ângulo de ataque excessivo, no entanto, empurra o material ao longo do eixo do perfil, o que é uma causa comum de de esquadro nas extremidades de corte em processos de conformação por rolos , especialmente quando uma aba longa e sem suporte é o primeiro ponto de contacto da lâmina. Na prática, o objetivo é uma fratura progressiva, mas controlada, que acompanhe a rigidez da secção.
Suporte e fixação dentro da matriz de corte
A maior parte da deformação nas extremidades cortadas é, na verdade, um problema de suporte, e a deformação no corte do perfil da moldura da porta também não pode ser contornada por isso. Quando uma aba não está apoiada no momento do cisalhamento, não tem para onde ir a não ser para fora ou para os lados. Os blocos de matriz, os mandris e os insertos telescópicos que preenchem a cavidade interna do perfil restringem este movimento. Uma matriz bem apoiada mantém as abas e as dobras de retorno em posição enquanto a lâmina passa, de modo a que o material se fracture em vez de se dobrar.
O momento de fecho da braçadeira é tão importante como a força de fecho. Se a braçadeira fechar antes da lâmina entrar em contacto com a peça, a secção ficará rígida no momento do corte. Se a braçadeira fechar tarde, o perfil sofrerá uma pequena alteração e a extremidade cortada ficará fora de esquadria. Sequenciar o fecho das abraçadeiras para segurar tanto a aba como a superfície interna de retorno, libertando-as apenas após a lâmina ter passado pela secção, é uma forma fiável de reduzir os cantos amassados e as abas alargadas. Isto também é útil quando a espessura do material varia de bobina para bobina.
Implicações de ferramentas e configuração para linhas de perfilagem de caixilhos de portas
O projeto da matriz de corte interage diretamente com a configuração da linha. A variação da espessura da bobina altera a folga efetiva, pelo que uma matriz que corte bem à espessura nominal pode produzir rebarbas ou distorções nas extremidades mais finas ou mais grossas da tolerância. A troca entre tamanhos de batente de porta também é afetada, uma vez que os blocos de suporte e os insertos têm frequentemente de ser trocados ou reposicionados, e o ângulo de inclinação pode necessitar de ajuste se a rigidez da secção mudar.
As verificações de comissionamento devem incluir o esquadro das extremidades de corte, a abertura da flange, a altura da rebarba e a torção, medidas no início, no meio e no fim de uma bobina. Estas verificações devem ser repetidas após a primeira troca de ferramenta, uma vez que pequenas diferenças na posição do calço, da braçadeira ou na afiação da lâmina são mais fáceis de corrigir no início do processo do que depois de a linha estar em plena produção. As informações sobre o cisalhamento e as práticas de corte da revista The Fabricator podem ajudar os engenheiros a confirmar as práticas de oficina aceites para o corte de materiais de baixa espessura.
Especificação de um sistema de corte para caixilhos de portas de parede fina
Ao especificar novos equipamentos ou resolver um problema de qualidade existente no corte, os compradores e os engenheiros de produção devem concentrar-se em algumas questões de configuração, em vez das características gerais da máquina.
- A matriz suporta as flanges, as curvas de retorno e a cavidade interna da secção específica da estrutura da porta que está a ser produzida?
- A folga de cisalhamento é ajustável e é expressa como uma percentagem da gama de espessura esperada do material?
- O ângulo de inclinação é selecionável ou fixo, e corresponde à rigidez da secção?
- As abraçadeiras estão programadas para fechar antes da lâmina entrar em contacto com a água e para abrir depois de esta passar?
- O projeto da matriz de corte da estrutura da porta de aço permite acomodar alterações de secção planeadas sem a necessidade de uma reconstrução completa?
- A ferramenta de corte da moldura da porta concebida com ajustes suficientes para corrigir rebarbas, desalinhamentos e esquadria durante a colocação em serviço?
Os compradores devem também confirmar como o fornecedor define a aceitação para o esquadro das extremidades de corte e a altura das rebarbas, e como estas verificações são realizadas na linha de produção. Uma verificação de aceitação clara é mais útil do que uma alegação de desempenho genérica.
A conformação de perfis de portas de baixa espessura exige uma matriz de corte que corresponda à geometria específica da secção, em vez de uma que simplesmente se ajuste à linha. Os fatores determinantes são a folga da matriz, o ângulo de inclinação, o suporte interno e o tempo de fecho, e interagem entre si. Ajustar um deles sem considerar os outros geralmente desloca o defeito em vez de o eliminar. Para os engenheiros que procuram minimizar a deformação no corte de perfis de portas em produção, trabalhar com estas quatro variáveis em sequência é uma forma fiável de obter extremidades de corte consistentes e em esquadria.
Perguntas frequentes
Que informações são necessárias para cotar um molde de corte? ›
Forneça um desenho detalhado do perfil com as larguras das flanges, os raios de curvatura de retorno e as dimensões da bainha, para além da especificação do material, da gama de espessura da bobina (não apenas nominal) e da largura da bobina. Indique também os critérios de aceitação para o esquadro das extremidades de corte e altura da rebarba, a velocidade de linha desejada, a preferência pelo método de corte e se a matriz deve ser compatível com vários tamanhos de batente de porta. Isto permite ao fornecedor ajustar a folga de cisalhamento, o ângulo de inclinação e o suporte interno à sua secção específica, em vez de um perfil genérico.
Como defini a folga de cisalhamento em secções finas de batentes de portas? ›
A folga de cisalhamento é normalmente expressa como uma percentagem da espessura do material por lado, e as secções de menor espessura requerem uma folga menor do que as secções de maior espessura. Verifique a espessura real da chapa nas extremidades de menor e maior espessura da sua tolerância de bobina, uma vez que a folga efetiva varia com a espessura. A folga insuficiente provoca cisalhamento secundário, elevada carga na lâmina e arestas rasgadas, enquanto a folga excessiva permite que o material se infiltre na folga, criando arestas enroladas e rebarbas grandes. Confirme se a matriz permite um ajuste fino da folga dentro do seu intervalo de espessura.
Quando é que o ângulo de inclinação deve ser ajustável em vez de fixo? ›
O ângulo de corte ajustável é útil quando se processam várias secções de batente de porta com rigidez diferente, ou quando uma longa aba sem suporte é o primeiro elemento que a lâmina encontra. O ângulo de corte distribui o corte progressivamente, reduzindo a força máxima e minimizando o alargamento, mas um ângulo excessivo empurra o material ao longo do eixo do perfil e prejudica o esquadro. Se a sua linha de produtos for estável e bem definida, um ângulo de corte fixo, adequado àquela secção, pode ser mais simples. Discuta os seus planos de troca de ferramentas com o fornecedor da matriz antes de tomar uma decisão.
Qual deve ser a sequência de fixação dentro da matriz de corte? ›
As abraçadeiras devem fechar e fixar a flange e as superfícies internas de retorno antes do contacto da lâmina, libertando-as apenas após a lâmina ter passado completamente pela secção. Fechar tardiamente permite que o perfil se desloque ligeiramente, produzindo extremidades fora de esquadria. Fechar prematuramente, sem suporte interno adequado, pode amassar as dobras e bainhas de retorno. Solicite ao fornecedor que documente a sequência de fixação das abraçadeiras e confirme se pode ser ajustada durante a colocação em funcionamento, especialmente se houver variação da espessura entre bobinas durante a produção.
Uma única matriz de corte consegue lidar com vários tamanhos de batentes de porta? ›
Muitas vezes é possível, mas depende do grau de semelhança entre as secções. Os blocos de suporte, mandris e insertos telescópicos têm frequentemente de ser trocados ou reposicionados entre tamanhos, e o ângulo de ataque pode necessitar de ajuste se a rigidez da secção mudar. Pergunte se a matriz foi concebida para mudanças de secção planeadas sem uma reconstrução completa, quanto tempo demora uma troca e quais os componentes específicos para cada tamanho. Forneça a sua lista completa de tamanhos e a frequência de troca para que o fornecedor possa projetar de acordo com as suas necessidades.
Que verificações da extremidade de corte devem ser feitas durante o comissionamento? ›
Meça o esquadro da extremidade de corte, a abertura da flange, a altura da rebarba e a torção no início, no meio e no fim de uma bobina, dado que a variação da espessura ao longo da bobina altera a folga efetiva. Repita as mesmas verificações após a primeira troca de ferramenta, quando o calço, a posição da braçadeira ou o fio da lâmina podem ter sido alterados. Registe os resultados de acordo com os critérios de aceitação acordados, em vez de uma declaração de desempenho global. A correção precoce de pequenos desvios é muito mais fácil do que corrigi-los em plena produção.
O que causa o alargamento das abas nos cortes de batentes de portas finas? ›
As flanges alargadas indicam frequentemente que o material sem suporte está a ser empurrado lateralmente pela lâmina em vez de fraturar corretamente. As flanges estreitas têm pouco material para absorver o impulso lateral da lâmina, pelo que se curvam para fora. Verifique o suporte da flange no interior da matriz, a folga da matriz em relação à espessura real da chapa e o ângulo de ataque. Uma vez que estes fatores interagem, ajustar apenas a folga ou apenas o ângulo de ataque geralmente desloca o defeito em vez de o remover. Trabalhe em sequência verificando o suporte, a folga, o ângulo de ataque e o tempo de fecho para obter um resultado estável.
