

Inexatidão de comprimento em máquinas de perfilagem — causas e soluções
A precisão no comprimento de corte é um dos principais indicadores de desempenho de qualquer linha de perfilagem. Seja na produção de perfis C/Z, telhas, lajes ou painéis sanduíche, mesmo alguns milímetros de desvio por chapa podem resultar em grande desperdício acumulado, problemas de montagem ou retrabalho. Apesar das diferentes configurações de máquinas, a imprecisão no comprimento das peças em máquinas de perfilagem é um dos desafios mais comuns de solução de problemas enfrentados em diversos sistemas de perfilagem.
A seguir, discutimos as principais causas de comprimento de corte impreciso e como elas se manifestam em diferentes tipos de máquinas de perfilagem, juntamente com soluções práticas para cada caso.
Problemas comuns e soluções para a imprecisão de comprimento durante a conformação por rolos.

Índice
1. Deslizamento do encoder ou montagem inadequada
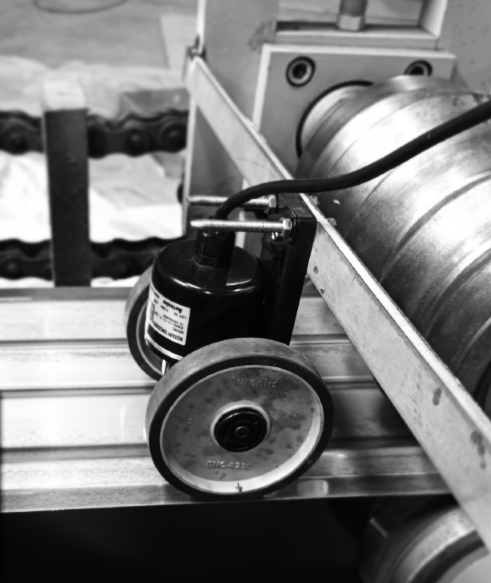
Máquinas afetadas: Máquina de perfilagem de painéis de telhado, máquina de perfilagem de lajes metálicas, linha de produção de painéis sanduíche de PU.
Problema:
Na maioria das linhas automáticas de perfilagem, o encoder mede a distância percorrida pela chapa para acionar o corte no comprimento definido. Se a roda do encoder deslizar contra a chapa ou o suporte vibrar durante a operação, o encoder enviará pulsos imprecisos, resultando em comprimentos de corte inconsistentes — às vezes muito longos, às vezes muito curtos.
Causas típicas:
- A roda codificadora não está pressionada firmemente contra a folha
- Acúmulo de óleo ou poeira na superfície do codificador
- Desalinhamento entre o eixo do encoder e a direção de alimentação
- Suporte solto ou vibratório
Soluções:
- Utilize um braço codificador com mola para garantir uma pressão de contato consistente.
- Limpe a roda do codificador regularmente, especialmente ao trabalhar com chapas galvanizadas ou de alumínio oleosas.
- Aperte ou reforce o suporte de montagem do encoder.
- Para garantir confiabilidade a longo prazo, instale o codificador diretamente no rolo de acionamento principal , em vez da superfície da folha, minimizando erros de deslizamento.
2. Variação de velocidade ou desaceleração inconsistente antes do corte
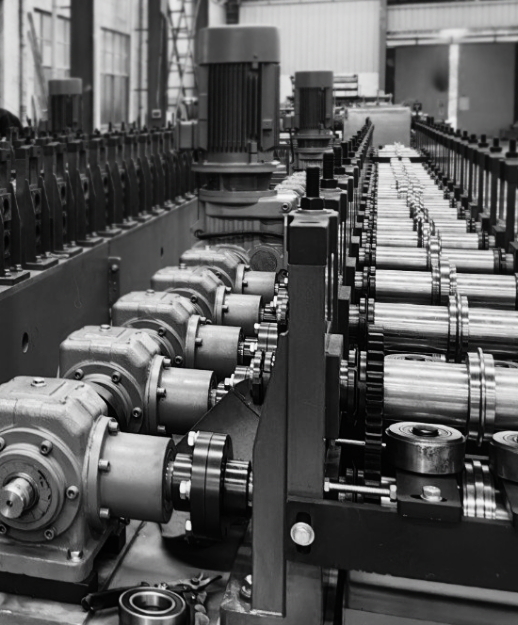
Máquinas afetadas: Máquina de perfilagem de perfis de aço, linha de telhas e linha automática de painéis de alta velocidade.
Problema:
Em muitos sistemas de perfilagem de alta velocidade, a máquina não para completamente antes do corte — o corte ocorre em movimento. A sincronização imprecisa entre a velocidade de perfilagem, o movimento da tesoura hidráulicae o tempo do CLP (Controlador Lógico Programável) frequentemente leva a problemas de comprimento excessivo ou insuficiente, especialmente quando a linha acelera ou desacelera.
Causas típicas:
- Configuração incorreta do tempo de desaceleração (tempo de parada)
- Resposta lenta da válvula hidráulica
- Ciclo de varredura do PLC muito longo ou calibração de temporização incorreta
- Inércia excessiva no motor de acionamento faz com que o material ultrapasse o limite após o sinal de parada
Soluções:
- Recalibre o tempo de "atraso de parada" ou "atraso de corte" de acordo com a curva de desaceleração real.
- Ajuste a velocidade de corte hidráulico e certifique-se de que a válvula solenoide esteja suficientemente rápida para cortes em movimento.
- Utilize um sistema de servomotor para melhor sincronização de movimento ao cortar em altas velocidades.
- Adicionar um modo de teste no CLP para simular várias configurações de comprimento e medir o desvio em diferentes velocidades.
3. Deslizamento do material durante a alimentação

Máquinas afetadas: Máquina de perfilagem de caixilhos de portas, linha de máquinas de perfilagem de perfis para drywall, linha de perfis C.
Problema:
Quando a alimentação da folha não é estável — devido a rolos desgastados, pressão insuficiente ou alinhamento incorreto — a folha pode deslizar ligeiramente durante a conformação. Isso faz com que o codificador conte uma distância maior do que o movimento real da folha, resultando em comprimentos de produto menores.
Causas típicas:
- Os roletes guia da entrada não estão alinhados ou estão muito soltos
- Rolos de acionamento contaminados com óleo ou poeira
- Superfície do material muito lisa (ex.: alumínio com revestimento colorido)
- Pressão de conformação insuficiente ou número insuficiente de estações de acionamento
Soluções:
- Realinhe a guia de entrada e aperte os roletes de pressão inferiores.
- Aumente a pressão nos primeiros rolos de acionamento para melhorar a estabilidade da alimentação.
- Para obter folhas muito lisas, aplique uma camada de borracha antiderrapante na roda codificadora ou nos rolos de acionamento.
- Inspecione as caixas de engrenagens e as correntes para verificar se há folga que possa afetar o movimento constante.
4. Calibração de comprimento incorreta no CLP ou IHM
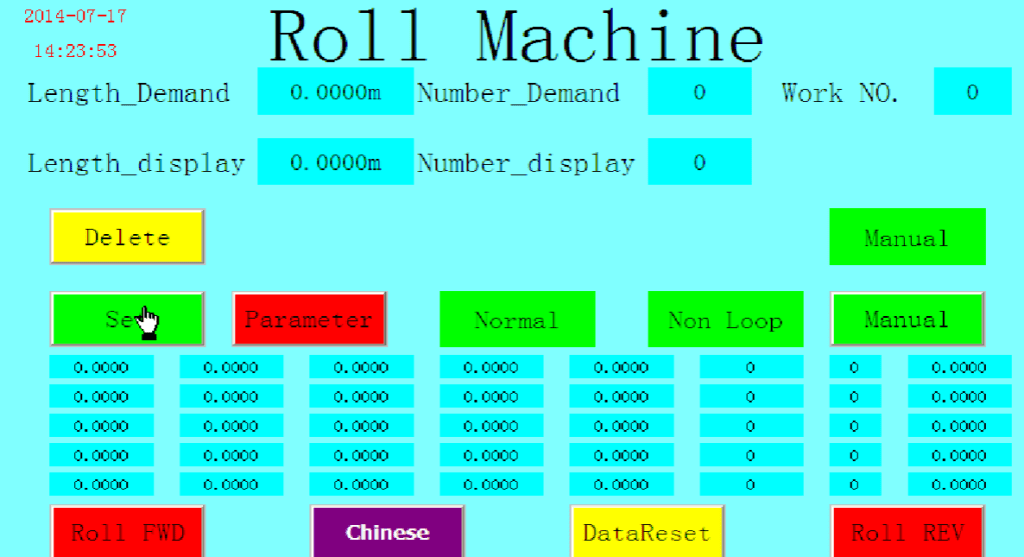
Máquinas afetadas: Todas as máquinas de perfilagem, como máquinas de perfilagem para deckse máquinas de perfilagem para terças C/Z com sistema de controle automático.
Problema:
Mesmo quando todos os componentes mecânicos funcionam corretamente, o desvio de comprimento ainda pode existir se o coeficiente de comprimento do CLP (o número de pulsos do encoder por milímetro) estiver incorreto. Isso geralmente ocorre após a substituição do encoder, atualizações do software do CLP ou alterações no diâmetro do rolo.
Causas típicas:
- Fator de escala incorreto inserido na IHM
- A resolução do encoder (pulsos/rotação) difere da configuração original
- Erros de arredondamento de valores PLC ou limites de inteiros no código
Soluções:
- Realize uma medição real: alimente o dispositivo manualmente com 1 m de comprimento e registre a contagem de pulsos do codificador para verificar a escala.
- Atualize o parâmetro “Coeficiente de Comprimento” na IHM de acordo.
- Em sistemas de controle avançados, utilize aritmética de ponto flutuante em vez de cálculos baseados em números inteiros para melhorar a precisão.
- Após a recalibração, teste vários comprimentos de alvo (por exemplo, 1000 mm, 3000 mm, 6000 mm) para confirmar a precisão linear.
5. Fatores externos: temperatura e tensão da bobina do material

Máquinas afetadas: linhas de produção de painéis sanduíche de PU e linhas de produção de painéis longos para telhados.
Problema:
A expansão térmica ou a tensão excessiva do desenrolador podem esticar ou encolher ligeiramente o material, especialmente na produção de painéis com mais de 10 m de comprimento. O comprimento medido pelo codificador deixa de representar a dimensão física real após a liberação.
Soluções:
- Manter a temperatura ambiente estável durante a produção.
- Ajuste a tensão do freio do desenrolador para um nível moderado — não tão apertado a ponto de esticar a folha.
- Deixe os painéis compridos descansarem após o corte antes de medi-los para a inspeção final.
Pontos de verificação finais para uma precisão de corte consistente
Para manter a máquina funcionando com uma precisão de ±1 mm, os operadores devem incluir o seguinte em suas rotinas diárias de manutenção:
- Verificar semanalmente a resposta do codificador e do sistema hidráulico.
- Limpe os roletes e as rodas do codificador diariamente.
- Verificar o tempo de atraso do CLP após cada alteração na velocidade de produção.
- Teste uma peça padrão no início do turno para confirmar a precisão do corte.
Imprecisão de comprimento em máquinas de perfilagem
A imprecisão no comprimento pode parecer um problema pequeno, mas na produção contínua de conformação de rolos, pode levar a um grande desperdício acumulado e desalinhamento na montagem. Ao identificar se a causa raiz está no feedback do encoder, na sincronização do movimento, na estabilidade da alimentação ou na calibração do software, os operadores podem rapidamente restaurar a precisão do sistema.
Seja uma máquina de perfilagem de painéis de telhado, uma linha de perfis C/Z, uma máquina de batentes de portasou uma linha de painéis sanduíche de PU, esses princípios de solução de problemas permanecem consistentes: medição precisa, movimento sincronizado e alimentação estável são a base para um corte preciso e uma produção eficiente.
Perguntas frequentes
Qual o custo para corrigir problemas de imprecisão de comprimento numa máquina de perfilagem? ›
O custo depende inteiramente da causa raiz. Soluções simples, como limpar a roda do encoder ou apertar um suporte, não custam mais nada para além da mão-de-obra. Substituir um encoder desgastado ou reforçar um suporte de montagem é relativamente barato. Custos mais significativos surgem se o problema exigir a atualização para um sistema de servomotor ou a substituição dos roletes de acionamento. Recomendamos uma análise diagnóstica inicial, uma vez que a solução pode ser tão simples como recalibrar os parâmetros do PLC.
As variações na espessura do material podem afetar a precisão do comprimento de corte? ›
Sim, as variações na espessura do material podem contribuir para imprecisões no comprimento. Materiais mais espessos podem causar maior resistência durante a alimentação, podendo levar a deslizamentos ou velocidades inconsistentes. Materiais mais finos podem não manter um contacto consistente com a roda do encoder. Se a espessura do material variar significativamente de bobina para bobina, poderá ser necessário ajustar a pressão do rolo ou a montagem do encoder para manter a precisão da medição.
Como posso saber se o meu problema de comprimento é causado por problemas mecânicos ou de software? ›
Um passo de diagnóstico simples é operar a máquina sem cortar e marcar manualmente a chapa a uma distância predefinida, comparando-a com o comprimento medido pelo PLC. Se a distância física coincidir com a leitura do PLC, o problema está provavelmente no sincronismo do processo de corte, como por exemplo um atraso na tesoura hidráulica. Se a distância física for diferente, o problema é provavelmente mecânico, como o deslizamento do encoder ou problemas de alimentação.
As soluções para imprecisões de comprimento diferem entre uma linha de terça simples em formato de C e uma linha de painel de telhado de alta velocidade? ›
Sim, a prioridade das verificações pode variar. Em linhas de produção mais lentas de perfis C ou montantes, os principais suspeitos são os problemas de alimentação mecânica, deslizamento do material e alinhamento básico do encoder. Nas linhas de produção de painéis de cobertura de alta velocidade, que frequentemente cortam em movimento, o foco principal passa a ser a sincronização entre o tempo do PLC, a velocidade da linha e a capacidade de resposta do sistema de corte hidráulico ou servo para um controlo preciso do movimento.
A minha máquina corta sempre demasiado comprido ou sempre demasiado curto. Qual a causa mais provável? ›
Um erro consistente em todos os comprimentos de corte indica, geralmente, um problema de calibração, e não um deslizamento mecânico intermitente. Isto é normalmente um sinal de que o coeficiente de impulsos por milímetro do encoder está incorreto no PLC ou HMI. Deve realizar um teste de alimentação manual, medir a distância real e ajustar o coeficiente de comprimento. Se o erro aumentar com cortes mais longos, também pode estar relacionado com o estiramento do material sob tensão.
O tipo de material (por exemplo, aço galvanizado versus alumínio revestido a cor) dificulta a manutenção da precisão de corte? ›
Sim, a superfície do material pode afetar a medição. Os materiais com uma superfície lisa, revestida com cor ou oleosa são mais propensos a deslizar contra os roletes de acionamento e a roda do codificador, resultando em contagens de impulsos imprecisas. Nestes casos, o artigo recomenda garantir que o braço do codificador com mola aplica uma pressão consistente e aplicar uma superfície antiderrapante nos roletes de acionamento para manter a alimentação estável e, assim, obter medições de comprimento precisas.
Que tipo de manutenção de rotina posso realizar diariamente para evitar problemas de imprecisão no comprimento? ›
A manutenção preventiva é fundamental para manter uma tolerância de ±1 mm. Isto inclui a limpeza diária da roda do encoder e de todos os roletes de acionamento e guia para evitar a acumulação de pó e óleo, que podem causar deslizamento. É também crucial verificar se o suporte de montagem do encoder está solto e garantir que toda a sincronização está correta após qualquer alteração na velocidade de produção. Testar uma peça padrão no início de cada turno é a melhor forma de garantir a precisão antes do início da produção em grande escala.
