
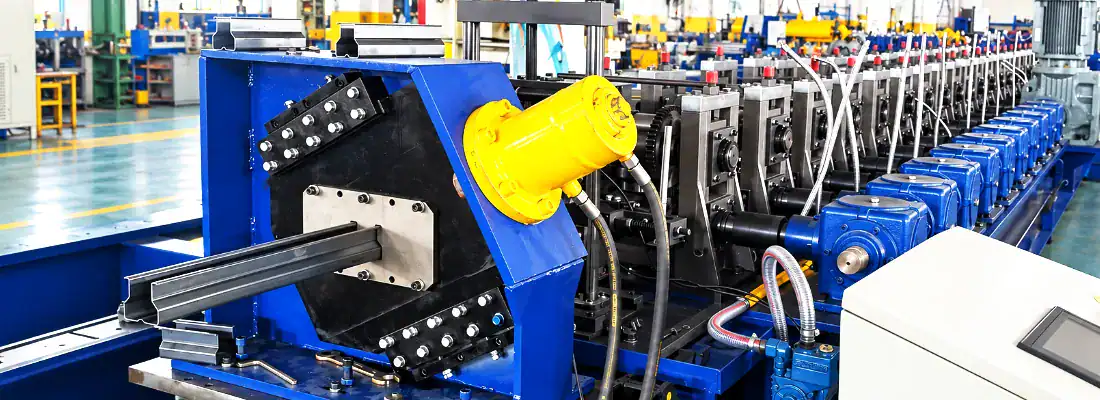
Controlo da tolerância de ângulo e largura da flange na conformação de perfis de montantes de cremalheira
Como o projeto de passe de laminação lateral controla a tolerância de ângulo e largura da flange na conformação de perfis de montantes de cremalheira
Os montantes das estantes são as colunas de suporte de um sistema de armazenamentoe os seus banzos contêm as perfurações onde as vigas encaixam. Se o ângulo do banzo se desviar do esquadro ou a largura da secção variar ao longo da bobina, as vigas encaixam mal, a montagem torna-se mais lenta e a transferência de carga torna-se menos previsível. Na conformação a frio de montantes de estantes, o design da passagem lateral dos rolos é um dos principais fatores que determinam se estas dimensões críticas para a montagem se mantêm estáveis desde o primeiro até ao último metro.
Visão geral do artigo
Porque é que o ângulo e a largura da flange são importantes nos perfis das colunas de estantes?
A tolerância do perfil do poste da cremalheira não é uma questão estética. O banzo vertical é a interface entre a coluna e o conector da viga, pelo que o seu ângulo afeta diretamente o encaixe da placa de extremidade da viga e a área de contacto que suporta a carga. Quando o banzo se inclina para dentro ou para fora para além do ângulo previsto, a viga pode oscilar, travar com dificuldade ou transferir a carga por uma área inferior à prevista no projeto.
A variação da largura cria um segundo problema. Os montantes são frequentemente combinados com reforços, placas de base e acessórios dimensionados para uma largura de secção nominal. Se a largura variar ao longo do comprimento de uma bobina formada, a montagem e a inspeção subsequentes tornam-se inconsistentes, e a mesma estrutura de suporte pode comportar-se de forma diferente de uma coluna para outra. Como estas dimensões são definidas durante a formação, em vez de serem corrigidas posteriormente, a sequência de formação e a configuração dos rolos laterais são as principais responsáveis pela sua manutenção.
Como as flanges das colunas de cremalheira são formadas ao longo das passagens

Na conformação por rolos de estruturas de armazenamento, a tira passa por uma sequência que normalmente começa com a entrada da tira plana, seguida pela curvatura progressiva dos cantos que separam a alma da aba e, finalmente, passes de acabamento que definem o ângulo final. O ângulo da aba é desenvolvido gradualmente, não numa única estação. Os passes iniciais estabelecem a posição da linha de dobra; os passes intermédios aumentam o ângulo de dobra; os passes de acabamento ou de calibração refinam o ângulo e corrigem a distorção residual.
As passagens mais sensíveis são geralmente as mais próximas do ângulo final da flange, pois é aí que pequenas diferenças nas ferramentas se traduzem em erros angulares visíveis. É também onde se acumulam as tensões residuais das dobras anteriores. Se a sequência de passagens estiver desequilibrada, a tira pode torcer, a linha de dobra pode deslocar-se ou a flange pode abrir ou fechar ligeiramente ao sair da última estação de conformação. Por conseguinte, as passagens finais necessitam de suporte e controlo suficientes para produzir uma flange repetível sem sobrecarregar o material.
Geometria da Passagem Lateral por Rolamento: Sobrecurvatura, Folga de Rolamento e Suporte da Flange
Os rolos laterais atuam na face do banzo, e não na alma, razão pela qual são eficazes no controlo do ângulo do banzo. À medida que a tira se move durante uma passagem, o rolo lateral entra em contacto com a flange numa posição definida e empurra-a em direção ao ângulo desejado. A geometria deste contacto — o perfil do rolo, a sua posição axial e o ângulo em que se encontra com a flange — determina a quantidade de correcção aplicada e a uniformidade da sua distribuição.
A sobrecurvatura é uma parte intencional do projeto de passe de laminação lateral. Como o aço volta à sua forma original após a dobragem, um passe pode curvar a flange ligeiramente para além do ângulo nominal, de modo a que a recuperação elástica a traga de volta ao ângulo desejado. A quantidade de sobrecurvatura depende da classe do material, da espessura, da resistência ao escoamento e do raio de curvatura; materiais mais resistentes ou mais espessos requerem, geralmente, uma maior compensação, enquanto os materiais mais finos ou dúcteis podem necessitar menos.
Os principais parâmetros de inclinação lateral e as suas funções estão resumidos abaixo.
| Parâmetro | Função principal | Efeito se incorreto |
|---|---|---|
| Curvatura excessiva | Compensa o retorno elástico para que o flange volte ao ângulo nominal | A curvatura insuficiente deixa a flange aquém do desejado; a curvatura excessiva força a flange para além do valor nominal |
| Lacuna de rolagem | Controla a qualidade do suporte da flange entre o rolo lateral e o rolo de acoplamento | Uma folga excessiva permite que a flange se desloque; uma folga excessiva aperta, marca ou força o material em excesso |
| Suporte de flange | Resiste ao afastamento do banzo da ferramenta à medida que as forças de flexão aumentam | Um suporte frágil permite que a flange se desvie e se desvie do ângulo pretendido |
A folga entre os rolos e o suporte da flange completam o quadro. Se a folga entre o rolo lateral e o rolo de acoplamento for demasiado grande, a flange fica com um suporte insuficiente e pode deslocar-se; se for demasiado apertada, o material pode ser comprimido ou marcado, e a flange pode ser forçada para além do ângulo desejado. O suporte adequado do rolo lateral também resiste à tendência da flange para se desviar da ferramenta à medida que as forças de dobragem aumentam. Na prática, o controlo do ângulo da flange depende da adequação da sobrecurvatura, da folga e do suporte ao perfil e material específicos, em vez de aplicar uma única configuração para todos os trabalhos. As orientações gerais sobre o retorno elástico e a tolerância de dobra podem ser encontradas em organizações como a ASTM International, que publica normas de ensaio e especificações relevantes para produtos metálicos conformados.
Porque é que a tolerância de largura se altera quando os rolos laterais estão desalinhados?
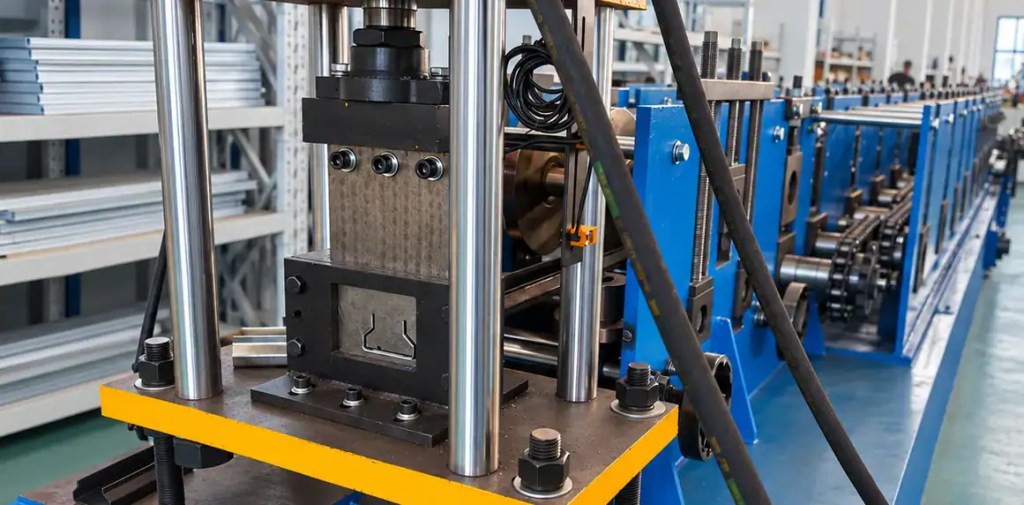
A largura da secção é definida pela distância entre os elementos de conformação opostos, mas os rolos laterais influenciam-na indiretamente. Quando os rolos laterais não estão alinhados horizontalmente, aplicam uma pressão desigual nas duas patilhas. Uma patilha é pressionada com mais força do que a outra, o que pode puxar o material para um dos lados, deslocar a linha de dobragem ou provocar uma ligeira curvatura na chapa. O resultado é uma secção com medidas diferentes da esquerda para a direita, ou uma largura que varia à medida que a bobina avança.
Diversas condições podem produzir este desvio na conformação de rolos em cremalheira vertical:
- Os rolos laterais esquerdo e direito estão posicionados em diferentes pontos axiais em relação à linha central do perfil
- Pressão desigual da mola ou do sistema hidráulico entre conjuntos de rolos laterais opostos
- Superfícies de contacto do rolo lateral desgastadas ou com perfil incorreto
- Faixa de rodagem que entra na passagem com uma ligeira diferença de inclinação ou condição da borda
- Expansão térmica no suporte de rolos durante longos períodos de produção
Como a largura e o ângulo da flange interagem, um desalinhamento que começa como um erro angular, geralmente manifesta-se posteriormente como um problema de largura. É por isso que a esquadria na conformação por rolos deve ser verificada como uma condição combinada — ângulo da flange, largura da secção e planicidade da alma medidos em conjunto — em vez de como dimensões separadas e não relacionadas.
Verificações práticas de ajuste e comissionamento para garantir o esquadro estável do flange
A estabilidade do esquadro dos flanges depende tanto da disciplina na preparação como do design das ferramentas. Verificações úteis durante o comissionamento e a troca de ferramentas incluem:
- Antes de iniciar a produção, verifique se os rolos laterais esquerdo e direito estão simétricos em relação à linha central do perfil
- Confirme a folga do rolo em ambos os lados utilizando a mesma referência e método de medição
- Passe uma pequena amostra e meça o ângulo da flange e a largura da secção na extremidade, no meio e na base da bobina
- Verifique se as definições de sobredobra correspondem à classe e espessura do material, em vez de serem as mesmas de um trabalho anterior
- Inspecione as superfícies de contacto do rolo lateral quanto a desgaste, ranhuras ou acumulação de material que alterem a geometria efetiva
- Verifique novamente o alinhamento após a linha atingir a temperatura normal de funcionamento
Quando o ângulo da flange se altera durante a operação, a posição e a pressão dos rolos laterais são geralmente os primeiros itens a serem inspecionados, seguidos pela folga da passada de acabamento. Se apenas a largura se alterar enquanto o ângulo se mantiver constante, a posição horizontal dos rolos laterais e a condição de entrada da tira são as causas mais prováveis. O registo destes valores a cada troca de formato cria uma base de referência que facilita a distinção entre a variação normal do material e um problema de configuração real.
Para os engenheiros que trabalham com a tolerância do perfil dos montantes das estantes, a principal conclusão prática é que o projeto de passe de laminação lateral controla o ângulo da flange através de uma combinação de geometria de contacto, sobrecurvatura, folga e suporte, enquanto o alinhamento horizontal e a pressão uniforme mantêm a largura da secção consistente. Tratar estes elementos como um sistema interactivo — em vez de os ajustar de forma independente — proporciona um caminho mais fiável para dimensões repetíveis dos montantes das estantes e uma montagem subsequente mais eficiente.
Perguntas frequentes
Qual a sobrecurvatura necessária para o controlo do ângulo da flange? ›
A sobrecurvatura depende da qualidade do material, da espessura, da resistência ao escoamento e do raio de curvatura, e não de um valor fixo. Os aços de maior resistência ou mais espessos geralmente regressam mais à forma original e requerem maior compensação, enquanto os materiais finos ou dúcteis requerem menos. Durante a colocação em funcionamento, realize testes com comprimentos de amostra e meça o ângulo da flange na extremidade, no meio e na base da bobina para confirmar a sobrecurvatura correta para cada trabalho, em vez de utilizar as definições de um perfil anterior.
O que provoca a variação da largura da secção ao longo da bobina? ›
A variação da largura deve-se, geralmente, à pressão irregular dos cilindros laterais, ao desalinhamento dos cilindros esquerdo e direito, ao desgaste das superfícies de contacto ou à curvatura da tira à entrada da passada. A dilatação térmica no conjunto de cilindros durante longos períodos de produção também pode alterar as dimensões. Como a largura e o ângulo da flange interagem, verifique-os juntamente com a planicidade da bobina. Se o ângulo se mantiver constante, mas a largura variar, inspecione primeiro a posição horizontal dos cilindros laterais e as condições de entrada da tira.
Como posso saber se os rolos laterais estão alinhados corretamente? ›
Antes da produção, verifique se os rolos laterais esquerdo e direito são simétricos em relação à linha central do perfil e confirme a folga entre os rolos de ambos os lados utilizando o mesmo método de referência e calibrador. Passe uma pequena amostra e meça o ângulo da flange e a largura da secção ao longo do comprimento. Verifique novamente o alinhamento após a linha atingir a temperatura normal de funcionamento, uma vez que a dilatação térmica pode alterar as definições durante produções longas.
Um sistema de rolos de um só lado consegue lidar com diferentes perfis de montantes? ›
Geralmente não. A sobrecurvatura, a folga entre os rolos e o suporte da flange devem corresponder à geometria e ao material específicos do perfil, pelo que uma única configuração raramente é transferida sem problemas entre diferentes trabalhos. A troca de ferramentas deve incluir a verificação da posição axial, da folga e da sobrecurvatura dos rolos laterais em comparação com o novo desenho do perfil. O registo destes valores a cada troca de ferramentas cria uma base de referência que diferencia a variação normal do material dos problemas reais de configuração.
Que informações sobre a faixa de rodagem são necessárias para o projeto de passe lateral? ›
Forneça o desenho do perfil com as tolerâncias de ângulo e largura da flange, tipo e classe do material, espessura da tira, largura da bobina e limite de elasticidade. O padrão de furos e os requisitos de punção também são importantes, uma vez que afetam a deformação e a distribuição de tensões. Esta informação permite ao projetista de ferramentas definir a sobrecurvatura, a folga de laminação e o suporte de acordo com o comportamento real do material, em vez de assumir uma classe de aço genérica.
Como é que a qualidade do material afeta o retorno elástico da flange? ›
Uma maior resistência ao escoamento aumenta frequentemente o retorno elástico, pelo que o flange necessita de mais sobrecurvatura para voltar ao ângulo nominal. Materiais mais espessos comportam-se de maneira semelhante. Os materiais finos ou dúcteis podem necessitar de menos compensação, mas podem ser mais sensíveis à sobreforça. Uma vez que o retorno elástico varia de acordo com o lote e o fornecedor, confirme as propriedades reais do material recebido e ajuste as definições de laminação lateral durante o comissionamento, em vez de confiar apenas nos valores nominais.
O que deve ser verificado em primeiro lugar quando o ângulo da flange se altera durante o funcionamento? ›
Comece por verificar a posição e a pressão do rolo lateral, pois estes são os principais fatores que controlam o ângulo da flange. Em seguida, verifique se existe desgaste ou deslocamento na folga da passada de acabamento. Se o ângulo se mantiver, mas a largura variar, verifique o alinhamento horizontal do rolo lateral e a condição de entrada da tira. O registo dos valores de referência na troca de ferramentas facilita a identificação de variações normais do material em relação a uma falha real de configuração.
