
Pourquoi les profils de gouttière demi-ronds se plissent-ils ?
Pourquoi les profils de gouttière demi-ronds se plissent : diagnostic de l’alignement du guide d’entrée et du déséquilibre de l’espace de roulement
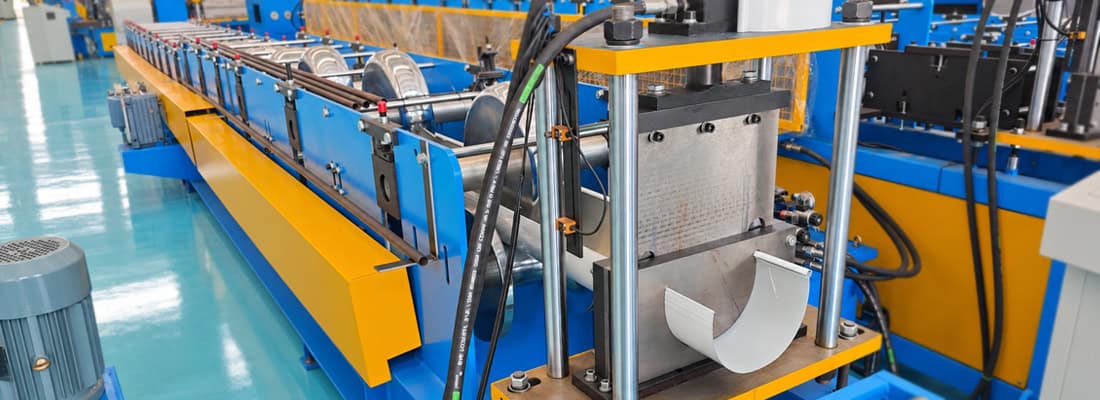
Lorsqu'une de profilage de gouttières demi-rondes présente des bords libres ondulés et froissés, les ingénieurs de production doivent rapidement identifier la cause du problème. Le défaut visible – un froissement par compression le long du bord non supporté de la bande – peut provenir d'un mauvais alignement du guide d'entrée, d'un déséquilibre de l'écartement des rouleaux, d'une variation de largeur de la bande ou d'un nivellement insuffisant. Comprendre l'interaction de chacun de ces facteurs avec la séquence de profilage est la première étape pour corriger le froissement des gouttières demi -rondes sans gaspiller de matériau par tâtonnements.
Table des matières
Où apparaissent les plis sur les bords des gouttières demi-rondes
Lors du profilage par rouleaux de gouttières demi-rondes, le profil acquiert progressivement sa forme semi-circulaire ouverte caractéristique grâce à une série de passes courbes. Les bords de la bande restent libres et non soutenus pendant la majeure partie du processus de profilage ; ils ne sont intégrés à l’ourlet ou au rebord final qu’à l’approche des dernières étapes. Des plis apparaissent généralement le long de ces bords libres, souvent entre la troisième et la septième passe de profilage, à mesure que le rayon se resserre et que la bande commence à s’écrouir.
Les opérateurs détectent généralement ce défaut par une ondulation semi-circulaire du bord de la gouttière , parallèle à sa longueur. Ces ondulations peuvent être à peine visibles à l'entrée, puis s'accentuer progressivement vers l'aval. Dans les cas les plus graves, le bord présente une déformation permanente, visible sur la gouttière finie et perceptible au toucher comme une surface ondulée.
Pourquoi les caniveaux courbes mettent le bord de la bande en compression
Le profilage par laminage d'une section courbe ouverte soumet les bords de la bande à un état de contrainte fondamentalement différent de celui des sections plates ou légèrement profilées. Lorsque le centre de la bande est enfoncé dans la cavité du laminoir, le matériau situé sur le bord extérieur parcourt une distance différente de celle du matériau au centre. La bande réagit naturellement en résistant à cet allongement différentiel.
Lorsque l'écartement des rouleaux est plus faible en bordure qu'au centre, le matériau de bordure est repoussé vers l'extérieur puis comprimé lorsque la bande tente d'égaliser sa longueur. Cette contrainte de compression, combinée à la faible épaisseur typique des matériaux de gouttière, crée les conditions propices au flambage. La bordure ne peut alors évacuer le surplus de matériau qu'en ondulant. Ce phénomène explique pourquoi le problème est plus fréquent sur les profils profonds et les matériaux minces, où la rigidité de la bordure est insuffisante pour résister au flambage.
Comment un mauvais alignement du guide d'entrée entraîne un suivi irrégulier de la bande
L'alignement des guides de profilage des gouttières est crucial pour contrôler le point d'entrée de la bande dans le premier passage. Si les guides d'entrée sont trop serrés d'un côté, ou si leur axe ne coïncide pas avec l'axe du passage, la bande s'engagera de manière asymétrique dans les rouleaux. Un bord sera donc davantage formé que l'autre.
Cette asymétrie engendre un allongement inégal entre les deux bords libres. Le bord qui traverse la zone de formage la plus étroite est davantage étiré, puis se plisse en se détendant. Les opérateurs confondent souvent ce défaut avec un problème d'écartement des rouleaux, car les plis apparaissent sur les deux bords, alors que la cause première est simplement une bande qui n'entre pas droite sur la ligne.
Un indice diagnostique utile consiste à comparer le plissement des deux bords. Si l'un des bords est systématiquement plus marqué, un défaut d'alignement des guides est probable. Si les deux bords se plissent de manière identique et simultanée, la cause est plus probablement répartie sur l'ensemble de la géométrie du passage. Vérifier l'épaisseur de la bande contre les guides d'entrée à l'aide d'une jauge d'épaisseur, ligne arrêtée, permet de déterminer rapidement si les guides pincent un côté ou permettent un déplacement latéral.
Déséquilibre de l'écart de roulis vs mauvais alignement du guide : contrôles de diagnostic
Pour éviter toute conjecture, effectuez les vérifications suivantes dans l'ordre lorsque des plis apparaissent sur les gouttières demi-rondes formées par rouleaux :
- Mesurez la largeur de la bande en trois points le long d'un mètre de bobine et comparez-la à la tolérance prévue. Une bande trop étroite ou de largeur variable ne permettra pas un support adéquat des bords.
- Vérifiez que la bande s'aligne parfaitement sur l'axe de la passe lors des premier et deuxième passages. À l'aide d'une règle, marquez le bord de la bande à deux stations pour confirmer le suivi.
- Vérifiez l'écartement des cylindres à chaque passage à l'aide d'une jauge d'épaisseur, cylindres fermés mais sans charge. Cet écartement doit être uniforme latéralement et correspondre à l'écartement nominal pour l'épaisseur du matériau.
- Inspectez les surfaces des rouleaux pour détecter toute usure localisée ou accumulation au niveau du bord, ce qui peut simuler un déséquilibre même lorsque le réglage est correct.
- Effectuez un test sur une seule bande à vitesse réduite et observez les deux bords à la sortie de chaque passage pour localiser la station exacte où l'ondulation commence.
Le tableau suivant résume comment distinguer les causes probables en fonction du comportement observable de la bande :
| État observé | Cause probable | Vérification principale |
|---|---|---|
| Les rides n'apparaissent que sur un seul bord | Un mauvais alignement du guide d'entrée provoque un suivi asymétrique | Vérifier que la bande s'engage bien sur la ligne centrale lors du premier passage ; vérifier le contact du guide des deux côtés |
| Les plis apparaissent de manière égale sur les deux bords tandis que la bande reste droite | problème de déséquilibre de l'écartement des rouleaux ou de géométrie de passage | Mesurez l'écartement du rouleau de gauche à droite à l'aide d'une jauge d'épaisseur par rapport au jeu nominal |
| La bande dérive latéralement pendant le formage | Mauvais alignement du guide d'entrée ou jeu excessif du guide | Vérifier que l'axe central du guide correspond à l'axe de passe ; vérifier le jeu latéral |
| Support Edge insuffisant malgré un suivi correct | Variation de la largeur de la bande par rapport à la bobine | Mesurer la largeur de la bande en plusieurs points le long de la bobine |
| Ondulation amplifiée par les passages courbes | Ondulations résiduelles sur les bords dues à la refendeuse ou au bobinage | Inspecter l'état de la bande entrante ; vérifier que le nivellement élimine les ondulations de bord |
Cette méthode permet d'identifier la cause principale sans tâtonner. Si la bande est bien droite mais que des plis apparaissent simultanément sur les deux bords, le problème vient d'un déséquilibre de l'écartement des rouleaux ou de la géométrie de la passe. Si la bande dérive latéralement, l'alignement des guides est le principal suspect.
Réglage correctif des guides d'entrée et des jeux de rouleaux
Pour corriger un mauvais alignement des guides, commencez par desserrer la fixation du guide d'entrée et définissez l'axe de passage réel en utilisant le rouleau inférieur de la première station comme référence. Réglez les guides de manière à ce qu'ils touchent légèrement le bord de la bande des deux côtés, sans jeu latéral, puis bloquez-les. Vérifiez le réglage en faisant passer une courte bande à vitesse réduite et en contrôlant l'absence de mouvement latéral à la sortie de la première passe.
Pour le réglage de l'écartement des rouleaux, desserrez uniformément les vis de réglage excentriques côté entraînement et côté opérateur. Diminuez progressivement l'écartement, en mesurant après chaque petit ajustement, jusqu'à ce qu'il corresponde au jeu nominal. Le réglage du profilage de la goulotte suit un principe similaire : réinitialisez l'écartement à la tolérance spécifiée, puis effectuez de petits ajustements progressifs plutôt que de grands mouvements. Évitez de serrer un côté pour corriger un pli sur le bord opposé ; cela ne fait généralement que déplacer le problème au lieu de le résoudre.
Après avoir effectué les réglages, déroulez 2 à 3 mètres de bandelette d'essai à vitesse normale et vérifiez l'absence d'ondulations sur les deux bords libres. Comparez le résultat avec la bandelette d'essai précédente avant d'effectuer un autre petit réglage.
Quand la largeur et le nivellement de la bande doivent être vérifiés
Les guides d'entrée et les écartements des rouleaux ne sont pas les seuls facteurs contribuant aux défauts de profilage des gouttières. Si la bobine entrante présente une variation de largeur excessive, la bande peut perdre un contact adéquat avec les rouleaux de guidage dès le premier passage, ce qui permet aux charges de formage de la pousser latéralement. Des sections de bande étroites réduisent la quantité de matériau disponible pour former l'ourlet, ce qui diminue la rigidité locale et favorise le flambage sous compression.
Un planage insuffisant est une autre cause fréquente de défauts. Les déformations de la bobine ou les ondulations de bord dues à la refendeuse ne sont pas toujours éliminées avant le formage. Lorsqu'une bande présentant des ondulations de bord résiduelles entre dans une séquence de formage courbe, ces ondulations s'amplifient à mesure que le rayon du profil se resserre. Le passage de la bande dans une planeuse de précision afin de réduire l'amplitude des ondulations de bord avant qu'elle n'atteigne les guides d'entrée permet d'éliminer cette source de défauts, même lorsque l'alignement des guides et l'écartement des cylindres sont corrects.
Le dépannage fiable d'une machine à gouttières demi-rondes repose sur un contrôle précis de la largeur de la bande et un nivellement régulier, garantissant ainsi la prévisibilité des conditions du matériau et permettant d'isoler les variables de la ligne de formage pour un diagnostic précis. Le procédé de profilage à froid est généralement bien maîtrisé, et des ouvrages d'ingénierie reconnus décrivent des problèmes similaires de stabilité des bords pour d'autres profils ouverts, confirmant que ces contrôles sont largement applicables à la pratique du profilage à froid.
La résolution des problèmes de plissement lors du profilage des gouttières demi-rondes repose sur un diagnostic rigoureux. Lorsque la bande est parfaitement alignée et que le matériau est propre et plan, les défauts d'alignement des guides et les déséquilibres de l'écartement des rouleaux peuvent être localisés et corrigés avec précision. Une fois ces paramètres maîtrisés, le bord libre de chaque profil de gouttière doit épouser le contour du rouleau sans se déformer par compression, garantissant ainsi des sections homogènes et commercialisables, passe après passe.
Foire aux questions
Comment puis-je identifier si un mauvais alignement des guides provoque des plis ? ›
Vérifiez si les plis apparaissent principalement sur un seul bord du profil de gouttière semi-circulaire. Si c'est le cas, il est probable que la bande soit mal positionnée lors de la première passe de formage, ce qui est le symptôme principal d'un mauvais alignement du guide d'entrée. Assurez-vous que l'axe du guide coïncide avec l'axe de la passe et que les deux côtés sont en contact léger avec la bande, sans jeu latéral.
Comment puis-je vérifier l'équilibre de l'écart de roulement sur une passe ? ›
Pour vérifier l'homogénéité de l'écartement des rouleaux, arrêtez la ligne et fermez les rouleaux à vide. Utilisez une jauge d'épaisseur pour mesurer l'écartement à gauche et à droite de chaque passage. L'écartement doit être uniforme sur toute la largeur du profil et correspondre au jeu nominal prévu pour l'épaisseur du matériau utilisé. Un écartement irrégulier contraint un bord à travailler davantage, ce qui provoque des plis par compression.
Une variation de largeur de la bande entrante peut-elle provoquer des plis sur les bords ? ›
Oui. Si la largeur de la bobine dépasse les tolérances de conception, la bande perd un contact constant avec les guides d'entrée. Le bord est alors privé d'un support adéquat et sa rigidité locale diminue, ce qui le rend beaucoup plus susceptible au flambage et à l'ondulation des bords libres lors du formage courbe. Mesurez la largeur de la bande en plusieurs points sur un mètre de bobine pour vérifier sa régularité.
Quelle est la différence entre une ondulation de bord et une ride ? ›
Une ondulation de bord est généralement un défaut préexistant dans la bande entrante, souvent dû à une refendeuse ou à un bobinage, tandis qu'un pli est un défaut récent créé lors du formage sous l'effet de forces de compression. Si vos guides d'entrée et l'écartement des rouleaux sont corrects mais que des ondulations persistent, inspectez le matériau entrant. L'ondulation de bord existante est probablement amplifiée par le resserrement du rayon de profil.
Pourquoi les rides n'apparaissent-elles qu'après plusieurs passages de formage ? ›
Lors du profilage à rouleaux des gouttières demi-rondes, les bords de la bande restent libres et non soutenus durant les premières étapes. Entre la troisième et la septième passe, le rayon de courbure se réduit et le matériau commence à s'écrouir significativement. C'est à ce moment que les différences de longueur de parcours entre le centre et les bords créent une contrainte de compression suffisante pour provoquer un flambage visible le long du bord non soutenu.
Comment savoir si un pli provient de l'outillage ou du matériau ? ›
Un contrôle systématique permet d'identifier la cause. Il faut d'abord vérifier que la bande entre bien droite et que l'écartement des rouleaux est équilibré. Si la bande se déplace droit et que les plis apparaissent uniformément sur les deux bords, le problème provient probablement de l'outillage, et plus précisément de la géométrie de la passe. Si ces facteurs sont corrects, le problème réside probablement dans l'état du matériau, par exemple des ondulations résiduelles sur les bords nécessitant un planage.
Dois-je ajuster uniquement le côté serré pour corriger un pli d'un seul côté ? ›
Non. Serrer ou desserrer un réglage d'un seul côté ne fait généralement que déplacer le problème au lieu de le résoudre, et peut engendrer des contraintes asymétriques provoquant la courbure de la bande. Il est essentiel de diagnostiquer correctement l'alignement du guide de profilage et le déséquilibre de l'écartement des rouleaux. Procédez par petits ajustements progressifs des vis excentriques, côté entraînement et côté commande.
