
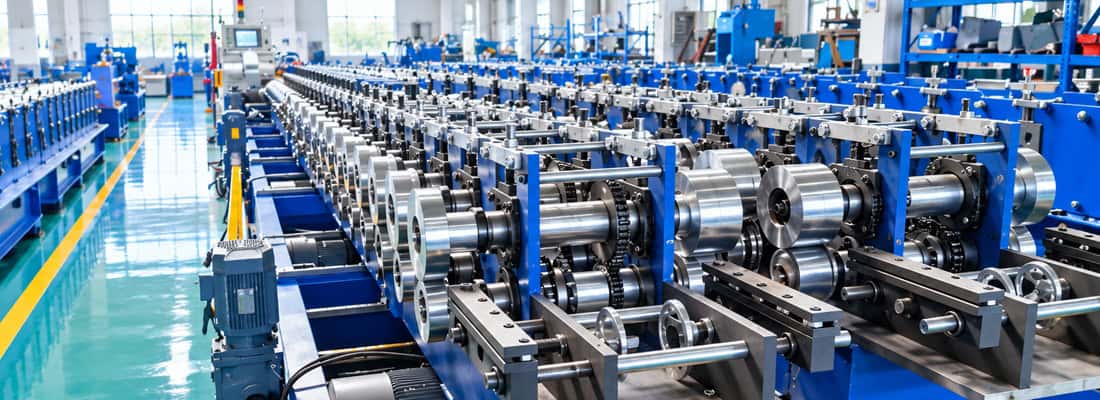
تصميم تمرير اللفائف لقطاعات صواني الكابلات المثقبة
تشكيل صواني الكابلات المثقبة بالدرفلة: كيف يحافظ تصميم الدرفلة على استقرار الحافة حول الثقوب المثقوبة مسبقًا
تُمثل قطاعات صواني الكابلات المثقبة تحديًا خاصًا في عملية تشكيلها بالدرفلة. فعلى عكس الشريط الصلب، تُزيل الثقوب المُثقبة مسبقًا مادةً تُساعد عادةً في توزيع إجهاد الانحناء، تاركةً أجزاءً فولاذية معزولة بين الفتحات. تُغير هذه المناطق الضعيفة استجابة الشريط لكل محطة تشكيل، وإذا تصميم الدرفلة هذه المناطق، فقد يُلاحظ المُصنّعون تشوهًا في الحواف، وضعفًا في جودة حواف الثقوب، وعدم اتساق في الأبعاد. تتناول هذه المقالة كيفية تأثير أنماط التثقيب على صلابة الشريط، وكيفية تكييف أدوات الدرفلة، وتسلسل الانحناء، والتحكم في الشد للحفاظ على استقرار الإنتاج.
جدول المحتويات
كيف تؤثر الثقوب على صلابة الشريط في عملية تشكيل لفائف صواني الكابلات

عند تثقيب شبكة أو حافة صينية الكابلات، يتحمل الجزء المتبقي من المادة كامل حمل التشكيل. تُنشئ الفتحات المثقوبة جسورًا فولاذية ضيقة ذات مقاومة أقل بكثير للانحناء الموضعي مقارنةً بالسطح المتصل. أثناء التشكيل التدريجي، قد تتعرض هذه الجسور للتشوه قبل الأوان، مما يسمح بتركز الإجهاد عند حواف الثقوب بدلًا من توزيعه بسلاسة على عرض المقطع.
يُلاحظ هذا الانخفاض في الصلابة الموضعية بشكلٍ واضح عندما يمتد نمط التثقيب بالقرب من خط الانحناء المُخطط له. ينثني الشريط الصلب بشكلٍ متوقع حول نصف قطر الانحناء لأن المادة على جانبي الانحناء تدعم الانتقال. أما في حالة وجود ثقوب، فقد يتشوه الشريط عند أقرب فتحة، مما يؤدي إلى سحب الجزء العلوي من الشريط خارج مستواه أو تكوين حافة متموجة على طول الحافة. ولا يكون هذا التأثير ثابتًا عبر المقطع العرضي؛ إذ تحدد نسبة المساحة المفتوحة مقدار الصلابة المتبقية عند أي مقطع عرضي مُحدد، لذا فإن الشريط ذو التثقيب الكثيف في المنتصف والصلب بالقرب من الحواف سيتصرف بشكلٍ مختلف عن الشريط ذي التثقيب المنتظم.
تحديد موقع الثقوب، والمسافة بينها، ونسبة المساحة المفتوحة قبل تصميم الممر
تتمثل الخطوة الأولى في تصميم عملية موثوقة في تحديد تخطيط الثقوب بالنسبة للشكل الهندسي النهائي للقطاع. يجب على المصمم معرفة الموقع الدقيق لكل صف من الثقوب بالنسبة لخطوط الانحناء، والمسافة من حواف الثقوب إلى حافة الشريط، والمسافة بين الفتحات. تُقدم هذه المعلومات عادةً على شكل رسم تخطيطي مسطح أو بيانات تصميم بمساعدة الحاسوب (CAD) من مواصفات القطاع، وفقًا للمعايير المحددة، مثل معايير الرابطة الوطنية لمصنعي المعدات الكهربائية (NEMA) لأنظمة صواني الكابلات.
المعيار الحاسم هو نسبة المساحة المفتوحة في كل مقطع طولي. إذا مرّ خط الانحناء عبر منطقة تتجاوز فيها المساحة المفتوحة 30-40% تقريبًا، فقد لا يوفر عرض الجسر المتبقي كمية كافية من المادة لتشكيل نصف قطر نظيف. في مثل هذه الحالات، يجب على المصمم إما نقل الانحناء بعيدًا عن الثقوب، أو تغيير تسلسل الانحناء، أو التأكد مع العميل من إمكانية تعديل نمط الثقوب. مسافة الحافة لا تقل أهمية؛ فالثقوب القريبة جدًا من حافة الشريط تترك هامشًا ضيقًا قد يتمزق أو يتسع أثناء تشكيل الحافة.
تسلسل الانحناءات حول المناطق المفتوحة العالية
بمجرد فهم تخطيط الثقوب، يمكن ترتيب نمط الزهرة لتجنب تشكيله مباشرةً على الأجزاء الأضعف. تتمثل إحدى الاستراتيجيات الشائعة في إكمال الانحناءات الأولية في المناطق الصلبة من الشريط أولاً، مما يُنشئ قناة مُشكّلة جزئيًا تُضيف صلابة قبل أن تنتقل عمليات التشكيل إلى المناطق المثقبة. يسمح هذا النهج للأجزاء المُشكّلة مسبقًا بتحمل الحمل بينما يتقدم الانحناء عبر المناطق ذات المساحة المفتوحة الأكبر.
عمليًا، يعني هذا أن محطات التشكيل الأولى قد تعمل فقط على الحواف الخارجية للقطاع حيث تكون المادة صلبة، لتحديد اتجاه الشفة قبل تشكيل الجدار. إذا كان الجدار نفسه يحتوي على ثقوب، فيمكن تشكيل الانحناء عند نقطة اتصال الجدار بالشفة على مرحلتين أو ثلاث مراحل خفيفة بدلًا من طيّة واحدة قوية. يقلل التشكيل الجزئي من خطر الانبعاج الموضعي لأن كل محطة تزيل جزءًا صغيرًا فقط من زاوية الانحناء المتبقية، مما يقلل من فرصة انهيار المادة الضعيفة تحت الحمل.
تعويض الانحناء الزائد والارتداد حول الحواف المثقوبة
لا يكون سلوك الارتداد المرن في الشريط المثقب منتظمًا على امتداد المقطع. في الشفة الصلبة، يقاوم العرض بأكمله الاستعادة المرنة، مما ينتج عنه ارتداد مرن ثابت يمكن تعويضه بزاوية انحناء زائدة ثابتة. عندما تقطع الثقوب الشفة، يكون للمادة المتبقية توزيع إجهاد مختلف بعد الانحناء. قد تتعرض الجسور بين الثقوب لإجهاد زائد بينما تحتفظ المادة المجاورة للفتحات بمرونة أكبر، مما يؤدي إلى زوايا نهائية غير متناسقة على طول المقطع.
لهذا السبب، يجب تقييم إعدادات الانحناء الزائد مرحلةً تلو الأخرى بدلاً من تطبيقها كتعديل شامل واحد. فإذا أظهرت شفة معينة ارتدادًا أكبر بالقرب من صف من الثقوب، فقد تحتاج تلك المحطة إلى انحناء زائد أكبر قليلاً من محطة تشكل مقطعًا صلبًا. في الحالات الشديدة، يمكن أن تساعد عملية معايرة في نهاية الخط على توحيد الزاوية، ولكن هذا لا يُجدي إلا إذا لم تُحدث المحطات السابقة تشوهًا دائمًا. مصمم أدوات الدرفلة مراعاة أن نصف قطر الانحناء الفعال سيتأثر بحواف الثقوب التي تعمل كمراكز تركيز للإجهاد، مما قد يتطلب نصف قطر أكبر لتجنب التشققات عند زوايا الثقوب.
التحكم في خلوص أدوات الدرفلة والتلامس عند جسور الثقوب
تُعدّ الجسور الرقيقة بين الثقوب عرضةً للتلف نتيجة احتكاكها بالأسطوانات. فإذا مارست الأسطوانات ضغطًا زائدًا على هذه الأجزاء الضيقة، فقد تُحدث الأدوات علامات على السطح، أو تُشوّه حواف الثقوب، أو حتى تُسطّح الجسر، مما يُغيّر شكل المقطع. لذا، يجب ضبط خلوص الأسطوانات بعناية لتجنب سحق المادة مع ضمان تلامس كافٍ لدفع الشريط للأمام.
إحدى الطرق الفعّالة هي استخدام بكرات ذات قطر أكبر قليلاً في الأجزاء الملامسة لجسور الثقوب، مما يوزع الضغط على مساحة سطح أوسع. بدلاً من ذلك، يمكن للمصمم إضافة انحناء بسيط في سطح البكرة بحيث يحدث التلامس بشكل أساسي على الحواف الصلبة للشريط بدلاً من المنطقة المثقبة مباشرةً. هذا يقلل من احتمالية حدوث علامات مع الحفاظ على قوة التشكيل اللازمة لتشكيل المقطع الجانبي. كما أن مادة البكرة وتشطيب سطحها مهمان أيضاً؛ فالسطح المصقول ذو معامل الاحتكاك المنخفض ينزلق بسلاسة أكبر فوق حواف الثقوب، مما يقلل من احتمالية التقاط المادة أو تلطيخها.
التغذية والتسوية والتحكم في الشد لشريط صواني الكابلات المثقوبة
لا تؤثر الثقوب على محطات التشكيل فحسب، بل تؤثر أيضًا على طريقة تغذية الشريط عبر خط الإنتاج. يتميز الشريط المثقوب بصلابة أقل، مما يجعله أكثر عرضة للتقوس والالتواء عند تعرضه لشد غير متساوٍ. إذا قام جهاز فك اللفائف أو جهاز التسوية بسحب أحد طرفي الشريط بقوة أكبر من الآخر، فإن المادة الضعيفة ستنحني جانبيًا، مما يؤدي إلى ظهور شكل منحني على طول الشريط.
لإدارة ذلك، يجب أن يحافظ الخط على شد منخفض وثابت بين المحطات. قد يحتاج الشريط ذو نسبة المساحة المفتوحة العالية إلى شد إجمالي أقل من الشريط المصمت لتجنب تمدد الجسور بين الثقوب. يلعب جهاز التسوية دورًا بالغ الأهمية؛ إذ يجب أن يُسطّح الشريط دون إجهاد المناطق المحيطة بالثقوب. إذا ضغط جهاز التسوية بشدة، فقد يُشوّه حواف الثقوب قبل بدء عملية التشكيل. عمليًا، ينبغي على المشغلين مراقبة الشريط بحثًا عن علامات تموج الحواف أو انبعاج المركز بعد جهاز التسوية، وضبط فجوة اللفائف أو إعدادات الشد تدريجيًا حتى يصبح الشريط مستويًا ومستقيمًا.
فحوصات التشغيل لقطاعات صواني الكابلات المثقبة
عند تشغيل خط جديد لتشكيل صواني الكابلات المثقبة بالدرفلة ، يجب أن تركز عملية التحقق على المناطق الأكثر عرضة للتأثر بنمط التثقيب. ابدأ بفحص استقامة الحواف عند عدة نقاط على طول المقطع، وليس فقط عند الأطراف المقطوعة. استخدم زاوية قائمة ومسطرة مستقيمة للكشف عن أي التواء أو انحناء تدريجي قد يحدث أثناء مرور الشريط عبر محطات التشكيل.
افحص أيضًا حواف الثقوب بحثًا عن علامات تشوه، مثل النتوءات أو التلطخ أو الاستطالة. يشير الثقب الذي كان دائريًا في الشريط المسطح ثم أصبح بيضاويًا بعد التشكيل إلى أن الشد الزائد أو ضغط الدرفلة يؤدي إلى تمدد المادة. تحقق من المسافة من أبعد الثقوب إلى حافة الشفة للتأكد من أن الانحناء لم يسحب المادة إلى الداخل. شغّل الخط بسرعة منخفضة في البداية، وافحص المظهر الجانبي بصريًا عند كل محطة لتحديد موضع ظهور أي انحراف. يجب إجراء التعديلات التصحيحية على كل مُعامل على حدة، سواء كان ذلك يعني تغيير خلوص الدرفلة، أو تعديل الشد، أو تغيير زاوية الانحناء الزائد عند محطة معينة.
تلخص فحوصات التشغيل أدناه نقاط الفحص الرئيسية، والشروط التي يجب البحث عنها، والتعديلات التي تعالج كل نوع من أنواع الانحراف.
| نقطة تفتيش | ما الذي يجب فحصه؟ | السبب المحتمل والإجراء التصحيحي |
|---|---|---|
| استقامة الشفة | التواء أو ثني تدريجي على طول المقطع الجانبي، وليس فقط عند الأطراف المقطوعة | قوى تشكيل غير متساوية؛ اضبط خلوص الأسطوانة أو زاوية الانحناء الزائد في المحطة المتأثرة |
| جودة حواف الثقوب | نتوءات، أو تلطيخ، أو استطالة شكل الثقب | يؤدي الشد المفرط أو ضغط الدرفلة إلى تمدد المادة؛ لذا يجب تقليل الشد أو ضغط الدرفلة |
| المسافة من الثقب إلى الحافة | المسافة من أبعد الثقوب إلى حافة الشفة | قم بثني المادة وسحبها للداخل؛ عدّل تسلسل الثني أو هندسة اللفائف للتحكم في تدفق المادة |
| استواء الشريط بعد استخدام جهاز التسوية | موجة الحافة أو مشبك مركزي | يعمل جهاز التسوية بشكل مفرط على المناطق المثقبة؛ اضبط فجوة بكرة جهاز التسوية أو إعدادات الشد تدريجيًا |
ينبغي إجراء التعديلات التصحيحية على كل مُعامل على حدة، مع مراقبة تأثيره قبل تغيير أي إعداد آخر. بالنسبة لمصنّع قنوات الكابلات، لا يقتصر الهدف على إنتاج شكل مطابق للرسم في معظم الأحيان، بل يتعداه إلى تحقيق نتائج قابلة للتكرار على مدار دورات إنتاج طويلة. من خلال إدراك أن الثقوب تُغيّر السلوك الميكانيكي للشريط، وتطبيق تصميم تمرير اللفائف الذي يُراعي هذه التغييرات، يُمكن لخط التشكيل إنتاج أشكال ثابتة ودقيقة الأبعاد بفتحات نظيفة وزوايا حواف متناسقة.
الأسئلة الشائعة
ما الذي يجب على المشترين تحديده بشأن نمط الثقوب قبل تقديم عرض الأسعار؟ ›
ينبغي على المشترين تقديم رسم تخطيطي دقيق للنمط المسطح يوضح مواقع صفوف الثقوب بالنسبة لخطوط الانحناء المخطط لها، وتباعد الثقوب، ومسافات الحواف، ونسبة المساحة المفتوحة. تُعد هذه البيانات أساسية لتصميم عملية الدرفلة لأنها تحدد مواضع انخفاض صلابة الشريط. وبدون هذه المعلومات، قد يتم ترتيب الأدوات بشكل خاطئ، مما يؤدي إلى تشوه الحافة أو رداءة جودة حافة الثقب أثناء تشكيل صواني الكابلات المثقبة بالدرفلة.
كيف تؤثر المساحة المفتوحة على تشكيل الحافة حول الثقوب؟ ›
تُخلّف المناطق ذات المساحة المفتوحة العالية - والتي تتجاوز عادةً 30 إلى 40 بالمئة عند خط الانحناء - جسورًا فولاذية ضيقة تتعرض للتشوه المبكر تحت ضغط التشكيل. وبدلًا من توزيع إجهاد الانحناء بالتساوي، يتشوه الشريط عند أقرب فتحة، مما يُسبب حوافًا متموجة أو حركة خارج مستوى الشبكة. يجب على المصمم إما إعادة تحديد مواقع الانحناءات أو ترتيبها لتجنب هذه الأجزاء الضعيفة، أو التأكد من إمكانية تعديل نمط الثقوب.
ما هو تسلسل الانحناء الذي يمنع التشوه في المقاطع المثقبة؟ ›
ينبغي تشكيل المناطق الصلبة أولاً في نمط الزهرة لزيادة الصلابة قبل تشكيل المناطق المثقبة. وهذا يعني غالباً تحديد زوايا الحافة الخارجية في المراحل الأولى، ثم ثني وصلات الشبكة بالحافة على مرحلتين أو ثلاث مراحل لاحقة. يقلل هذا من الانبعاج الموضعي عن طريق تقليل زاوية الانحناء المفروضة في كل مرحلة حيث تكون مقاومة الشريط للانهيار أقل.
لماذا يختلف الارتداد المرن عندما تقطع الثقوب الحافة؟ ›
قد تتعرض الجسور المادية بين الثقوب لإجهاد زائد، بينما تحتفظ الأجزاء المجاورة للفتحات بمرونة أكبر. ينتج عن ذلك زوايا شفة نهائية غير متناسقة على طول المقطع الجانبي. لذا، فإن التعويض الثابت للانحناء الزائد الكلي غير موثوق. ينبغي تقييم كل محطة على حدة، وقد تفيد عملية المعايرة فقط إذا لم تُحدث المحطات السابقة تشوهًا دائمًا.
ما هو الخلوص الآمن للدوران حول الجسور ذات الثقوب الرقيقة؟ ›
يجب تجنب سحق الجسور الضيقة بين الثقوب بواسطة بكرات اللف، لأن الضغط الزائد قد يترك علامات على الشريط، أو يلطخ حواف الثقوب، أو يُسطّح الجسور. تشمل الاستراتيجيات الفعّالة استخدام بكرات ذات أقطار أكبر قليلاً عند نقاط التلامس لتوزيع الضغط، أو إضافة تجاويف في سطح البكرة بحيث يحدث التلامس بشكل رئيسي على حواف الشريط الصلبة. كما أن أسطح البكرات المصقولة منخفضة الاحتكاك تُقلل من العلامات.
كيف ينبغي إدارة الشد في شريط صينية الكابلات المثقوب؟ ›
الشريط المثقوب أقل صلابة من المادة الصلبة، مما يجعله عرضة للتقوس والالتواء تحت تأثير الشد غير المتساوي. يجب على المشغلين الحفاظ على شد منخفض وثابت بين المحطات حتى لا تتمدد الفواصل بين الثقوب. يجب على جهاز التسوية تسوية الشريط دون إجهاد المناطق المثقبة؛ تحقق من وجود تموجات على الحواف أو انبعاجات في المنتصف، واضبط فجوة اللف أو إعدادات الشد تدريجيًا.
ما هي فحوصات التشغيل الأكثر أهمية بالنسبة لقطاعات الصواني المثقبة؟ ›
ركز على استقامة حواف الفلنجة على امتداد طول المقطع بالكامل، وليس فقط عند الأطراف المقطوعة. افحص أشكال الثقوب بحثًا عن نتوءات أو تلطخات أو استطالة بيضاوية، مما يدل على تمدد ناتج عن شد زائد أو ضغط دحرجة. تحقق من المسافة من الثقوب الخارجية إلى حواف الفلنجة للكشف عن أي سحب للمادة. قم بإجراء تعديلات تصحيحية على كل معيار على حدة لتحقيق نتائج قابلة للتكرار.
