
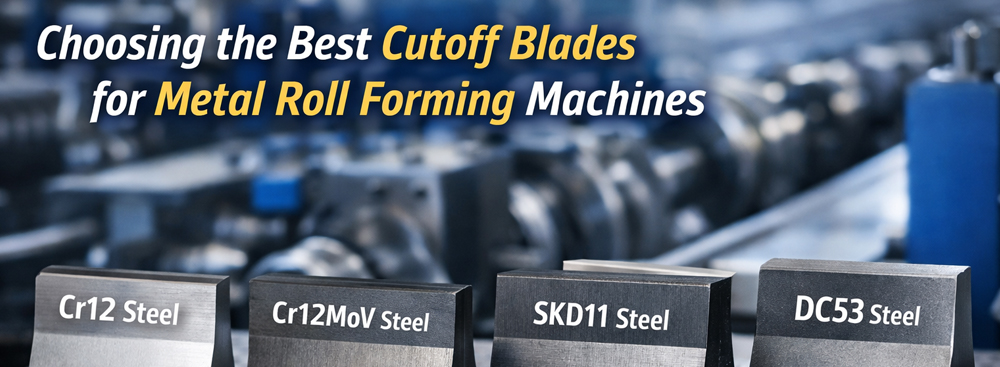
Rulo Şekillendirme Makinelerinin Kesme Bıçağı İçin Malzeme Seçimi
doğru malzemeyiiçin kesme bıçağı Rulo şekillendirme makinelerinin seçmek, temiz kesimler, uzun takım ömrü, istikrarlı üretim performansı ve düşük işletme maliyetleri sağlamanın anahtar faktörüdür . Şangay merkezli ve on yılı aşkın deneyime sahip profesyonel bir rulo şekillendirme makinesi üreticisi olan MTC Industrial'da , bıçak malzemelerinin çatı ve duvar paneli makinelerinden aşık hatlarına ve korkuluk rulo şekillendirme makinelerine kadar çeşitli rulo şekillendirme uygulamalarında üretim sonuçlarını nasıl etkilediğini anlıyoruz.
Bu kılavuzda, rulo şekillendirmede en sık kullanılan kesme bıçağı malzemelerini ( Cr12, Cr12MoV, SKD11 ve DC53 çeliği dahil ), bunlar arasından nasıl seçim yapılacağını ve sitemizde bulacağınız belirli makinelerle nasıl ilişkili olduklarını açıklıyoruz
İçindekiler
Rulo şekillendirmede kesme bıçağı malzemesinin önemi
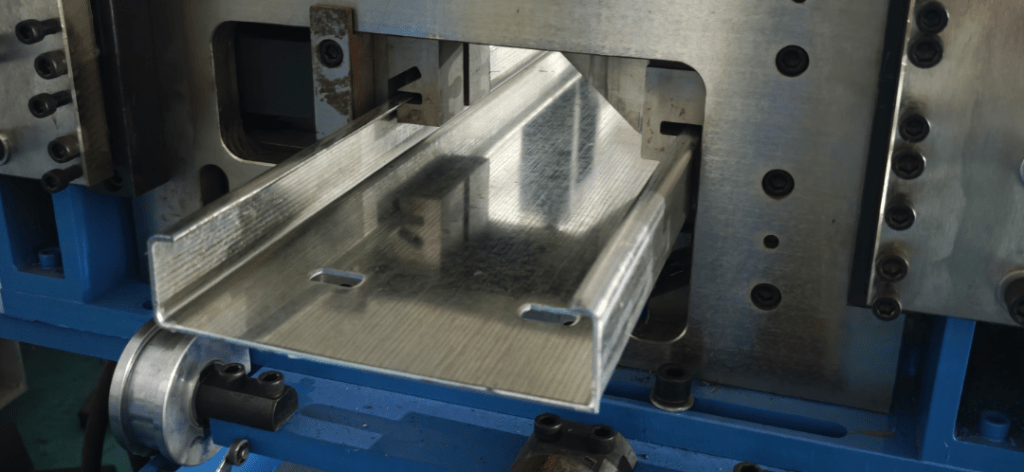
Rulo şekillendirme hattında, hidrolik kesme bıçağı, malzeme şekillendirme silindirlerinden geçtikten sonra, bitmiş profili sürekli şeritten hassas uzunluklarda ayırır. Bu işlem bıçağı darbe kuvvetlerine, sürtünmeye ve ısıya maruz, bıçak için seçeceğiniz malzeme doğrudan şunları etkiler:
- Kesim kalitesi ve kenar düzgünlüğü
- Hassasiyet ve uzunluk doğruluğu
- Bıçak aşınma direnci ve bakım aralıkları
- Genel üretim verimliliği ve arıza süreleri
Yanlış malzeme kullanımı, pürüzlü kenarlara, sık bıçak değişimine, artan hurda oranlarına ve gereksiz işletme maliyetlerine yol açabilir.
Yaygın Kesme Bıçağı Malzemelerine Genel Bakış
1. Cr12 Çeliği — Güvenilir Standart Seçenek
Cr12 çeliği, yüksek karbonlu, yüksek kromlu, soğuk işleme takım çeliği olup, rulo şekillendirme kesme bıçaklarında yaygın olarak kullanılmaktadır.
Avantajlar:
- Uygun ısıl işlemden sonra iyi aşınma direnci
- Yüksek sertlik ve istikrarlı kenar tutma özelliği
- Genel uygulamalar için uygun maliyetli bir seçenek.
En uygun kullanım alanı:
- Çatı ve duvar paneli rulo şekillendirme makineleri
- Metal zeminli güverte makineleri
- Hafif hizmet tipi sabit kesme sistemleri
Cr12, kesme sıklığının ve darbe yüklerinin orta düzeyde olduğu uygulamalar için uygundur. Yeterli ısıl işlemle, genel çelik profil üretim hatlarında tutarlı performans sağlayabilir.
2. Cr12MoV Çeliği — Sık Kesimler İçin Geliştirilmiş Dayanıklılık
Cr12MoV çeliği, tokluğu ve aşınma direncini artırmak için molibden (Mo) ve vanadyum (V) eklenerek Cr12'ye göre geliştirilmiş bir çeliktir.
Avantajlar:
- Çatlamaya ve kırılmaya karşı daha iyi direnç
- Tekrarlanan kesme yükleri altında daha yüksek dayanıklılık
- Cr12'ye kıyasla daha yüksek dayanıklılık
En uygun kullanım alanı:
- C/Z çelik aşık rulo şekillendirme makineleri
- Güneş paneli destek kanalı rulo şekillendirme makineleri
- Korkuluk ve çarpışma bariyeri rulo şekillendirme makineleri
Bu makineler genellikle daha yüksek hızlarda çalıştığı ve daha ağır darbelere maruz kaldığı için, Cr12MoV bıçaklar daha uzun ömür ve daha az bakım gerektirir.
3. SKD11 Çelik — Hassas Kesimler İçin Yüksek Aşınma Direnci
SKD11, mükemmel kenar tutma özelliği ve boyutsal kararlılığıyla bilinen, yüksek kaliteli bir soğuk işleme takım çeliğidir (D2'ye eşdeğer).
Avantajlar:
- Yüksek aşınma direnci
- Uzun vadede istikrarlı performans
- Daha sıkı tolerans gereksinimleri için uygundur.
En uygun kullanım alanı:
- Saplama ve ray rulo şekillendirme makineleri
- Yağmur oluğu/iniş borusu rulo şekillendirme hatları
- Kesim hassasiyetinin önemli olduğu özel profil makineleri
SKD11, üretimde temel takım çeliği kalitelerinin sağlayabileceğinden daha yüksek kesim hassasiyeti ve dayanıklılık gerektiren durumlarda idealdir.
4. DC53 Çelik — Yüksek Hızlı Hatlar İçin Üstün Performans
DC53, yüksek aşınma direncini geliştirilmiş toklukla birleştirmek üzere geliştirilmiş birinci sınıf bir soğuk işleme çeliğidir.
Avantajlar:
- Mükemmel dayanıklılık ve darbe direnci
- Yüksek hızlı üretimde olağanüstü uzun ömürlülük
- Ağır yükler altında çatlamaya karşı dayanıklı
En uygun kullanım alanı:
- Uçan kesme rulo şekillendirme makineleri
- Yüksek hızlı aşık ve güneş paneli hatları
- Büyük yapısal profil rulo şekillendirme makineleri
Otomatikleştirilmiş, yüksek verimli üretim hatlarında, arıza sürelerinin maliyetli olduğu durumlarda, DC53 bıçaklarıtutarlı kaliteyi sağlarken bakım sıklığını önemli ölçüde azaltabilir.
Rulo şekillendirme makinelerinize uygun bıçak malzemesi seçimi

MTC'nin metal rulo şekillendirme makinesi ürün yelpazesi, çeşitli ağır hizmet ve özel ekipmanları içerir ve doğru bıçak malzemesinin seçilmesi, her makinenin en iyi performansı göstermesini sağlar.
Aşağıda başlıca makine tipleri ve önerilen kesim malzemeleri yer almaktadır:
Çatı ve Duvar Paneli Makineleri
- Tipik profil malzemeleri: önceden boyanmış çelik, alüminyum
- Önerilen bıçaklar: Sabit kesim için Cr12, sık kesim için Cr12MoV.
C/Z Çelik Aşık Makineleri
- Yüksek üretim hızı ve sık profil değişiklikleri
- Daha uzun bıçak ömrü için önerilen bıçaklar: Cr12MoV ve SKD11.
Ağır Hizmet Tipi Kolon Direği Rulo Şekillendiriciler
- Çeşitli şekiller ve hassas kesim gereklidir.
- Yüksek hassasiyet ve dayanıklılık için önerilen bıçaklar: SKD11 veya DC53.
Korkuluk / Çarpışma Bariyeri Rulo Şekillendirme Makineleri
- Kalın profil, tekrarlanan kesim
- Önerilen bıçaklar: Cr12MoV veya DC53
Hafif Ölçülü ve Kapı Bileşeni Makineleri
- Daha yüksek doğruluk gerektiren daha küçük bölümler
- Önerilen bıçaklar: Hassas kesim için SKD11, genel üretim için Cr12MoV.
Her uygulama için doğru bıçak malzemesini kullanmak, makine performansını artırır, bıçak değiştirme aralıklarını kısaltır ve genel hat verimliliğini iyileştirir.
Bıçak Isıl İşlemi ve Bakımı İçin İpuçları
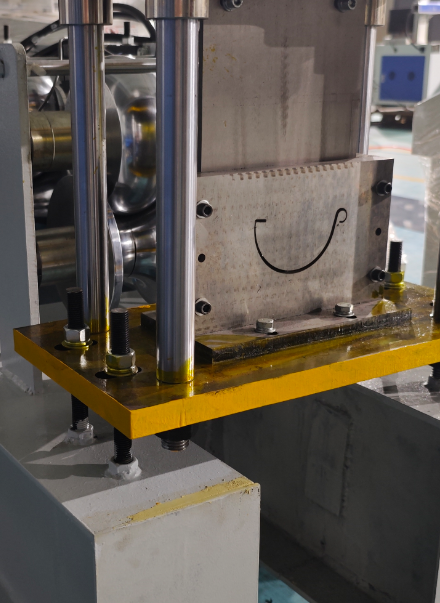
Çeliğin doğal kalitesi önemlidir, ancak ısıl işlem ve son işlem de aynı derecede kritiktir. Metal rulo şekillendirme makinesi kesme bıçağının sertliği, uygun temperleme işleminden sonra genellikle HRC 58-62 . Çok yumuşak olursa bıçak hızla aşınır; çok sert olursa kırılgan hale gelir.
En iyi uygulamalar şunlardır:
- Kontrollü vakumlu ısıl işlem
- Sertlik ve tokluğu dengelemek için homojen temperleme
- Aşınma ve mikro çatlaklar için düzenli kontrol
- Ciddi hasar oluşmadan önce zamanında bileme
Bıçak sağlığını korumak yalnızca alet ömrünü uzatmakla kalmaz, aynı zamanda rulo şekillendirme makinelerinizin en yüksek verimlilikte çalışmasını da sağlar.
Maliyet ve Performans Karşılaştırması — Doğru Seçimi Yapmak
SKD11 ve DC53 gibi üstün kaliteli malzemelere yatırım yapmak daha yüksek başlangıç maliyetleri gerektirebilir, ancak uzatılmış hizmet ömrü ve azaltılmış arıza süreleri, orta ila yüksek hacimli üretim hatları için genellikle daha düşük toplam sahip olma maliyetiyle sonuçlanır. Bütçe bilinci yüksek işletmeler için Cr12 ve Cr12MoV , performans ve değerin dengeli bir kombinasyonunu sunar.
Doğru rulo şekillendirme makinesi kesicilerini seçmek sadece teknik bir detay değil, kesim kalitesini, üretim hızını, takım ömrünü ve işletme maliyetlerini. MTC Industrial Co., Ltd.'de, C/Z aşık, çatı ve duvar paneli, döşeme ve güneş paneli kanalları da dahil olmak üzere metal rulo şekillendirme makinelerinin tasarımı ve üretiminde 10 yılı aşkın deneyimimiz, doğru bıçak kalitesini belirli makinenize uygun hale getirmenin performans ve karlılıkta somut faydalar sağladığını bize öğretti. MTC Rulo Şekillendirme Çözümleri
Üretim sürecinizi bir sonraki aşamada iyileştirmek için Cr12, Cr12MoV, SKD11 veya DC53 hidrolik kesme bıçaklarını düşünüyorsanız , MTC ekibi rulo şekillendirme sürecinizi optimize etmek için doğru malzemeleri ve konfigürasyonları seçmenize yardımcı olabilir.
Makale ile ilgili anahtar kelimeler
Rulo şekillendirme makinesi bakımı ve bıçak seçimi
Rulo şekillendirme makinesi için en iyi kesme bıçağı malzemeleri
Cr12MoV ve DC53 kesme bıçağı karşılaştırması
Rulo şekillendirme makinesi bıçağı malzeme seçimi kılavuzu
SKD11 aşık rulo şekillendirme için kesme bıçağı
yüksek hızlı uçan rulo şekillendirme makineleri için kesme bıçakları
metal rulo şekillendirme makinesi bıçağı aşınma direnci
Sıkça Sorulan Sorular
Çelik profilin kalınlığı, kesme bıçağı malzemesi seçimini nasıl etkiler? ›
Kalın ve sert malzemeler, örneğin aşık veya korkuluk hatlarında kullanılan yapısal çelik, kesim sırasında bıçağa daha yüksek darbe gerilimi uygular. Bu uygulamalar için, daha iyi toklukları ve kırılmaya karşı dirençleri nedeniyle Cr12MoV veya DC53 gibi malzemeler önerilir. Çatı panellerinde kullanılanlar gibi daha ince malzemeler ise bıçağa daha az gerilim uyguladığından, Cr12 gibi standart kaliteler daha ekonomik bir seçimdir.
Bıçak seçimi için sabit ve hareketli kesme sistemleri arasındaki fark nedir? ›
Sabit kesme sistemleri, kesim yapmak için hattı anlık olarak durdurur; bu da aşınmayı tek bir bıçak bölgesinde yoğunlaştırır. Hareketli kesme sistemleri ise şeritle birlikte hareket ederek anında kesim yapar; bu da yüksek hızlı hatlar için idealdir. Hareketli kesme sistemleri daha yüksek darbe altında sürekli çalıştığı için, arıza sürelerini azaltmak amacıyla DC53 gibi üstün malzemelerden faydalanırlar. Sabit sistemler genellikle Cr12MoV veya SKD11 ile iyi çalışabilir.
Aynı bıçak malzemesi, önceden boyanmış çelik ve alüminyum panelleri kesmek için kullanılabilir mi? ›
Önceden boyanmış çelik veya alüminyum işleyen çatı ve duvar paneli makinelerinde, daha düşük kesme sıklığı nedeniyle sabit kesme sisteminde Cr12 genellikle yeterlidir. Bu malzemelerde sık kesimler için hareketli kesme sistemi kullanıyorsanız, Cr12MoV'ye geçmek daha iyi aşınma direnci sağlar. Daha yumuşak olan alüminyum daha az aşındırıcıdır, ancak boyalı çelik kenar aşınmasına neden olabilir, bu nedenle bıçak kalitesini kesme hızınıza göre ayarlayın.
Rulo şekillendirme kesme bıçağında sertlikten ziyade tokluğun önemi neden daha fazladır? ›
Sertlik, bıçağa aşınma direnci kazandırırken, tokluk ise darbe altında çatlamayı önler. Her kesim sırasında bıçak, çeliğin kesme kuvvetinden kaynaklanan ani bir şoka maruz kalır. Çok sert ancak tokluğu yetersiz bir bıçak, ilk ağır kesimde kırılabilir veya çatlayabilir. Cr12MoV ve DC53 gibi malzemeler, yüksek hızlı üretim hatlarının tekrarlanan darbelerine dayanacak kadar sertlik (HRC 58-62) ve tokluk arasında denge kuracak şekilde tasarlanmıştır.
Hidrolik kesme bıçağı için hangi bakım kontrolleri gereklidir? ›
Rulo şekillendirme hattınızda beklenmedik arızaları önlemek için düzenli kontroller şarttır. Ciddi hasar oluşmadan önce gözle görülür aşınma, mikro çatlaklar ve kenar körelmesi olup olmadığını kontrol edin. Zamanında bileme çok önemlidir, çünkü körelmiş bir bıçak daha fazla kuvvet gerektirir, bu da hidrolik sistemi aşırı yükleyebilir ve kesim kalitesini düşürebilir. Planlı bir bakım programı izlemek, bıçak ömrünü uzatır ve üretiminizin verimli bir şekilde devam etmesini sağlar.
Isıl işlem, Cr12MoV ve SKD11 bıçaklarının performansını nasıl etkiler? ›
Isıl işlem, çeliğin potansiyelinin tam olarak ortaya çıkıp çıkmadığını belirler. Hem Cr12MoV hem de SKD11, 58-62 HRC'lik işlevsel bir sertliğe ulaşmak için kontrollü vakumlu ısıl işlem ve homojen temperleme gerektirir. SKD11, sertleştirme sırasında daha yüksek boyutsal kararlılık sunarak hassas kesimler için uygun hale gelir. Cr12MoV ise yüksek frekanslı aşık uygulamalarında çatlamayı önlemek için tokluğu en üst düzeye çıkaran bir işlemden faydalanır. Bıçağın amaçlanan sertlik ve tokluk dengesini elde etmek için doğru işlem çok önemlidir.
