

Máquinas de perfilagem de calhas para estruturas solares: um estudo de caso de um projeto de 41×21 e 41×41
Transmissão por corrente versus caixa de velocidades: um projeto de uma máquina de perfilagem de calhas para estruturas solares de 41×21 e 41×41 polegadas
Duas máquinas de perfilagem de canais para estruturas solares concluíram os testes e estão prontas para expedição. Uma linha está configurada para perfis de 41 × 21 mm e a outra para perfis de 41 × 41 mm. Ambas as máquinas utilizam transmissão por corrente, puncionamento posterior e corte posterior com puncionamento e corte paralelos. Este projeto de máquina de perfilagem de canais para estruturas solares ilustra uma decisão prática de engenharia que os compradores enfrentam logo no início da especificação da linha: optar pela transmissão por corrente ou por caixa de engrenagens, e como essa escolha interage com o resto da configuração da linha.
Índice
Visão geral do projeto
O projeto abrange duas máquinas de perfilagem de perfis estruturais para painéis solares, construídas especificamente para a produção destes perfis. Ambas as máquinas foram especificadas com pós-puncionamento e pós-corte, o que significa que as operações de puncionamento e corte ocorrem após as etapas de conformação, em vez de serem realizadas em linha antes da conformação. Ambas as linhas utilizam puncionamento e corte com seguimento, de modo a que as unidades de puncionamento e corte se movam juntamente com o material durante a operação, em vez de interromper o fluxo da tira.
Para este pedido, o cliente selecionou a transmissão por corrente em vez da transmissão por caixa de velocidades, com base em considerações de custo. Os testes das máquinas foram concluídos para ambas as linhas e ambas estão prontas para envio. Para os compradores que investigam um projeto de uma máquina de perfilagem de perfis para estruturas solares, este caso demonstra como o tipo de transmissão é uma das várias decisões de configuração que influenciam o custo e o desempenho da linha.
Máquina e Aplicação
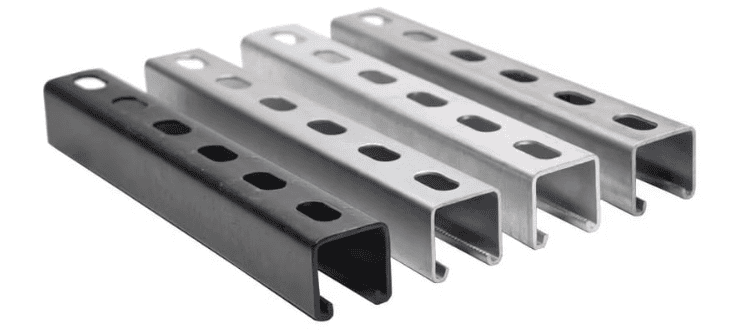
As máquinas de perfilagem de canais para estruturas solares deste projeto produzem canais para estruturas solares, perfis ranhurados ou lisos amplamente utilizados para a montagem de carris, suportes e reforço estrutural em painéis fotovoltaicos. A geometria do canal para a estrutura solar é definida pela combinação da sua largura e altura, e ambas as dimensões de perfil neste projeto são standard. A velocidade da linha foi especificada em 0–12 m/min, sendo a conformação realizada em materiais com espessuras que variam entre 1,5 mm e 2,5 mm.
Uma vez que as duas linhas operam com tamanhos de perfil diferentes, o número de estações de conformação, as dimensões das ferramentas de laminação e as posições de punção e corte também diferem entre elas. O que partilham é a sequência geral do processo: alimentação da bobina, conformação por laminação, punção de alinhamento, corte de alinhamento e saída. Esta sequência permite uma produção contínua, o que é típico para perfis estruturais utilizados em sistemas de montagem de painéis solares, onde são necessários longos troços com um perfil consistente.
As principais especificações partilhadas e a configuração por linha são resumidas abaixo.
| Parâmetro | Linha 1: 41 × 21 mm | Linha 2: 41 × 41 mm |
|---|---|---|
| Perfil | Canaleta para suporte de 41 × 21 mm | Canaleta para suporte de 41 × 41 mm |
| Velocidade da linha | 0–12 m/min | 0–12 m/min |
| Espessura do material | 1,5–2,5 mm | 1,5–2,5 mm |
| Transmissão | Transmissão por corrente | Transmissão por corrente |
| Perfurar/cortar | Pós-perfuração, pós-corte (tracking) | Pós-perfuração, pós-corte (tracking) |
| Sequência de processos | Alimentação da bobina → conformação por rolos → puncionamento em linha reta → corte em linha reta → saída de material | Alimentação da bobina → conformação por rolos → puncionamento em linha reta → corte em linha reta → saída de material |
| Estações de conformação, ferramentas de laminação, posições de puncionamento/corte | Configurado para 41 × 21 mm | Configurado para 41 × 41 mm |
As diferentes dimensões dos perfis determinam estações de conformação, dimensões das ferramentas de laminação e posições de punção e corte distintas entre as duas linhas, enquanto o tipo de transmissão, a sequência de controlo e o fluxo do processo permanecem os mesmos.
Características técnicas e requisitos do projeto
As principais escolhas técnicas neste projeto de máquinas de perfilagem de perfis para estruturas solares são o tipo de transmissão e a configuração de pós-puncionamento e pós-corte. A transmissão por corrente foi selecionada, mas vale a pena compará-la com a transmissão por caixa de velocidades.
| Tipo de transmissão | Princípio de acionamento | Características principais | Negociação importante |
|---|---|---|---|
| Transmissão por corrente | Aciona estações de formação através de um sistema de corrente e engrenagem | Layout mais simples; custo inicial mais baixo | Pode acumular alguma folga ao longo de todo o comprimento da linha |
| Transmissão da caixa de velocidades | Distribui caixas de velocidades de passagem em cada estação | Em geral, melhor precisão, maior velocidade e maior estabilidade | Normalmente mantém uma sincronização mais precisa entre as estações |
A compensação é prática, e não teórica. Uma transmissão por corrente pode apresentar alguma folga acumulada ao longo de toda a linha, enquanto uma transmissão por caixa de velocidades mantém normalmente a sincronização mais precisa entre estações. Para perfis U, esta diferença pode influenciar a consistência dimensional a velocidades de linha mais elevadas. A precisão de puncionamento foi especificada em ±0,5 mm e a tolerância de corte em ±1 mm para estas máquinas, e a configuração selecionada foi escolhida para satisfazer estes requisitos.
Progresso e resultados do projeto
Os testes das máquinas para ambas as linhas foram concluídos e ambas estão prontas para expedição. Os testes abrangeram ambos os tamanhos de perfil, 41 × 21 mm e 41 × 41 mm, e a sequência pós-puncionamento e pós-corte com operações de rastreio. A conclusão dos testes antes do envio permite que as funções de conformação, puncionamento e corte sejam verificadas em conjunto, como uma linha, em vez de unidades separadas.
O estado do projeto é, portanto, simples: o projeto e a construção estão concluídos, os testes foram realizados e as máquinas estão preparadas para expedição. Nenhuma outra etapa do projeto para além da preparação para o envio foi confirmada neste caso.
Apoio de Engenharia e Projetos
A escolha entre transmissão por corrente e por caixa de velocidades é uma etapa comum na especificação de equipamentos de perfilagem. Os compradores ponderam frequentemente o custo inicial de investimento em relação à precisão, velocidade e estabilidade a longo prazo, e a resposta correta depende do perfil, da produção desejada e do orçamento. As normas relacionadas com a conformação de aço e produtos estruturais, como as publicadas pela ASTM International, fornecem informações úteis sobre as considerações de materiais e produtos, embora a configuração da máquina continue a ser uma decisão específica para cada projeto.
Para este projeto de máquina de perfilagem de perfis para estruturas solares, a escolha da transmissão por corrente manteve a linha alinhada com o orçamento do cliente, enquanto a configuração de puncionamento e corte com rastreamento atendeu à necessidade de operações contínuas de pós-conformação. Ambas as máquinas concluíram os testes e estão prontas para expedição.
Perguntas frequentes
Quando devo optar por uma caixa de velocidades em vez de uma transmissão por corrente? ›
Escolha a transmissão por caixa de velocidades quando a precisão dimensional, a maior velocidade da linha e a estabilidade de sincronização a longo prazo são prioridades, dado que as caixas de velocidades normalmente mantêm a sincronização mais precisa entre as estações. A transmissão por corrente é adequada para compradores que dão prioridade a um custo inicial mais baixo e a um layout mais simples, aceitando que alguma folga se possa acumular ao longo de toda a linha. A decisão correta depende da sua tolerância de perfil, da produção desejada e do orçamento. Confirme os seus requisitos de precisão e velocidade com o fornecedor antes de finalizar a configuração.
O que significa pós-perfuração e pós-corte para a minha linha? ›
A perfuração e o corte posteriores significam que as operações de perfuração e corte ocorrem após as etapas de conformação, e não antes. Combinado com o rastreio, as unidades de perfuração e corte movem-se com a tira durante a operação, em vez de a parar, o que permite a produção contínua. Esta configuração é normalmente adequada para perfis de suporte de painéis solares, onde a consistência do perfil é fundamental. Os compradores devem confirmar junto do fornecedor o padrão de furos, o espaçamento entre furos, o comprimento de corte e os requisitos de tolerância, uma vez que estes fatores influenciam diretamente a configuração de perfuração e corte.
Que informação é necessária para orçamentar uma linha de perfil U? ›
Forneça o desenho do perfil com a largura e altura exatas, o tipo de material e a gama de espessura, a largura da bobina, a velocidade de linha necessária, o padrão de furos e o comprimento de corte. Especifique também os requisitos de puncionamento e corte, as tolerâncias dimensionais, a alimentação elétrica e o layout da fábrica. Se planeia produzir mais do que um tamanho de perfil, informe-o antecipadamente, uma vez que as estações de conformação, as ferramentas de laminação e as posições de puncionamento e corte variam de acordo com o perfil. Os dados completos permitem ao fornecedor propor o tipo de transmissão e a configuração de linha corretos.
Como se determina a velocidade da linha na conformação de canais de suporte? ›
A velocidade da linha depende da geometria do perfil, da espessura do material, do número de estações de conformação, do tipo de transmissão e das tolerâncias de puncionamento e de corte exigidas. Velocidades mais elevadas exigem, geralmente, uma sincronização mais precisa entre estações, o que pode favorecer a transmissão por caixa de velocidades. Os compradores devem considerar a velocidade da linha como um objetivo a validar em relação a toda a sequência do processo, e não como um valor isolado. Confirme a velocidade atingível junto do fornecedor, com base no perfil, material e requisitos de precisão específicos, antes de aprovar as especificações.
O que determina o número de estações de formação necessárias? ›
O número de estações de conformação depende da geometria do perfil, das propriedades do material, da espessura do material e da deformação total necessária para atingir a secção final. Perfis mais complexos ou mais espessos requerem frequentemente mais estações para evitar o sobreengordamento do material. Duas linhas de produção com tamanhos de perfil diferentes, como 41 × 21 mm e 41 × 41 mm, necessitarão normalmente de números diferentes de estações, dimensões de ferramentas de laminação e posições de punção e corte. Confirme o layout das estações com o desenho do perfil antes de aprovar o projeto.
O que deve ser verificado antes do envio de uma linha de perfilagem? ›
Os ensaios de máquina devem verificar se as operações de conformação, puncionamento e corte funcionam em conjunto como uma linha completa, e não como unidades separadas. Os compradores devem confirmar as dimensões do perfil, as posições dos furos, o comprimento de corte e as tolerâncias desejadas em relação às especificações acordadas. É também importante verificar o seguimento do puncionamento e a resposta de corte, a gama de velocidade da linha e a sequência de controlo. Confirme a documentação, as listas de ferramentas e quaisquer peças sobressalentes antes do envio. A realização destas verificações antes do embarque reduz o tempo de comissionamento na sua fábrica.
Uma única máquina de perfis U consegue executar vários perfis em simultâneo? ›
Em princípio, sim, mas a capacidade de produzir múltiplos perfis depende dos tamanhos dos perfis e de quantas diferenças têm. Cada tamanho de perfil requer normalmente o seu próprio conjunto de ferramentas de laminação, e as estações de conformação, as posições de punção e as posições de corte podem necessitar de ajustes ou trocas. Produzir perfis muito diferentes na mesma linha pode aumentar o tempo e o custo de troca. Se planeia produzir vários tamanhos de perfis U, informe todos os perfis e a frequência de troca esperada durante a cotação, para que a linha possa ser configurada adequadamente.
