
Como é que uma perfiladeira a frio produz os perfis desejados
Tecnologia de conformação por rolos: processo, componentes e aplicações
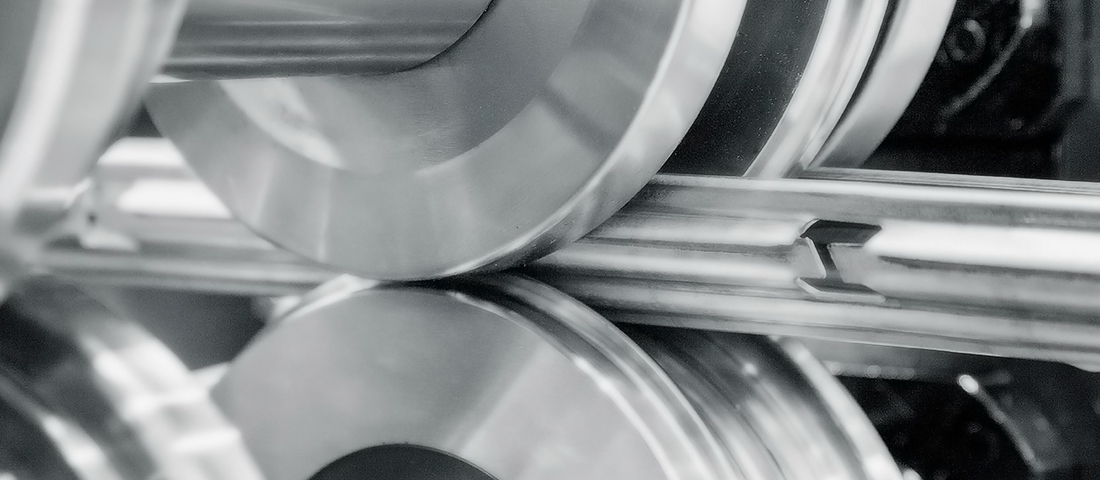
A máquina de conformação por rolos , também conhecida como máquina de perfilagem , é um processo contínuo de conformação de metais utilizado para produzir perfis longos com formas transversais consistentes a partir de bobinas ou tiras de aço. O material passa progressivamente por múltiplos pares de rolos de conformação, sendo que cada estação de conformação realiza uma parte controlada da deformação necessária até que o perfil final seja atingido.

Uma máquina que realiza este processo é vulgarmente designada por perfiladeira ou máquina de conformação por rolos.
A conformação por rolos é particularmente adequada para a produção contínua de perfis de telhado, madres de aço, caminhos de cabos, guarda-corpos, secções de estantes, caleiras, perfis estruturais e muitos outros produtos onde são necessárias dimensões consistentes e produção repetível.
Este guia explica como funciona o processo de conformação por rolos, os principais componentes de um sistema de conformação por rolos, os fatores que influenciam o design da máquina e como são selecionadas diferentes tecnologias de conformação por rolos para diferentes perfis.
Visão geral do artigo
O que é o processo de conformação por rolos?
A conformação por rolos é um processo de curvatura progressiva.
Em vez de formar a secção transversal completa numa única operação, uma tira plana de aço passa por uma sequência de estações de rolos. Cada estação faz uma alteração relativamente pequena no perfil até que a forma final desejada seja produzida.
O processo é normalmente realizado à temperatura ambiente e, por isso, é comummente classificado como conformação a frio por rolos.
Uma característica importante da conformação por rolos é que o material é principalmente dobrado, em vez de ter a sua espessura reduzida intencionalmente. O objetivo é transformar uma tira plana na geometria da secção transversal necessária, mantendo as dimensões controladas durante todo o processo de produção contínua.
A complexidade do processo de formação depende de diversos fatores, entre os quais:
- Geometria do perfil
- Número e sequência de curvas
- Largura e espessura do material
- Grau do material e limite de elasticidade
- Raio de curvatura
- Tolerâncias dimensionais necessárias
- Requisitos de acabamento superficial
- Velocidade de produção
Um perfil aberto simples pode exigir relativamente poucas estações de betonagem, enquanto uma secção estrutural complexa pode exigir uma sequência de betonagem muito mais cuidadosamente elaborada.
Como funciona uma máquina de perfilagem?
Uma linha de perfilagem típica converte o material de uma bobina em perfis acabados através de diversas operações contínuas ou sincronizadas.
1. Desenrolamento
A bobina de aço é carregada num desenrolador, que suporta a bobina e fornece material para a linha de produção.
A configuração do desenrolador depende do peso da bobina, das dimensões do material e do nível de automatização necessário.
2. Alimentação e Orientação
A tira entra na secção de alimentação e guia antes de chegar aos rolos de formação.
O alinhamento correto do material é importante porque a alimentação inadequada pode afetar a retidão do perfil, a consistência dimensional e a estabilidade do processo de conformação.
3. Conformação Progressiva por Perfuração
O material passa depois por várias estações de formação.
Cada par de rolos realiza parte da operação de curvatura. O perfil muda gradualmente de uma tira plana para a sua secção transversal final, em vez de ser formado completamente numa única etapa.
A sequência de rolos é um dos elementos mais importantes no projeto de conformação por rolos.
4. Perfuração e entalhe
Quando são necessários furos, ranhuras, entalhes ou outras características, podem ser integrados equipamentos de processamento adicionais na linha.
Dependendo do produto e do método de produção, estas operações podem ocorrer antes, durante ou depois da conformação por rolos.
5.º Cortando no comprimento desejado
O perfil formado continuamente deve eventualmente ser separado nos comprimentos finais necessários.
Dependendo da aplicação, o corte pode ser realizado antes ou depois da conformação e pode utilizar sistemas de corte estacionários ou móveis.
6. Coleção de Perfis
Os perfis acabados saem da linha de formação e são recolhidos manualmente ou através de um sistema automático de manuseamento ou empilhamento, dependendo da capacidade de produção necessária.
Componentes principais de um sistema de perfilagem
Embora os sistemas de perfilagem variem consideravelmente de acordo com o produto final, a maioria das linhas contém diversos componentes fundamentais.
Desbobinador
O desenrolador segura a bobina de aço e permite que o material entre na linha de produção.
O seu design é selecionado de acordo com fatores como o peso da bobina, as dimensões da bobina e os requisitos de produção.
Diferentes aplicações podem utilizar sistemas de desenrolamento manuais, motorizados ou hidráulicos.
Unidade de Alimentação e Orientação
A secção de alimentação e guia controla a posição da tira à medida que esta entra no laminador de conformação.
O alinhamento preciso nesta fase ajuda o material a entrar corretamente nas primeiras estações de formação e contribui para uma produção estável.
Laminador de perfilagem
O laminador de perfilagem é o núcleo do sistema.
Normalmente consiste em:
- Base da máquina
- Formando bancadas
- Eixos
- Rolamentos
- rolos de formação
- Sistema de transmissão
- Mecanismos de ajuste
A estrutura mecânica varia significativamente de acordo com a complexidade do perfil, a resistência do material e o desempenho de produção exigido.
Base da máquina
A base da máquina suporta os suportes de conformação, o sistema de transmissão e outros componentes mecânicos principais.
A sua rigidez é importante para manter o alinhamento das estações de conformação sob cargas de produção.
Formando bancadas
Os suportes de conformação suportam os eixos e os rolos superior e inferior.
Diferentes projetos de máquinas podem utilizar diferentes estruturas de suporte, dependendo da resistência, precisão e aplicação necessárias.
Para perfis mais pesados ou requisitos de produção exigentes, pode ser necessária uma estrutura de máquina mais rígida.
Eixos
Os rolos de conformação são montados em veios.
O diâmetro do veio, o material e a estrutura de suporte são selecionados de acordo com as forças de conformação, as dimensões do perfil e a configuração da máquina.
A rigidez insuficiente do veio pode afetar negativamente a precisão dimensional e a estabilidade da conformação, particularmente quando se processam materiais mais espessos ou de maior resistência.
Cilindros de Formação
Os rolos de conformação transformam progressivamente a tira plana no perfil desejado.
A sua geometria é desenvolvida de acordo com a secção transversal do perfil e a sequência de conformação planeada.
O material do rolo e o tratamento da superfície são selecionados de acordo com fatores como:
- Material que está a ser formado
- Espessura do material
- Revestimento de superfície
- Vida útil necessária
- Geometria do perfil
- Requisitos de acabamento superficial
O design dos rolos é, portanto, uma das partes mais importantes de um design personalizado de conformação de rolos.
Sistemas de transmissão para máquinas de perfilagem
O sistema de transmissão fornece o binário necessário para acionar os veios de conformação.
Diferentes configurações de transmissão são adequadas para diferentes requisitos de produção.
Transmissão por corrente e engrenagem
Os sistemas de corrente e engrenagem são normalmente utilizados em muitas aplicações convencionais de conformação de rolos.
Oferecem uma estrutura mecânica relativamente simples e podem ser adequadas onde as forças de conformação e a precisão necessárias permitem este tipo de transmissão.
Transmissão da caixa de câmbio
Os sistemas acionados por caixa de velocidades podem proporcionar um maior binário e uma configuração de transmissão mais robusta para perfis exigentes.
São frequentemente considerados quando a resistência do material, a espessura ou a capacidade de trabalho da máquina exigem um sistema de acionamento mais robusto.
Transmissão por caixa de velocidades e veio cardan
Para algumas aplicações de conformação de rolos de alta precisão e para trabalhos pesados, as caixas de engrenagens podem ser combinadas com veios cardan para transmitir potência às estações de conformação.
O método de transmissão adequado deve ser selecionado de acordo com a carga de conformação real e os requisitos de produção, em vez de considerar simplesmente um sistema de acionamento adequado para todos os perfis.
Corte, perfuração e outras operações em linha
As linhas de perfilagem podem integrar operações adicionais para que um componente acabado ou quase acabado seja produzido diretamente a partir da bobina.
As operações típicas incluem:
- Corte
- Soco
- Entalhe
- Encaixe
- Relevo
- Marcação
- Corte em ângulo
A posição correta e o método de operação destes processos dependem do produto.
Operações estacionárias
Uma unidade estacionária de corte ou perfuração realiza a sua operação enquanto o material ou a linha de produção está parada na posição desejada.
Isto pode fornecer uma solução relativamente simples para aplicações em que a velocidade máxima contínua da linha não é o requisito principal.
Operações de voo
Durante a operação, o sistema de voo acompanha o perfil do objeto.
Isto permite que o corte ou outros processos ocorram enquanto a linha de perfilagem continua a funcionar.
Por conseguinte, os sistemas de voo podem ser úteis onde é necessária produção contínua e velocidades de linha mais elevadas.
No entanto, a solução correta depende da precisão exigida, do design do perfil, da velocidade de produção e da operação de processamento.
Sistema hidráulico
Os sistemas hidráulicos são amplamente utilizados em linhas de perfilagem para fornecer energia a operações como:
- Corte
- Soco
- Entalhe
- Pressionando
- Certos ajustes da máquina
A capacidade hidráulica necessária depende da força e do tempo de ciclo das operações relevantes.
Nem todas as linhas de perfilagem requerem a mesma configuração hidráulica, pelo que o sistema hidráulico deve ser selecionado como parte do projeto completo da linha de produção.
Sistema de controle PLC
O sistema de controlo coordena as diferentes operações da linha de produção.
Um sistema de controlo baseado em PLC pode gerir funções como:
- Duração da produção
- Quantidade de produção
- Sequência de corte
- posições de soco
- Velocidade da linha
- Controlo de direção
- Funções de alarme
- Parâmetros de produção
Encoders, sensores, inversores, servossistemas e outros componentes de controlo podem ser integrados de acordo com o nível de automatização necessário.
O sistema de controlo deve funcionar em conjunto com os sistemas mecânico e hidráulico, em vez de ser considerado uma parte independente da máquina.
Considerações de projeto para a conformação de rolos
O sucesso na conformação por rolos depende de muito mais do que simplesmente dispor os rolos de acordo com o formato do perfil final.
Uma sequência de conformação adequada deve controlar a forma como o material se transforma da tira plana original na secção acabada.
Considerações importantes de projeto incluem:
Geometria do perfil
O número de dobras, a direção das dobras, as dimensões da flange, os rebaixos de retorno, as nervuras e outras características geométricas afetam a sequência de conformação necessária.
Perfis complexos requerem normalmente análises mais detalhadas do que secções abertas simples.
Largura e espessura do material
A largura e a espessura do material influenciam diretamente as forças de conformação, a geometria dos rolos, os requisitos do eixo e a estrutura da máquina.
O mesmo perfil fabricado com diferentes espessuras pode exigir alterações no design de conformação ou na configuração da máquina.
Grau do material
A resistência ao escoamento e outras propriedades do material influenciam o comportamento da tira durante a conformação.
Os aços de alta resistência criam frequentemente cargas de conformação mais elevadas e podem exigir ferramentas ou estruturas de máquinas diferentes em comparação com materiais de baixa resistência.
Raio de curvatura
O raio de curvatura necessário deve ser compatível com as propriedades e a espessura do material.
Uma sequência de conformação ou um design de dobragem inadequados podem contribuir para o aparecimento de fissuras, deformações ou problemas dimensionais.
Tolerância Dimensional
Os produtos que exigem tolerâncias mais rigorosas podem necessitar de ferramentas mais precisas, estruturas de máquinas mais robustas, endireitamento adicional ou controlo mais cuidadoso do processo de conformação.
Requisitos de superfície
Para materiais pré-pintados, galvanizados, de aço inoxidável ou outros materiais sensíveis à aparência, o design do rolo e a condição da superfície tornam-se especialmente importantes.
A ferramenta deve formar o perfil necessário sem danificar ou marcar desnecessariamente a superfície do material.
Problemas comuns na conformação de rolos
Uma sequência de conformação incorreta ou uma configuração inadequada da máquina podem causar problemas de produção, mesmo quando o perfil final parece relativamente simples.
Os problemas típicos podem incluir:
- Torção de perfil
- Vénia
- Camber
- Sinalizador
- Variação dimensional
- Arranhões superficiais
- Onda de borda
- Dobramento inconsistente
- Retidão precária
A causa pode estar relacionada com o design das ferramentas, alinhamento dos rolos, propriedades do material, condições de alimentação, sequência de conformação ou configuração da máquina.
É por isso que a engenharia de conformação de rolos deve considerar a relação completa entre o perfil, o material e a máquina, em vez de se concentrar apenas no desenho final da secção transversal.
Projeto de conformação de rolos com COPRA
A MTC utiliza o software de desenho de perfilagem COPRA desde a década de 2010 para auxiliar no desenvolvimento de ferramentas e sequências de perfilagem personalizadas. O desenvolvimento adequado das ferramentas requer um planeamento da progressão das dobras, frequentemente designado por "flor de perfilagem", antes do projeto final da ferramenta de perfilagem. Para obter informações técnicas adicionais, consulte este guia básico de projeto de perfilagem da Roll-Kraft.
Para um perfil personalizado, o processo de engenharia começa com o desenho e as informações de material fornecidas pelo cliente. O perfil necessário é analisado para determinar uma estratégia de conformação adequada, incluindo a progressão das dobras pelas diferentes estações de conformação.
A configuração final da máquina é então desenvolvida com base em fatores como:
- Perfil transversal
- Grau do material
- Largura e espessura do material
- Velocidade de produção
- Tolerâncias necessárias
- Requisitos de perfuração
- Requisitos de corte
- Requisitos de automação
Este processo de engenharia é particularmente importante para perfis personalizados, nos quais uma máquina de perfilagem padrão existente não pode ser simplesmente reutilizada.
Aplicações da tecnologia de conformação por rolos
A conformação por rolos é utilizada em diversos setores industriais por ser adequada para a produção contínua de perfis metálicos longos.
As aplicações comuns incluem:
Perfis de Telhados e Paredes
A conformação por rolos é amplamente utilizada no fabrico de telhas metálicas, revestimentos de paredes e painéis de construção relacionados.
Consulte a secção de Equipamentos de Conformação de Chapas Metálicas da MTC para obter as soluções de produção relacionadas.
Terças de aço
Os perfis estruturais em C, Z e outros são geralmente fabricados a partir de bobinas utilizando tecnologia de conformação por rolos.
Consulte as nossas linhas de perfilagem de perfis de aço para ver as configurações de máquinas disponíveis.
Caleiras e condutores de águas pluviais
A conformação contínua por rolos é ideal para produzir perfis longos de caleiras e condutores pluviais a partir de aço revestido ou outros materiais em chapa adequados.
Tabuleiros de Cabos e Perfis de Suporte
A tecnologia de perfilagem a frio pode ser combinada com sistemas de puncionamento e corte para fabricar caminhos de cabos, coberturas e perfis de suporte relacionados.
Guarda-corpos
Os perfis de guarda-corpos rodoviários requerem equipamentos de conformação robustos, capazes de processar aço relativamente pesado, mantendo a geometria necessária.
Estantes e Prateleiras
Montantes, vigas e outros perfis de sistemas de armazenamento podem ser fabricados em linhas de perfilagem que incorporam operações de puncionamento e corte.
Perfis de aço de bitola leve
Os montantes, carris e outros perfis estruturais leves de aço podem ser produzidos continuamente a partir de bobinas de aço galvanizado.
Perfis de aço personalizados
Muitas aplicações de conformação de rolos não se enquadram numa categoria de produto padrão.
Para estes projetos, a linha de perfilagem pode ser concebida de acordo com o desenho de perfil específico e os requisitos de produção do cliente.
Consulte a secção Máquinas de Perfilagem Personalizadas da MTC para obter mais informações.
Para uma visão geral da gama completa de máquinas da MTC, visite a nossa de máquinas de perfilagem .
Que informação é necessária para um projeto personalizado de conformação de perfis?
A qualidade da informação técnica inicial tem uma grande influência na precisão da proposta de uma máquina de perfilagem.
Para um projeto personalizado, são normalmente necessárias as seguintes informações:
- Desenho de perfil com dimensões completas
- Grau do material
- Largura e espessura do material
- Limite de elasticidade, quando aplicável
- Comprimento final necessário
- Tolerância de comprimento
- Requisitos de perfuração ou entalhe
- Velocidade ou capacidade de produção necessária
- Fonte de alimentação da fábrica
- Peso da bobina
- Requisitos do desenrolador
- Requisitos de corte
- País de destino
- Requisitos de segurança aplicáveis
Com esta informação, o perfil e o processo de produção podem ser avaliados antes de determinar a configuração de máquina adequada.
Perguntas frequentes
Que tipos de bobinas ou tiras de aço podem ser utilizadas com uma perfiladeira? ›
As perfiladeiras processam bobinas ou tiras de aço que são alimentadas continuamente através da máquina. Os tipos de materiais, revestimentos e espessuras que podem ser conformados dependem do design das ferramentas de laminação, da resistência do laminador e da potência do sistema de transmissão. Fatores como o limite de escoamento e o acabamento superficial também influenciam o que pode ser conformado sem fissuras ou marcas. Para garantir a compatibilidade exata do material, é recomendável discutir as especificações da bobina com o fabricante.
De que forma a largura e a espessura do material de entrada afetam o processo de conformação por rolos? ›
A largura e a espessura da bobina ou tira de aço determinam diretamente a quantidade de material deslocado e as forças de conformação necessárias. Materiais mais largos e espessos requerem frequentemente bases de máquinas mais robustas, suportes mais pesados, eixos maiores e sistemas de transmissão mais potentes. O perfil da máquina também deve ser compatível com a espessura do material, uma vez que as curvas acentuadas podem exigir materiais mais finos ou ferramentas especializadas. A MTC projeta cada perfiladeira de acordo com as dimensões específicas do material que pretende utilizar.
As máquinas de perfilagem podem criar formatos de perfil personalizados? E que informações são necessárias? ›
Sim, a conformação por rolos é um processo flexível que permite a produção de perfis personalizados. A MTC utiliza o software Copra para conceber perfiladeiras e ferramentas de laminação personalizadas para formatos exclusivos, incluindo madres, calhas, estruturas de suporte e muito mais. Para começar, deve fornecer um desenho detalhado da secção transversal do perfil desejado, o material necessário (tipo e espessura) e o comprimento previsto de cada peça. O projetista analisará então a sequência de dobras e o número de passes de conformação necessários.
Qual o papel dos requisitos de puncionamento e corte na configuração de uma perfiladeira? ›
As operações de puncionamento, entalhe e corte em ângulo estão integradas na linha de perfilagem. Estas operações podem utilizar uma matriz fixa, presa à base da máquina, ou uma matriz móvel que acompanha o movimento da chapa enquanto a perfiladeira continua a operar. A unidade de corte pode ser posicionada antes, entre ou depois dos suportes da perfiladeira. Os padrões de furos, a localização dos entalhes e os comprimentos de corte específicos determinarão a configuração da matriz e o design do sistema hidráulico necessários.
Como são determinadas a velocidade e a capacidade de produção de uma linha de perfilagem personalizada? ›
A velocidade de produção depende de diversos fatores no projeto da máquina de perfilagem. O número de passagens de perfilagem, a complexidade do perfil, as propriedades do material e as operações realizadas em linha (como o puncionamento ou o corte) influenciam as velocidades alcançáveis. O tipo de sistema de transmissão (corrente, caixa de engrenagens ou engrenagem helicoidal) também desempenha um papel importante. Não há garantia de uma velocidade única sem conhecer estes detalhes, pelo que o fabricante deve calculá-la com base nas suas necessidades específicas e objetivos de tempo de ciclo.
O que devo saber sobre como solicitar um orçamento para uma linha de perfilagem junto da MTC? ›
Para obter um orçamento preciso, precisa de definir tanto a entrada como a saída da linha. Informe a MTC da largura da bobina, da espessura e da qualidade do material que pretende utilizar, para além dos desenhos de perfil pretendidos, das tolerâncias de comprimento e de quaisquer punções ou entalhes necessários. Indique também as suas expectativas de velocidade de produção e se necessita de componentes específicos para a linha, como um desenrolador específico ou uma unidade de corte hidráulica. A partilha destes requisitos permite que a MTC recomende a configuração adequada da máquina e forneça uma estimativa de custos clara.

[…] Ao longo de cada comprimento, podem ser facilmente adicionados recursos como furos, ranhuras ou relevos, tornando o processo de conformação por rolos um método muito econômico para se obter uma forma resistente e multifuncional. A conformação por rolos é […]