

Pusingan Profil Pembentukan Gulungan: Punca dan Penyelesaian Masalah
Penyelesaian Masalah Pusingan Profil Pembentukan Gulungan dalam Pengeluaran
Antara pelbagai cabaran yang dihadapi dalam pengeluaran profil logam, putaran profil kekal sebagai salah satu yang paling mengecewakan kerana ia sering berlaku secara beransur-ansur dan bukannya muncul sejurus selepas peralatan dimulakan. Barisan pengeluaran mungkin beroperasi seperti biasa selama beberapa jam sebelum pengendali mula perasan sedikit putaran di sepanjang profil yang telah siap, menjadikan punca utama sukar dikenal pasti.
Sama ada menghasilkan bahagian struktur C dan Z, komponen dulang kabel, rak penyimpanan tegak, panel bumbung, saluran rumah hijauatau profil saliran, putaran profil boleh menjejaskan pemasangan hiliran, kecekapan pembungkusan dan ketekalan dimensi. Isu ini tidak terhad kepada jenis profil atau gred bahan tertentu. Sebaliknya, ia biasanya terhasil daripada pengaruh gabungan tingkah laku bahan, keadaan perkakas dan tetapan pengeluaran.
Bagi pengeluar yang menggunakan mesin pembentuk gulung sebagai sebahagian daripada barisan pengeluaran berterusan, memahami bagaimana putaran berkembang selalunya lebih berharga daripada membuat pelarasan penggelek berulang tanpa mengenal pasti punca yang mendasarinya.
Isi Kandungan
Pusingan Profil Pembentukan Gulungan Selalunya Hasil daripada Beberapa Variasi Kecil
Operator kerap menganggap bahawa putaran berasal dari satu stesen pembentukan yang tidak sejajar. Walaupun penjajaran profil dalam pengeluaran logam adalah penting, pengalaman pengeluaran menunjukkan bahawa masalahnya sering terkumpul.
Perbezaan kecil dalam keadaan tepi gegelung, panduan masuk, tekanan penggelek atau sifat bahan mungkin tidak ketara secara individu. Walau bagaimanapun, apabila jalur melalui berbilang stesen pembentukan, tegasan baki boleh terkumpul secara beransur-ansur sehingga profil mula berputar.
Toleransi ketebalan bahan juga perlu diberi perhatian. Walaupun keluli mematuhi spesifikasi, sedikit variasi merentasi lebar gegelung mungkin mempengaruhi daya pembentukan semasa operasi jangka panjang.
Sebelum melaraskan perkakas, ramai pengeluar berpengalaman terlebih dahulu mengesahkan:
- Gegelung berpusat di bahagian masuk
- Penjajaran panduan sisi
- Ketekalan lebar bahan
- Kebersihan penggelek
- Keadaan galas
- Status pelinciran
Pemeriksaan ini selalunya dapat menghapuskan punca mudah sebelum pelarasan mekanikal yang lebih kompleks diperlukan.
Ketekalan Pemakanan Servo Perlu Dinilai Terlebih Dahulu
Kesilapan penyelesaian masalah yang biasa berlaku adalah memberi tumpuan sepenuhnya pada bahagian pembentukan sambil mengabaikan penyuapan bahan.
Jika jalur tidak memasuki stesen pembentukan pertama secara konsisten, setiap stesen hiliran akan mengimbangi sisihan tersebut. Sepanjang ratusan meter pengeluaran, kesan terkumpul mungkin kelihatan sebagai kelainan profil dan bukannya ketidakstabilan pemakanan yang jelas.
Barisan pengeluaran moden semakin menggabungkan sistem pemakanan servo, panduan kemasukan ketepatan dan pemantauan pengekod untuk mengekalkan perkembangan jalur yang stabil sebelum pembentukan bermula.
Bagi barisan pengeluaran yang mengintegrasikan penebukan hidraulik, konsistensi penyuapan menjadi lebih penting. Penyegerakan yang lemah antara penyuapan dan penebukan boleh menyebabkan tekanan setempat yang kemudiannya mempengaruhi penjajaran profil semasa proses pembentukan.
Walaupun putaran mungkin kelihatan berhampiran pintu keluar barisan, asal usulnya selalunya terletak lebih awal dalam urutan pengeluaran.
Kehausan Peralatan Boleh Mengubah Tingkah Laku Profil Secara Beransur-ansur
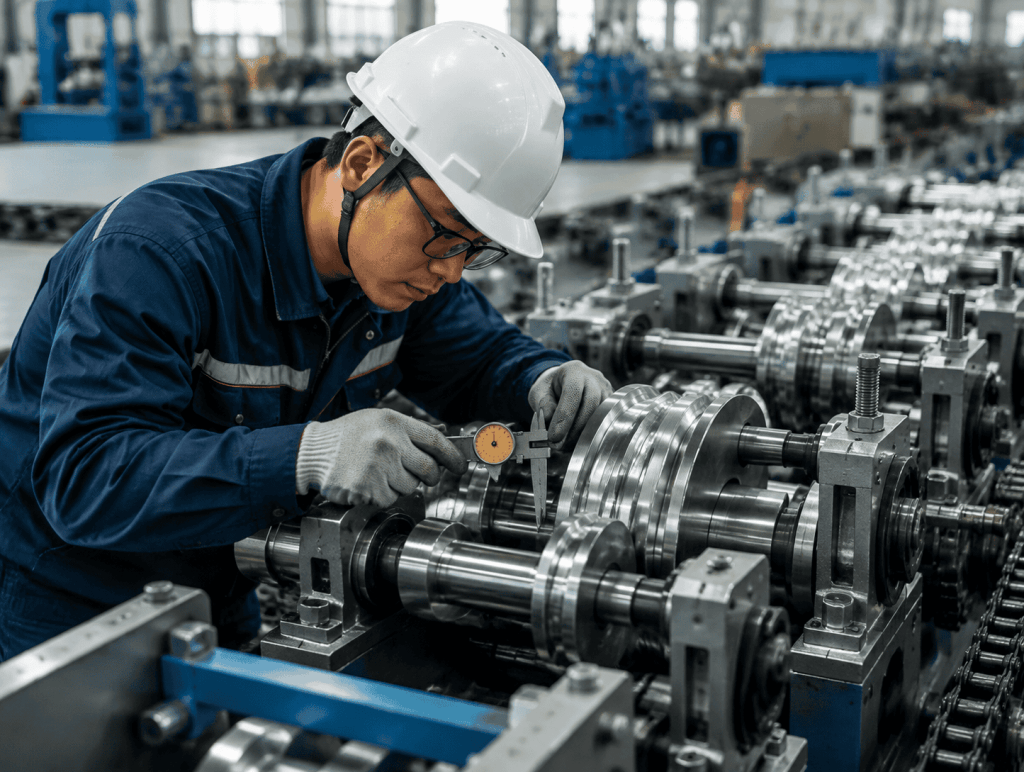
Perkakas gulung biasanya tidak gagal secara tiba-tiba tetapi apabila ia berlaku, kestabilan pembentukan gulungan sejuk akan musnah.
Sebaliknya, haus penggelek berkembang secara progresif, terutamanya di kemudahan yang memproses keluli tergalvani dengan jumlah pengeluaran yang tinggi atau bahan struktur yang lebih berat.
Haus penggelek yang tidak sekata boleh mewujudkan perbezaan kecil dalam pembentukan tekanan antara bahagian kiri dan kanan profil. Pada mulanya, perubahan ini sukar dikesan melalui pemeriksaan visual sahaja.
Pengukuran dimensi produk siap secara berkala memberikan maklumat yang lebih berguna daripada menunggu sehingga putaran menjadi jelas.
Banyak pengeluar menetapkan jadual penyelenggaraan pencegahan berdasarkan waktu pengeluaran dan bukannya menunggu kerosakan perkakas yang kelihatan. Pemeriksaan berkala terhadap galas, ketegaran aci, spacer dan permukaan penggelek membantu mengekalkan keadaan pembentukan yang stabil sepanjang kempen pengeluaran yang dilanjutkan.
Pendekatan ini juga boleh digunakan untuk pembuatan profil struktur, seperti profil C dan Sigma, sistem dulang kabel, rel pelekap solar dan komponen rak penyimpanan.
Konfigurasi Peralatan Mempengaruhi Kestabilan Jangka Panjang
Reka bentuk peralatan juga memainkan peranan penting dalam mengurangkan variasi profil.
Kerangka mesin yang tegar, aci yang dimesin dengan tepat, sistem penghantaran yang andal dan stesen pembentukan yang seimbang menyediakan asas yang stabil untuk pengeluaran berterusan.
Peralatan penyusunan automatik dan sistem pelepasan terkawal juga menyumbang. Profil panjang yang meninggalkan bahagian pembentukan tanpa sokongan yang mencukupi mungkin kelihatan berpintal walaupun proses pembentukan sebenar kekal stabil.

Barisan pengeluaran biasa yang direka bentuk untuk profil struktur mungkin termasuk decoiler hidraulik, sistem perataan, unit pemakanan servo, bahagian penebuk jika diperlukan, mesin pembentukan gulung, sistem pemotongan hidraulik dan peralatan penyusunan automatik. Setiap bahagian menyumbang kepada mengekalkan ketekalan dimensi sepanjang proses pengeluaran.
Bagi pengeluar yang merancang pengeluaran profil khusus yang berterusan, pembekal peralatan kadangkala boleh bekerjasama semasa pengesahan perkakas dan pengeluaran percubaan. Kerjasama ini secara amnya sesuai untuk program pembuatan yang stabil dengan permintaan pengeluaran yang konsisten dan bukannya pesanan jangka pendek.
Panduan teknikal yang diterbitkan oleh Pertubuhan Standardisasi Antarabangsa dan Persatuan Keluli Eropah menyediakan maklumat rujukan berharga tentang kualiti pembuatan, bahan keluli dan kawalan dimensi yang menyokong penambahbaikan proses yang berterusan.
Pusingan profil jarang sekali berlaku akibat daripada satu pelarasan sahaja. Penyelesaian masalah yang berjaya biasanya datang daripada menilai keseluruhan proses pengeluaran—daripada kemasukan gegelung hingga pengendalian profil yang telah siap—dan bukannya menumpukan pada satu stesen sahaja.
Soalan Lazim
Dalam banyak kes, putaran terbentuk daripada pelbagai variasi kecil dalam pemakanan, kelakuan bahan dan tekanan pembentukan dan bukannya satu kesalahan tunggal.
Tidak selalunya. Panduan kemasukan, pemusatan gegelung, konsistensi bahan dan keadaan galas perlu diperiksa sebelum mengubah suai tetapan penggelek.
Ya. Penyegerakan yang lemah antara penyuapan dan penebukan boleh menyebabkan tekanan setempat yang kemudiannya menjejaskan penjajaran profil.
Profil struktur C dan Z, bahagian Sigma, dulang kabel, rak penyimpanan tegak, rel pelekap solar, saluran rumah hijau dan profil bumbung panjang semuanya boleh terjejas.
Pemeriksaan rutin penggelek, galas, aci dan spacer membantu mengekalkan keadaan pembentukan yang stabil dan mengurangkan variasi dimensi secara beransur-ansur. Hasilnya, putaran profil pembentukan gulungan akan diminimumkan.
Ya. Sokongan profil yang betul selepas pembentukan membantu mencegah ubah bentuk produk panjang semasa pelepasan dan pengumpulan.
