

Mesin Pembentuk Gulungan Saluran Strut Suria: Kes Projek 41×21 & 41×41
Transmisi Rantai vs. Kotak Gear: Projek Mesin Pembentuk Gulungan Saluran Strut Solar untuk Profil 41×21 dan 41×41
Dua mesin pembentuk gulung saluran topang solar telah menyelesaikan ujian mesin dan sedia untuk penghantaran. Satu talian dikonfigurasikan untuk profil saluran topang 41 × 21 mm, yang satu lagi untuk profil 41 × 41 mm. Kedua-dua mesin menggunakan transmisi rantai, penebuk pasca, dan pemotong pasca dengan penebuk penjejakan dan pemotongan penjejakan. Projek mesin pembentuk gulung saluran topang solar ini menggambarkan keputusan kejuruteraan praktikal yang dihadapi pembeli pada spesifikasi awal talian: sama ada untuk menggunakan transmisi rantai atau transmisi kotak gear, dan bagaimana pilihan itu berinteraksi dengan konfigurasi talian yang lain.
Isi Kandungan
Gambaran Keseluruhan Projek
Projek ini merangkumi dua mesin pembentuk gulung saluran topang solar berasingan yang dibina untuk pengeluaran saluran topang. Kedua-dua mesin telah ditentukan dengan pasca-tebukan dan pasca-pemotongan, yang bermaksud operasi tebukan dan pemotongan berlaku selepas peringkat pembentukan dan bukannya sebaris sebelum pembentukan. Kedua-dua talian menggunakan tebukan penjejakan dan potongan penjejakan, jadi unit tebukan dan potong bergerak bersama bahan semasa operasi dan bukannya menghentikan jalur.
Untuk pesanan ini, pelanggan memilih transmisi rantai dan bukannya transmisi kotak gear, berdasarkan pertimbangan kos. Percubaan mesin telah selesai untuk kedua-dua barisan, dan kedua-dua mesin sedia untuk penghantaran. Bagi pembeli yang menyelidik projek mesin pembentuk gulung saluran topang solar, kes ini menunjukkan bagaimana jenis transmisi adalah salah satu daripada beberapa keputusan konfigurasi yang membentuk kos dan prestasi barisan.
Mesin dan Aplikasi
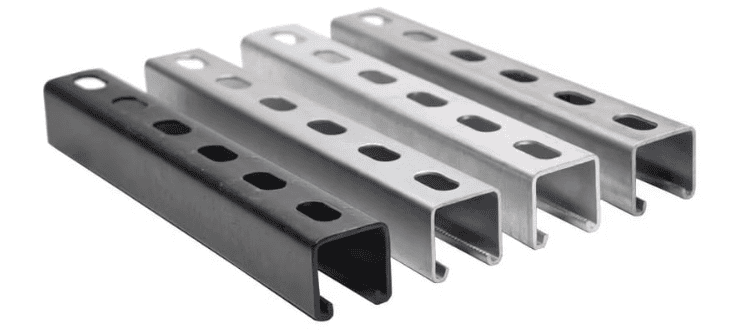
Mesin pembentuk gulung saluran topang solar dalam projek ini menghasilkan saluran topang solar, iaitu bahagian saluran berlubang atau polos yang digunakan secara meluas untuk memasang rel, pendakap dan sokongan struktur dalam susunan fotovoltaik. Geometri saluran topang ditakrifkan oleh gabungan lebar dan ketinggiannya, dan kedua-dua saiz profil dalam projek ini adalah standard. Kelajuan talian ditentukan pada 0–12 m/min, dengan pembentukan dilakukan pada bahan dengan ketebalan antara 1.5 mm hingga 2.5 mm.
Oleh kerana kedua-dua talian mempunyai saiz profil yang berbeza, bilangan stesen pembentukan, dimensi perkakas gulung, dan kedudukan tebuk dan potong berbeza antara mereka. Apa yang dikongsi oleh mereka ialah urutan proses keseluruhan: penyuapan gegelung, pembentukan gulung, penebuk pengesanan, pemotongan pengesanan, dan larian keluar. Urutan ini menyokong pengeluaran berterusan, yang lazimnya untuk saluran topang yang digunakan dalam sistem pelekap solar di mana profil konsisten jangka panjang diperlukan.
Spesifikasi kongsi utama dan konfigurasi setiap baris diringkaskan di bawah.
| Parameter | Baris 1: 41 × 21 mm | Baris 2: 41 × 41 mm |
|---|---|---|
| Profil | Saluran topang 41 × 21 mm | Saluran topang 41 × 41 mm |
| Kelajuan talian | 0–12 m/min | 0–12 m/min |
| Ketebalan bahan | 1.5–2.5 mm | 1.5–2.5 mm |
| Penularan | Penghantaran rantai | Penghantaran rantai |
| Menebuk / memotong | Pasca-tebukan, pasca-pemotongan (penjejakan) | Pasca-tebukan, pasca-pemotongan (penjejakan) |
| Urutan proses | Pemakanan gegelung → pembentukan gulungan → penebukan pengesanan → pemotongan pengesanan → larian | Pemakanan gegelung → pembentukan gulungan → penebukan pengesanan → pemotongan pengesanan → larian |
| Stesen pembentukan, perkakas gulung, kedudukan tebuk/potong | Dikonfigurasikan untuk 41 × 21 mm | Dikonfigurasikan untuk 41 × 41 mm |
Saiz profil yang berbeza memacu stesen pembentukan, dimensi perkakas gulung dan kedudukan tebuk dan potong yang berbeza antara kedua-dua talian, manakala jenis penghantaran, jujukan kawalan dan aliran proses kekal dikongsi.
Ciri-ciri Teknikal dan Keperluan Projek
Pilihan teknikal teras dalam projek mesin pembentuk gulung saluran topang solar ini adalah jenis transmisi dan konfigurasi pasca-tebukan dan pasca-pemotongan. Transmisi rantai telah dipilih di sini, tetapi perbandingan dengan transmisi kotak gear adalah wajar difahami.
| Jenis penghantaran | Prinsip pemacu | Ciri-ciri utama | Pertukaran yang ketara |
|---|---|---|---|
| Penghantaran rantai | Stesen pembentuk pemacu melalui susunan rantai dan gegancu | Susun atur yang lebih ringkas; kos permulaan yang lebih rendah | Boleh mengumpul sedikit tindak balas sepanjang panjang garisan penuh |
| Penghantaran kotak gear | Mengedarkan kotak gear pandu lalu di setiap stesen | Ketepatan yang lebih baik secara amnya, kelajuan yang lebih tinggi, kestabilan yang lebih baik | Biasanya mengekalkan penyegerakan dengan lebih ketat merentasi stesen |
Pertimbangannya adalah praktikal dan bukannya teori. Pemacu rantai boleh mengalami sedikit pengumpulan tindak balas sepanjang panjang talian penuh, manakala pemacu kotak gear biasanya memegang penyegerakan dengan lebih ketat merentasi stesen. Untuk saluran topang, perbezaan itu boleh mempengaruhi ketekalan dimensi pada kelajuan talian yang lebih tinggi. Ketepatan tebukan ditentukan pada ±0.5 mm dan toleransi pemotongan pada ±1 mm untuk mesin-mesin ini, yang mana konfigurasi yang dipilih telah dipilih untuk dipenuhi.
Kemajuan dan Keputusan Projek
Percubaan mesin untuk kedua-dua barisan telah selesai, dan kedua-dua mesin kini sedia untuk dihantar. Percubaan tersebut merangkumi dua saiz profil, 41 × 21 mm dan 41 × 41 mm, dan urutan pasca-tebukan dan pasca-pemotongan dengan operasi penjejakan. Melengkapkan percubaan sebelum penghantaran membolehkan fungsi pembentukan, penebukan dan pemotongan disahkan bersama sebagai satu barisan dan bukannya sebagai unit berasingan.
Oleh itu, status projek adalah mudah: reka bentuk dan pembinaan telah selesai, percubaan telah dilakukan, dan mesin telah disediakan untuk penghantaran. Tiada pencapaian projek selanjutnya selain penyediaan penghantaran telah disahkan untuk kes ini.
Kejuruteraan dan Sokongan Projek
Memilih antara transmisi rantai dan kotak gear adalah bahagian biasa dalam menentukan peralatan pembentukan gulung. Pembeli sering mempertimbangkan kos modal awal terhadap ketepatan, kelajuan dan kestabilan jangka panjang, dan jawapan yang tepat bergantung pada profil, output sasaran dan bajet. Kerja standard yang berkaitan dengan pembentukan keluli dan produk struktur, seperti yang diterbitkan oleh ASTM International, memberikan latar belakang yang berguna tentang pertimbangan bahan dan produk, walaupun konfigurasi mesin kekal sebagai keputusan khusus projek.
Untuk projek mesin pembentuk gulung saluran topang solar, pilihan penghantaran rantai memastikan garisan sejajar dengan kedudukan kos pelanggan manakala konfigurasi penebuk penjejakan dan pemotongan penjejakan menangani keperluan untuk operasi pasca pembentukan berterusan. Kedua-dua mesin telah menyelesaikan ujian dan sedia untuk penghantaran.
Soalan Lazim
Bilakah saya perlu memilih kotak gear berbanding transmisi rantai? ›
Pilih transmisi kotak gear apabila ketepatan dimensi, kelajuan talian yang lebih tinggi dan kestabilan penyegerakan jangka panjang menjadi keutamaan, memandangkan kotak gear biasanya memegang pemasaan dengan lebih ketat merentasi stesen. Transmisi rantai sesuai untuk pembeli yang mengutamakan kos permulaan yang lebih rendah dan susun atur yang lebih ringkas, menerima bahawa beberapa tindak balas boleh terkumpul sepanjang panjang talian penuh. Keputusan yang tepat bergantung pada toleransi profil, output sasaran dan bajet anda. Sahkan keperluan ketepatan dan kelajuan anda dengan pembekal sebelum memuktamadkan konfigurasi.
Apakah maksud pasca-tebukan dan pasca-potongan untuk tali saya? ›
Pasca-tebukan dan pasca-pemotongan bermaksud operasi tebukan dan potong berlaku selepas peringkat pembentukan, bukannya sebelum pembentukan. Digabungkan dengan penjejakan, unit tebukan dan potong bergerak bersama jalur semasa operasi dan bukannya menghentikannya, yang menyokong pengeluaran berterusan. Susunan ini selalunya sesuai dengan larian saluran topang solar di mana output profil yang konsisten penting. Pembeli harus mengesahkan corak lubang, jarak lubang, panjang potongan dan keperluan toleransi dengan pembekal, kerana ini secara langsung membentuk konfigurasi tebukan dan pemotongan.
Apakah maklumat yang diperlukan untuk memetik sebut harga talian saluran topang? ›
Berikan lukisan profil dengan lebar dan tinggi yang tepat, julat jenis dan ketebalan bahan, lebar gegelung, kelajuan talian yang diperlukan, corak lubang dan panjang potongan. Nyatakan juga keperluan penebukan dan pemotongan, toleransi dimensi, bekalan elektrik dan susun atur kilang. Jika anda merancang untuk menjalankan lebih daripada satu saiz profil, nyatakan terlebih dahulu, kerana stesen pembentukan, perkakas gulung dan kedudukan penebukan dan pemotongan berbeza mengikut profil. Data input yang lengkap membolehkan pembekal mencadangkan jenis penghantaran dan konfigurasi talian yang betul.
Bagaimanakah kelajuan talian ditentukan untuk pembentukan saluran topang? ›
Kelajuan talian bergantung pada geometri profil, ketebalan bahan, bilangan stesen pembentukan, jenis transmisi dan toleransi tebukan dan pemotongan yang diperlukan. Kelajuan yang lebih tinggi biasanya memerlukan penyegerakan yang lebih ketat antara stesen, yang boleh mengutamakan transmisi kotak gear. Pembeli harus menganggap kelajuan talian sebagai sasaran untuk disahkan terhadap keseluruhan urutan proses, bukan angka yang berdiri sendiri. Sahkan kelajuan yang boleh dicapai dengan pembekal berdasarkan keperluan profil, bahan dan ketepatan khusus anda sebelum meluluskan spesifikasi.
Apakah yang menentukan bilangan stesen pembentukan yang diperlukan? ›
Kiraan stesen pembentukan bergantung pada geometri profil, sifat bahan, ketebalan bahan dan jumlah ubah bentuk yang diperlukan untuk mencapai bahagian yang telah siap. Profil yang lebih kompleks atau lebih tebal biasanya memerlukan lebih banyak stesen untuk mengelakkan kerja bahan yang berlebihan. Dua garisan yang mempunyai saiz profil yang berbeza, seperti 41 × 21 mm dan 41 × 41 mm, biasanya memerlukan kiraan stesen, dimensi perkakas gulung dan kedudukan tebuk dan potong yang berbeza. Sahkan susun atur stesen dengan lukisan profil anda sebelum meluluskan reka bentuk.
Apakah yang perlu disahkan sebelum penghantaran barisan pembentukan gulungan? ›
Percubaan mesin harus mengesahkan pembentukan, penebukan dan pemotongan yang berfungsi bersama sebagai satu barisan yang lengkap, bukan sebagai unit yang berasingan. Pembeli harus mengesahkan dimensi profil, kedudukan lubang, panjang potongan dan toleransi sasaran terhadap spesifikasi yang dipersetujui. Ia juga berbaloi untuk menyemak tindak balas penebukan dan pemotongan penjejakan, julat kelajuan barisan dan jujukan kawalan. Sahkan dokumentasi, senarai peralatan dan sebarang alat ganti sebelum penghantaran. Melengkapkan pemeriksaan ini sebelum penghantaran mengurangkan masa pentauliahan di kilang anda.
Bolehkah satu mesin saluran topang menjalankan berbilang profil? ›
Pada prinsipnya, ya, tetapi keupayaan berbilang profil bergantung pada saiz profil dan sejauh mana perbezaannya. Setiap saiz profil biasanya memerlukan set perkakas gulungnya sendiri, dan stesen pembentukan, kedudukan penebuk dan kedudukan pemotongan mungkin memerlukan pelarasan atau pertukaran. Menjalankan profil yang sangat berbeza pada satu talian boleh meningkatkan masa dan kos pertukaran. Jika anda merancang untuk menghasilkan beberapa saiz saluran topang, nyatakan semua profil dan kekerapan pertukaran yang dijangkakan semasa sebut harga supaya talian boleh dikonfigurasikan dengan sewajarnya.
