
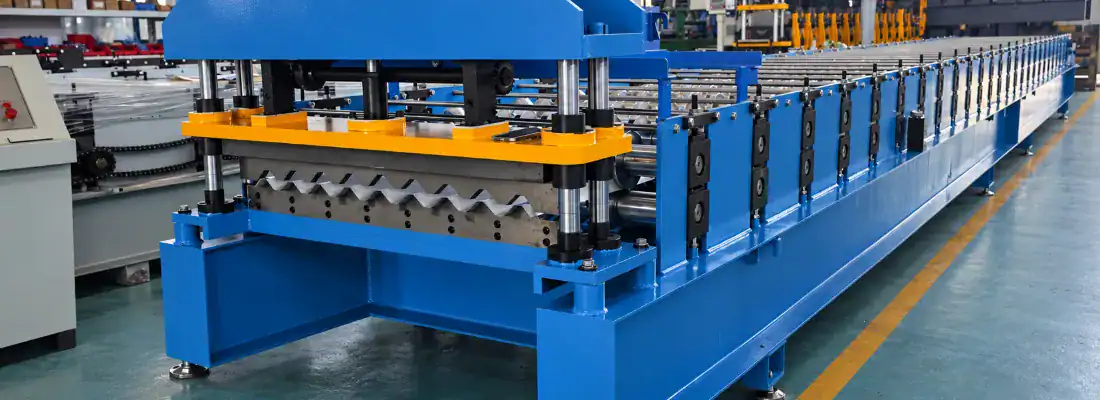
Cara Mencegah Retakan Salutan Galvalume dalam Profil Bumbung Trapezoid
Cara Mencegah Retakan Salutan Galvalume Semasa Pembentukan Gulungan Profil Bumbung Trapezoid
Profil bumbung Galvalume bergantung pada salutan logam nipis untuk perlindungan kakisan, dan salutan tersebut jauh kurang tahan terhadap regangan lenturan berbanding keluli di bawahnya. Apabila pengeluar menyelesaikan masalah keretakan pembentukan gulungan Galvalume, kegagalan biasanya muncul di sudut rusuk profil trapezoid, bukan pada dulang rata. Artikel ini menerangkan dari mana retakan salutan berasal, bagaimana Galvalume bertindak berbeza daripada jalur tergalvani semasa lenturan, dan reka bentuk laluan gulungan dan keputusan perkakas yang mengekalkan regangan permukaan setempat di bawah had pemanjangan salutan.
Gambaran Keseluruhan Artikel
Di Mana Keretakan Galvalume Muncul dalam Profil Bumbung Trapezoid
Dalam profil bumbung trapezoid, kerosakan salutan jarang sekali merebak ke seluruh kepingan. Ia tertumpu pada zon yang boleh diramal: jejari dalam selekoh atas dan bawah setiap rusuk, peralihan antara web dan sisi rusuk, jejari sudut tajam yang dihasilkan oleh hantaran awal yang agresif, dan kawasan di mana jalur diregangkan pada jejari penggelek kecil di bawah tekanan tinggi.
Kegagalan yang boleh dilihat biasanya muncul sebagai garisan melintang halus, permukaan yang kusam atau seperti susu, atau keretakan mikro yang menjadi tapak permulaan kakisan selepas pemasangan. Dalam kebanyakan kes, substrat keluli masih utuh, jadi kecacatan itu lulus pemeriksaan visual kasual pada talian tetapi gagal kemudian dalam perkhidmatan. Inilah sebabnya mengapa kerosakan salutan profil bumbung trapezoid selalunya merupakan masalah reka bentuk lulus dan bukannya kecacatan bahan, dan mengapa ia biasanya dikesan terlebih dahulu pada sudut rusuk dan bukannya di bahagian rata panel.
Bagaimana Salutan Galvalume Berkelakuan Berbeza daripada Tergalvani Semasa Membengkokkan
Galvalume ialah salutan aloi aluminium-zink, biasanya dalam lingkungan kira-kira 55% aluminium dan 43.4% zink dengan sedikit tambahan silikon. Berbanding dengan salutan tergalvani celup panas konvensional, mikrostrukturnya lebih keras dan kurang mulur. Perbezaan itu penting semasa pembentukan kerana salutan mesti meregang dengan keluli pada permukaan lengkungan luar.
Salutan tergalvani agak lembut dan boleh menampung regangan lenturan sederhana melalui keretakan mikro pada sempadan butiran tanpa kegagalan yang dapat dilihat serta-merta. Struktur aloi salutan Galvalume mempunyai pemanjangan salutan Galvalume di bawah keadaan lenturan yang sama, jadi salutan boleh retak sebelum keluli di bawahnya mencapai had pembentukannya sendiri. Berat salutan, gred substrat dan keadaan permukaan juga mengubah had tersebut. Salutan yang lebih berat, substrat keluli berkekuatan lebih tinggi atau jejari lenturan yang lebih ketat semuanya mengurangkan regangan yang boleh diserap oleh salutan sebelum ia patah.
Mengapa Sudut Rusuk Menumpukan Regangan Lenturan

Sudut rusuk bukan sekadar selekoh; ia adalah selekoh dengan jejari dalaman yang ditentukan yang menentukan berapa banyak lapisan luar mesti meregang. Untuk ketebalan kepingan tertentu, jejari selekoh dalaman yang lebih kecil menghasilkan ketegangan permukaan yang lebih tinggi pada gentian luar. Profil trapezoid direka bentuk untuk kekakuan, jadi pereka cenderung untuk menentukan jejari yang agak ketat pada sudut rusuk, dan geometri itu berfungsi menentang integriti salutan.
Semasa pembentukan gulungan panel bumbung Galvalume, regangan tidak dikenakan sekali sahaja. Ia terkumpul secara progresif melalui urutan laluan apabila jalur bergerak dari profil rata ke profil akhir. Jika satu laluan cuba membentuk terlalu banyak sudut sudut, salutan luar mengalami puncak regangan setempat yang tajam. Pengurangan puncak tersebut bergantung pada bagaimana jejari selekoh laluan gulungan diagihkan merentasi urutan pembentukan penuh dan bukannya pada geometri akhir sahaja.
Pembolehubah Reka Bentuk Lulus Gulungan Yang Mempengaruhi Keretakan Salutan
Urutan pembentukan menentukan berapa banyak terikan yang dilihat oleh salutan di setiap stesen dan berapa beransur-ansur terikan itu diperkenalkan. Pembolehubah utama diringkaskan di bawah, dan ia harus dianggap sebagai sistem yang diselaraskan dan bukannya tetapan bebas.
| Pembolehubah Reka Bentuk Pas | Kesan pada Regangan Salutan | Arah Praktikal |
|---|---|---|
| Kiraan hantaran dan taburan sudut | Lebih banyak hantaran dengan penambahan sudut yang lebih kecil mengurangkan puncak regangan pada setiap sudut rusuk; terlalu sedikit hantaran memaksa lenturan berlebihan dalam satu gigitan | Tingkatkan kiraan hantaran supaya setiap stesen menyumbang sedikit peningkatan sudut |
| Perkembangan jejari sudut | Menentukan bagaimana jejari dalam secara beransur-ansur menutup merentasi jujukan | Buka jejari dalaman secara beransur-ansur dan bukannya melompat ke nilai akhirnya dalam satu atau dua stesen |
| Strategi overbend | Bengkokan berlebihan yang dikenakan lebih awal meningkatkan terikan permukaan luar di sudut | Gunakan kebanyakan pampasan springback di stesen pembentukan akhir |
| Arah aliran bahan | Mencubit jalur di antara gulungan menyebabkan penipisan setempat pada garis selekoh | Biarkan jalur mengalir secara membujur dan bukannya mencubitnya |
| Penjujukan tulang rusuk secara berkala | Mengubah cara terikan mengagihkan semula di sepanjang helaian | Pilih urutan luar-dahulu atau dalam-dahulu dengan sengaja |
Dalam praktiknya, matlamatnya bukanlah untuk menghapuskan terikan tetapi untuk menyebarkannya merentasi laluan supaya tiada satu sudut pun yang mengalami nilai terikan melebihi had pemanjangan berkesan salutan.
Kesan Pelepasan Peralatan dan Permukaan Penggelek pada Kerosakan Salutan
Keadaan perkakasan memburukkan lagi kesan reka bentuk hantaran. Apabila jarak antara gulungan atas dan bawah terlalu ketat, jalur akan dihimpit dan bukannya dibengkokkan, dan salutan akan dikenakan beban mampatan serta tegangan pada titik permukaan yang sama. Apabila jarak terlalu longgar, jalur boleh tergelincir dan membentuk jejari yang tidak sekata yang menumpukan regangan.
Kualiti permukaan penggelek juga penting pada kerosakan salutan profil bumbung trapezoid. Permukaan penggelek yang kasar atau haus menyeret salutan pada permukaan selekoh luar dan boleh memulakan rekahan mikro yang kemudiannya merambat. Permukaan pembentuk yang digilap, pelinciran yang mencukupi dan tetapan spring atau tekanan yang betul membantu mengekalkan salutan yang utuh. Pemilihan bahan gulung dan rawatan haba mempengaruhi seberapa baik perkakas memegang kemasan permukaan tersebut sepanjang tempoh pengeluaran yang panjang, yang merupakan pertimbangan praktikal dalam sebarang perbincangan tentang komponen bumbung logam dan amalan pembentuk.
Lulus Peraturan Reka Bentuk untuk Pengeluaran Bumbung Galvalume yang Stabil
Untuk perkakas pembentukan gulungan bumbung yang bertujuan untuk menjalankan jalur Galvalume, beberapa prinsip reka bentuk lulus cenderung untuk mengurangkan risiko keretakan, walaupun nilai yang tepat bergantung pada gred substrat, berat salutan dan geometri profil:
- Tingkatkan bilangan hantaran pembentukan supaya setiap stesen menyumbang sedikit peningkatan sudut di sudut rusuk.
- Pastikan jejari selekoh dalam selebar yang diizinkan oleh profil, dan tiruskannya secara beransur-ansur merentasi urutan hantaran.
- Elakkan overbend yang agresif pada hantaran awal; gunakan kebanyakan pampasan springback di stesen pembentukan akhir.
- Tetapkan ruang gulungan untuk membolehkan lenturan dan bukannya mencubit, dan sahkannya dengan ketebalan jalur sebenar termasuk salutan.
- Kekalkan permukaan yang licin dan berkilat serta pelinciran yang konsisten untuk mengurangkan geseran permukaan pada salutan.
- Sahkan bahawa substrat keluli dan berat salutan yang dinyatakan untuk kerja tersebut serasi dengan jejari selekoh minimum yang dimaksudkan.
Apabila sesuatu garisan telah menghasilkan sudut rusuk yang retak, titik permulaan yang praktikal adalah untuk memeriksa laluan di mana sudut pertama kali mencapai sudut terakhirnya. Dalam kebanyakan kes, kegagalan bermula di sana dan bukannya di stesen terakhir. Mengagihkan semula sudut dan jejari merentasi laluan awal dan kemudian, dan menyemak semula kelegaan perkakas dan keadaan permukaan, menyelesaikan sebahagian besar keretakan pembentukan gulung Galvalume tanpa mengubah profil siap.
Pembentukan gulungan panel bumbung Galvalume di sudut rusuk pada asasnya merupakan masalah pengurusan terikan. Pemanjangan berkesan Galvalume yang lebih nipis berbanding salutan tergalvani bermakna urutan laluan gulungan mempunyai margin ralat yang lebih sedikit, jadi garisan pembentukan mesti memperkenalkan geometri sudut rusuk secara beransur-ansur. Jurutera pengeluaran yang menganggap kiraan laluan, perkembangan jejari selekoh dan pelepasan perkakas sebagai satu sistem yang diselaraskan dan bukannya pembolehubah bebas biasanya akan mendapati bahawa integriti salutan kekal di sudut rusuk tanpa mengorbankan ketepatan profil.
Soalan Lazim
Berapa banyak stesen pembentukan yang diperlukan untuk profil Galvalume? ›
Bilangan stesen pembentukan yang diperlukan bergantung pada geometri profil, ketebalan dan kekuatan substrat, berat salutan, dan jumlah ubah bentuk yang diperlukan pada setiap sudut rusuk. Lebih banyak laluan dengan kenaikan sudut yang lebih kecil secara amnya mengurangkan puncak terikan setempat yang menyebabkan retakan salutan. Sebagai garis panduan praktikal, pembeli harus menyediakan lukisan profil, gred bahan, julat ketebalan dan spesifikasi salutan supaya kiraan stesen boleh direkayasa di sekitar had pemanjangan salutan dan bukannya dipilih secara sewenang-wenangnya.
Apakah ruang pelepasan gulungan yang harus digunakan untuk jalur bersalut? ›
Jarak gulungan harus membolehkan jalur melengkung dan bukannya mencubitnya. Ia harus ditetapkan pada ketebalan jalur sebenar, termasuk salutan Galvalume, kerana mengabaikan ketebalan salutan dapat mengurangkan jarak dan menekan bahan dengan berkesan. Jarak yang terlalu ketat menambahkan beban mampatan pada salutan pada garis selekoh, sementara jarak yang berlebihan memungkinkan gelinciran dan pembentukan jejari yang tidak sekata. Nilai yang betul bergantung pada ketebalan bahan, gred substrat dan geometri profil, jadi ia harus disahkan semasa ujian pentauliahan.
Bolehkah talian standard menjalankan Galvalume tanpa pengubahsuaian? ›
Dalam kebanyakan kes, garisan pembentukan gulungan trapezoid standard boleh menggunakan Galvalume, tetapi reka bentuk dan perkakasan laluan mesti sesuai dengan pemanjangan berkesan salutan yang lebih rendah berbanding jalur tergalvani. Pertimbangan utama termasuk taburan sudut merentasi laluan, perkembangan jejari dalam, penempatan lenturan lampau, pelepasan gulungan dan kemasan permukaan penggelek. Jika garisan sedia ada pada asalnya direka bentuk untuk bahan tergalvani atau dicat dengan lenturan awal yang agresif, pengubahsuaian laluan atau stesen tambahan mungkin diperlukan untuk mencegah keretakan sudut rusuk.
Apakah maklumat yang diperlukan untuk memetik sebut harga bagi garisan pembentukan Galvalume? ›
Pembeli harus menyediakan lukisan profil dengan dimensi dan toleransi rusuk, jenis bahan termasuk berat salutan Galvalume, gred substrat, julat ketebalan jalur dan lebar gegelung, kelajuan pengeluaran yang diperlukan, kaedah pemotongan, keperluan corak tebukan atau lubang, bekalan elektrik dan kekangan susun atur kilang. Keperluan pertukaran antara profil juga harus dinyatakan. Maklumat ini membolehkan pembekal merekayasa kiraan laluan, perkembangan jejari, pelepasan perkakas dan konfigurasi pemacu di sekitar had pembentukan salutan dan bukannya memetik garisan generik.
Bagaimanakah garisan sedia ada boleh mengurangkan retakan salutan sudut rusuk? ›
Mulakan dengan mengenal pasti laluan di mana sudut rusuk mula-mula mencapai sudut terakhirnya, kerana kebanyakan keretakan berasal dari sana dan bukannya di stesen terakhir. Kemudian, agihkan semula sudut dan jejari merentasi laluan awal dan kemudian, gerakkan lenturan atas yang agresif ke arah stesen akhir, dan semak semula pelepasan gulungan terhadap ketebalan jalur sebenar termasuk salutan. Memeriksa kemasan permukaan penggelek dan pelinciran juga berguna. Kebanyakan masalah keretakan pembentukan gulungan Galvalume diselesaikan dengan pelarasan laluan dan perkakas ini tanpa mengubah geometri profil siap.
Adakah berat salutan mempengaruhi kebolehlaksanaan pembentukan gulungan? ›
Ya. Salutan Galvalume yang lebih berat mengurangkan ketegangan yang boleh diserap oleh salutan sebelum ia patah, jadi profil yang terbentuk dengan baik dengan salutan yang lebih ringan mungkin retak dengan salutan yang lebih berat. Kekuatan substrat juga penting, kerana keluli berkekuatan tinggi lebih banyak bergerak ke belakang dan mungkin memerlukan pampasan lenturan lampau yang berbeza. Pembeli harus menyatakan berat salutan dan gred substrat yang tepat pada awal projek supaya reka bentuk lulus dan jejari lenturan minimum dapat dinilai terhadap kombinasi bahan sebenar.
Kemasan permukaan penggelek apakah yang terbaik untuk keluli bersalut? ›
Permukaan pembentuk yang licin dan digilap secara amnya mengurangkan geseran dan seretan pada salutan luar, yang membantu mencegah retakan mikro yang kemudiannya merambat. Penggelek kasar atau haus boleh memulakan kerosakan permukaan walaupun reka bentuk laluan adalah betul. Pemilihan bahan gulungan dan rawatan haba mempengaruhi ketahanan kemasan tersebut sepanjang tempoh pengeluaran yang panjang, dan pelinciran yang konsisten menyokong matlamat yang sama. Pembeli yang menilai perkakas harus bertanya bagaimana permukaan pembentukan disiapkan dan diselenggara, bukan sahaja bagaimana gulungan didimensikan.
