
Reka Bentuk Pembentukan Gulungan: Cara Mereka Bentuk Bahagian Pembentukan Gulungan yang Hebat, Bahagian B
Bahagian Bentuk Gulungan Hebat: kata nama, bahagian yang bahan, toleransi dan reka bentuk pembentukan gulungannya dilaksanakan dengan berkesan, mengikut jadual dan pada kos yang boleh diterima. Bahagian Bentuk Gulungan Hebat boleh menjadi sebahagian daripada sistem bekalan yang boleh dipercayai dengan mudah.
Kami telah berkongsi maklumat tentang betapa pentingnya bahan dan toleransi untuk menghasilkan bahagian pembentuk gulung yang hebat. Sekarang kita teruskan dengan lebih lanjut.
REKA BENTUK
reka bentuk pembentukan gulung : Lukis garisan berterusan bagi sebarang bentuk pada sehelai kertas.
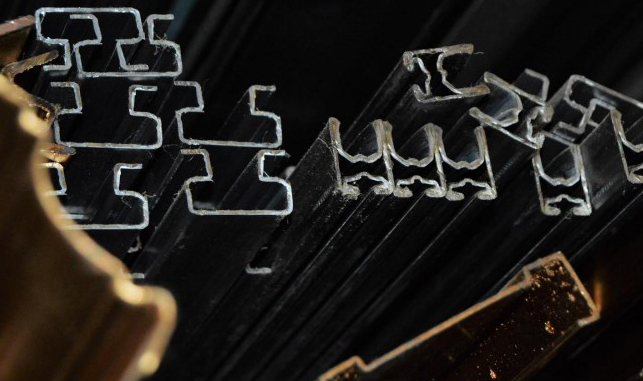
● Selagi garisan itu tidak bersilang dengan sendirinya, proses pembentukan gulungan mungkin boleh menghasilkan bentuk tersebut.
● Potensi aplikasi untuk bentuk bentuk gulungan hanya terhad oleh imaginasi anda.
● Jangan sekat pemikiran anda semasa mereka bentuk produk anda – sentiasa cipta reka bentuk yang terbaik.
● Fikirkan dari segi membengkokkan logam ke dalam konfigurasi berfungsi yang benar-benar diperlukan.
● JIKA anda mempunyai masalah dengan reka bentuk anda, pengilang anda boleh membantu anda mengoptimumkannya untuk proses pembuatan.
Peraturan Bahagian Bentuk Gulungan yang Hebat
Kami tahu, kami tahu. Kami baru sahaja memberitahu anda untuk keluar dari kebiasaan, dan sekarang kami mahu anda kembali melatih diri. Sebenarnya, "peraturan" ini lebih seperti garis panduan untuk membantu anda memaksimumkan kecekapan dan keberkesanan kos dalam reka bentuk anda. Lagipun, anda menyasarkan Bahagian Berbentuk Gulungan yang Hebat – bahagian yang cepat dan mudah dihasilkan serta-merta. Jika reka bentuk anda memerlukan proses, bentuk, fabrikasi, dsb. yang tidak standard, pengeluar anda pasti akan melakukan yang terbaik untuk menampungnya. Walau bagaimanapun, perkakas dan acuan tersuai boleh menjadi agak mahal untuk anda, pelanggan – itulah sebabnya kami tidak menggelarnya Hebat. Ingat perkara ini sebelum membuat keputusan untuk reka bentuk bahagian yang bukan tradisional.

Satu perkara yang perlu difikirkan mengenai perkakas tersuai: sebaik sahaja anda memutuskan untuk mencipta satu set alat pembentuk gulung, perubahan tambahan dalam set alat tersebut adalah sangat berpatutan. Dan, anda menerima manfaat ciri tambahan sepanjang hayat produk. Bagi peraturan berikut: pada masa ini, terdapat had kepada apa yang boleh dilakukan oleh barisan pembentuk gulung dengan gegelung logam lembaran. Jika anda ingin mencipta reka bentuk yang dioptimumkan sepenuhnya untuk aplikasi anda (bukan sahaja dioptimumkan untuk proses pembuatan semasa), pengeluar anda boleh mengambil reka bentuk itu dan menjadikannya berfungsi dengan jentera mereka. Sekali lagi, peraturan ini lebih seperti garis panduan dan boleh dibengkokkan atau dipecahkan apabila perlu. Walau bagaimanapun, Bahagian Pembentuk Gulungan yang Hebat akan mematuhi semua atau kebanyakan peraturan ini.

Peraturan #1: Tiada Saluran yang Terlalu Dalam atau Sempit Walaupun kita semua menyukai saluran-U yang tinggi dan berkaki panjang, ia boleh menjadi sukar (baca: mustahil) untuk dihasilkan pada jentera standard. Kami mempunyai perkhidmatan berasingan untuk jenis produk ini, yang dikenali sebagai MeshTrim. Menggunakan perkhidmatan ini akan mengurangkan jumlah yang anda belanjakan untuk saluran yang dalam dan sempit, yang masih dianggap sebagai item khusus oleh pengeluar lain. Secara amnya, saluran yang dalam dan sempit memerlukan gulungan pembentuk berdiameter lebih besar, yang lebih mahal untuk diperoleh. Mesin bersaiz sederhana berfungsi dengan baik dengan kedalaman maksimum empat inci.
Peraturan #2: Reka Bentuk Ketebalan Seragam untuk ketebalan seragam di seluruh bahagian anda, sama ada anda menggunakan stok jalur mentah atau melipat bahan kembali pada dirinya sendiri untuk meningkatkan ketebalan. Bergantung pada jenis logam dan kerumitan profil, kami boleh menggulung ketebalan 0.012” hingga 0.220”.

Peraturan #3: Tiada Kawasan Lebar dan Rata di Satu Tepi Bentuk lebar dengan kerja membentuk pada satu tepi adalah tidak seimbang dan mudah beralun. Untuk mengelakkan beralun dan lengkungan lain, tambahkan kaki kecil atau ofset pada tepi rata untuk kekuatan dan keseimbangan yang lebih baik. Rusuk atau keliman kecil yang mengeras boleh menjadikan bahagian itu lebih rata dan lebih kuat. Reka bentuk pembentukan gulung.
Peraturan #4: Panjang Kaki yang Betul Kaki yang pendek mungkin mustahil untuk digulung dalam bahan tolok yang lebih berat kerana kekurangan daya tujahan. Kaki yang sangat panjang sukar dibentuk tanpa peralatan khusus. Ini juga terpakai semasa mengelim atau membengkokkan bahan kembali pada dirinya sendiri. Terdapat jalan tengah yang baik: jika anda bimbang kaki anda terlalu pendek, pastikan ketebalan bahan minimum 3x melepasi titik tangen. Jika anda fikir kaki anda mungkin terlalu panjang, anda boleh menjadikan bahagian anda lebih lebar atau membuka dinding sisi pada satu sudut. Reka Bentuk Pembentukan Gulungan
Peraturan #5: Lokasi Lubang Pra-Penindikan yang Betul Jika lokasi lubang reka bentuk anda tidak kritikal, anda harus mereka bentuk corak pra-penindikan anda supaya berulang tanpa menyatakan di mana lubang jatuh berhubung dengan hujung bahagian. Lubang separa mungkin muncul di hujung beberapa bahagian, dan itu tidak mengapa. Apabila lokasi lubang adalah kritikal, letakkan lubang sekurang-kurangnya ½” tetapi kurang daripada 4” dari hujung bahagian. Ini membolehkan reka bentuk set acuan potong/tebuk yang menjimatkan. Reka Bentuk Pembentukan Gulung
Peraturan #6: Jauhkan Ciri-ciri Bertebuk Dari Tepi Ciri-ciri bertebuk yang terlalu dekat dengan tepi profil boleh memesongkan tepi dan/atau ciri tersebut. Ciri-ciri ini hendaklah terletak sekurang-kurangnya ½ diameter (atau lebar) ciri tersebut dari tepi profil.
Peraturan #7: Jejari Lengkungan Maksimum Apabila Mungkin Sudut yang ketat menyebabkan keretakan pada bahan yang lebih keras disebabkan oleh tekanan yang dihasilkan pada gentian luar lengkungan. Jejari kecil juga boleh meningkatkan haus dan kerosakan alat, mengurangkan hayat gulungan dan memerlukan pengisar dengan kuasa kuda yang lebih besar. Walaupun jejari yang lebih ketat kadangkala boleh ditampung, tiada satu pun daripada perkara ini yang optimum untuk pembentuk gulungan atau untuk kos anda. Untuk mengelakkan isu ini, berikan jejari minimum 1-½ hingga 2 kali ganda ketebalan bahan.

Peraturan #8: Reka Bentuk Simetri Bahagian asimetri lebih mudah terpintal dan mengalami herotan jenis lain dalam bentuk siap. Mereka bentuk bahagian anda sesimetri mungkin boleh mengurangkan atau menghapuskan kebarangkalian melengkung. Banyak bahagian tidak boleh direka bentuk secara simetri; Dahlstrom boleh menampung projek-projek ini dalam reka bentuk alat gulung dan parameter persediaan mesin.
Peraturan #9: Jauhkan Ciri-ciri Bertebuk Daripada Selekoh Fabrikasi seperti slot, takuk dan lubang boleh memesongkan diri atau bahagian tersebut apabila diletakkan secara salah. Masalah timbul apabila ia diletakkan terlalu dekat dengan (atau terus pada) garis selekoh, serta apabila ia diletakkan terlalu dekat dengan tepi. Untuk mengelakkan masalah ini, tepi lubang atau slot hendaklah sekurang-kurangnya 3x ketebalan bahan dari titik tangen selekoh terdekat. Nota: Bahan yang lebih keras dengan alah tegangan yang lebih tinggi memerlukan jarak yang lebih jauh dari garis selekoh.
Peraturan #10: Pastikan Toleransi Longgar Seperti yang dinyatakan dalam bahagian toleransi eBook ini, Bahagian Gulungan Terbentuk Hebat mempunyai toleransi longgar untuk mengurangkan kadar kecacatan bahagian dan memastikan masa tunggu rendah. (Jangan terlalu risau tentang produk yang rosak; Dahlstrom mempunyai tahap kecacatan medan sebanyak 1,432 ppm. Tahap enam sigma ialah 2,700.)
Ringkasan Jadi, apakah yang menjadikan Bahagian Bentuk Gulungan Hebat?
● Bahan mudah didapati yang mudah digulung dan memenuhi keperluan projek anda
● Toleransi yang kurang ketat membolehkan pengeluar anda bebas dalam fabrikasi dan penempatan lenturan, sambil mengekalkan piawaian produk anda ● Mematuhi sepuluh "peraturan" reka bentuk sedekat mungkin.
Soalan Lazim
Apabila mereka bentuk bahagian yang dibentuk gulung, bagaimanakah saya harus mengendalikan saluran yang dalam atau sempit jika ia diperlukan untuk aplikasi saya? ›
Saluran yang dalam atau sempit boleh menjadi mencabar untuk barisan pembentukan gulungan standard kerana ia memerlukan gulungan pembentukan yang lebih besar, yang lebih mahal. Halaman tersebut menyatakan bahawa mesin purata mengendalikan kedalaman sehingga kira-kira empat inci. Jika reka bentuk anda memerlukan saluran yang lebih dalam, adalah lebih baik untuk bekerjasama dengan pengeluar yang menawarkan perkhidmatan khusus, seperti kemasan jejaring, untuk menghasilkannya secara ekonomi. Semasa semakan reka bentuk, pengeluar yang berpengalaman boleh mencadangkan geometri alternatif atau langkah fabrikasi yang mencapai hasil fungsian yang sama tanpa kos perkakas yang berlebihan.
Apakah pertimbangan yang perlu saya ingat untuk panjang kaki semasa mereka bentuk bahagian berbentuk gulung saya? ›
Panjang kaki mempengaruhi kebolehbentukan dengan ketara. Kaki yang sangat pendek kekurangan daya leveraj untuk lenturan yang konsisten, terutamanya dalam bahan yang lebih tebal—jadikannya sekurang-kurangnya tiga kali ganda ketebalan bahan melepasi titik tangen. Kaki yang sangat panjang mungkin memerlukan peralatan khas atau menyebabkan ketidakstabilan. Jika anda kekangan, pertimbangkan untuk melebarkan bahagian anda atau membuka dinding sisi pada sudut untuk memastikan profil dalam keupayaan mesin standard. Berunding dengan pengilang anda lebih awal boleh membantu anda mengenal pasti panjang kaki yang boleh digunakan untuk bahan anda dan toleransi yang diingini.
Bagaimanakah simetri bahagian mempengaruhi kualiti profil bentuk gulung saya? ›
Profil asimetri lebih mudah berpintal, melengkung atau melengkung kerana tegasan yang tidak sekata tersebar secara berbeza di sepanjang bahagian. Mereka bentuk bahagian anda sesimetri mungkin membantu mengurangkan atau menghapuskan kecacatan ini, meningkatkan ketekalan dimensi dan mengurangkan masa persediaan. Jika keperluan fungsian anda memaksa asimetri, pembentuk gulung yang berpengalaman boleh mengimbangi melalui reka bentuk alat gulung yang teliti dan melaraskan parameter mesin — tetapi jangkakan prosesnya akan menjadi lebih kompleks. Cuba imbangkan profil dengan menambah ciri atau mengagihkan semula bahan jika boleh.
Apakah kesilapan yang paling biasa dalam penempatan lubang pra-pencucukan pada bahagian yang dibentuk gulung, dan bagaimana saya boleh mengelakkannya? ›
Meletakkan lubang terlalu dekat dengan tepi profil boleh menyebabkan herotan pada kedua-dua lubang dan tepi bahagian — pastikan ciri-cirinya sekurang-kurangnya separuh diameter atau lebar lubang dari tepi. Lubang yang terlalu dekat dengan selekoh boleh berubah bentuk atau retak, jadi kekalkan sekurang-kurangnya tiga kali ganda ketebalan bahan dari titik tangen selekoh. Untuk lokasi lubang kritikal berbanding hujung bahagian, pastikan lubang antara setengah inci dan empat inci dari hujungnya untuk membolehkan acuan pemotongan dan penebuk yang kos efektif.
Apakah maksud 'jejari selekoh maksimum' untuk reka bentuk bahagian saya, dan mengapa ia disyorkan? ›
Jejari lengkungan yang lebih ketat menghasilkan lebih banyak tekanan pada gentian luar logam, yang boleh menyebabkan keretakan, terutamanya pada bahan yang lebih keras. Jejari yang sangat ketat juga meningkatkan haus alat, mengurangkan jangka hayat gulungan dan memerlukan kuasa pengisar yang lebih tinggi. Untuk mengelakkan masalah ini, peraturan praktikal adalah untuk mereka bentuk lengkungan dengan jejari dalam minimum 1.5 hingga 2 kali ganda ketebalan bahan. Ini memastikan pembentukan yang konsisten dan memanjangkan jangka hayat alat, sekali gus mengurangkan kos setiap bahagian anda. Sentiasa sahkan had lengkungan bahan khusus anda dengan pembekal anda.
Bahagian yang dibentuk gulung saya perlu ditebuk atau ditakuk. Apakah peraturan umum yang harus menjadi panduan di mana saya meletakkan ciri-ciri ini? ›
Pertama, letakkan ciri-ciri yang ditebuk jauh dari sebarang garisan selekoh — tepi lubang hendaklah sekurang-kurangnya tiga kali ganda ketebalan bahan dari titik tangen selekoh terdekat—lebih jauh untuk bahan yang lebih keras dan berdaya hasil yang lebih tinggi. Kedua, jauhkan ciri-ciri dari tepi profil itu sendiri, idealnya separuh diameter atau lebar ciri. Apabila lokasi lubang relatif kepada hujung bahagian tidak kritikal, corak berulang adalah baik, walaupun ia menghasilkan lubang separa pada pemotongan. Jika lokasi kritikal, sasarkan sekurang-kurangnya setengah inci dari hujung untuk reka bentuk acuan yang menjimatkan.
Bagaimanakah saya harus meminta maklum balas daripada pengeluar pembentuk gulung saya tentang reka bentuk saya? ›
Kongsikan lukisan bahagian atau model CAD lengkap anda, termasuk gred bahan, ketebalan dan sebarang toleransi yang diperlukan. Terangkan tujuan fungsi ciri-ciri — terutamanya yang luar biasa — supaya mereka boleh mencadangkan alternatif yang boleh dilaraskan. Tanya secara khusus tentang had kedalaman profil, panjang kaki, jejari selekoh dan penempatan lubang berbanding perkakas standardnya. Bersikap terbuka kepada perubahan reka bentuk tambahan; artikel tersebut menyatakan bahawa sebaik sahaja gulungan dibuat, pengubahsuaian kecil adalah berpatutan, tetapi perkakas tersuai awal adalah mahal. Semakan kolaboratif akan membantu anda mencapai bahagian yang mudah dihasilkan pada kos yang lebih rendah.
