
Pra-Penebukan vs Pasca-Penebukan dalam Pembentukan Gulungan: Sistem Mana Yang Patut Anda Pilih?
Pra-Penebukan vs Pasca-Penebukan dalam Pembentukan Gulungan: Sistem Mana Yang Patut Anda Pilih?
Bagi kebanyakan projek profil struktur, penebukan dalam pembentukan gulungan bukan sekadar aksesori pilihan yang ditambah pada mesin standard. Lokasi proses penebukan boleh mempengaruhi ketepatan lubang, kelajuan pengeluaran, reka bentuk perkakas gulungan, susun atur mesin dan akhirnya kualiti dimensi profil siap.
Ini menjadi amat penting untuk purlin C/Z, saluran pelekap solar, rak penyimpanan tegak, dulang kabel dan produk gulungan lain yang mengandungi lubang, slot atau takuk berulang.
Apabila menilai barisan pengeluaran pembentukan gulungan baharu, pembeli biasanya menghadapi dua pilihan: pembentukan gulungan pra-tebukan, di mana lubang dibuat semasa jalur masih rata, dan pembentukan gulungan pasca-tebukan, di mana profil ditebuk selepas kebanyakan atau semua operasi pembentukan telah selesai.
Kedua-dua sistem ini tidak lebih baik secara universal. Penyelesaian yang betul bergantung pada geometri profil, kedudukan lubang, sifat bahan, keperluan toleransi dan kadar pengeluaran.
Gambaran Keseluruhan Artikel
Apakah Pra-Penebukan dalam Talian Pembentukan Gulungan?
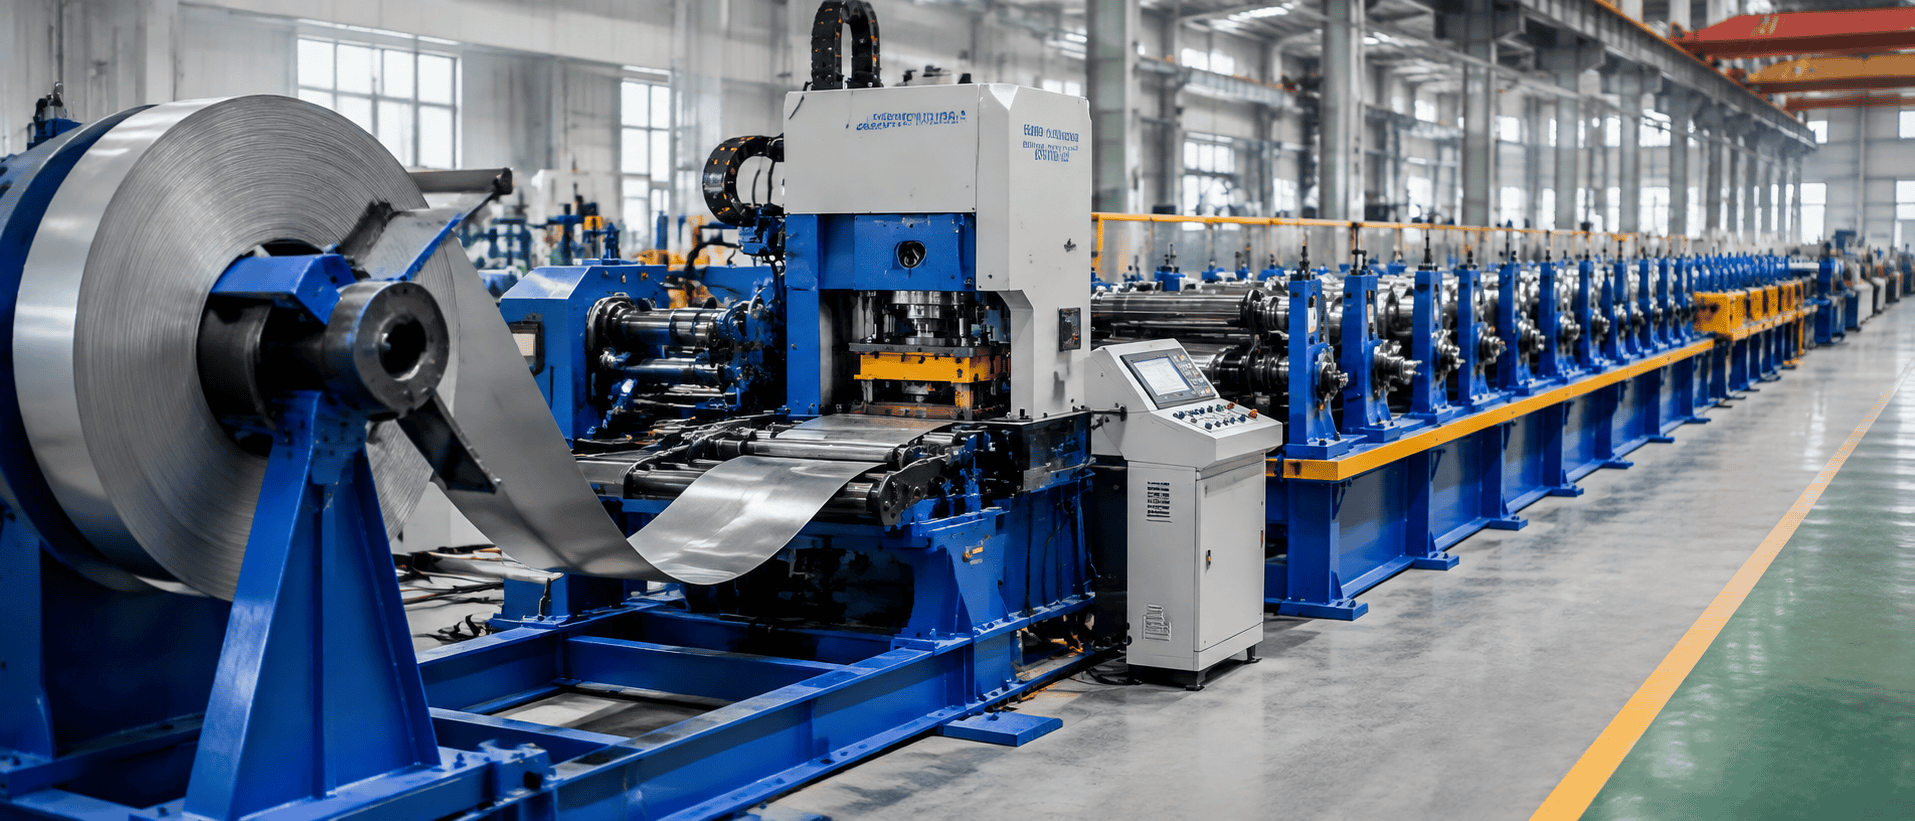
Dalam pra-tebukan pembentukan gulungan , gegelung melalui bahagian penyahpelekat dan perataan atau penyuapan servo sebelum memasuki mesin penebuk. Lubang, celah dan takuk ditebuk sementara bahan kekal rata. Jalur kemudiannya memasuki kilang pembentukan.
Satu proses yang lazim ialah:
Decoiler → Meratakan → Pemakanan Servo → Menebuk → Pembentukan Gulungan → Pemotongan → Larian Keluar
Konfigurasi ini digunakan secara meluas kerana bahan rata mudah disokong dan perkakas tebuk dan acuan konvensional boleh menghampiri jalur secara menegak.
Bagi produk yang mempunyai berbilang lubang sambungan, sistem penebuk servo boleh menyelaraskan panjang suapan dan kedudukan penebuk melalui PLC. Oleh itu, corak lubang yang berbeza boleh diprogramkan untuk panjang siap yang berbeza tanpa mengubah kedudukan setiap alat penebuk secara manual.
Kelebihan kejuruteraan utama adalah kebolehcapaian. Menebuk jalur rata secara amnya memerlukan perkakas yang lebih mudah daripada menebuk bahagian yang dibentuk tiga dimensi.
Walau bagaimanapun, lubang itu kemudiannya mesti melalui proses pembentukan yang lengkap.
Itu memperkenalkan batasan pra-tebukan yang paling penting: herotan lubang tebuk.
Mengapa Lubang Pra-Tebuk Boleh Berubah Suai Semasa Pembentukan Gulungan?
Pembentukan gulungan secara progresif membengkokkan jalur rata melalui pelbagai stesen pembentukan. Bahan tidak bergerak ke hadapan tanpa ubah bentuk. Kawasan jalur yang berbeza mengalami regangan membujur dan melintang yang berbeza semasa urutan pembentukan.
Jika lubang atau slot yang telah ditebuk diletakkan berhampiran garis selekoh, bahan di sekelilingnya boleh meregang apabila selekoh itu berkembang. Lubang bulat mungkin menjadi sedikit bujur, manakala slot boleh berubah panjang atau orientasi.
Oleh itu, panduan teknikal pembentukan gulungan secara konsisten mengesyorkan agar lubang dan takuk yang telah ditebuk terlebih dahulu jauh dari garisan selekoh jika boleh .
Kajian terhadap bahan kosong berlubang juga mengesahkan bahawa regangan membujur dan melintang yang tidak seragam di sekitar perforasi boleh menyumbang kepada lengkungan semasa pembentukan gulungan. Sage Journals
Ini tidak bermakna pra-tebukan adalah tidak tepat.
Malah, penebukan yang direka bentuk dengan betul dalam pembentukan gulungan boleh mencapai kebolehulangan yang sangat baik. Isu kritikal ialah memahami bagaimana bahan akan bergerak selepas lubang ditebuk.
Kedudukan lubang relatif terhadap selekoh
Lubang yang terletak di dalam jaring yang lebar dan agak belum berubah bentuk biasanya lebih mudah diselenggara berbanding lubang yang diletakkan betul-betul di sebelah selekoh 90 darjah.
Kekuatan bahan
Keluli berkekuatan tinggi biasanya memerlukan daya pembentukan yang lebih besar dan boleh menunjukkan sifat pemulihan elastik yang berbeza. Oleh itu, urutan pembentukan perlu dipertimbangkan bersama-sama dengan susun atur penebukan.
Saiz lubang dan takuk
Lubang bulat kecil mempunyai pengaruh yang kurang terhadap kekakuan jalur berbanding takuk besar yang menanggalkan sebahagian besar keratan rentas.
Potongan besar boleh melemahkan jalur secara setempat semasa pembentukan dan mungkin memerlukan corak bunga yang diubah suai atau laluan pembentukan tambahan.
Apakah Pasca-Menebuk?
Dengan pembentukan gulungan pasca-tebukan, jalur dibentuk terlebih dahulu dan lubang yang diperlukan ditebuk ke dalam profil yang telah siap atau hampir siap.
Konfigurasi yang dipermudahkan mungkin:
Decoiler → Pembentukan Gulungan → Kedudukan Servo → Penebukan → Pemotongan
Kelebihan utamanya adalah mudah: lubang dihasilkan selepas geometri keratan rentas telah ditetapkan.
Oleh itu, terdapat sedikit atau tiada ubah bentuk pembentukan gulungan berikutnya yang tersedia untuk mengubah bentuk lubang.
Untuk toleransi kedudukan lubang-ke-profil yang sangat mencabar, ini boleh menjadikan penebukan pasca dalam pembentukan gulungan menarik.
Tetapi masalah mekanikal menjadi lebih rumit.
Daripada menebuk jalur rata, perkakas kini perlu memasuki profil tiga dimensi. Dinding sisi, bibir belakang atau bahagian tertutup boleh mengganggu penebuk dan acuan.
Dadu juga mesti menyokong profil yang terbentuk dengan secukupnya semasa menebuk.
Ini boleh meningkatkan kerumitan perkakas dengan ketara.
Pra-Penebukan vs Pasca-Penebukan: Perbezaan Kejuruteraan Utama
Bagi pembeli mesin, perbandingan tidak boleh dikurangkan kepada sistem mana yang lebih murah.
Keputusan sebenar melibatkan beberapa faktor.
| Faktor | Pra-Penebukan | Pasca-Menebuk |
|---|---|---|
| Kebolehcapaian alat | Cemerlang | Bergantung pada profil |
| Kerumitan perkakasan tebuk | Biasanya lebih rendah | Biasanya lebih tinggi |
| Risiko herotan lubang berkaitan pembentukan | Lebih tinggi | Lebih rendah |
| Menebuk bahan rata | Ya | Tidak |
| Sesuai untuk corak berulang | Cemerlang | Bagus |
| Hubungan lubang-ke-lengkungan yang sangat rapat | Memerlukan semakan kejuruteraan | Selalunya berfaedah |
| Kerumitan susun atur mesin | Sederhana | Berpotensi lebih tinggi |
| Profil struktur isipadu tinggi | Sangat biasa | Bergantung pada aplikasi |
Perbandingan ini adalah mengapa sistem tebukan pembentukan gulungan profesional harus direka bentuk daripada lukisan produk siap dan bukannya dipilih sebagai pilihan mesin generik.
Mengapa Pemakanan Servo Penting untuk Ketepatan Lubang
Ketepatan lubang bukan sahaja ditentukan oleh acuan penebuk.
Sistem pemakanan juga sama pentingnya.
Dalam talian pra-tebukan yang boleh diprogramkan, pengawal perlu mengetahui dengan tepat sejauh mana jalur telah maju sebelum setiap kitaran tebukan. Pengumpan servo menyediakan pergerakan bahan terkawal mengikut corak lubang yang diprogramkan.
Katakan profil memerlukan:
- dua lubang pelekap berhampiran hujung utama;
- slot berulang setiap 500 mm;
- cetakan timbul pengenalan;
- dua lubang terakhir berhampiran hujung belakang.
PLC boleh membahagikan produk siap kepada kedudukan penebuk yang diprogramkan. Sistem penebuk servo memajukan bahan ke setiap kedudukan dan menyelaraskan kitaran tekan.
Pendekatan ini amat berharga apabila barisan pengeluaran yang sama mengeluarkan beberapa panjang produk.
Tetapi ketepatan penyusuan kumulatif masih perlu dipertimbangkan.
Jika bahan tergelincir dalam pengumpan, ukuran pengekod tidak betul, atau pembentukan mengubah panjang jalur berkesan, kedudukan lubang relatif kepada tepi potongan siap mungkin menyimpang.
Oleh itu, ketepatan lubang pembentukan gulungan merupakan masalah peringkat sistem yang melibatkan penyuapan servo, penebukan, pembentukan dan pemotongan.
Menebuk Sebelum Membentuk untuk Purlin C/Z
Purlin struktur memberikan contoh yang baik mengapa pra-tebukan pembentukan gulungan kekal popular.
Kebanyakan lubang sambungan terletak di bahagian web profil C atau Z yang agak rata dan bukannya terus pada jejari sudut.
Ini menjadikan jalur rata sesuai untuk ditebuk sebelum ia memasuki stesen pembentukan.
Untuk barisan mesin pembentuk gulung purlin C/Z, prosesnya boleh diintegrasikan:
Decoiler Hidraulik → Meratakan → Pemakanan Servo → Penebukan Hidraulik → Pembentukan Gulungan C/Z → Pemotongan
Panjang purlin dan corak lubang yang berbeza kemudiannya boleh dimasukkan melalui sistem kawalan.
Oleh kerana lubang-lubang tersebut terletak terutamanya di dalam jaring, risiko herotan lubang tebuk boleh dikawal melalui reka bentuk bunga dan penjejakan jalur yang betul.
Ini jauh lebih praktikal daripada cuba memasukkan perkakas tebukan konvensional ke dalam bahagian C atau Z yang terbentuk sepenuhnya untuk setiap lubang sambungan.
Profil Pemasangan Solar Memerlukan Penilaian yang Lebih Teliti
Saluran pemasangan solar boleh memberikan cabaran kejuruteraan yang berbeza.
Banyak profil solar mengandungi:
- corak slot yang padat;
- bibir kembali ke dalam;
- jejari kecil;
- sarang yang agak sempit;
- operasi menumbuk yang kerap.
hubungan antara penebukan dalam pembentukan gulung dan pembentukan menjadi lebih penting.
Jika slot kekal dalam jaringan pusat yang rata sepanjang pembentukan, penebukan awal boleh memberikan produktiviti yang sangat baik.
Tetapi apabila ciri-ciri tebuk terletak berhampiran dengan selekoh atau di kawasan yang mengalami ubah bentuk yang ketara, pereka bentuk perkakas gulung harus menilai bagaimana lubang akan berubah melalui setiap stesen pembentukan.
Ini adalah salah satu sebab mengapa lukisan produk harus dibekalkan sebelum mesin pembentuk gulungan rangka pelekap solar dimuktamadkan.
Rak Penyimpanan Tegak: Kekerapan Tebukan Mengubah Reka Bentuk Garisan
Rak tegak selalunya mengandungi corak tebukan yang sangat padat dan berulang.
Oleh itu, cabarannya bukan sekadar ketepatan lubang. Ia adalah kapasiti tebukan.
Jika profil memerlukan beberapa lubang setiap pic pendek, mesin tebuk mungkin perlu mengitar berkali-kali untuk setiap meter bahan.
Kilang pembentuk gulung rak dan rak yang berkemampuan 20 m/min tidak secara automatik bermakna keseluruhan barisan pengeluaran boleh menghasilkan profil berlubang secara berterusan pada 20 m/min.
Operasi penebukan mungkin menjadi kesesakan pengeluaran.
Pilihan kejuruteraan boleh merangkumi:
- acuan penebuk berbilang lubang;
- pelbagai stesen penebuk;
- mesin tekan berkelajuan tinggi;
- jujukan suapan servo yang dioptimumkan;
- kawalan gelung antara penebukan dan pembentukan;
- penyelesaian tebukan terbang atau berterusan untuk corak yang sesuai.
Oleh itu, apabila membandingkan pembekal, pembeli harus bertanya tentang kelajuan pengeluaran berkesan dengan corak lubang yang diperlukan, bukan sahaja kelajuan pembentukan maksimum kilang.
Pengeluaran Dulang Kabel Memperkenalkan Pembolehubah Lain
Dulang kabel berlubang boleh memerlukan beratus-ratus bukaan dalam jarak yang agak pendek.
Untuk aplikasi ini, penebukan mungkin mendominasi keseluruhan seni bina garisan.
Penyelesaian pengeluaran yang lengkap boleh menggabungkan penyahkodan, perataan, penyuapan servo, penebukan berkapasiti tinggi, pembentukan gulungan dan pemotongan.
Bergantung pada corak perforasi dan sasaran pengeluaran, penebuk hidraulik konvensional mungkin tidak memberikan daya pemprosesan yang mencukupi.
Inilah sebabnya mengapa hanya menyatakan "kelajuan pembentukan gulung 20 m/min" boleh mengelirukan.
Soalan yang betul ialah:
Berapa banyak profil berlubang siap yang boleh oleh barisan pembentukan gulung dulang kabel setiap minit atau setiap syif?
Itulah nombor yang penting bagi kilang itu.
Bilakah Pasca-Penebukan Perlu Dipertimbangkan?
Pembentukan gulung pasca-tebukan patut dipertimbangkan dengan serius apabila ketepatan lubang tidak dapat bertahan dengan pasti dalam proses pembentukan.
Situasi biasa termasuk:
- lubang yang sangat dekat dengan garis selekoh;
- lubang yang diletakkan pada permukaan yang terbentuk;
- toleransi pemasangan yang ketat dirujuk kepada profil akhir;
- keratan kompleks di mana ubah bentuk membujur mempengaruhi kedudukan pra-tebuk;
- lubang sekunder diperlukan selepas geometri profil ditetapkan.
Walau bagaimanapun, aksesibiliti mesti sentiasa diperiksa.
Lokasi pasca-tebukan yang diingini secara teknikal mungkin mustahil secara fizikal jika profil siap menghalang tebukan atau acuan daripada mencapai permukaan yang diperlukan.
Oleh itu, sistem tebukan pembentukan gulungan mesti dinilai dalam tiga dimensi.
Apakah Maklumat yang Perlu Diberikan oleh Pembeli?
Sebelum memilih konfigurasi penebuk, sediakan pembekal mesin dengan:
- lukisan profil lengkap;
- gred bahan dan kekuatan alah;
- ketebalan bahan minimum dan maksimum;
- lebar gegelung atau jalur;
- corak lubang dan alur yang lengkap;
- dimensi lubang-ke-bengkok;
- panjang produk siap;
- toleransi kedudukan lubang;
- toleransi panjang potongan;
- jumlah pengeluaran yang diperlukan.
Pembekal kemudiannya boleh menentukan sama ada pembentukan gulungan pra-tebukan, pembentukan gulungan pasca-tebukanatau kombinasi adalah sesuai.
Hanya menghantar keratan rentas profil tanpa lukisan tebukan tidak mencukupi untuk cadangan barisan pengeluaran yang boleh dipercayai.
Jangan Anggap Menumbuk Sebagai Aksesori
Bagi kebanyakan profil struktur moden, penebukan merupakan salah satu proses penentu bagi barisan pembentukan gulungan yang lengkap.
Ia mempengaruhi panjang mesin, logik kawalan, pemakanan servo, kelajuan pengeluaran, reka bentuk perkakas dan ketepatan profil akhir.
Pra-penebukan kekal sangat berkesan untuk banyak produk bervolum tinggi kerana penebukan jalur rata menawarkan aksesibiliti yang baik dan perkakasan yang cekap. Pasca-penebukan menjadi berharga apabila geometri profil akhir mesti menentukan kedudukan lubang atau apabila pembentukan berikutnya akan menyebabkan herotan yang tidak boleh diterima.
Oleh itu, penyelesaian terbaik ditentukan oleh produk—bukannya oleh konfigurasi mesin standard.
Apabila menilai penebukan dalam pembentukan gulung, pembeli harus mempertimbangkan keseluruhan urutan pembuatan:
bahan → meratakan → memberi makan → menumbuk → membentuk → memotong → toleransi siap.
Pendekatan peringkat proses itu menghasilkan spesifikasi mesin yang jauh lebih andal daripada membandingkan berat tekan atau kelajuan talian yang diiklankan sahaja.
Soalan Lazim
Adakah pra-tebukan atau pasca-tebukan lebih tepat dalam pembentukan gulung? ›
Penebukan selepas pemotongan boleh menghapuskan ubah bentuk yang disebabkan oleh pembentukan berikutnya, tetapi itu tidak secara automatik menjadikan proses lengkap lebih tepat. Penebukan sebelum pemotongan yang digabungkan dengan penyuapan servo yang tepat dan perkakas gulung yang direka bentuk dengan betul boleh mencapai kebolehulangan yang sangat baik apabila lubang terletak di kawasan profil yang sesuai.
Bolehkah lubang yang telah ditebuk terlebih dahulu berubah bentuk semasa pembentukan gulungan? ›
Ya. Lubang yang berhampiran dengan garis selekoh boleh mengalami ubah bentuk apabila bahan di sekeliling terbentuk secara progresif. Panduan reka bentuk industri mengesyorkan agar lubang dan takuk diletakkan jauh dari zon selekoh apabila boleh.
Apakah yang mengawal ketepatan kedudukan lubang pada garisan pembentukan gulung? ›
Ketepatan suapan servo, gelinciran jalur, perkakasan tebuk, pengukuran pengekod, terikan teraruh pembentukan dan penyegerakan pemotongan semuanya boleh mempengaruhi kedudukan lubang akhir.
Adakah penambahan tebukan mengurangkan kelajuan talian pembentukan gulung? ›
Ia boleh. Kadar pengeluaran berkesan ditentukan oleh operasi paling perlahan dalam barisan lengkap. Profil dengan corak perforasi yang padat mungkin dihadkan oleh masa kitaran penebuk dan bukannya kelajuan kilang pembentukan.
Bolehkah satu barisan pembentukan gulung menggunakan kedua-dua pra-tebukan dan pasca-tebukan? ›
Ya. Untuk profil yang kompleks, ciri-ciri yang berbeza boleh dihasilkan pada peringkat yang berbeza apabila dibenarkan oleh geometri, toleransi dan keperluan pengeluaran.
