
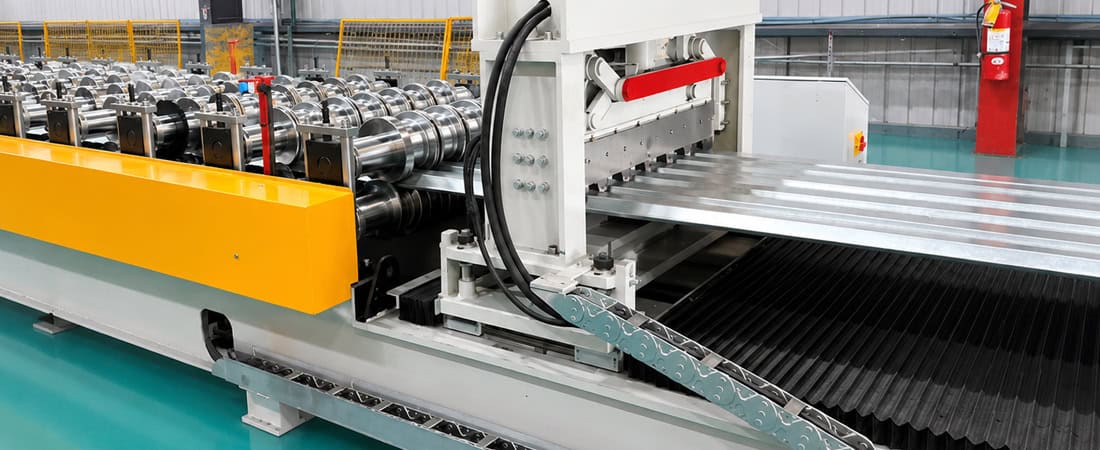
Bagaimana Penyegerakan Potongan Terbang Mempengaruhi Kepersegian Hujung Potongan dalam Garisan Dek Lantai Lebar
Bagaimana Penyegerakan Potongan Terbang Mempengaruhi Kepersegian Hujung Potongan dalam Garisan Dek Lantai Lebar
Dalam garisan pembentukan gulung dek lantai yang lebar, pemotongan terbang (dek lantai penyegerakan potongan terbang) selalunya merupakan langkah proses terakhir sebelum penyusunan—namun di sini juga masalah kualiti hujung potong menjadi ketara. Hujung bersudut, tepi bergerigi dan panjang yang tidak konsisten biasanya dipersalahkan pada perkakas ricih, tetapi dalam banyak kes, punca utama terletak di hulu dalam logik penyegerakan. Apabila pengangkutan potongan terbang gagal sepadan dengan kelajuan garisan pada saat penglibatan acuan, profil mengalami daya paksi yang tidak disengajakan yang memesongkan geometri potongan.
Gambaran Keseluruhan Artikel
Rantaian penyegerakan antara pembentukan dan pemotongan
Pemotongan terbang mesti menjejaki jalur yang bergerak semasa pemotongan supaya halaju bilah sama dengan kelajuan talian pada saat sentuhan. Ini memerlukan rantai kawalan yang diselaraskan yang melibatkan pemacu utama talian pembentukan gulung, kedudukan jalur pengukur pengekod atau penyelesai, pengawal gerakan yang mengira kedudukan pengangkutan dan motor servo yang memacu pengangkutan. Sebarang lag atau overshoot dalam rantai ini menghasilkan perbezaan halaju relatif antara acuan dan jalur.
Pada profil dek lantai yang lebar—biasanya 600 mm hingga 1200 mm pada lebar yang dibangunkan—kesan ketidakpadanan halaju akan diperkuatkan. Ralat kelajuan 1% pada jalur sempit boleh menghasilkan sisihan tepi yang hampir tidak kelihatan. Pada profil yang lebar, ralat yang sama diagihkan secara tidak sekata merentasi bahagian, menyebabkan hujung potongan condong. Acuan juga boleh menarik atau menolak jalur secara lateral, memperkenalkan sudut ricih yang kekal selepas potongan selesai.
Atas sebab ini, dek lantai penyegerakan potongan terbang bukanlah persoalan perkakasan semata-mata. Ia adalah persoalan kawalan dan penjejakan mekanikal. Sebelum melaraskan kelegaan bilah atau penjajaran acuan, kelakuan penyegerakan pengangkutan mesti disahkan di bawah keadaan kelajuan pengeluaran.
Apa yang berlaku apabila penyegerakan hanyut
Apabila pengangkut tertinggal di belakang jalur, bilah acuan akan bersentuhan dengan profil pada titik di belakang garis tengah. Bahagian tepi potongan yang tertinggal mengalami daya ricih yang lebih tinggi kerana bilah memotong secara berkesan sambil nyahpecutan relatif terhadap bahan. Ini menghasilkan gerigi yang kelihatan pada satu sisi dan lubang yang sedikit memanjang pada jalur berhampiran garisan pemotongan. Kepersegi hujung pemotongan terjejas, dan ketegangan jalur juga boleh menyebabkan hujung hadapan profil terangkat dari acuan bawah.
Apabila kereta memecut di hadapan jalur, perkara sebaliknya berlaku. Bilah menghentam profil sedikit di hadapan tengah, menolak bahan ke hadapan. Ini boleh menyebabkan hujung potongan yang tertinggal ditarik ke atas, mewujudkan cangkuk atau lengkungan pada hujung potongan. Dalam kes yang teruk, acuan mungkin tersangkut pada tepi profil, menghasilkan koyakan yang compang-camping dan bukannya ricih yang bersih.
Ralat segerak ini juga menjejaskan ketepatan panjang potongan dek lantai. Oleh kerana kedudukan pengangkutan pada saat pemotongan bergantung pada kiraan pengekod terkumpul, sebarang lag atau overshoot dalam gelung servo akan mengalihkan kedudukan pemotongan di sepanjang jalur. Kesan kepersegi potongan terbang biasanya konsisten pada kelajuan talian tetap, tetapi menjadi lebih ketara apabila talian memecut atau menyahpecut untuk perubahan gegelung atau peralihan profil. Jika sistem kawalan tidak mengimbangi jisim pengangkutan dan perubahan geseran, panjang potongan hanyut sebanyak beberapa milimeter ke atas gegelung penuh.
Daya pengapit dan interaksinya dengan pengangkutan
Sistem pengapit pada pemotongan terbang sering diabaikan semasa mendiagnosis masalah kepersegian. Pengapit memegang profil pada acuan bawah semasa pemotongan untuk mengelakkan pergerakan sisi. Pada profil dek lantai yang lebar, daya pengapit mesti cukup tinggi untuk menahan daya tindak balas ricih, tetapi tidak terlalu tinggi sehingga mengubah bentuk bahagian profil.
Jika daya pengapit tidak sekata merentasi lebar—contohnya, lebih kuat di satu sisi—profil boleh berputar sedikit di sekitar acuan bawah semasa pemotongan. Putaran ini dipindahkan ke hujung potong sebagai condong. Selain itu, jika pengapit terlibat sebelum pengangkutan mencapai penyegerakan yang sempurna, ia menghantar sebarang ralat halaju baki terus ke jalur, menghasilkan tegasan tegangan setempat yang mempengaruhi ubah bentuk hujung potong.
Pemasaan pengapit relatif terhadap pengaktifan acuan juga penting. Jika pengapit terlibat terlalu awal, ia boleh memesongkan jalur terapung antara stesen pembentukan terakhir dan pemotongan. Jika ia terlibat terlalu lewat, jalur boleh beralih semasa peringkat awal ricih. Pada garisan dengan pelinciran automatik atau pengapit hidraulik, kelewatan pengaktifan sering berubah dengan suhu minyak, yang menjelaskan mengapa ubah bentuk hujung potong kadangkala kelihatan lebih teruk pada permulaan syif atau selepas tempoh terbiar yang lama.
Maklum balas pengekod dan penyegerakan kelajuan talian
Resolusi dan penempatan pengekod menentukan sejauh mana sistem kawalan boleh mengira kedudukan jalur dengan tepat. Pengekod resolusi rendah pada garisan pembentukan tidak dapat memberikan maklum balas yang mencukupi untuk penyegerakan pengangkutan yang tepat pada profil lebar. Dalam praktiknya, ini muncul sebagai variasi panjang potongan berkala yang mengulangi setiap kiraan pengekod, bukannya serakan rawak.
Haus atau gelinciran pengekod pada roda pengukur juga menyerupai masalah penyegerakan. Jika diameter roda berubah disebabkan oleh haus atau pengumpulan serpihan, panjang jalur yang dikira menjadi salah. Pengangkut mungkin kelihatan menjejaki dengan baik, tetapi kedudukan pemotongan sebenar berubah. Inilah sebabnya mengapa log akhir anjakan sering menunjukkan peningkatan secara beransur-ansur dalam ralat panjang pemotongan selama beberapa minggu, diikuti dengan peningkatan secara tiba-tiba selepas penyelenggaraan pengekod.
Penyegerakan kelajuan talian adalah sama pentingnya semasa pecutan dan nyahpecutan. Kebanyakan pemotongan terbang beroperasi dalam mod kitaran: pengangkutan memecut untuk menyamai kelajuan talian, melibatkan acuan, memotong, kemudian kembali ke kedudukan asal. Fasa kritikal ialah tanjakan pecutan. Jika penalaan servo terlalu agresif, pengangkutan melebihi kelajuan talian dan berayun sebentar sebelum mendap. Ayunan ini, walaupun hanya beberapa milisaat, boleh menyebabkan acuan bersentuhan dengan jalur pada halaju yang sedikit berbeza daripada yang dimaksudkan. Hasilnya ialah tepi yang mengkilat di satu sisi dan ricih kasar di sisi yang lain.
Rangka kerja diagnostik untuk jurutera pengeluaran
Apabila hujung potongan tidak segi empat sama atau panjangnya tidak konsisten, langkah pertama adalah untuk mengasingkan ralat kawalan daripada haus mekanikal. Urutan diagnostik praktikal ialah:
- Semak variasi kelajuan talian: Rekodkan kelajuan talian pembentukan gulung sebenar semasa kitaran pengeluaran penuh. Jika kelajuan berubah-ubah lebih daripada beberapa peratus, pemotongan tidak boleh disegerakkan dengan andal tanpa mengira prestasi kawalannya.
- Bandingkan panjang potongan merentasi lebar jalur: Ukur jarak dari tepi hadapan profil ke garisan potongan pada beberapa kedudukan sisi. Perbezaan yang konsisten dari satu sisi ke sisi yang lain menunjukkan kecondongan pengangkutan atau pengapit yang tidak sekata.
- Perhatikan corak tepi potong: Jika gerigi muncul pada sisi potongan yang sama merentasi pelbagai gegelung, pengangkutan sentiasa ketinggalan atau mendahului. Jika corak berubah sekejap-sekejap, puncanya mungkin terdapat pada gelung servo atau maklum balas pengekod.
- Periksa tanda sentuhan acuan: Acuan baharu atau yang baru digiling harus menunjukkan corak ricih yang seragam. Haus yang tidak sekata pada satu sisi menunjukkan pengangkutan tidak sejajar dengan jalur semasa pemotongan.
- Pantau arus servo pengangkutan: Arus servo yang luar biasa tinggi semasa fasa pengesanan menunjukkan geseran berlebihan, mungkin disebabkan oleh panduan yang haus atau rel yang tidak sejajar. Ini meningkatkan lag antara arahan dan kedudukan pengangkutan sebenar.
Rangka kerja ini membantu mengelakkan perubahan perkakas yang tidak perlu. Berdasarkan pengalaman pentauliahan kami, peratusan ketara masalah acuan pada garisan dek lantai sebenarnya merupakan isu penyegerakan atau pengapitan. Menggantikan atau mengisar semula acuan semasa gelung servo pengangkutan ditala dengan salah tidak akan menyelesaikan kecacatan tersebut.
Bagi pembentukan gulungan ricih terbang servo , parameter penalaan servo—gandaan berkadar, masa kamiran dan pampasan suapan hadapan—mesti disahkan pada kelajuan operasi. Penalaan yang dilakukan pada kelajuan rendah tidak dipindahkan kepada pengeluaran berkelajuan tinggi kerana inersia pengangkutan dan geseran bertindak secara berbeza. Sistem yang ditala dengan baik akan mengekalkan sisihan panjang potongan dalam jalur sempit, tanpa kecondongan sudut yang kelihatan pada hujung potongan.
Strategi pembetulan dan pertukaran kejuruteraan
Jika gelung kawalan disahkan sebagai punca masalah, tindakan pembetulan termasuk meningkatkan resolusi pengekod, menambah baik sentuhan roda pengukur atau menambah pampasan suapan hadapan berdasarkan pecutan talian. Pada sistem lama, menggantikan penyelesai dengan pengekod resolusi tinggi selalunya menghapuskan ralat panjang potongan berkala.
Pembetulan mekanikal melibatkan pelarasan penjajaran rel pengangkutan, penggantian panduan linear yang haus dan memastikan silinder pengapit mengenakan daya yang sekata merentasi lebar acuan. Pertukaran di sini ialah toleransi mekanikal yang lebih ketat meningkatkan kos mesin dan keperluan penyelenggaraan. Pengurus pengeluaran mesti memutuskan sama ada kualiti hujung potong yang diperlukan oleh operasi hiliran—seperti panel dek lantai yang saling mengunci atau kimpalan tepi—mewajarkan ketepatan tambahan.
Satu lagi pendekatan praktikal adalah untuk mengurangkan kelajuan talian semasa pemotongan. Memperlahankan talian dari 40 m/min kepada 25 m/min, sebagai contoh, mengurangkan permintaan pecutan pada pengangkutan dengan ketara dan memberi gelung servo lebih banyak masa untuk stabil. Penaltinya ialah daya pemprosesan yang lebih rendah, tetapi untuk banyak aplikasi dek lantai, pertukaran ini boleh diterima apabila kualiti pemotongan adalah yang paling penting.
Perlu diingatkan bahawa geometri profil itu sendiri mempengaruhi sensitiviti penyegerakan. Profil lebar dengan rusuk tinggi atau kerutan dalam mempunyai kekakuan lenturan yang lebih tinggi dalam arah menegak, yang menjadikannya lebih mudah berpusing semasa pemotongan jika pengangkutan tidak sejajar dengan sempurna. Ini adalah kekangan reka bentuk yang mesti diterima dan diuruskan oleh jurutera pengeluaran melalui pelarasan mesin dan bukannya dihapuskan sepenuhnya.
Dalam praktiknya, pendekatan pragmatik menggabungkan pengesahan gelung kawalan, pemeriksaan haus mekanikal dan pelarasan parameter pengapit. Matlamatnya bukanlah untuk mencapai penyegerakan yang sempurna secara teorinya, tetapi untuk memastikan bahawa ralat baki berada dalam julat yang boleh diterima untuk produk dek lantai tertentu.
Akhirnya, memahami interaksi antara kelajuan talian, pecutan pengangkutan, maklum balas pengekod, daya pengapit dan pengaktifan acuan adalah kunci untuk menyelesaikan masalah kepersegi hujung potong. Pasukan pengeluaran yang mengikuti laluan diagnostik yang sistematik mengelakkan percubaan dan kesilapan yang mahal dan mengekalkan kualiti output yang konsisten merentasi syif pengeluaran.
Soalan Lazim
Semasa menilai barisan pembentukan gulungan dek lantai, spesifikasi apakah yang harus kami minta untuk memastikan potongan terbang dapat mengekalkan kepersegi hujung potong pada kelajuan pengeluaran sasaran kami? ›
Selain penarafan kelajuan talian asas, minta kadar pecutan dan nyahpecutan pengangkutan maksimum yang dinyatakan dalam m/s², bukan hanya kelajuan pengesanan keadaan mantap. Ini memberitahu anda sama ada sistem servo boleh mengendalikan beban dinamik untuk melibatkan dan memotong profil yang luas. Tanya juga resolusi pengekod pada roda pengukur (denyut per meter) dan sama ada sistem kawalan menggunakan pampasan suapan hadapan berdasarkan pecutan talian. Untuk profil dek lantai yang luas (lebar yang dibangunkan 600-1200 mm), minimum 5000 denyut per meter disyorkan untuk mencapai panjang potongan yang konsisten. Akhir sekali, minta jalur toleransi panjang potongan yang didokumenkan pada kedua-dua kelajuan operasi minimum dan maksimum, bukan hanya pada satu kelajuan nominal, kerana ralat penyegerakan biasanya meningkat pada kelajuan yang lebih tinggi.
Barisan dek lantai sedia ada kami menghasilkan hujung potongan yang berbentuk segi empat sama pada kelajuan rendah tetapi menjadi condong apabila kami meningkatkan pengeluaran kepada 35 m/min. Apakah punca mekanikal yang paling mungkin perlu kami periksa sebelum menganggap penalaan servo salah? ›
Pada kelajuan yang lebih tinggi, pematuhan mekanikal dan geseran menjadi lebih ketara. Periksa panduan linear pembawa untuk haus atau pelinciran yang tidak sekata—selalunya laluan peredaran semula bola membentuk bintik-bintik rata pada frekuensi tinggi. Periksa gandingan antara motor servo dan takal pemacu pembawa untuk tindak balas; pada kelajuan rendah, tindak balas mungkin diserap oleh kekakuan sistem, tetapi pada kelajuan tinggi ia menjelma sebagai riak halaju pada titik pemotongan. Selain itu, sahkan bahawa pelekap silinder pengapit tidak melentur di bawah daya ricih yang lebih tinggi yang dihasilkan pada kelajuan. Gunakan penunjuk dail pada acuan bawah untuk mengukur pesongan menegak semasa ujian pemotongan pada 35 m/min. Jika pesongan melebihi 0.05 mm, ketegaran bingkai tidak mencukupi, yang akan menyebabkan acuan terbuka sedikit pada satu sisi, mewujudkan kecondongan yang tidak dapat dibetulkan oleh penalaan servo.
Kami sedang membandingkan dua reka bentuk pemotongan terbang: satu dengan acuan tetap dan pengangkutan bergerak, dan satu lagi dengan ricih dram berputar. Reka bentuk yang manakah lebih baik untuk mengekalkan kepersegi hujung pemotongan pada profil dek lantai lebar dengan rusuk tinggi? ›
Untuk profil lebar dengan rusuk tinggi atau beralun dalam, ricih dram berputar secara amnya menawarkan kepersegi hujung potong yang lebih baik kerana laluan bilah merupakan putaran berterusan yang sepadan dengan halaju jalur sepanjang arka pemotongan, bukan hanya pada satu ketika. Ini menghapuskan fasa pecutan/nyahpecutan yang mesti dilalui oleh gerabak salingan. Walau bagaimanapun, ricih dram memerlukan profil mempunyai keratan rentas yang konsisten untuk dimuatkan melalui acuan berputar, yang boleh menjadi terhad untuk profil dengan rusuk yang sangat tinggi. Reka bentuk gerabak bergerak lebih fleksibel, tetapi sistem penyegerakan anda mesti mampu mengekalkan halaju dalam lingkungan 0.1% daripada kelajuan talian semasa keseluruhan tetingkap penglibatan acuan (biasanya 20-50 ms). Jika pengeluaran anda didominasi oleh profil rata atau rusuk rendah, ricih dram adalah pelaburan yang lebih baik. Jika anda menjalankan profil campuran, reka bentuk gerabak dengan pengekod resolusi tinggi dan bingkai tegar adalah pilihan praktikal.
Barisan dek lantai kami telah menghasilkan kepersegian hujung pemotongan yang semakin teruk sejak tiga bulan lalu, walaupun kami tidak mengubah tetapan perkakas atau kelajuan. Apakah item penyelenggaraan yang paling mungkin rosak? ›
Punca yang paling mungkin ialah roda pengukur pengekod pada jalur. Selama tiga bulan operasi berterusan, permukaan roda getah atau uretana boleh haus, mengurangkan diameternya dengan berkesan dan menyebabkan sistem kawalan memandang rendah panjang jalur. Ini menghasilkan ralat kedudukan pemotongan yang terkumpul secara perlahan yang kelihatan seperti hanyutan penyegerakan. Selain itu, periksa habuk logam yang terkumpul pada aci atau gandingan pengekod—ini menambah rintangan dan boleh menyebabkan lag sekejap-sekejap. Satu lagi isu biasa ialah keadaan pengelap rel panduan pengangkutan; jika ia haus, zarah logam halus daripada jalur boleh memasuki sistem panduan, meningkatkan geseran dan menyebabkan motor servo menarik arus yang lebih tinggi, yang membawa kepada pengurangan haba dan penjejakan yang tidak konsisten. Jadualkan penentukuran bulanan roda pengukur menggunakan jalur ujian yang diketahui panjangnya, dan gantikan roda apabila diameternya telah haus lebih daripada 0.5%.
Kami sedang merancang barisan baharu untuk profil dek lantai dengan lebar yang dibangunkan sebanyak 1200 mm. Apakah daya pengapit per unit panjang yang disyorkan untuk mengelakkan pergerakan jalur sisi semasa potongan terbang tanpa mengubah bentuk rusuk profil? ›
Untuk profil selebar 1200 mm, daya pengapit hendaklah diagihkan secara sama rata merentasi lebar penuh, dengan sasaran 8-12 kN setiap meter lebar profil. Ini bermakna anda memerlukan kira-kira 10-14 kN jumlah daya pengapit untuk profil 1200 mm. Walau bagaimanapun, parameter kritikal bukanlah jumlah daya tetapi taburan tekanan. Gunakan pengapit bersegmen dengan sel beban individu atau pad pegas untuk memastikan daya seragam merentasi lebar, terutamanya di tempat profil mempunyai rusuk. Jika rusuknya tinggi (melebihi 30 mm), pengapit mesti dibentuk agar sesuai dengan profil rusuk, jika tidak, daya akan tertumpu pada hujung rusuk dan bahagian rata dibiarkan tidak diapit, membolehkan pergerakan sisi. Sentiasa tentukan sistem pengapit dengan tekanan boleh laras setiap segmen—ini membolehkan anda memperhalusi taburan daya semasa pentauliahan agar sepadan dengan geometri profil sebenar.
Semasa penilaian garisan pembentukan gulung dek lantai, bagaimanakah kita harus mengesahkan bahawa potongan terbang akan mengekalkan ketepatan panjang potongan apabila garisan berubah kelajuan untuk jurang gegelung atau pada akhir larian? ›
Minta ujian prestasi yang merangkumi tanjakan kelajuan dari 0 ke maksimum dan kembali ke 0 dalam jarak dekat, mensimulasikan sambatan gegelung atau nyahpecutan akhir larian. Minta pembekal merekodkan sisihan panjang potongan semasa transien ini, bukan hanya pada keadaan stabil. Dalam ujian, ukur panjang potongan pada lima titik merentasi lebar jalur untuk setiap potongan semasa tanjakan. Sisihan hendaklah kurang daripada ±1 mm. Sahkan juga bagaimana sistem kawalan mengendalikan fasa nyahpecutan—sesetengah sistem memotong beberapa profil terakhir dari kedudukan berhenti, yang memerlukan pendekatan penyegerakan yang sama sekali berbeza. Pembekal harus menyediakan tindak balas algoritma kawalan yang didokumenkan terhadap perubahan kelajuan, termasuk jangkaan masa lampau atau lag. Ujian ini lebih menunjukkan kualiti dunia sebenar daripada demonstrasi keadaan stabil.
Barisan dek lantai kami menjalankan pelbagai kedalaman profil dengan menukar penggelek. Adakah sistem penyegerakan pemotongan terbang perlu ditala semula apabila kami bertukar daripada profil rusuk 40 mm kepada profil rusuk 75 mm? ›
Ya, parameter penyegerakan harus disahkan semula selepas perubahan profil, walaupun sistem kawalan mempunyai pampasan automatik untuk ketebalan jalur. Sebabnya ialah profil rusuk yang lebih dalam mempunyai kekakuan lenturan yang jauh lebih tinggi, yang mengubah cara jalur berinteraksi dengan acuan pemotong dan pengangkutan. Semasa pemotongan, daya yang diperlukan untuk memotong profil meningkat, yang menghasilkan tork tindak balas yang lebih tinggi pada pengangkutan. Jika keuntungan suapan hadapan gelung servo ditala untuk profil cetek, profil yang lebih dalam boleh menyebabkan beban tork semasa fasa penglibatan, yang membawa kepada penurunan halaju seketika. Talian yang teguh akan mempunyai set parameter khusus profil yang disimpan dalam sistem kawalan yang dimuatkan secara automatik apabila profil dipilih. Semasa pentauliahan, pasukan anda harus meminta pemotongan pengesahan untuk setiap profil yang anda rancang untuk jalankan, mengukur kedua-dua segi empat sama hujung pemotongan dan sisihan panjang. Ini memastikan parameter yang disimpan adalah betul untuk campuran pengeluaran sebenar anda.
