

Ketidaktepatan Panjang dalam Mesin Pembentuk Gulungan — Punca dan Penyelesaian
Panjang pemotongan yang tepat merupakan salah satu petunjuk prestasi utama bagi mana-mana barisan pembentukan gulungan. Sama ada menghasilkan purlin C/Z, kepingan bumbung, dek lantai atau panel sandwic, sisihan beberapa milimeter pun setiap kepingan boleh mengakibatkan sisa kumulatif yang besar, masalah pemasangan atau kerja semula. Walaupun konfigurasi mesin berbeza, ketidaktepatan panjang dalam mesin pembentukan gulungan merupakan salah satu cabaran penyelesaian masalah yang paling biasa dihadapi merentasi pelbagai sistem pembentukan gulungan.
Di bawah ini kami membincangkan punca utama panjang pemotongan yang tidak tepat dan bagaimana ia muncul dalam pelbagai jenis mesin pembentuk gulung, berserta penyelesaian praktikal untuk setiap kes.
Isu & Penyelesaian Commono untuk Ketidaktepatan Panjang Semasa Pembentukan Gulungan.

Isi Kandungan
1. Gelinciran Pengekod atau Pemasangan yang Tidak Betul
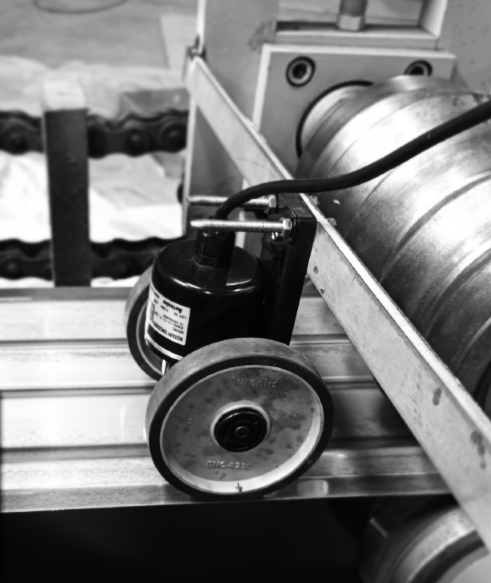
Mesin yang terjejas: Mesin pembentuk gulung panel bumbung, mesin pembentuk gulung dek lantai logam, barisan panel sandwic PU
Masalah:
Dalam kebanyakan talian pembentukan gulungan automatik, pengekod mengukur jarak pergerakan helaian untuk mencetuskan potongan pada panjang yang ditetapkan. Jika roda pengekod tergelincir pada helaian atau pendakap pelekap bergetar semasa operasi, pengekod akan menghantar denyutan yang tidak tepat, yang membawa kepada panjang potongan yang tidak konsisten — kadangkala terlalu panjang, kadangkala terlalu pendek.
Punca-punca tipikal:
- Roda pengekod tidak ditekan ketat pada helaian
- Minyak atau habuk terkumpul pada permukaan pengekod
- Ketidaksejajaran antara paksi pengekod dan arah pemakanan
- Pendakap longgar atau bergetar
Penyelesaian:
- Gunakan lengan pengekod berspring untuk memastikan tekanan sentuhan yang konsisten.
- Bersihkan roda pengekod dengan kerap, terutamanya apabila menggunakan kepingan tergalvani atau aluminium yang berminyak.
- Ketatkan atau kuatkan pendakap pelekap pengekod.
- Untuk kebolehpercayaan jangka panjang, pasang pengekod terus pada penggelek pemacu utama dan bukannya permukaan kepingan, bagi meminimumkan ralat gelinciran.
2. Variasi Kelajuan atau Nyahpecutan yang Tidak Konsisten Sebelum Memotong
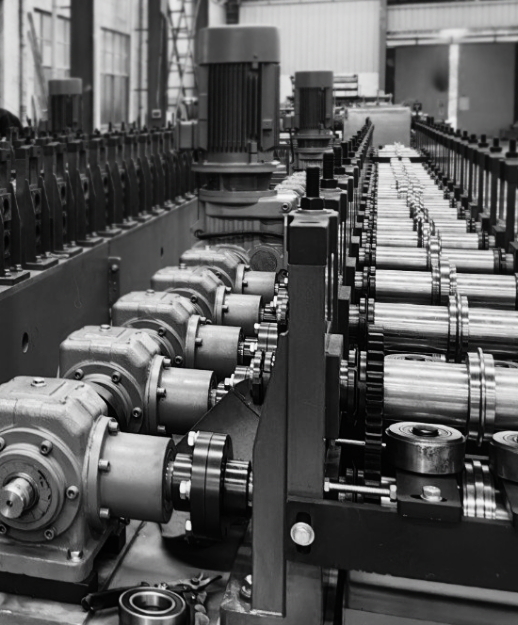
Mesin yang terjejas: Mesin pembentuk gulung purlin keluli, barisan jubin bumbung dan barisan panel berkelajuan tinggi automatik
Masalah:
Dalam banyak sistem pembentukan gulungan berkelajuan tinggi, mesin tidak berhenti sepenuhnya sebelum memotong — ia memotong dengan pantas. Penyegerakan yang tidak tepat antara kelajuan pembentukan gulungan, pergerakan ricih hidraulikdan pemasaan PLC sering menyebabkan masalah panjang lampau atau panjang lampau, terutamanya apabila talian memecut atau nyahpecut.
Punca-punca tipikal:
- Tetapan kelewatan nyahpecutan (masa kelewatan henti) yang salah
- Tindak balas injap hidraulik yang perlahan
- Kitaran imbasan PLC terlalu lama atau penentukuran masa yang salah
- Inersia yang berlebihan dalam motor pemacu menyebabkan bahan tersebut terlampau laju selepas isyarat berhenti
Penyelesaian:
- Kalibrasi semula masa “hentikan kelewatan” atau “potong kelewatan” mengikut lengkung nyahpecutan sebenar.
- Laraskan kelajuan ricih hidraulik dan pastikan injap solenoid cukup laju untuk pemotongan semasa operasi.
- Gunakan sistem motor servo untuk penyegerakan gerakan yang lebih baik semasa memotong pada kelajuan tinggi.
- Tambahkan mod ujian dalam PLC untuk mensimulasikan berbilang tetapan panjang dan mengukur sisihan pada kelajuan yang berbeza.
3. Gelinciran Bahan Semasa Pemberian Makanan

Mesin yang terjejas: Mesin pembentuk gulung rangka pintu, barisan mesin pembentuk gulung trek stud drywall, barisan saluran-C
Masalah:
Apabila penyuapan helaian tidak stabil — disebabkan oleh penggelek yang haus, tekanan yang tidak mencukupi atau penjajaran yang tidak betul — helaian mungkin tergelincir sedikit semasa pembentukan. Ini menjadikan pengekod mengira jarak yang lebih jauh daripada pergerakan helaian sebenar, mengakibatkan panjang produk yang lebih pendek.
Punca-punca tipikal:
- Penggelek panduan masuk tidak sejajar atau terlalu longgar
- Penggelek pemacu yang tercemar dengan minyak atau habuk
- Permukaan bahan terlalu licin (cth., aluminium bersalut warna)
- Tekanan pembentukan gulungan yang tidak mencukupi atau terlalu sedikit stesen pemacu
Penyelesaian:
- Selaraskan semula panduan masuk dan ketatkan penggelek jepit bawah.
- Tingkatkan tekanan pada beberapa penggelek pemacu pertama untuk meningkatkan kestabilan penyuapan.
- Untuk helaian yang sangat licin, sapukan lapisan getah anti-gelincir pada roda pengekod atau penggelek pemacu.
- Periksa kotak gear dan rantai untuk tindak balas yang mungkin menjejaskan pergerakan yang stabil.
4. Penentukuran Panjang yang Salah dalam PLC atau HMI
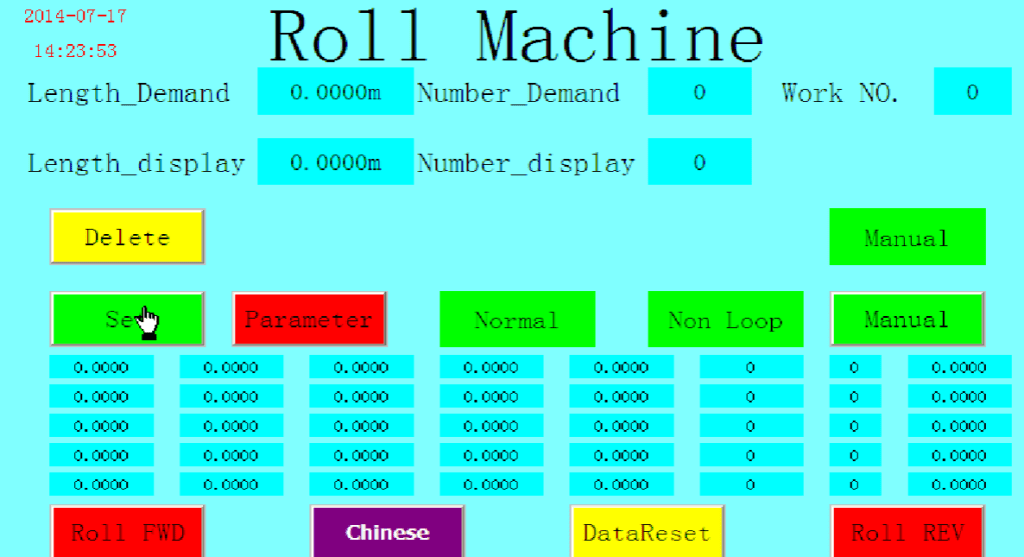
Mesin yang terjejas: Semua mesin pembentuk gulung seperti mesin pembentuk gulung dek, mesin pembentuk gulung purlin c/z dengan sistem kawalan automatik
Masalah:
Walaupun semua komponen mekanikal berfungsi dengan baik, sisihan panjang mungkin masih wujud jika pekali panjang PLC (bilangan denyutan pengekod setiap milimeter) tidak betul. Ini biasanya berlaku selepas penggantian pengekod, kemas kini perisian PLC atau perubahan diameter penggelek.
Punca-punca tipikal:
- Faktor penskalaan salah dimasukkan dalam HMI
- Resolusi pengekod (denyut/putaran) berbeza daripada persediaan asal
- Ralat pembundaran nilai PLC atau had integer dalam kod
Penyelesaian:
- Lakukan pengukuran sebenar: suap 1 m secara manual dan catatkan kiraan denyut pengekod untuk mengesahkan penskalaan.
- Kemas kini parameter “Pekali Panjang” dalam HMI dengan sewajarnya.
- Dalam sistem kawalan lanjutan, gunakan aritmetik titik apungan dan bukannya pengiraan berasaskan integer untuk meningkatkan ketepatan.
- Selepas penentukuran semula, uji berbilang panjang sasaran (cth., 1000 mm, 3000 mm, 6000 mm) untuk mengesahkan ketepatan linear.
5. Faktor Luaran: Suhu dan Ketegangan Gegelung Bahan

Mesin yang terjejas: Talian panel sandwic PU dan talian panel bumbung yang panjang
Masalah:
Pengembangan haba atau ketegangan berlebihan daripada uncoiler boleh meregangkan atau mengecilkan bahan secara halus, terutamanya apabila menghasilkan panel sepanjang lebih 10 m. Panjang pengekod yang diukur tidak lagi mewakili saiz fizikal sebenar selepas dilepaskan.
Penyelesaian:
- Kekalkan suhu bilik yang stabil semasa pengeluaran.
- Laraskan ketegangan brek uncoiler pada tahap sederhana — tidak terlalu ketat untuk meregangkan kepingan.
- Biarkan panel panjang berehat selepas dipotong sebelum mengukur untuk pemeriksaan akhir.
Pusat Pemeriksaan Akhir untuk Ketepatan Pemotongan yang Konsisten
Untuk memastikan mesin berjalan dalam julat ketepatan ±1 mm, pengendali harus memasukkan perkara berikut dalam rutin penyelenggaraan harian:
- Periksa tindak balas pengekod dan sistem hidraulik setiap minggu.
- Bersihkan penggelek dan roda pengekod setiap hari.
- Sahkan masa kelewatan PLC selepas setiap perubahan kelajuan pengeluaran.
- Uji satu bahagian standard semasa permulaan syif untuk mengesahkan ketepatan pemotongan.
Ketidaktepatan Panjang dalam Mesin Pembentuk Gulungan
Ketidaktepatan panjang mungkin kelihatan seperti masalah kecil, tetapi dalam pengeluaran pembentukan gulungan berterusan, ia boleh menyebabkan sisa kumulatif yang besar dan ketidaksejajaran pemasangan. Dengan mengenal pasti sama ada punca utamanya terletak pada maklum balas pengekod, penyegerakan gerakan, kestabilan suapan atau penentukuran perisian, pengendali boleh mengembalikan sistem kepada ketepatan dengan cepat.
Sama ada mesin pembentuk gulung panel bumbung, talian purlin C/Z, mesin bingkai pintuatau talian panel sandwic PU, prinsip penyelesaian masalah ini kekal konsisten — pengukuran yang tepat, gerakan yang disegerakkan dan penyuapan yang stabil adalah asas untuk pemotongan yang tepat dan pengeluaran yang lancar.
Soalan Lazim
Berapakah kos untuk menyelesaikan masalah ketidaktepatan panjang pada mesin pembentuk gulung? ›
Kos bergantung sepenuhnya kepada punca utama. Pembaikan mudah seperti membersihkan roda pengekod atau mengetatkan pendakap hanya memerlukan kos buruh. Menggantikan pengekod yang haus atau mengukuhkan pendakap pelekap agak murah. Kos yang lebih tinggi timbul jika masalah tersebut memerlukan penaiktarafan kepada sistem motor servo atau menggantikan penggelek pemacu. Kami mengesyorkan semakan diagnostik terlebih dahulu, kerana penyelesaiannya mungkin semudah menentukur semula parameter PLC.
Bolehkah variasi ketebalan bahan mempengaruhi ketepatan panjang pemotongan? ›
Ya, variasi ketebalan bahan boleh menyumbang kepada ketidaktepatan panjang. Bahan yang lebih tebal boleh menyebabkan lebih banyak rintangan semasa penyuapan, berpotensi menyebabkan gelinciran atau kelajuan yang tidak konsisten. Bahan yang lebih nipis mungkin tidak mengekalkan sentuhan yang konsisten dengan roda pengekod. Jika ketebalan bahan berbeza dengan ketara dari gegelung ke gegelung, anda mungkin perlu melaraskan tekanan gulungan atau pemasangan pengekod untuk mengekalkan pengukuran yang tepat.
Bagaimanakah saya tahu jika masalah panjang badan saya disebabkan oleh masalah mekanikal atau perisian? ›
Langkah diagnostik yang mudah adalah dengan menjalankan mesin tanpa memotong dan menandakan helaian secara manual pada jarak yang ditetapkan, kemudian bandingkan ini dengan panjang yang dikira oleh PLC. Jika jarak fizikal sepadan dengan bacaan PLC, masalahnya mungkin terletak pada pemasaan proses pemotongan, seperti kelewatan ricih hidraulik. Jika jarak fizikal berbeza, masalahnya mungkin mekanikal, seperti gelinciran pengekod atau masalah penyuapan.
Adakah penyelesaian untuk ketidaktepatan panjang berbeza antara garis purlin C mudah dan garis panel bumbung berkelajuan tinggi? ›
Ya, keutamaan pemeriksaan mungkin berbeza. Pada garisan purlin atau trek stud C yang lebih perlahan, suspek utama adalah masalah pemakanan mekanikal, gelinciran bahan dan penjajaran pengekod asas. Pada garisan panel bumbung berkelajuan tinggi, yang sering memotong dengan pantas, tumpuan utama beralih kepada penyegerakan antara pemasaan PLC, kelajuan garisan dan daya tindak balas sistem ricih hidraulik atau servo untuk kawalan gerakan yang tepat.
Mesin saya memotong secara konsisten panjang atau secara konsisten pendek. Apakah punca yang paling mungkin? ›
Ralat yang konsisten merentasi semua panjang potongan biasanya menunjukkan isu penentukuran dan bukannya gelinciran mekanikal yang sekejap-sekejap. Ini selalunya merupakan tanda bahawa pekali denyut-per-milimeter pengekod tidak betul dalam PLC atau HMI. Anda harus melakukan ujian suapan manual, mengukur jarak sebenar dan melaraskan pekali panjang. Jika ralat bertambah dengan potongan yang lebih panjang, ia juga mungkin berkaitan dengan regangan bahan di bawah tegangan.
Adakah jenis bahan (contohnya, keluli tergalvani berbanding aluminium bersalut warna) menjadikannya lebih sukar untuk mengekalkan ketepatan pemotongan? ›
Ya, permukaan bahan boleh menjejaskan pengukuran. Bahan dengan permukaan yang licin, bersalut warna atau berminyak lebih mudah tergelincir terhadap penggelek pemacu dan roda pengekod, yang mengakibatkan kiraan denyutan yang tidak tepat. Dalam kes sedemikian, artikel ini mengesyorkan agar lengan pengekod berpegas mengenakan tekanan yang konsisten dan mengenakan permukaan anti-gelincir pada penggelek pemacu untuk mengekalkan suapan yang stabil bagi pengukuran panjang yang tepat.
Apakah penyelenggaraan rutin yang boleh saya lakukan setiap hari untuk mengelakkan masalah ketidaktepatan panjang? ›
Penyelenggaraan pencegahan adalah kunci untuk mengekalkan toleransi ±1 mm. Ini termasuk membersihkan roda pengekod dan semua penggelek pemacu dan panduan setiap hari untuk mengelakkan pengumpulan habuk dan minyak, yang boleh menyebabkan gelinciran. Adalah juga penting untuk memeriksa pendakap pelekap pengekod untuk kelonggaran dan mengesahkan bahawa semua pemasaan adalah betul selepas sebarang perubahan dalam kelajuan pengeluaran. Menguji satu bahagian standard pada permulaan setiap syif adalah cara terbaik untuk memastikan ketepatan sebelum pengeluaran penuh.
