
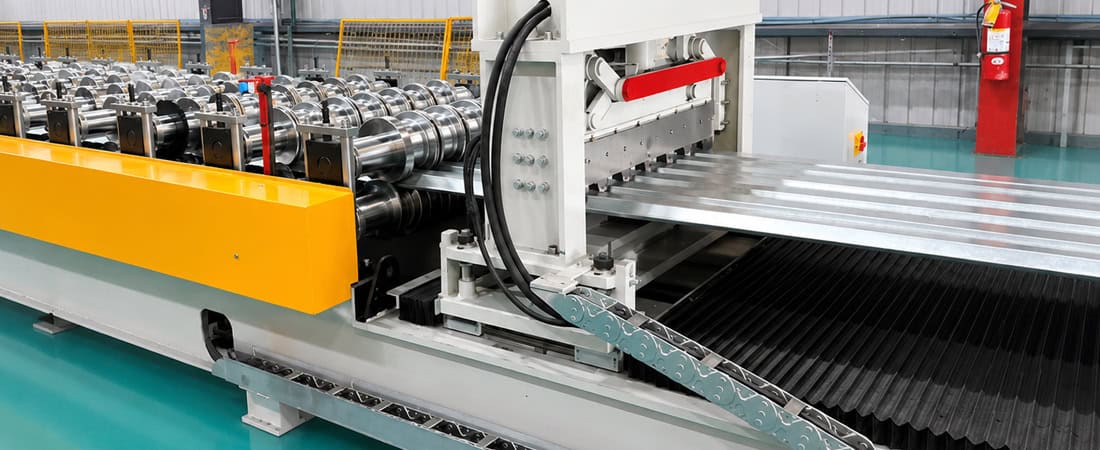
كيف يؤثر تزامن القطع الطائر على استقامة نهايات القطع في خطوط سطح الأرضية العريضة
كيف يؤثر تزامن القطع الطائر على استقامة نهايات القطع في خطوط سطح الأرضية العريضة
في خطوط تشكيل الألواح بالدرفلة ذات الأرضية العريضة، غالبًا ما تكون عملية القطع الطائر (القطع الطائر المتزامن مع أرضية الدرفلة) هي الخطوة الأخيرة قبل التجميع، ومع ذلك، فهي أيضًا المرحلة التي تظهر فيها مشاكل جودة نهايات القطع. تُعزى النهايات المائلة والحواف الخشنة والأطوال غير المتناسقة عادةً إلى أدوات القص، ولكن في كثير من الحالات يكمن السبب الجذري في منطق التزامن. عندما لا تتوافق سرعة عربة القطع الطائر مع سرعة الخط لحظة تلامس القالب، يتعرض المقطع الجانبي لقوى محورية غير مقصودة تشوه هندسة القطع.
نظرة عامة على المقالة
سلسلة التزامن بين التشكيل والقطع
يجب أن يتتبع قاطع القطع الطائر الشريط المتحرك أثناء القطع بحيث تتساوى سرعة الشفرة مع سرعة الخط لحظة التلامس. يتطلب ذلك سلسلة تحكم منسقة تشمل المحرك الرئيسي لخط تشكيل اللفائف، وجهاز تشفير أو محلل لقياس موضع الشريط، ووحدة تحكم في الحركة لحساب موضع العربة، ومحرك مؤازر لتحريك العربة. أي تأخير أو تجاوز في هذه السلسلة يُحدث فرقًا في السرعة النسبية بين القالب والشريط.
في قطاعات أرضيات الأسوار العريضة - التي يتراوح عرضها عادةً بين 600 و1200 مم - يتفاقم تأثير عدم تطابق السرعة. قد يؤدي خطأ في السرعة بنسبة 1% على شريط ضيق إلى انحراف طفيف في الحافة بالكاد يُرى. أما في القطاعات العريضة، فيتوزع الخطأ نفسه بشكل غير متساوٍ عبر المقطع، مما يتسبب في انحراف طرف القطع. وقد يقوم القالب أيضًا بسحب الشريط أو دفعه جانبيًا، مما يُحدث زاوية قص تبقى بعد اكتمال القطع.
لهذا السبب، سطح أرضية القطع المتزامنة في آلة القطع الطائرة مسألة تتعلق بالأدوات في المقام الأول، بل هي مسألة تحكم وتتبع ميكانيكي. قبل ضبط خلوص الشفرة أو محاذاة القالب، يجب التحقق من سلوك التزامن للعربة في ظل ظروف سرعة الإنتاج.
ماذا يحدث عندما ينحرف التزامن؟
عندما تتأخر العربة عن الشريط، تلامس شفرة القالب المقطع الجانبي عند نقطة خلف خط المنتصف. تتعرض الحافة الخلفية للقطع لقوة قص أعلى لأن الشفرة تقطع فعليًا أثناء تباطؤها بالنسبة للمادة. ينتج عن ذلك نتوء مرئي على أحد الجانبين وثقب مستطيل قليلاً في الشريط بالقرب من خط القطع. تتأثر استقامة نهاية القطع، وقد يتسبب شد الشريط أيضًا في رفع الطرف الأمامي للمقطع الجانبي عن القالب السفلي.
عندما تتسارع العربة أمام الشريط، يحدث العكس. تصطدم الشفرة بالقطاع الجانبي قبل مركزه بقليل، دافعةً المادة للأمام. قد يتسبب ذلك في سحب الطرف الخلفي للقطع لأعلى، مما يُحدث خطافًا أو انحناءً عند طرف القطع. في الحالات القصوى، قد تعلق أداة القطع بحافة القطاع الجانبي، مُنتجةً تمزقًا غير منتظم بدلًا من قص نظيف.
تؤثر هذه الأخطاء المتزامنة أيضًا على دقة طول القطع في سطح الأرضية. نظرًا لأن موضع العربة لحظة القطع يعتمد على عدد قراءات المشفر المتراكمة، فإن أي تأخير أو تجاوز في حلقة المؤازرة يُغيّر موضع القطع على طول الشريط. عادةً ما يكون تأثير عدم استقامة القطع ثابتًا عند سرعة خط ثابتة، ولكنه يصبح أكثر وضوحًا عند تسارع الخط أو تباطئه لتغييرات اللفائف أو انتقالات المقطع العرضي. إذا لم يُعوّض نظام التحكم عن كتلة العربة وتغيرات الاحتكاك، فإن طول القطع ينحرف بعدة ملليمترات على طول لفة كاملة.
قوة التثبيت وتفاعلها مع العربة
غالبًا ما يتم إغفال نظام التثبيت في آلة القطع الطائرة عند تشخيص مشاكل التعامد. تعمل المشابك على تثبيت المقطع الجانبي مقابل القالب السفلي أثناء القطع لمنع الحركة الجانبية. في مقاطع أرضيات الألواح العريضة، يجب أن تكون قوة التثبيت كافية لمقاومة قوة رد فعل القص، ولكن ليس لدرجة تشويه المقطع الجانبي.
إذا كانت قوة التثبيت غير متساوية على امتداد العرض - على سبيل المثال، أقوى من جانب واحد - فقد يدور المقطع قليلاً حول القالب السفلي أثناء القطع. وينتقل هذا الدوران إلى طرف القطع على شكل انحراف. بالإضافة إلى ذلك، إذا تم تثبيت المشابك قبل أن تصل العربة إلى التزامن التام، فإنها تنقل أي خطأ متبقٍ في السرعة مباشرةً إلى الشريط، مما يُحدث إجهاد شد موضعي يؤثر على تشوه طرف القطع.
يُعدّ توقيت التثبيت بالنسبة لتفعيل القالب بالغ الأهمية. فإذا تم تثبيت المشابك مبكرًا جدًا، فقد تُشوّه الشريط العائم بين محطة التشكيل الأخيرة ونقطة القطع. أما إذا تم تثبيتها متأخرًا جدًا، فقد ينزاح الشريط خلال المرحلة الأولى من القص. في خطوط الإنتاج المزودة بنظام تزييت آلي أو تثبيت هيدروليكي، يتغير تأخير التفعيل غالبًا بتغير درجة حرارة الزيت، مما يُفسر سبب تشوه طرف القطع بشكل أسوأ أحيانًا في بداية وردية العمل أو بعد فترة توقف طويلة.
التغذية الراجعة للمشفر ومزامنة سرعة الخط
تحدد دقة المشفر وموضعه مدى دقة نظام التحكم في حساب موضع الشريط. لا يستطيع المشفر ذو الدقة المنخفضة على خط التشكيل توفير تغذية راجعة كافية لمزامنة العربة بدقة على المقاطع العريضة. عمليًا، يظهر هذا على شكل تباين دوري في طول القطع يتكرر مع كل قراءة للمشفر، بدلًا من التشتت العشوائي.
يُحاكي تآكل أو انزلاق جهاز التشفير على عجلة القياس مشاكل التزامن. فإذا تغير قطر العجلة نتيجة التآكل أو تراكم الأوساخ، يصبح طول الشريط المحسوب غير دقيق. قد يبدو أن العربة تسير بشكل جيد، لكن موضع القطع الفعلي ينحرف. ولهذا السبب، تُظهر سجلات نهاية الوردية غالبًا زيادة تدريجية في خطأ طول القطع على مدى أسابيع، يتبعها تحسن مفاجئ بعد صيانة جهاز التشفير.
يُعدّ تزامن سرعة خط الإنتاج بالغ الأهمية أثناء التسارع والتباطؤ على حدّ سواء. تعمل معظم آلات القطع الطائرة بنظام دوري: تتسارع العربة لتتوافق مع سرعة خط الإنتاج، ثم تُعشّق مع القالب، وتقطع، ثم تعود إلى وضعها الأصلي. المرحلة الحرجة هي مرحلة التسارع التدريجي. إذا كان ضبط المؤازرة مفرطًا، فإن العربة تتجاوز سرعة خط الإنتاج وتتذبذب لفترة وجيزة قبل أن تستقر. هذا التذبذب، حتى لو كان لبضع أجزاء من الثانية فقط، قد يتسبب في ملامسة القالب للشريط بسرعة مختلفة قليلاً عن السرعة المطلوبة. والنتيجة هي حافة مصقولة من جانب وحافة خشنة من الجانب الآخر.
إطار تشخيصي لمهندسي الإنتاج
عندما لا تكون أطراف القطع مربعة أو تكون الأطوال غير متناسقة، فإن الخطوة الأولى هي فصل أخطاء التحكم عن التآكل الميكانيكي. تسلسل التشخيص العملي هو:
- تحقق من تباين سرعة خط الإنتاج: سجّل سرعة خط تشكيل اللفائف الفعلية خلال دورة إنتاج كاملة. إذا تذبذبت السرعة بأكثر من بضعة بالمئة، فلن يتمكن نظام القطع من التزامن بشكل موثوق بغض النظر عن أداء التحكم.
- قارن طول القطع على امتداد عرض الشريط: قِس المسافة من الحافة الأمامية للقطاع الجانبي إلى خط القطع عند عدة مواضع جانبية. يشير وجود فرق ثابت بين الجانبين إلى ميلان العربة أو عدم انتظام التثبيت.
- لاحظ نمط حافة القطع: إذا ظهر النتوء على نفس جانب القطع عبر عدة لفات، فإن العربة تتأخر أو تتقدم باستمرار. أما إذا تغير النمط بشكل متقطع، فمن المرجح أن يكون السبب في حلقة المؤازرة أو تغذية المشفر الراجعة.
- افحص علامات تلامس القالب: يجب أن تُظهر القوالب الجديدة أو المطحونة حديثًا نمط قص منتظم. يشير التآكل غير المتساوي على جانب واحد إلى أن العربة لم تكن محاذية بشكل عمودي للشريط أثناء القطع.
- مراقبة تيار محرك المؤازرة للعربة: يشير ارتفاع تيار محرك المؤازرة بشكل غير معتاد أثناء مرحلة التتبع إلى احتكاك مفرط، ربما بسبب تآكل الموجهات أو عدم محاذاة القضبان. وهذا يزيد من التأخير بين الأمر وموضع العربة الفعلي.
يساعد هذا الإطار على تجنب تغييرات الأدوات غير الضرورية. في تجربتنا في التشغيل، تبين أن نسبة كبيرة مما يُسمى بمشاكل القوالب في خطوط إنتاج الأرضيات هي في الواقع مشاكل في التزامن أو التثبيت. ولن يؤدي استبدال القوالب أو إعادة طحنها في حال عدم ضبط حلقة المؤازرة للعربة بشكل صحيح إلى حل المشكلة.
في تشكيل اللفائف بالقص الطائر المؤازر ، يجب التحقق من صحة معايير ضبط المؤازرة - الكسب النسبي، وزمن التكامل، وتعويض التغذية الأمامية - عند سرعة التشغيل. لا يُجدي الضبط الذي يتم عند السرعات المنخفضة نفعًا في الإنتاج عالي السرعة، نظرًا لاختلاف سلوك قصور ذاتي واحتكاك العربة. يحافظ النظام المضبوط جيدًا على انحراف طول القطع ضمن نطاق ضيق، دون أي انحراف زاوي ملحوظ عند طرف القطع.
الاستراتيجيات التصحيحية والمفاضلات الهندسية
إذا تأكد أن حلقة التحكم هي مصدر المشكلة، تشمل الإجراءات التصحيحية زيادة دقة المشفر، وتحسين تلامس عجلة القياس، أو إضافة تعويض التغذية الأمامية بناءً على تسارع الخط. في الأنظمة القديمة، غالبًا ما يؤدي استبدال المحلل بمشفر عالي الدقة إلى القضاء على خطأ طول القطع الدوري.
التعديلات الميكانيكية ضبط محاذاة سكة العربة، واستبدال الموجهات الخطية البالية، وضمان توزيع قوة متساوية من أسطوانات التثبيت على كامل عرض القالب. ويكمن المقابل هنا في أن دقة التفاوتات الميكانيكية العالية تزيد من تكلفة الماكينة ومتطلبات صيانتها. ويتعين على مديري الإنتاج تحديد ما إذا كانت جودة القطع النهائية المطلوبة في العمليات اللاحقة - مثل تركيب ألواح الأرضيات المتشابكة أو لحام الحواف - تبرر هذه الدقة الإضافية.
ثمة نهج عملي آخر يتمثل في تقليل سرعة خط الإنتاج أثناء القطع. فعلى سبيل المثال، يؤدي خفض سرعة الخط من 40 مترًا/دقيقة إلى 25 مترًا/دقيقة إلى تقليل متطلبات التسارع على العربة بشكل ملحوظ، مما يمنح حلقة المؤازرة وقتًا أطول للاستقرار. صحيح أن ذلك يؤدي إلى انخفاض الإنتاجية، إلا أن هذه المقايضة مقبولة في العديد من تطبيقات أرضيات الأسقف عندما تكون جودة القطع هي الأهم.
تجدر الإشارة إلى أن هندسة المقطع العرضي نفسه تؤثر على حساسية التزامن. فالمقاطع العريضة ذات الأضلاع العالية أو التموجات العميقة تتمتع بصلابة انحناء أعلى في الاتجاه الرأسي، مما يجعلها أكثر عرضة للالتواء أثناء القطع إذا لم تكن العربة محاذية تمامًا. هذا قيد تصميمي يجب على مهندسي الإنتاج تقبله وإدارته من خلال ضبط الماكينة بدلاً من إزالته تمامًا.
عملياً، يجمع النهج العملي بين التحقق من حلقة التحكم، وفحص التآكل الميكانيكي، وضبط معايير التثبيت. والهدف ليس تحقيق تزامن مثالي نظرياً، بل ضمان أن تقع الأخطاء المتبقية ضمن النطاق المقبول لمنتج سطح الأرضية المحدد.
في نهاية المطاف، يُعدّ فهم التفاعل بين سرعة خط الإنتاج، وتسارع العربة، وتغذية المشفر الراجعة، وقوة التثبيت، وتفعيل القالب، مفتاحًا لحل مشاكل استقامة نهايات القطع. فرق الإنتاج التي تتبع مسارًا تشخيصيًا منهجيًا تتجنب التجارب المكلفة وتحافظ على جودة إنتاج متسقة عبر جميع نوبات الإنتاج.
الأسئلة الشائعة
عند تقييم خط تشكيل لفائف سطح الأرضية، ما هي المواصفات التي يجب أن نطلبها لضمان قدرة القطع الطائر على الحفاظ على استقامة نهاية القطع عند سرعة الإنتاج المستهدفة؟ ›
بالإضافة إلى معدل سرعة الخط الأساسي، اطلب أقصى معدلات تسارع وتباطؤ العربة مُقاسةً بالمتر/ثانية²، وليس فقط سرعة التتبع في حالة الاستقرار. هذا يُبيّن لك ما إذا كان نظام المؤازرة قادرًا على التعامل مع الأحمال الديناميكية اللازمة لتشغيل وقطع مقطع عرضي عريض. اطلب أيضًا دقة المُشفّر على عجلة القياس (النبضات لكل متر) وما إذا كان نظام التحكم يستخدم تعويض التغذية الأمامية بناءً على تسارع الخط. بالنسبة لمقاطع أسطح الأرضيات العريضة (بعرض 600-1200 مم)، يُوصى بحد أدنى 5000 نبضة لكل متر لتحقيق أطوال قطع متناسقة. أخيرًا، اطلب نطاق التفاوت المسموح به لطول القطع عند كلٍ من الحد الأدنى والحد الأقصى لسرعات التشغيل، وليس فقط عند سرعة اسمية واحدة، لأن أخطاء التزامن عادةً ما تزداد مع السرعات العالية.
خط إنتاج ألواح الأرضيات الحالي لدينا يُنتج نهايات مقطوعة مربعة عند السرعات المنخفضة، لكنها تصبح مائلة عند زيادة الإنتاج إلى 35 مترًا/دقيقة. ما هي الأسباب الميكانيكية الأكثر ترجيحًا التي يجب فحصها قبل افتراض وجود خطأ في ضبط المحرك المؤازر؟ ›
عند السرعات العالية، يصبح كل من المرونة الميكانيكية والاحتكاك أكثر أهمية. افحص أدلة التوجيه الخطية للعربة بحثًا عن التآكل أو عدم انتظام التشحيم، فغالبًا ما تتشكل بقع مسطحة على مسارات إعادة تدوير الكرات عند الترددات العالية. تحقق من وصلة المحرك المؤازر وبكرة قيادة العربة للتأكد من عدم وجود خلوص عكسي؛ ففي السرعات المنخفضة، قد يمتص النظام هذا الخلوص، ولكنه يظهر عند السرعات العالية على شكل تموج في السرعة عند نقطة القطع. بالإضافة إلى ذلك، تأكد من أن حوامل أسطوانة التثبيت لا تنثني تحت تأثير قوى القص العالية المتولدة عند السرعات العالية. استخدم مؤشر قياس على القالب السفلي لقياس الانحراف الرأسي أثناء اختبار القطع بسرعة 35 مترًا/دقيقة. إذا تجاوز الانحراف 0.05 مم، فإن صلابة الإطار غير كافية، مما سيؤدي إلى فتح القالب قليلًا من جانب واحد، مُحدثًا انحرافًا لا يمكن تصحيحه بضبط المحرك المؤازر.
نقارن بين تصميمين لقاطع طائر: أحدهما بقالب ثابت وعربة متحركة، والآخر بمقص أسطواني دوار. أيّ التصميمين أفضل للحفاظ على استقامة طرف القطع في قطاعات أسطح الأرضيات العريضة ذات الأضلاع العالية؟ ›
بالنسبة للقطاعات العريضة ذات الأضلاع العالية أو التموجات العميقة، توفر مقصات الأسطوانة الدوارة عمومًا دقةً أفضل في استقامة نهايات القطع، لأن مسار الشفرة عبارة عن دوران مستمر يتطابق مع سرعة الشريط طوال قوس القطع، وليس في لحظة واحدة فقط. وهذا يلغي مرحلة التسارع/التباطؤ التي يجب أن تمر بها العربة المترددة. مع ذلك، تتطلب مقصات الأسطوانة أن يكون للقطاع مقطع عرضي ثابت ليتناسب مع القالب الدوار، وهو ما قد يكون مقيدًا للقطاعات ذات الأضلاع العالية جدًا. تصميم العربة المتحركة أكثر مرونة، ولكن يجب أن يكون نظام التزامن قادرًا على الحفاظ على السرعة ضمن نطاق 0.1% من سرعة الخط خلال نافذة تلامس القالب بأكملها (عادةً 20-50 مللي ثانية). إذا كان إنتاجك يغلب عليه القطاعات المسطحة أو ذات الأضلاع المنخفضة، فإن مقص الأسطوانة هو الاستثمار الأفضل. أما إذا كنت تُشغّل قطاعات مختلطة، فإن تصميم العربة المزود بمشفرات عالية الدقة وإطار صلب هو الخيار العملي.
شهد خط إنتاج ألواح الأرضيات لدينا تراجعاً متزايداً في دقة استقامة أطراف القطع خلال الأشهر الثلاثة الماضية، على الرغم من عدم تغيير الأدوات أو إعدادات السرعة. ما هو عنصر الصيانة الأكثر عرضة للتلف؟ ›
السبب الأكثر ترجيحًا هو عجلة قياس المشفر الموجودة على الشريط. فمع مرور ثلاثة أشهر من التشغيل المتواصل، قد يتآكل سطح العجلة المطاطية أو المصنوعة من اليوريثان، مما يقلل قطرها بشكل فعال ويتسبب في تقليل نظام التحكم لطول الشريط. وهذا بدوره يُحدث خطأً متراكمًا ببطء في موضع القطع، يبدو كأنه انحراف في التزامن. كذلك، تحقق من وجود غبار معدني متراكم على عمود المشفر أو وصلته، فهذا يزيد المقاومة وقد يُسبب تأخيرًا متقطعًا. ومن المشاكل الشائعة الأخرى حالة ماسحات سكة توجيه العربة؛ فإذا كانت متآكلة، قد تدخل جزيئات معدنية دقيقة من الشريط إلى نظام التوجيه، مما يزيد الاحتكاك ويتسبب في سحب محرك المؤازرة تيارًا أعلى، مما يؤدي إلى انخفاض الأداء الحراري وعدم اتساق التتبع. لذا، يُنصح بجدولة معايرة شهرية لعجلة القياس باستخدام شريط اختبار ذي طول معروف، واستبدال العجلة عندما يتجاوز تآكل قطرها 0.5%.
نخطط لإنتاج خط إنتاج جديد لقطاعات أرضيات بعرض 1200 مم. ما هي قوة التثبيت الموصى بها لكل وحدة طول لمنع حركة الشريط الجانبية أثناء القطع دون تشويه أضلاع القطاع؟ ›
بالنسبة لقطاع بعرض 1200 مم، يجب توزيع قوة التثبيت بالتساوي على كامل العرض، مع استهداف قوة تتراوح بين 8 و12 كيلو نيوتن لكل متر من عرض القطاع. هذا يعني أنك تحتاج إلى قوة تثبيت إجمالية تتراوح بين 10 و14 كيلو نيوتن تقريبًا لقطاع بعرض 1200 مم. مع ذلك، فإن العامل الحاسم ليس القوة الإجمالية، بل توزيع الضغط. استخدم مشابك مجزأة مزودة بخلايا قياس حمل فردية أو وسادات زنبركية لضمان توزيع قوة موحد على كامل العرض، خاصةً في المناطق التي تحتوي على أضلاع. إذا كانت الأضلاع طويلة (أكثر من 30 مم)، فيجب أن يكون شكل المشابك متوافقًا مع شكل الضلع، وإلا ستتركز القوة على أطراف الأضلاع وستبقى الأجزاء المسطحة غير مثبتة، مما يسمح بحركة جانبية. احرص دائمًا على تحديد نظام تثبيت بضغط قابل للتعديل لكل جزء - فهذا يسمح لك بضبط توزيع القوة بدقة أثناء التشغيل ليتناسب مع الشكل الهندسي الفعلي للقطاع.
أثناء تقييم خط تشكيل لفائف سطح الأرضية، كيف يمكننا التحقق من أن القطع الطائر سيحافظ على دقة طول القطع عندما يغير الخط سرعته من أجل فجوة اللفائف أو في نهاية التشغيل؟ ›
اطلب إجراء اختبار أداء يتضمن تغييرًا تدريجيًا في السرعة من الصفر إلى الحد الأقصى ثم العودة إلى الصفر على مسافة قصيرة، لمحاكاة وصلة ملف أو تباطؤ نهاية التشغيل. اطلب من المورد تسجيل انحراف طول القطع خلال هذه التغيرات، وليس فقط في حالة الاستقرار. في الاختبار، قِس طول القطع عند خمس نقاط عبر عرض الشريط لكل قطع خلال التغيير التدريجي في السرعة. يجب ألا يتجاوز الانحراف ±1 مم. تحقق أيضًا من كيفية تعامل نظام التحكم مع مرحلة التباطؤ - فبعض الأنظمة تقطع المقاطع الأخيرة من وضع التوقف، مما يتطلب أسلوب مزامنة مختلفًا تمامًا. يجب على المورد تقديم استجابة موثقة لخوارزمية التحكم لتغيرات السرعة، بما في ذلك التجاوز المتوقع أو زمن التأخير. يُعد هذا الاختبار مؤشرًا أدق على جودة المنتج في الواقع العملي من عرض حالة الاستقرار.
يتم تشغيل خط سطح الأرضية لدينا بأعماق مختلفة عن طريق تغيير البكرات. هل يحتاج نظام مزامنة القطع الطائر إلى إعادة ضبط عند التبديل من ضلع 40 مم إلى ضلع 75 مم؟ ›
نعم، يجب إعادة التحقق من صحة معلمات التزامن بعد تغيير شكل الشريط، حتى لو كان نظام التحكم مزودًا بتعويض تلقائي لسمك الشريط. والسبب هو أن شكل الشريط ذي الضلع الأعمق يتميز بصلابة انحناء أعلى بكثير، مما يغير طريقة تفاعل الشريط مع قالب القطع وعربة القطع. أثناء القطع، تزداد القوة اللازمة لقص الشريط، مما يُولّد عزم رد فعل أعلى على عربة القطع. إذا تم ضبط مكاسب التغذية الأمامية لحلقة المؤازرة لشكل شريط ضحل، فقد يتسبب الشكل الأعمق في زيادة عزم الدوران أثناء مرحلة التلامس، مما يؤدي إلى انخفاض مؤقت في السرعة. يحتوي خط الإنتاج المتين على مجموعات معلمات خاصة بكل شكل شريط مخزنة في نظام التحكم، ويتم تحميلها تلقائيًا عند اختيار الشكل. أثناء التشغيل التجريبي، يجب على فريقك طلب قطع تحقق لكل شكل شريط تخطط لتشغيله، مع قياس كل من استقامة نهاية القطع وانحراف الطول. هذا يضمن صحة المعلمات المخزنة لمزيج الإنتاج الفعلي لديك.
