
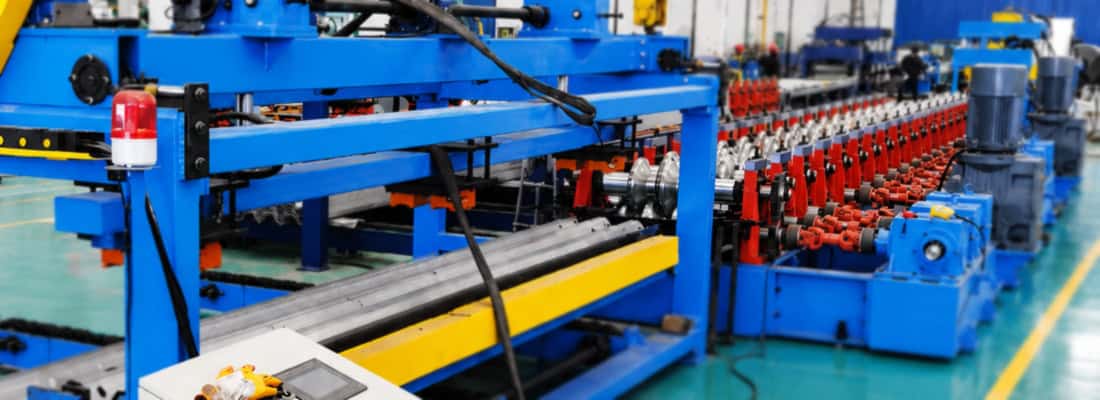
Garisan Pembentukan Gulungan Pagar Lebuhraya: Kejuruteraan Set Penggelek untuk Pematuhan ASTM AASHTO M180
Garisan Pembentukan Gulungan Pagar Lebuhraya: Kejuruteraan Set Penggelek untuk Pematuhan ASTM AASHTO M180
Gambaran Keseluruhan Artikel
Tuntutan Teras bagi Garisan Pembentukan Gulungan Pagar
Apabila pemilik kilang dan jurutera pengeluaran menilai barisan pembentukan gulungan rel pengadang lebuh raya, perbincangan mesti melangkaui kelajuan dan tan mesin. Ukuran sebenar barisan pengeluaran penghadang keselamatan jalan raya ialah keupayaannya untuk membentuk profil logam lembaran secara berulang yang memenuhi toleransi geometri dan sifat bahan yang ditakrifkan oleh AASHTO M180. Piawaian ini mengawal prestasi sistem rel pengadang rasuk-W yang digunakan di seluruh Amerika Utara, dan ia meletakkan keperluan ketat pada kedua-dua kimia keluli dan dimensi keratan rentas akhir. Barisan yang tidak dapat memegang toleransi tersebut akan menghasilkan rel yang gagal diperiksa, tanpa mengira seberapa pantas ia berjalan.
Cabarannya ialah bentuk rasuk-W agak rumit. Ia memerlukan lenturan yang tepat melalui pelbagai stesen, penipisan bahan terkawal pada jejari, dan lebar profil akhir yang konsisten iaitu 12 inci (305 mm) dengan corak kerutan yang tersendiri. Sebarang sisihan daripada dimensi yang ditentukan—walaupun pecahan milimeter—boleh menjejaskan keupayaan rel untuk menyerap tenaga hentaman dan memandu kenderaan kembali ke jalan raya. Inilah sebabnya mengapa kejuruteraan perkakas penggelek, bukan sahaja rangka mesin, merupakan faktor paling kritikal dalam pemasangan yang berjaya.
Reka bentuk perkakasan Penggelek Pagar : Ketepatan Tidak Boleh Dirundingkan
Inti bagi mana-mana konfigurasi mesin pembentuk rel pengadang ialah set penggelek. Tidak seperti profil yang lebih ringkas, rasuk-W mengalami urutan pembentukan progresif di mana setiap stesen membengkokkan jalur sedikit lagi sehingga keratan rentas penuh dicapai. Reka bentuk perkakas penggelek rel pengadang mesti mengambil kira sifat springback bahan, ketebalan gegelung masuk dan jejari selekoh yang diperlukan. Rel pengadang standard AASHTO M180 biasanya dibentuk daripada keluli 12-tolok (2.66 mm) atau 10-tolok (3.43 mm), dan perkakas mesti direkayasa khusus untuk tolok yang dijalankan. Menggunakan set penggelek yang sama untuk kedua-dua tolok tanpa pelarasan adalah punca masalah pengeluaran yang biasa.
Beberapa faktor mesti direkayasa ke dalam stesen penggelek:
- springback bahan : Setiap laluan penggelek mesti membengkokkan bahan sedikit untuk mengambil kira pemulihan elastik keluli selepas ia meninggalkan stesen. Jumlah overbend berbeza-beza mengikut kekuatan alah dan ketebalan, jadi perkakas mesti direka bentuk dengan mengambil kira spesifikasi gegelung sasaran.
- Urutan lengkungan progresif: Profil rasuk-W tidak boleh dibentuk dalam satu atau dua hentaman tanpa berisiko retak atau pengerasan kerja yang berlebihan. Satu barisan lazim menggunakan 10 hingga 14 stesen pembentukan, setiap satu meningkatkan sudut lengkungan secara berperingkat. Peralihan antara stesen mestilah lancar untuk mengelakkan tanda atau calar pada permukaan tergalvani.
- Bahan dan kekerasan penggelek: Gelek itu sendiri biasanya dimesin daripada keluli alat D2 atau yang setara, dikeraskan kepada 58–62 HRC. Kekerasan ini diperlukan untuk menahan tekanan berterusan dalam membentuk keluli berkekuatan tinggi tanpa membentuk bintik rata atau corak haus yang akan memindahkan kecacatan ke profil.
- Pengesahan reka bentuk bunga: Set lengkap langkah pembentukan divisualisasikan pada gambar rajah bunga, yang memetakan kedudukan jalur di setiap stesen. Reka bentuk ini mesti disahkan menggunakan analisis unsur terhingga (FEA) untuk meramalkan taburan tegasan dan potensi penipisan sebelum sebarang perkakas dipotong. FEA membolehkan jurutera perkakas mengenal pasti kawasan di mana bahan mungkin berkedut atau koyak, terutamanya pada jejari tajam kerutan.
Pemilihan bahan dan Kesannya terhadap Kebolehbentukan
Keluli yang dipilih untuk pengeluaran rel pengadang rasuk-W mempunyai kesan langsung terhadap proses pembentukan gulungan dan ketahanan hentakan produk akhir. Menurut spesifikasi ASTM A993/A993M— yang merupakan asas untuk AASHTO M180 — keluli mesti mempunyai kekuatan alah minimum 50 ksi (345 MPa) dan kekuatan tegangan minimum 70 ksi (483 MPa). Sifat-sifat ini memastikan bahawa rel pengadang akan berubah bentuk secara plastik di bawah hentaman tanpa keretakan. Walau bagaimanapun, kekuatan yang lebih tinggi juga bermakna springback yang lebih tinggi dan rintangan lenturan yang lebih besar, yang secara langsung memberi kesan kepada tan mesin pembentukan yang diperlukan dan reka bentuk laluan penggelek.
Pengalaman praktikal menunjukkan bahawa komposisi kimia gegelung, terutamanya kandungan karbon dan mangan, mestilah konsisten merentasi keseluruhan pengeluaran. Variasi komposisi dalam satu gegelung boleh menyebabkan bahan bertindak berbeza pada kemasukan talian berbanding hujung ekor, yang membawa kepada dimensi akhir yang tidak konsisten. Adalah penting untuk menyatakan bahawa gegelung masuk memenuhi had kimia AASHTO M180 dan memantau pensijilan bahan masuk sebelum memuatkan gegelung ke dalam uncoiler. Di samping itu, keadaan permukaan keluli—biasanya tergalvani celup panas dengan salutan zink 1.0 oz/ft² (0.3 kg/m²)—mesti diperiksa untuk kecacatan seperti kilauan, kotoran, atau bintik kosong yang boleh menyebabkan perkakas gulung haus tidak sekata.
Penebukan dan Takikan Sebaris: Sistem Penebukan Rel Pagar
Konfigurasi mesin pembentuk rel pengadang yang lengkap tidak terhenti di bahagian pembentuk. Profil rel pengadang lebuh raya memerlukan lubang dan slot bolt yang tepat untuk sambungan ke tiang dan ke bahagian rel bersebelahan. Corak lubang tiang standard, seperti yang ditakrifkan untuk rel rasuk-W, termasuk slot bujur untuk sambungan bolt dan lubang bulat pada selang masa tertentu. Ciri-ciri ini biasanya dicipta oleh sistem tebukan rel pengadang bersepadu yang beroperasi selaras dengan proses pembentukan. Stesen tebukan mesti disegerakkan dengan kelajuan talian untuk memastikan lubang jatuh pada kedudukan yang betul berbanding dengan panjang rel.
Terdapat dua pendekatan biasa untuk penebukan sebaris:
- Penebukan mekanikal dengan kawalan servo: Ini menggunakan mesin tekan pacuan servo yang mengecap lubang apabila jalur bergerak melalui talian. Kawalan servo membolehkan kedudukan yang tepat berdasarkan bacaan pengekod bagi panjang bahan. Ini adalah kaedah pilihan untuk pengeluaran volum tinggi kerana ia mengekalkan kelajuan talian yang berterusan.
- Penebukan hidraulik dengan operasi henti-dan-jalan: Talian berhenti seketika sementara silinder hidraulik menebuk lubang yang diperlukan. Kaedah ini lebih mudah secara mekanikal tetapi mengurangkan kecekapan pengeluaran keseluruhan kerana ia mengganggu aliran bahan. Ia sering digunakan pada talian yang lebih pendek atau apabila corak penebukan sangat kompleks.
Peralatan penebuk mesti direka bentuk dengan ketepatan yang sama seperti gulungan pembentuk. Acuan mesti dihasilkan mengikut toleransi yang ketat untuk menghasilkan lubang bersih tanpa gerinda, kerana gerinda boleh menyebabkan kepekatan tegasan yang mengakibatkan keretakan semasa pemasangan atau di bawah hentaman. Stesen penebuk juga mesti terletak pada jarak yang betul dari acuan pembentuk untuk mengambil kira regangan mekanikal yang berlaku semasa pembentukan. Mengabaikan jarak ini boleh mengakibatkan lubang tidak sejajar berbanding hujung setiap bahagian rel, yang merupakan sebab penolakan biasa pada pemeriksaan rel pengadang.
Mengkonfigurasi Barisan untuk Kecekapan Pengeluaran
Apabila merancang barisan pengeluaran penghadang keselamatan jalan raya yang baharu, susun atur peralatan adalah sama pentingnya dengan komponen individu. Konfigurasi barisan mesti mengambil kira aliran bahan dari gegelung ke stesen potong mengikut panjang akhir, meminimumkan pengendalian bahan dan memaksimumkan masa operasi. Konfigurasi barisan biasa termasuk stesen berikut:
- Uncoiler dan pelurus: Direka bentuk untuk mengendalikan berat gegelung sehingga 20 tan, dengan pelurus yang menghilangkan kelengkungan gegelung untuk membentangkan jalur rata ke kilang pembentuk.
- Suapan servo atau unit suapan gulung: Memastikan kelajuan jalur yang konsisten ke dalam bahagian pembentukan. Suapan pacuan servo adalah penting untuk mencapai ketepatan yang diperlukan oleh sistem penebuk.
- Kilang pembentukan gulung dengan 10+ stesen: Bahagian pembentukan teras, dengan setiap stesen dipasang pada rangka asas tegar yang menyerap daya pembentukan tinggi tanpa pesongan.
- Stesen penebuk: Disepadukan ke dalam talian, sama ada sebelum atau selepas stesen pembentukan akhir, bergantung pada geometri profil.
- Mesin tekan potong: Mesin tekan acuan terbang atau mesin tekan kawalan servo yang memotong rel yang dibentuk kepada panjang yang diperlukan (biasanya 25 kaki atau 12.5 m) tanpa menghentikan tali.
- Meja larian dan penyusun: Mengumpul rel siap untuk dibundel dan dipindahkan ke talian atau storan penggilapan.
Konfigurasi juga mesti mempertimbangkan faktor persekitaran lantai pengeluaran. Pembentukan gulung menghasilkan getaran berterusan, dan sebarang pergerakan pada galas atau panduan mesin akan muncul sebagai kecacatan permukaan pada profil akhir. Oleh itu, rangka asas hendaklah diperbuat daripada besi tuang atau keluli yang dikimpal dengan kuat dengan permukaan pelekap yang dimesin dengan tepat. Pemeriksaan penyelenggaraan berkala harus tertumpu pada penjajaran aci penggelek, kerana sedikit sahaja ketidaksejajaran boleh menyebabkan jalur hanyut ke sisi dan menghasilkan bahagian akhir yang berpintal.
Kawalan Kualiti dan Pengesahan Proses
Menghasilkan rel pengadang yang sentiasa memenuhi AASHTO M180 memerlukan lebih daripada sekadar barisan yang disediakan dengan betul; ia memerlukan program kawalan kualiti yang aktif. Pengurus pengeluaran mesti menetapkan rutin persampelan dan pengukuran yang mengesahkan profil akhir terhadap keperluan lukisan. Pemeriksaan utama termasuk:
- Dimensi profil: Ukur lebar, tinggi dan jejari rasuk-W pada kedua-dua hujung hadapan dan hujung belakang setiap gegelung, serta pada pertengahan panjang. Gunakan pembanding optik atau angkup digital yang dikalibrasi. Penyimpangan daripada lebar profil yang ditentukan sebanyak lebih daripada 1.5 mm hendaklah mencetuskan pemeriksaan talian segera.
- Kedudukan dan saiz lubang: Sahkan bahawa jarak antara lubang tiang sepadan dengan lukisan dan saiz slot berada dalam toleransi. Jarak lubang yang tidak sepadan akan menyebabkan masalah pemasangan di tapak.
- Ketebalan bahan: Gunakan mikrometer atau tolok ultrasonik untuk mengesahkan bahawa ketebalan akhir berada dalam julat yang boleh diterima untuk tolok yang ditentukan. Penipisan yang berlaku semasa pembentukan (biasanya sehingga 5% pada jejari ketat) tidak boleh mengurangkan ketebalan di bawah minimum yang diperlukan oleh piawaian.
- Kualiti permukaan: Periksa permukaan tergalvani untuk calar, kesan kupasan atau gulungan yang boleh menjejaskan salutan zink. Pembentukan boleh menyebabkan keretakan mikro jika jejari lenturan terlalu ketat untuk lapisan zink; reka bentuk perkakas mesti mengelakkan perkara ini.
Dokumentasi juga sama pentingnya. Setiap lot pengeluaran harus mempunyai helaian rekod yang merangkumi nombor gegelung, tarikh, syif pengeluaran dan keputusan pemeriksaan dimensi. Kebolehkesanan ini penting apabila pelanggan atau pemeriksa meminta pengesahan pematuhan. Tanpa dokumentasi yang betul, rel yang terbentuk sempurna pun tidak dapat disahkan memenuhi piawaian AASHTO M180.
Menangani Haus dan Penyelenggaraan pada Set Penggelek
Malah perkakas penggelek yang direka bentuk dengan terbaik pun akan haus dari semasa ke semasa. Sifat kasar salutan tergalvani dan tekanan tinggi yang berterusan bermakna gulungan pembentuk akan perlahan-lahan kehilangan geometri tepatnya. Jadual penyelenggaraan mesti merangkumi pemeriksaan berkala permukaan gulungan untuk haus, bolong atau keretakan. Jurutera pengeluaran yang berpengalaman tahu bahawa hanyutan dimensi secara beransur-ansur adalah lebih biasa daripada kegagalan secara tiba-tiba. Hanyutan ini biasanya muncul dahulu di bahagian gulungan yang membentuk jejari paling tajam, di mana tekanan sentuhan tertinggi. Dengan mengukur profil yang dibentuk secara rutin dan membandingkannya dengan garis dasar, pengendali talian boleh mengesan hanyutan ini lebih awal dan merancang perubahan perkakas sebelum menghasilkan rel di luar spesifikasi.
Apabila tiba masanya untuk membaik pulih gulungan, perkakas mesti dikisar semula kepada dimensi reka bentuk asal. Aci gulung dan perumah barisan juga mesti diperiksa semasa perubahan perkakas, kerana sebarang impak atau jajaran yang salah yang menyebabkan haus dipercepat akan berulang jika masalah mekanikal yang mendasari tidak diperbetulkan. Program penyelenggaraan proaktif, termasuk pengesahan berkala keselarian aci gulung dan pengetatan semua pengikat, adalah cara paling berkesan untuk memanjangkan hayat perkakas dan mengekalkan kualiti yang konsisten pada barisan pembentukan gulungan rel pengadang lebuh raya.
Soalan Lazim
Apabila membandingkan sebut harga talian pembentuk gulung, apakah spesifikasi prestasi paling kritikal yang perlu saya minta daripada pengilang untuk memastikan talian tersebut benar-benar boleh memegang toleransi AASHTO M180? ›
Selain bilangan stesen pembentukan, minta gambarajah bunga terperinci untuk tolok dan gred keluli khusus anda, bersama-sama dengan laporan simulasi FEA yang mengesahkan urutan lengkungan. Ini membuktikan reka bentuk perkakas telah direkayasa untuk springback, bukan hanya disalin daripada templat generik. Minta toleransi dimensi yang dijangkakan di setiap stesen dalam milimeter, bukan hanya toleransi profil akhir. Anda juga harus meminta pesongan aci gulung kumulatif maksimum di bawah beban penuh, kerana ini menunjukkan ketegaran struktur rangka kilang. Akhir sekali, sahkan kaedah yang digunakan untuk mengimbangi perbezaan antara bahan 2.66mm (12-tolok) dan 3.43mm (10-tolok)—satu set penggelek tidak boleh dilaraskan melalui pengayun mudah untuk menjalankan kedua-dua tolok dalam had dimensi AASHTO M180.
Berapakah fleksibiliti yang dimiliki oleh barisan pembentuk gulung untuk menampung perubahan kekuatan alah tanpa mengubah perkakas penggelek? ›
Terdapat fleksibiliti yang terhad tanpa perubahan perkakas. Set penggelek direka bentuk untuk julat kekuatan alah dan ketebalan tertentu kerana pampasan springback adalah berkadar dengan nisbah alah kepada tegangan bahan. Jika anda menukar daripada keluli alah 50 ksi (345 MPa) standard kepada gred kekuatan yang lebih tinggi (cth., 65 ksi), perkakas sedia ada akan menghasilkan profil dengan lebar yang sedikit lebih lebar dan jejari yang lebih tajam kerana sudut lenturan lampau tidak lagi mencukupi. Dalam praktiknya, anda biasanya boleh menjalankan variasi ±10-15 ksi jika anda melaraskan beberapa pendirian pembentuk terakhir dengan menambah shim atau menggunakan cincin spacer boleh laras, tetapi anda perlu mengukur profil selepas setiap gegelung dan menerima kelajuan talian yang lebih perlahan untuk mengimbangi peningkatan rintangan bahan. Untuk perubahan dramatik (cth., daripada 50 ksi kepada 90 ksi), anda memerlukan perkakas penggelek khusus. Inilah sebabnya kami meminta pembeli untuk julat spesifikasi bahan penuh mereka sebelum mereka bentuk perkakas—kami boleh memasukkan kapasiti pelarasan tambahan ke dalam pendirian akhir (seperti sisipan boleh tanggal) untuk menutup sampul surat yang lebih luas.
Kilang kami mempunyai ruang lantai yang terhad. Bolehkah kami mengkonfigurasi barisan pembentukan gulungan rel pengadang dengan jejak yang lebih pendek, dan apakah kelebihannya dari segi kualiti profil dan kecekapan pengeluaran? ›
Ya, jejak yang lebih padat adalah mungkin, tetapi hanya dengan mengurangkan bilangan stesen pembentukan atau fungsi penggabungan. Minimum mutlak untuk profil rasuk-W adalah sekitar 8 stesen, tetapi itu datang dengan pertukaran yang ketara: selekoh yang lebih tajam setiap stesen meningkatkan risiko keretakan mikro dalam salutan tergalvani dan menyebabkan pengerasan kerja yang lebih ketara, yang boleh menjadikan keluli rapuh pada jejari dan gagal dalam ujian hentaman. Anda juga kehilangan keupayaan untuk mengimbangi springback secara berperingkat, jadi profil akhir lebih sensitif terhadap sebarang variasi ketebalan atau kekerasan gegelung. Dari segi kecekapan, garisan padat mungkin memerlukan stesen penebuk diletakkan sebelum laluan pembentukan akhir, yang bermaksud lubang ditebuk ke dalam jalur yang rata atau separa terbentuk. Ini mengubah bentuk lubang selepas pembentukan (ia menjadi bujur) dan memerlukan reka bentuk acuan yang lebih kompleks untuk mencapai dimensi akhir yang betul. Bagi kebanyakan pembeli, kami mengesyorkan minimum 12 stesen jika anda berhasrat untuk memenuhi AASHTO M180 secara konsisten. Jika ruang lantai merupakan kekangan yang sukar, pertimbangkan konfigurasi pembentuk gulungan mendatar vs. menegak—sesetengah mesin boleh disusun untuk menjimatkan jejak tanpa mengurangkan kiraan stesen.
Apakah risiko tersembunyi apabila membeli barisan pembentukan gulungan rel pengadang terpakai, khususnya mengenai perkakasan penggelek dan keupayaan untuk memenuhi piawaian AASHTO M180 semasa? ›
Risiko utamanya ialah perkakas lama direka bentuk untuk had spesifikasi keluli yang tidak lagi biasa. Contohnya, banyak talian terpakai dari tahun 1990-an telah direkayasa untuk kekuatan alah 40-45 ksi, manakala AASHTO M180 semasa memerlukan minimum 50 ksi. Pampasan spring-back tidak mencukupi, dan anda perlu memesin semula semua gulungan pembentuk (kos yang besar) untuk meningkatkan sudut lenturan lampau. Kedua, periksa saiz aci gulung dan jarak galas. Talian lama selalunya menggunakan aci diameter yang lebih kecil (cth., 25mm vs. 35mm) yang lebih terpesong di bawah bahan kekuatan yang lebih tinggi, yang membawa kepada tepi beralun pada profil. Ketiga, sahkan keadaan pengendalian permukaan tergalvani—gulungan yang haus boleh mempunyai tepi tajam yang menggaru salutan zink, dan menyalut semula atau menggembleng semula keseluruhan set gulungan adalah mahal. Akhir sekali, minta gambar rajah bunga asal dan fail FEA. Tanpa ini, anda perlu merekayasa balik perkakas, yang berisiko kerana urutan lenturan yang tepat mungkin proprietari. Kami menasihatkan agar jurutera perkakas memeriksa gulungan sebelum membeli dan mengukur profil daripada ujian percubaan untuk membandingkannya dengan lukisan AASHTO M180 semasa.
Bagaimanakah kita harus menentukan kerataan dan variasi ketebalan gegelung masuk untuk mengelakkan penghentian pengeluaran dan memastikan dimensi pagar pembatas yang konsisten? ›
AASHTO M180 tidak menyatakan toleransi gegelung, tetapi kestabilan talian pembentukan gulungan anda bergantung padanya. Tentukan gegelung dengan toleransi ketebalan maksimum ±0.05mm merentasi lebar dan sepanjang panjang. Variasi yang lebih besar akan menyebabkan bahan menyuap secara tidak sekata, yang membawa kepada hanyutan sisi dan sudut lenturan yang tidak konsisten di setiap stesen. Untuk kerataan, gegelung mesti mempunyai mahkota maksimum (perbezaan ketebalan tengah vs. tepi) sebanyak 0.03mm dan kecacatan bentuk (tepi beralun atau gesper tengah) di bawah 1% daripada lebar jalur. Lebih penting lagi, periksa konsistensi kekuatan alah gegelung di sepanjang panjangnya. Tanya pembekal keluli anda untuk sijil kilang yang merangkumi keputusan ujian tegangan dari kedua-dua hujung setiap gegelung. Jika kekuatan alah berbeza lebih daripada 5 ksi, springback akan berubah, dan lebar profil akhir akan berubah-ubah walaupun perkakas anda sempurna. Juga, nyatakan kekasaran permukaan maksimum 120 mikroinci (Ra) pada jalur untuk mengurangkan geseran dalam gulungan, yang menghalang haus angkat dan gulungan. Kami mengesyorkan agar keperluan ini dimasukkan ke dalam spesifikasi pembelian gegelung anda dan menggunakan tolok profil laser di pintu masuk talian untuk menangkap sebarang gegelung luar spesifikasi sebelum ia merosakkan perkakas.
Apakah amalan terbaik untuk mengesahkan bahawa prototaip atau bahagian pagar pembatas pertama benar-benar memenuhi AASHTO M180 sebelum melaksanakan pengeluaran penuh? ›
Bahagian pertama tidak mencukupi—anda perlu mengesahkan tetingkap proses, bukan hanya satu sampel. Jalankan sekurang-kurangnya 20 meter bahan berterusan melalui garisan, berhenti setiap 2 meter untuk memotong sampel. Bagi setiap sampel, ukur 10 dimensi kritikal: lebar profil keseluruhan (mesti 305mm ±1.5mm), ketinggian setiap kerutan (biasanya 51mm), ketiga-tiga jejari selekoh, jarak antara pusat lubang tiang (biasanya 750mm ±3mm), dan panjang slot lubang. Gunakan tolok profil rasuk-W khusus atau pembanding optik. Selain pemeriksaan dimensi, lakukan ujian kekerasan Rockwell pada jejari selekoh paling tajam. Kekerasan tidak boleh melebihi 80 HRB jika bahan tersebut ingin kekal cukup mulur untuk penyerapan hentaman. Selain itu, jalankan ujian lekatan zink—ketuk jejari yang terbentuk dengan tukul; salutan tidak boleh mengelupas, yang menunjukkan jejari selekoh terlalu ketat untuk pemanjangan zink. Akhir sekali, sahkan bahawa lubang-lubang tersebut bersih tanpa gerigi melebihi 0.125mm, kerana gerigi akan retak semasa pemasangan. Dokumenkan semua ukuran dalam laporan Pemeriksaan Artikel Pertama (FAI). Hanya teruskan ke pengeluaran penuh selepas FAI lulus untuk lima sampel berturut-turut yang tidak bersebelahan.
Bolehkah garisan pembentukan gulungan rel pengawal disepadukan dengan garisan penggalvani atau pengecatan sedia ada kami, atau adakah lebih baik untuk memisahkannya? ›
Adalah lebih baik untuk memisahkan talian pembentukan gulungan daripada proses pegalvanisasi. Haba daripada rendaman pegalvanisasi (450°C+) akan memesongkan profil yang telah terbentuk dan memusnahkan toleransi dimensi. Amalan standard adalah untuk membentuk gulungan terlebih dahulu, kemudian megalvanisasi (celup panas) atau mengecat, yang bermaksud jalan keluar talian mesti disambungkan ke sistem pengendalian untuk memindahkan rel panjang ke kemudahan pegalvanisasi kelompok. Walau bagaimanapun, anda boleh mengintegrasikan talian pembentukan gulungan dengan operasi gegelung pra-cat (menggunakan gegelung yang telah digalvani dan dicat). Untuk ini, perkakas mesti direka bentuk dengan jejari lengkungan yang lebih lembut untuk mengelakkan keretakan salutan pra-guna; peraturan umum adalah untuk memastikan jejari lengkungan dalam sekurang-kurangnya 1.5 kali ganda ketebalan bahan. Jika anda merancang untuk menambah talian pegalvanisasi berterusan selepas pembentukan gulungan, anda memerlukan penghantar penyejuk yang sangat panjang (sekurang-kurangnya 50-80 meter) untuk menurunkan suhu keluli sebelum ia sampai ke bahagian pelurusan dan penyusunan, jika tidak, zink akan kendur. Bagi kebanyakan kilang, kami mengesyorkan subkontraktor penggalvani yang berasingan dan khusus untuk mengelakkan kos modal yang besar untuk mengintegrasikan proses yang tidak serasi. Tanggungjawab barisan pembentukan gulung anda harus berhenti pada menghasilkan bahagian yang dibentuk mentah dengan lubang tebuk, sedia untuk peringkat salutan.
