

التواءات التشكيل بالدرفلة: الأسباب وحلول المشاكل
استكشاف أخطاء التواء ملف تعريف تشكيل اللفائف وإصلاحها في الإنتاج
من بين التحديات العديدة التي تواجه إنتاج القطاعات المعدنية، يبقى التواء القطاع أحد أكثرها إحباطًا، لأنه غالبًا ما يتطور تدريجيًا بدلًا من ظهوره فور بدء تشغيل المعدات. قد يعمل خط الإنتاج بشكل طبيعي لعدة ساعات قبل أن يبدأ المشغلون بملاحظة دوران طفيف على طول القطاع النهائي، مما يجعل تحديد السبب الجذري أمرًا صعبًا.
سواءً أكان الإنتاج لقطاعات هيكلية من النوع C و Z، أو مكونات صواني الكابلات، أو قوائم رفوف التخزين، أو ألواح الأسقف، قنوات البيوت الزجاجية، أو قطاعات الصرف، فإن التواء القطاعات يؤثر على عمليات التجميع اللاحقة، وكفاءة التغليف، وتناسق الأبعاد. ولا تقتصر هذه المشكلة على نوع معين من القطاعات أو درجة معينة من المواد، بل تنتج عادةً عن التأثير المشترك لسلوك المادة، وظروف الأدوات، وإعدادات الإنتاج.
بالنسبة للمصنعين الذين يستخدمون آلة تشكيل اللفائف كجزء من خط إنتاج مستمر، فإن فهم كيفية تطور الالتواء غالباً ما يكون أكثر قيمة من إجراء تعديلات متكررة على اللفائف دون تحديد السبب الكامن وراء ذلك.
جدول المحتويات
غالباً ما يكون التواء المقطع الجانبي الناتج عن تشكيل اللفائف نتيجة لعدة اختلافات صغيرة
كثيراً ما يفترض المشغلون أن الالتواء ينشأ من محطة تشكيل واحدة غير محاذية. مع أن محاذاة المقطع العرضي في إنتاج المعادن مهمة، إلا أن تجربة الإنتاج تُظهر أن المشكلة غالباً ما تكون تراكمية.
قد لا تكون الاختلافات الطفيفة في حالة حافة اللفائف، أو توجيه الدخول، أو ضغط البكرات، أو خصائص المواد ملحوظة بشكل فردي. ومع ذلك، عندما يمر الشريط عبر محطات تشكيل متعددة، يمكن أن تتراكم الإجهادات المتبقية تدريجيًا حتى يبدأ المقطع الجانبي بالدوران.
يستحق تفاوت سماكة المادة اهتماماً خاصاً. فحتى عندما يتوافق الفولاذ مع المواصفات، قد يؤثر التباين الطفيف في عرض اللفائف على قوى التشكيل أثناء التشغيل لفترات طويلة.
قبل تعديل الأدوات، يقوم العديد من المصنّعين ذوي الخبرة أولاً بالتحقق مما يلي:
- توسيط الملف عند قسم الدخول
- محاذاة الدليل الجانبي
- اتساق عرض المادة
- نظافة البكرات
- حالة المحمل
- حالة التشحيم
غالباً ما تستبعد هذه الفحوصات الأسباب البسيطة قبل أن تصبح التعديلات الميكانيكية الأكثر تعقيداً ضرورية.
ينبغي تقييم اتساق تغذية المحرك أولاً
من الأخطاء الشائعة في استكشاف الأخطاء وإصلاحها التركيز بشكل حصري على قسم التشكيل مع إغفال تغذية المواد.
إذا لم يدخل الشريط محطة التشكيل الأولى بشكل منتظم، فإن كل محطة لاحقة تعوض هذا الانحراف. وعلى امتداد مئات الأمتار من خط الإنتاج، قد يظهر التأثير المتراكم على شكل التواء في المقطع الجانبي بدلاً من عدم استقرار واضح في التغذية.
تتضمن خطوط الإنتاج الحديثة بشكل متزايد أنظمة التغذية المؤازرة، وأدلة الدخول الدقيقة، ومراقبة المشفرات للحفاظ على تقدم الشريط بشكل مستقر قبل بدء عملية التشكيل.
بالنسبة لخطوط الإنتاج التي تتضمن التثقيب الهيدروليكي، يصبح اتساق التغذية أكثر أهمية. قد يؤدي عدم التزامن بين التغذية والتثقيب إلى إجهاد موضعي يؤثر لاحقاً على محاذاة الشكل أثناء عملية التشكيل.
على الرغم من أن الالتواء قد يصبح مرئيًا بالقرب من مخرج الخط، إلا أن أصله غالبًا ما يكون في وقت مبكر جدًا من تسلسل الإنتاج.
يمكن أن يؤدي تآكل الأدوات إلى تغيير سلوك المظهر الجانبي تدريجياً
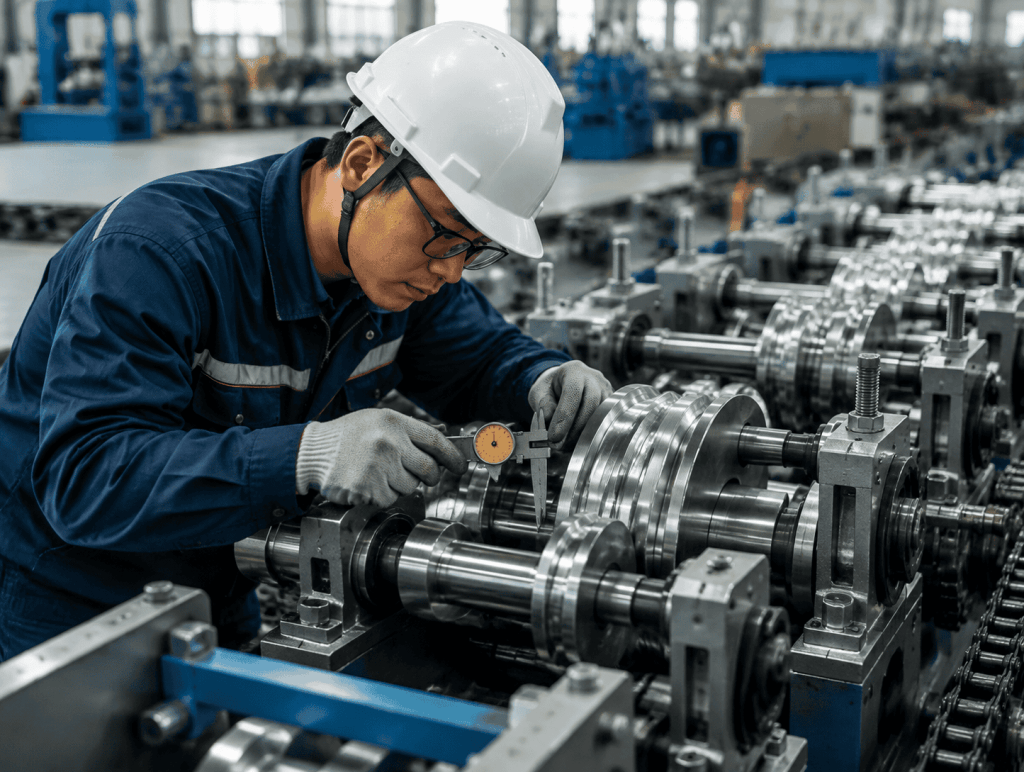
لا تتعطل أدوات الدرفلة عادةً بشكل مفاجئ، ولكن عندما يحدث ذلك، يتم تدمير استقرار تشكيل الدرفلة على البارد.
بدلاً من ذلك، يتطور تآكل الأسطوانات تدريجياً، لا سيما في المنشآت التي تعالج الفولاذ المجلفن بأحجام إنتاج عالية أو مواد هيكلية أثقل.
قد يؤدي التآكل غير المتساوي للأسطوانات إلى اختلافات طفيفة في ضغط التشكيل بين الجانبين الأيمن والأيسر للقطاع. في البداية، يصعب اكتشاف هذه التغييرات من خلال الفحص البصري وحده.
يوفر القياس المنتظم لأبعاد المنتجات النهائية معلومات أكثر فائدة من الانتظار حتى يصبح الالتواء واضحًا.
تعتمد العديد من الشركات المصنعة جداول صيانة وقائية بناءً على ساعات الإنتاج بدلاً من انتظار ظهور تلف واضح في الأدوات. ويساعد الفحص الدوري للمحامل وصلابة الأعمدة والفواصل وأسطح البكرات على الحفاظ على ظروف تشكيل مستقرة طوال فترات الإنتاج الممتدة.
ينطبق هذا النهج بنفس القدر على تصنيع المقاطع الهيكلية، مثل مقاطع C و Sigma، وأنظمة صواني الكابلات، وقضبان تركيب الألواح الشمسية، ومكونات رفوف التخزين.
يؤثر تكوين المعدات على الاستقرار على المدى الطويل
يلعب تصميم المعدات أيضاً دوراً مهماً في تقليل تباين المظهر الجانبي.
توفر هياكل الآلات الصلبة، والأعمدة المصنعة بدقة، وأنظمة النقل الموثوقة، ومحطات التشكيل المتوازنة بشكل صحيح أساسًا مستقرًا للإنتاج المستمر.
تساهم معدات التكديس الآلية وأنظمة التفريغ المتحكم بها أيضاً في ذلك. قد تبدو المقاطع الطويلة التي تترك قسم التشكيل بدون دعم كافٍ ملتوية حتى عندما تظل عملية التشكيل الفعلية مستقرة.

قد يشتمل خط إنتاج نموذجي مصمم للقطاعات الهيكلية على وحدة فك لفائف هيدروليكية، ونظام تسوية، ووحدة تغذية مؤازرة، وقسم تثقيب عند الحاجة، وآلة تشكيل بالدرفلة، ونظام قطع هيدروليكي، ومعدات تكديس آلية. يساهم كل قسم في الحفاظ على اتساق الأبعاد طوال عملية الإنتاج.
بالنسبة للمصنعين الذين يخططون لإنتاج مستدام لقطاعات متخصصة، قد يتعاون موردو المعدات أحيانًا خلال عملية التحقق من الأدوات والإنتاج التجريبي. ويُعدّ هذا التعاون مناسبًا عمومًا لبرامج التصنيع المستقرة ذات الطلب الإنتاجي الثابت، وليس للطلبات قصيرة الأجل.
الإرشادات الفنية التي نشرتها المنظمة الدولية للتوحيد القياسي والرابطة الأوروبية للصلب معلومات مرجعية قيّمة حول جودة التصنيع ومواد الصلب والتحكم في الأبعاد التي تدعم التحسين المستمر للعمليات.
نادراً ما يكون التواء الملف نتيجة لتعديل واحد. عادةً ما يأتي حل المشكلات بنجاح من تقييم عملية الإنتاج بأكملها - من إدخال اللفائف إلى معالجة الملف النهائي - بدلاً من التركيز على محطة واحدة فقط.
الأسئلة الشائعة
في كثير من الحالات، ينشأ الالتواء من اختلافات صغيرة متعددة في التغذية وسلوك المواد وضغط التشكيل بدلاً من عيب واحد.
ليس دائماً. يجب فحص توجيه الدخول، وتمركز الملف، وتجانس المادة، وحالة المحمل قبل تعديل إعدادات البكرة.
نعم. يمكن أن يؤدي ضعف التزامن بين التغذية والثقب إلى إجهاد موضعي يؤثر لاحقًا على محاذاة الشكل.
يمكن أن تتأثر جميع القطاعات الهيكلية من النوع C و Z، وقطاعات سيجما، وصواني الكابلات، وأعمدة رفوف التخزين، وقضبان تركيب الألواح الشمسية، وقنوات الدفيئة، وقطاعات الأسقف الطويلة.
يساعد الفحص الدوري للبكرات والمحامل والأعمدة والفواصل على الحفاظ على ظروف تشكيل مستقرة ويقلل من التباين التدريجي في الأبعاد. ونتيجة لذلك، سيتم تقليل التواء شكل التشكيل بالدرفلة إلى أدنى حد.
نعم. يساعد الدعم المناسب للشكل بعد التشكيل على منع تشوه المنتجات الطويلة أثناء التفريغ والتجميع.
