
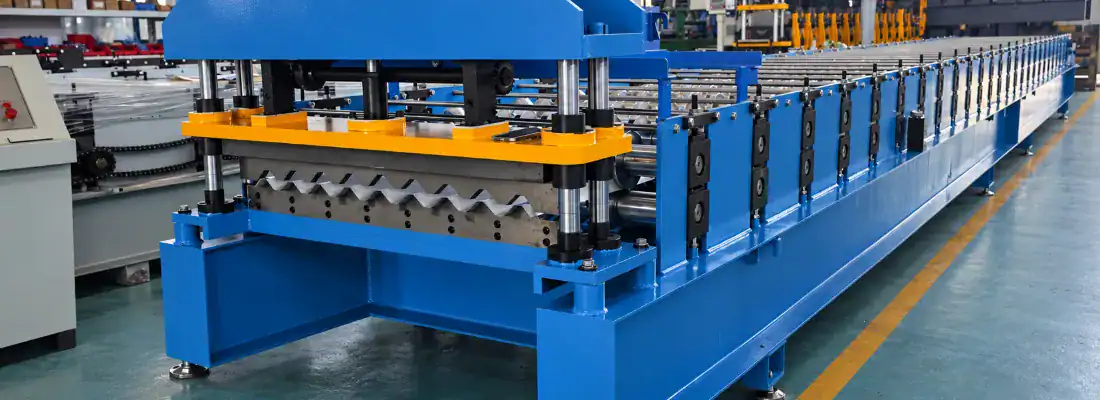
كيفية منع تشقق طلاء الجلفالوم في قطاعات الأسقف شبه المنحرفة
كيفية منع تشقق طلاء الجلفالوم أثناء تشكيل لفائف الأسقف شبه المنحرفة
تعتمد قطاعات الأسقف المصنوعة من الجلفالوم على طبقة معدنية رقيقة للحماية من التآكل، وهذه الطبقة أقل تحملاً لإجهاد الانحناء من الفولاذ الموجود أسفلها. عند معالجة الشركات المصنعة لمشاكل تشقق الجلفالوم أثناء تشكيلها بالدرفلة، يظهر العطل عادةً عند زوايا الأضلاع في القطاعات شبه المنحرفة، وليس على الأسطح المستوية. تشرح هذه المقالة منشأ تشققات الطبقة، وكيف يختلف سلوك الجلفالوم عن الشريط المجلفن أثناء الانحناء، وأي قرارات تصميمية وأدواتية خاصة بتشكيل الدرفلة تحافظ على إجهاد السطح الموضعي دون حد استطالة الطبقة.
نظرة عامة على المقالة
أين يظهر تشقق الجلفالوم في أشكال الأسقف شبه المنحرفة؟
في شكل السقف شبه المنحرف، نادراً ما ينتشر تلف الطلاء عبر اللوح بأكمله. ويتركز في مناطق محددة: نصف القطر الداخلي للانحناء العلوي والسفلي لكل ضلع، والانتقال بين الشبكة وجانب الضلع، وأنصاف أقطار الزوايا الحادة الناتجة عن عمليات المرور المبكرة القوية، والمناطق التي يتم فيها شد الشريط على نصف قطر صغير للأسطوانة تحت ضغط عالٍ.
يظهر التلف المرئي عادةً على شكل خطوط عرضية دقيقة، أو سطح متشقق أو حليبي، أو تشققات دقيقة تُصبح بؤرةً للتآكل بعد التركيب. في كثير من الحالات، يبقى الهيكل الفولاذي سليمًا، لذا يمر العيب بفحص بصري سريع على الخط، ولكنه يفشل لاحقًا أثناء الاستخدام. لهذا السبب، تلف طلاء الأسقف شبه المنحرفة مشكلة في التصميم وليس عيبًا في المادة، ولهذا السبب أيضًا يُكتشف عادةً أولًا عند زوايا الأضلاع وليس في الأجزاء المسطحة من اللوحة.
كيف يختلف سلوك طلاء الجلفالوم عن الطلاء المجلفن أثناء الانحناء
الجلفالوم عبارة عن طلاء من سبائك الألومنيوم والزنك، يتكون عادةً من حوالي 55% ألومنيوم و43.4% زنك مع إضافة كمية قليلة من السيليكون. بالمقارنة مع الطلاء المجلفن بالغمس الساخن التقليدي، فإن بنيته المجهرية أكثر صلابة وأقل مرونة. هذا الاختلاف مهم أثناء عملية التشكيل لأن الطلاء يجب أن يتمدد مع الفولاذ عند سطح الانحناء الخارجي.
تتميز الطلاءات المجلفنة بنعومتها النسبية وقدرتها على تحمل إجهاد الانحناء المعتدل عن طريق التشققات الدقيقة عند حدود الحبيبات دون حدوث تلف مرئي فوري. أما طلاءات الجلفالوم، فتتميز ببنية سبيكة ذات حد استطالة أقل فعالية تحت نفس ظروف الانحناء، مما يسمح للطلاء بالتشقق قبل أن يصل الفولاذ الأساسي إلى حد تشكيله. كما يؤثر وزن الطلاء ونوعية الركيزة وحالة السطح على هذا الحد. فكلما زاد وزن الطلاء، أو زادت مقاومة الركيزة الفولاذية، أو قل نصف قطر الانحناء، قلّ الإجهاد الذي يمكن للطلاء امتصاصه قبل أن ينكسر.
لماذا تتركز إجهادات الانحناء في زوايا الأضلاع

زوايا الأضلاع ليست مجرد انحناءات، بل هي انحناءات ذات نصف قطر داخلي محدد يحدد مقدار تمدد الطبقة الخارجية. بالنسبة لسمك معين للصفيحة، ينتج عن نصف قطر انحناء داخلي أصغر إجهاد سطحي أكبر عند الألياف الخارجية. تُصمم المقاطع شبه المنحرفة لتحقيق الصلابة، لذا يميل المصممون إلى تحديد أنصاف أقطار ضيقة نسبيًا عند زوايا الأضلاع، وهذا الشكل الهندسي يؤثر سلبًا على سلامة الطبقة الخارجية.
أثناء تشكيل ألواح أسقف الجلفالوم بالدرفلة، لا يُطبَّق الإجهاد دفعةً واحدة، بل يتراكم تدريجيًا خلال مراحل التشكيل مع انتقال الشريط من الشكل المسطح إلى الشكل النهائي. إذا حاولت إحدى مراحل الدرفلة تشكيل زاوية كبيرة جدًا، فإن الطبقة الخارجية تتعرض لذروة إجهاد حادة وموضعية. ويعتمد تقليل هذه الذروة على كيفية نصف قطر انحناء الدرفلة على كامل مراحل التشكيل، وليس على الشكل النهائي فقط.
متغيرات تصميم تمريرة الأسطوانة التي تؤثر على تشقق الطلاء
تحدد عملية التشكيل مقدار الإجهاد الذي يتعرض له الطلاء في كل محطة، ومدى تدرج هذا الإجهاد. يلخص الجدول أدناه المتغيرات الرئيسية، ويجب التعامل معها كنظام متكامل لا كإعدادات مستقلة.
| تمرير متغير التصميم | تأثيره على إجهاد الطلاء | التوجيه العملي |
|---|---|---|
| عدد مرات المرور وتوزيع الزوايا | يؤدي إجراء عدد أكبر من التمريرات بزوايا أصغر إلى تقليل ذروة الإجهاد عند كل زاوية من زوايا الضلع؛ بينما يؤدي إجراء عدد قليل جدًا من التمريرات إلى انحناء مفرط في كل قضمة | قم بزيادة عدد مرات المرور بحيث تساهم كل محطة بزيادة طفيفة في الزاوية |
| تطور نصف قطر الزاوية | يحدد مدى تقارب نصف القطر الداخلي تدريجيًا عبر التسلسل | افتح نصف القطر الداخلي تدريجياً بدلاً من القفز إلى قيمته النهائية في محطة أو محطتين |
| استراتيجية الانحناء المفرط | يؤدي تطبيق الانحناء المفرط في وقت مبكر إلى زيادة الإجهاد على السطح الخارجي عند الزاوية | يتم تطبيق معظم تعويض الارتداد في محطات التشكيل النهائية |
| اتجاه تدفق المواد | يؤدي ضغط الشريط بين اللفات إلى ترقق موضعي عند خط الانحناء | اترك الشريط يتدفق طولياً بدلاً من ضغطه |
| تسلسل الأضلاع | يُغير كيفية إعادة توزيع الإجهاد على طول الصفيحة | اختر التسلسل الخارجي أولاً أو الداخلي أولاً عن قصد |
من الناحية العملية، الهدف ليس القضاء على الإجهاد ولكن توزيعه على طبقات الطلاء بحيث لا تتعرض أي زاوية لقيمة إجهاد أعلى من حد الاستطالة الفعال للطلاء.
تأثير خلوص الأدوات وسطح الأسطوانة على تلف الطلاء
تُفاقم حالة الأدوات تأثير تصميم مسار القطع. فعندما تكون المسافة بين البكرات العلوية والسفلية ضيقة جدًا، ينضغط الشريط بدلًا من أن ينثني، ويتعرض الطلاء لحمل ضغط وشد في نفس نقطة السطح. أما عندما تكون المسافة واسعة جدًا، فقد ينزلق الشريط ويُشكّل نصف قطر غير منتظم يُركّز الإجهاد.
تؤثر جودة سطح الأسطوانة أيضًا على تلف طلاء الأسقف شبه المنحرفة. فالسطح الخشن أو المتآكل للأسطوانة يسحب الطلاء على سطح الانحناء الخارجي، مما قد يؤدي إلى ظهور تشققات دقيقة تتسع لاحقًا. وتساعد أسطح التشكيل المصقولة، والتشحيم الكافي، وضبط النوابض أو الضغط بشكل صحيح في الحفاظ على سلامة الطلاء. كما يؤثر اختيار مادة الأسطوانة والمعالجة الحرارية على مدى احتفاظ الأدوات بتشطيب السطح خلال عمليات الإنتاج الطويلة، وهو أمر عملي يجب مراعاته عند مناقشة مكونات الأسقف المعدنية وممارسات التشكيل.
إقرار قواعد التصميم لإنتاج أسقف جلفالوم مستقرة
بالنسبة لأدوات تشكيل لفائف الأسقف المصممة لتشغيل شريط الجلفالوم، فإن العديد من مبادئ تصميم الطبقات تميل إلى تقليل خطر التشقق، على الرغم من أن القيم الدقيقة تعتمد على درجة الركيزة ووزن الطلاء وهندسة المقطع العرضي:
- قم بزيادة عدد مرات التشكيل بحيث تساهم كل محطة بزيادة طفيفة في الزاوية عند زاوية الضلع.
- حافظ على نصف قطر الانحناء الداخلي واسعًا قدر الإمكان وفقًا للشكل، وقم بتضييقه تدريجيًا عبر تسلسل المرور.
- تجنب الانحناء المفرط في المراحل الأولى؛ وقم بتطبيق معظم تعويض الارتداد في محطات التشكيل النهائية.
- اضبط خلوص اللفة للسماح بالانحناء بدلاً من الضغط، وتحقق من ذلك مقابل سمك الشريط الفعلي بما في ذلك الطلاء.
- حافظ على أسطح تشكيل ناعمة ومصقولة وتزييتًا متسقًا لتقليل احتكاك السطح على الطلاء.
- تحقق من أن الركيزة الفولاذية ووزن الطلاء المحددين للعمل متوافقان مع نصف قطر الانحناء الأدنى المقصود.
عندما ينتج خط الإنتاج زوايا أضلاع متشققة، فإن نقطة البداية العملية هي فحص الطبقة التي تصل فيها الزاوية إلى زاويتها النهائية. في معظم الحالات، ينشأ العطل من تلك الطبقة وليس من المحطة الأخيرة. إن إعادة توزيع الزاوية ونصف القطر على الطبقات السابقة واللاحقة، وإعادة فحص خلوص الأدوات وحالة السطح، يحل غالبية التشقق في تشكيل لفائف الجلفالوم دون تغيير الشكل النهائي.
يُعدّ تشكيل ألواح السقف المصنوعة من الجلفالوم عند زوايا الأضلاع مشكلةً أساسيةً في إدارة الإجهاد. ونظرًا لانخفاض استطالة الجلفالوم الفعالة مقارنةً بالطلاءات المجلفنة، فإنّ تسلسل تمريرات الدرفلة لديه هامش خطأ أقل، لذا يجب أن يُدخل خط التشكيل هندسة زوايا الأضلاع تدريجيًا. عادةً ما يجد مهندسو الإنتاج الذين يتعاملون مع عدد مرات التمرير، وتدرج نصف قطر الانحناء، وخلوص الأدوات كنظام متكامل بدلًا من متغيرات مستقلة، أن سلامة الطلاء تبقى ثابتة عند زوايا الأضلاع دون المساس بدقة المظهر الجانبي.
الأسئلة الشائعة
كم عدد محطات التشكيل المطلوبة لقطاعات الجلفالوم؟ ›
يعتمد عدد محطات التشكيل المطلوبة على هندسة المقطع الجانبي، وسماكة الركيزة وقوتها، ووزن الطلاء، والتشوه الكلي المطلوب عند كل زاوية من زوايا الضلع. يؤدي زيادة عدد مرات التشكيل بزوايا أصغر عمومًا إلى تقليل ذروات الإجهاد الموضعية التي تسبب تشققات الطلاء. وكإرشاد عملي، ينبغي على المشترين تقديم رسم المقطع الجانبي، ونوع المادة، ونطاق السماكة، ومواصفات الطلاء، حتى يتسنى تحديد عدد المحطات بناءً على حد استطالة الطلاء بدلًا من اختياره بشكل عشوائي.
ما هو مقدار الخلوص المطلوب للأسطوانة للشريط المطلي؟ ›
يجب أن تسمح خلوص اللفائف للشريط بالانحناء دون أن يضغط عليه. وينبغي ضبطه بناءً على سُمك الشريط الفعلي، بما في ذلك طبقة الجلفنة، لأن تجاهل سُمك الطبقة قد يُقلل الخلوص بشكل فعال ويضغط على المادة. الخلوص الضيق جدًا يُضيف ضغطًا على الطبقة عند خط الانحناء، بينما الخلوص المفرط يسمح بالانزلاق وتكوّن انحناءات غير منتظمة. تعتمد القيمة الصحيحة على سُمك المادة ونوع الركيزة وشكل المقطع، لذا يجب التحقق منها أثناء تجارب التشغيل.
هل يمكن استخدام الجلفنة في خط إنتاج قياسي دون تعديل؟ ›
في كثير من الحالات، يمكن لخط تشكيل اللفائف شبه المنحرف القياسي تشغيل جلفالوم، ولكن يجب أن يتناسب تصميم الممرات والأدوات مع الاستطالة الفعالة الأقل للطلاء مقارنةً بالشريط المجلفن. تشمل الاعتبارات الرئيسية توزيع الزاوية عبر الممرات، وتدرج نصف القطر الداخلي، وموضع الانحناء الزائد، وخلوص اللفائف، وتشطيب سطح اللفائف. إذا كان الخط الحالي مصممًا في الأصل لمواد مجلفنة أو مطلية ذات انحناء مبكر حاد، فقد يلزم إجراء تعديلات على الممرات أو إضافة محطات لمنع تشقق زوايا الأضلاع.
ما هي المعلومات المطلوبة لتحديد سعر خط تشكيل الجلفالوم؟ ›
ينبغي على المشترين تقديم رسم توضيحي للقطاع يتضمن أبعاد الأضلاع وتفاوتاتها، ونوع المادة بما في ذلك وزن طلاء الجلفالوم، ودرجة الركيزة، ونطاق سماكة الشريط وعرض اللفة، وسرعة الإنتاج المطلوبة، وطريقة القطع، ومتطلبات التثقيب أو نمط الثقوب، ومصدر الطاقة الكهربائية، وقيود تخطيط المصنع. كما يجب توضيح احتياجات التغيير بين القطاعات. تُمكّن هذه المعلومات المورّد من تصميم عدد مرات التمرير، وتدرج نصف القطر، وخلوص الأدوات، وتكوين المحرك بما يتناسب مع حدود تشكيل الطلاء، بدلاً من تقديم عرض سعر عام.
كيف يمكن للخطوط الحالية أن تقلل من تشققات طلاء زوايا الأضلاع؟ ›
ابدأ بتحديد الممر الذي تصل فيه زاوية الضلع إلى زاويتها النهائية، حيث ينشأ معظم التشقق هناك وليس في المحطة الأخيرة. ثم أعد توزيع الزاوية ونصف القطر على الممرات السابقة واللاحقة، وحرّك الانحناء الزائد باتجاه المحطات الأخيرة، وأعد فحص خلوص الأسطوانة مقابل سمك الشريط الفعلي بما في ذلك الطلاء. كما يُفيد فحص تشطيب سطح الأسطوانة والتشحيم. تُحل معظم مشاكل تشقق تشكيل الجلفالوم بالدرفلة من خلال هذه التعديلات على الممرات والأدوات دون تغيير هندسة المقطع النهائي.
هل يؤثر وزن الطلاء على جدوى تشكيل اللفائف؟ ›
نعم. يقلل طلاء الجلفالوم السميك من قدرة الطلاء على امتصاص الإجهاد قبل أن يتشقق، لذا قد يتشقق شكلٌ يُشكّل بشكل مقبول مع طلاء أخفّ مع طلاء أثقل. كما أن قوة الركيزة مهمة أيضًا، لأن الفولاذ عالي المقاومة يرتد بقوة أكبر وقد يتطلب تعويضًا مختلفًا للانحناء الزائد. ينبغي على المشترين تحديد وزن الطلاء ونوع الركيزة بدقة في المراحل الأولى من المشروع حتى يتسنى تقييم التصميم المقبول والحد الأدنى لنصف قطر الانحناء بناءً على تركيبة المواد الفعلية.
ما هي أفضل أنواع تشطيب الأسطح بالدرفلة للفولاذ المطلي؟ ›
تُقلل أسطح التشكيل المصقولة والناعمة عمومًا من الاحتكاك والسحب على الطبقة الخارجية، مما يُساعد على منع التشققات الدقيقة التي قد تتفاقم لاحقًا. قد تُسبب البكرات الخشنة أو البالية تلفًا للسطح حتى مع تصميم عملية التشكيل الصحيح. يؤثر اختيار مادة البكرات والمعالجة الحرارية على مدى ثبات هذا التشطيب خلال عمليات الإنتاج الطويلة، كما يُساهم التشحيم المنتظم في تحقيق الهدف نفسه. ينبغي على المشترين الذين يُقيّمون أدوات التشكيل أن يسألوا عن كيفية تشطيب أسطح التشكيل وصيانتها، وليس فقط عن أبعاد البكرات.
